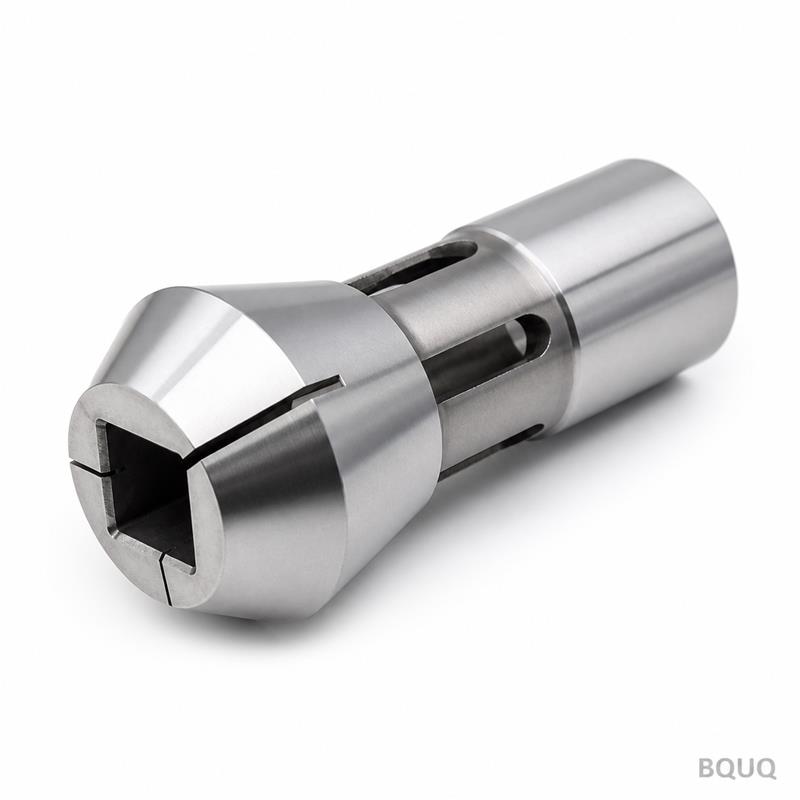
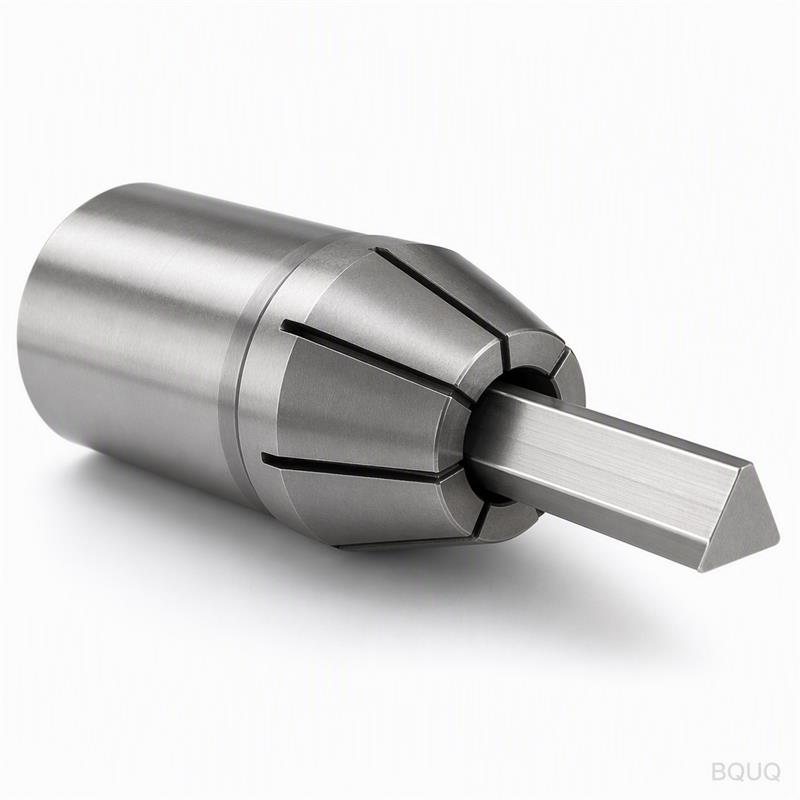
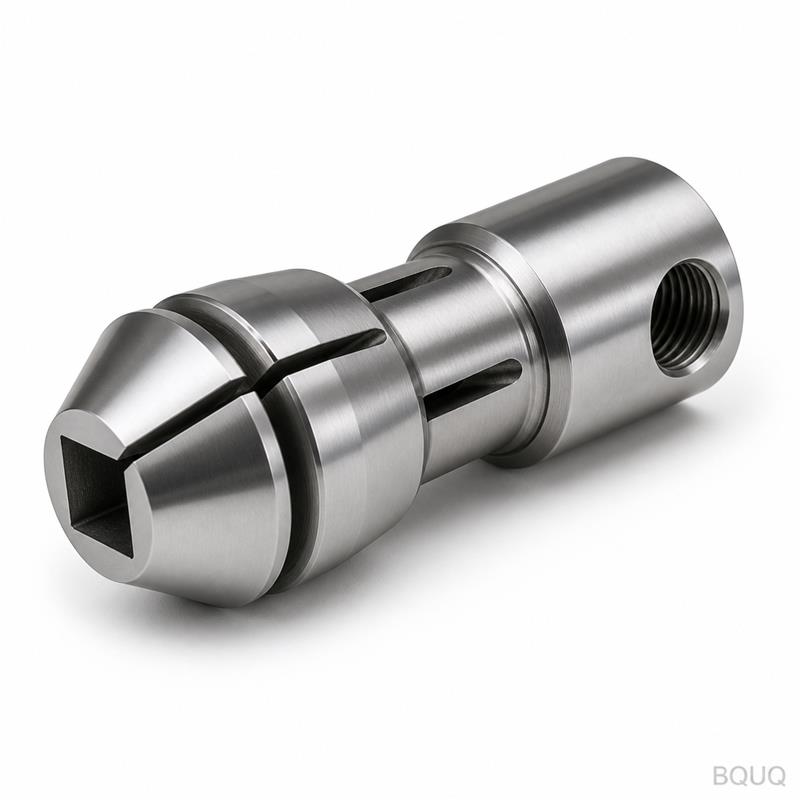
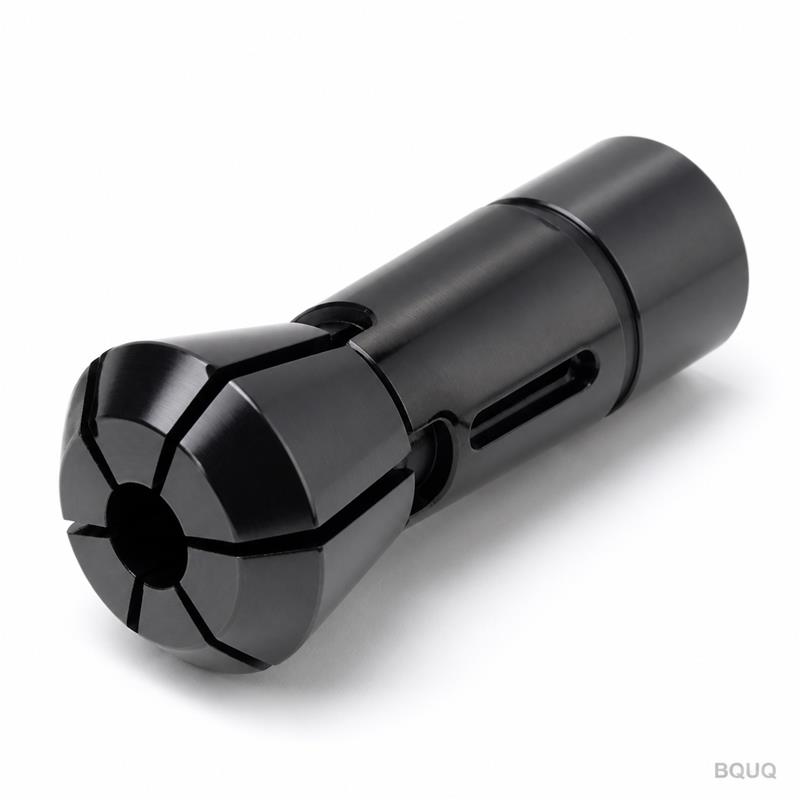
Это цанговый патрон пружинный с квадратным отверстием для токарных автоматов типа 46 с ЧПУ, предназначенный для зажима квадратных, шестигранных или прямоугольных заготовок в токарн
BQUQ Патрон цанговый пружинный с квадратным отверстием для токарных автоматов типа 46 с ЧПУ
Это цанговый патрон пружинный с квадратным отверстием для токарных автоматов типа 46 с ЧПУ, предназначенный для зажима квадратных, шестигранных или прямоугольных заготовок в токарных автоматах продоль
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанговый патрон пружинный с квадратным отверстием для токарных автоматов типа 46 с ЧПУ, предназначенный для зажима квадратных, шестигранных или прямоугольных заготовок в токарных автоматах продольного точения с подвижной и неподвижной шпиндельной головкой. Он обеспечивает гарантированное биение 0,005 мм TIR на торце, рабочую твердость 58 HRC для увеличенного срока службы и стандартный срок изготовления 5 дней с момента утверждения чертежа до отгрузки. Этот цанговый патрон превращает сырой пруток в готовые прецизионные детали без дополнительных операций.
Почему квадратное отверстие вместо круглого: объяснение геометрии захвата
Цанговый патрон с квадратным отверстием не означает, что заготовка квадратная. Это означает, что внутренняя зажимная поверхность обработана с четырьмя плоскими гранями, образующими квадратное поперечное сечение. Такая конструкция обеспечивает четырехточечный контакт с круглым прутком, что превосходит трехкулачковую или шестищелевую круглую цангу по крутящему моменту против проворота. Когда ваша деталь требует поперечного сверления, фрезерования или плоского протягивания, квадратное отверстие предотвращает скручивание прутка под действием тангенциальных сил резания.
Наш тип 46 относится к диаметру корпуса цанги – 46 мм, который является стандартным для токарных автоматов продольного точения Citizen, Star и Tsugami с максимальным диаметром прутка 32 мм. Квадратное отверстие вырезается проволочной резкой, а затем доводится вручную до шероховатости поверхности Ra 0,2 мкм. Этот этап доводки критически важен: он удаляет рекаст-слой после электроэрозионной проволочной резки и создает зеркальную поверхность, которая снижает трение при вытягивании прутка.
Выбор материала и цикл термической обработки, который мы применяем
Мы используем либо легированную сталь 8620, либо 9CrSi (аналог AISI L6). Для стандартных производственных партий сталь 8620 цементируется на глубину слоя 0,8–1,0 мм, затем закаливается до 58–60 HRC. Для крупносерийных заказов, превышающих 500 штук, мы переходим на сталь 9CrSi, которая закаливается в масле и подвергается двойному отпуску для достижения твердости сердцевины 52 HRC и твердости поверхности 60 HRC. Двойной отпуск устраняет остаточный аустенит, предотвращая изменение размеров при высокоскоростной работе.
Каждый цанговый патрон подвергается снятию напряжений перед финишным шлифованием. Мы не пропускаем этот этап. Если вы обрабатываете цангу из предварительно закаленной стали, вы рискуете получить деформацию при фрезеровании зажимных лепестков. Наш процесс: черновое точение, термическая обработка, снятие напряжений, шлифование наружного диаметра, проволочная резка квадратного отверстия, доводка, затем финишное шлифование наружного диаметра. Такая последовательность обеспечивает концентричность наружного диаметра и отверстия в пределах 0,003 мм.
Контроль биения: как мы обеспечиваем 0,005 мм TIR на торце
Биение измеряется в трех точках: на торце цанги, в зоне зажима и на коническом посадочном месте. Наш цанговый патрон типа 46 шлифуется за одну установку в центрах на круглошлифовальном станке Studer S33. Сначала шлифуется коническое посадочное место (угол при вершине 16°), затем диаметр торца шлифуется с использованием той же осевой линии. Это исключает накопление погрешностей, которое наблюдается при шлифовании с многократным переустановом.
Мы проверяем каждый цанговый патрон с помощью аттестованного контрольного стержня перед отгрузкой. Контрольный стержень шлифуется с круглостью 0,002 мм и вставляется на глубину 20 мм. Мы измеряем TIR с помощью индикатора часового типа с разрешением 0,001 мм. Если показание превышает 0,005 мм, цанга бракуется и перешлифовывается. Наш процент брака на этом этапе составляет менее 2% – эти детали перерабатываются, а не списываются.
Технические характеристики цангового патрона с квадратным отверстием для токарных автоматов 46
Параметр
Значение
Диаметр корпуса цанги
46 мм (тип 46)
Диапазон размеров квадратного отверстия
от 3 мм до 25 мм (возможны нестандартные размеры)
Совместимость с формой заготовки
Круглая, квадратная, шестигранная, прямоугольная
Материал
Легированная сталь 8620 или 9CrSi (AISI L6)
Твердость
58–60 HRC поверхность, 52 HRC сердцевина
Биение (TIR на торце)
макс. 0,005 мм
Концентричность (отверстие к наружному диаметру)
0,003 мм
Шероховатость поверхности (отверстие)
Ra 0,2 мкм (доводка)
Угол конуса
16° при вершине
Срок изготовления
5 дней для стандартных размеров, 10 дней для нестандартных отверстий
Минимальный заказ
Без минимального заказа – принимаются заказы на одну штуку
Настройка пружинного усилия зажима и механизма освобождения
Термин «пружинный» в названии пружинного цангового патрона относится к прорезным лепесткам, которые изгибаются под действием осевого усилия тяги. Мы обрабатываем 6 прорезей для отверстий до 12 мм и 8 прорезей для отверстий большего размера. Ширина прорези составляет 0,5 мм и режется карбидной дисковой фрезой шириной 0,4 мм. Глубина прорези рассчитывается так, чтобы оставить толщину перемычки 1,5 мм – это обеспечивает жесткость пружины приблизительно 80 Н/мм на лепесток. Если перемычка слишком толстая, цанга не закроется полностью; если слишком тонкая, она даст усталостную трещину.
Мы также контролируем радиус в основании прорези. Острый угол в этом месте создает концентратор напряжений, который приводит к преждевременному растрескиванию через 100 000 циклов. Мы используем радиус 0,2 мм в основании, что увеличивает усталостную долговечность до более чем 500 000 циклов. Если вам требуется более высокое усилие зажима для тяжелых прерывистых резов, мы можем увеличить толщину перемычки до 1,8 мм, но это уменьшит диапазон зажима на 0,1 мм.
Контроль перед каждой отгрузкой: не просто бумажный сертификат
Каждый цанговый патрон индивидуально сериализован и поставляется с полным отчетом о контроле. Мы измеряем и записываем: наружный диаметр, размер отверстия, угол конуса (с использованием синусной линейки и калибровочных шариков), TIR в трех положениях, шероховатость поверхности (с помощью профилометра Mitutoyo SJ-210) и твердость (с помощью твердомера Роквелла на торце). Мы также выполняем функциональный тест – цанга устанавливается на испытательный стенд и циклируется 50 раз для проверки стабильности усилия зажима.
Отчет о контроле отправляется вам по электронной почте вместе с номером отслеживания. Если вы запрашиваете стороннюю инспекцию (SGS, TUV или Bureau Veritas), мы задержим отгрузку и организуем визит. Это добавляет 2 дня к сроку изготовления, но стоимость равна нулю – мы не делаем наценку на услуги сторонней инспекции.
Рекомендации по сроку службы инструмента и смазке для длительного использования
Чтобы максимально продлить срок службы вашего цангового патрона типа 46, используйте масло для резки без хлора с вязкостью 32–46 сСт при 40°C. Не используйте водорастворимую СОЖ внутри отверстия цанги – она смоет защитную пленку и вызовет микросваривание между лепестками и заготовкой. Для прутков из нержавеющей стали (304, 316) наносите пасту на основе дисульфида молибдена на отверстие перед каждой сменой прутка. Это снижает трение на 40% и предотвращает задиры.
Вам также следует проверять усилие тяги. Наши цанговые патроны рассчитаны на максимальное усилие тяги 15 кН. Если ваш станок прикладывает большее усилие, лепестки будут перегибаться и получат остаточную деформацию. Мы рекомендуем усилие тяги 8–12 кН для большинства применений. Правильное усилие тяги обеспечивает чистое освобождение цанги – в противном случае пруток будет волочиться при отводе.
Нестандартные профили квадратного отверстия и специальные конфигурации прорезей
Мы можем обработать ваше квадратное отверстие с допуском +0,005 / -0,000 мм. Это посадка с натягом для круглого прутка, предварительно отшлифованного до размера. Если вам нужна посадка с зазором для горячекатаного прутка, мы можем увеличить отверстие до +0,02 мм. Для шестигранного прутка мы обрабатываем шестигранное отверстие с той же конфигурацией из 4 прорезей – прорези выравниваются по граням, а не по углам.
Мы также предлагаем модифицированную конструкцию прорезей для глубокого сверления. Стандартная 6-прорезная цанга имеет прорези по всей длине. Для глубокого сверления мы останавливаем прорези на 5 мм до задней поверхности. Это создает сплошное кольцо сзади, которое предотвращает утечку СОЖ через заднюю часть. Это распространенная модификация для швейцарских токарных автоматов, работающих с прутками диаметром 20 мм и сверлением на глубину 10D.
Часто задаваемые вопросы: ответы инженерам перед заказом
Каков минимальный объем заказа?
Без минимального заказа – мы принимаем заказы на одну штуку, но цена за единицу для одной штуки на 15% выше, чем для 10 штук, из-за затрат на наладку.
Можете ли вы обработать нестандартный размер квадратного отверстия, которого нет в списке?
Да, любой размер отверстия от 3 мм до 25 мм может быть обработан, и мы обеспечим допуск +0,005 мм на ширину отверстия.
Как вы проверяете качество перед отгрузкой?
Каждый цанговый патрон проходит 100% контроль с полным отчетом по размерам, тестом на биение с аттестованным контрольным стержнем и функциональным тестом зажима на 50 циклов.
Каков типичный срок изготовления для нестандартного заказа?
Стандартные размеры отгружаются за 5 дней, нестандартные отверстия и специальные конфигурации прорезей – за 10 дней с момента утверждения чертежа.
Дополнительные материалы для вашей настройки прецизионной обработки
Прежде чем окончательно определить ваш инструмент, ознакомьтесь с нашим руководством по выбор