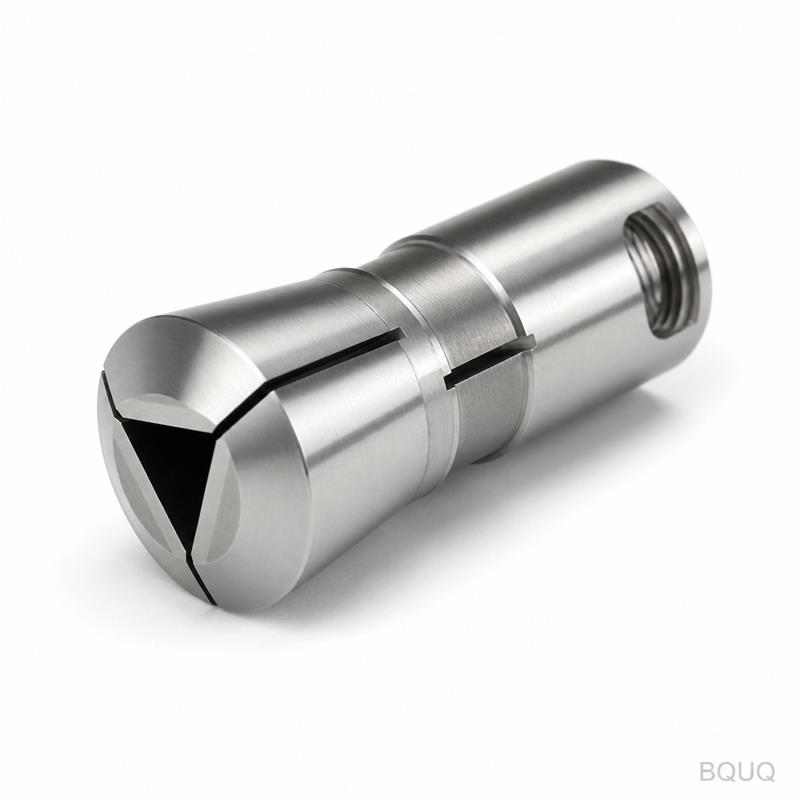
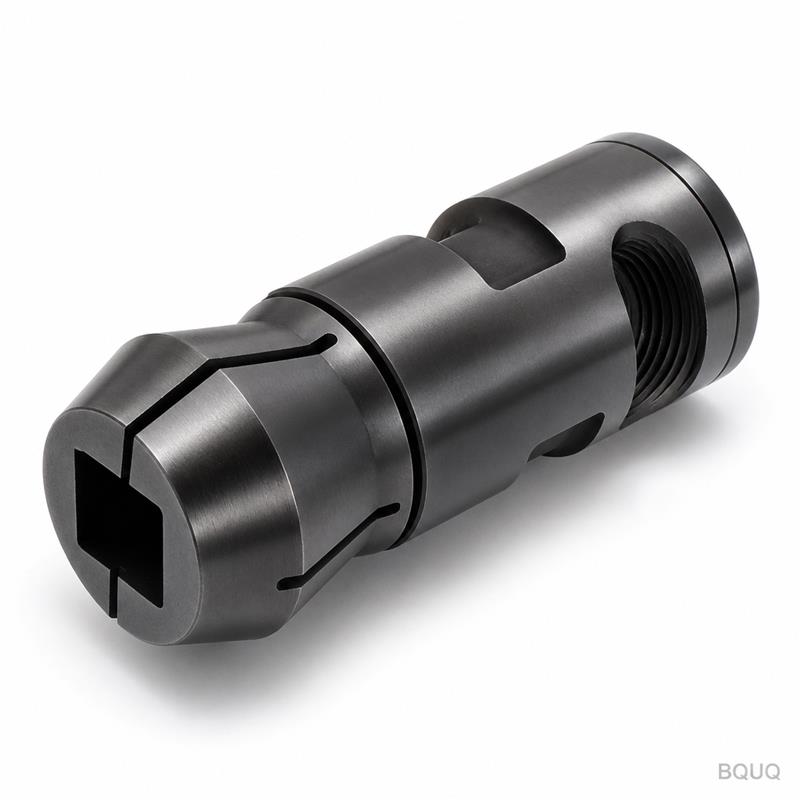
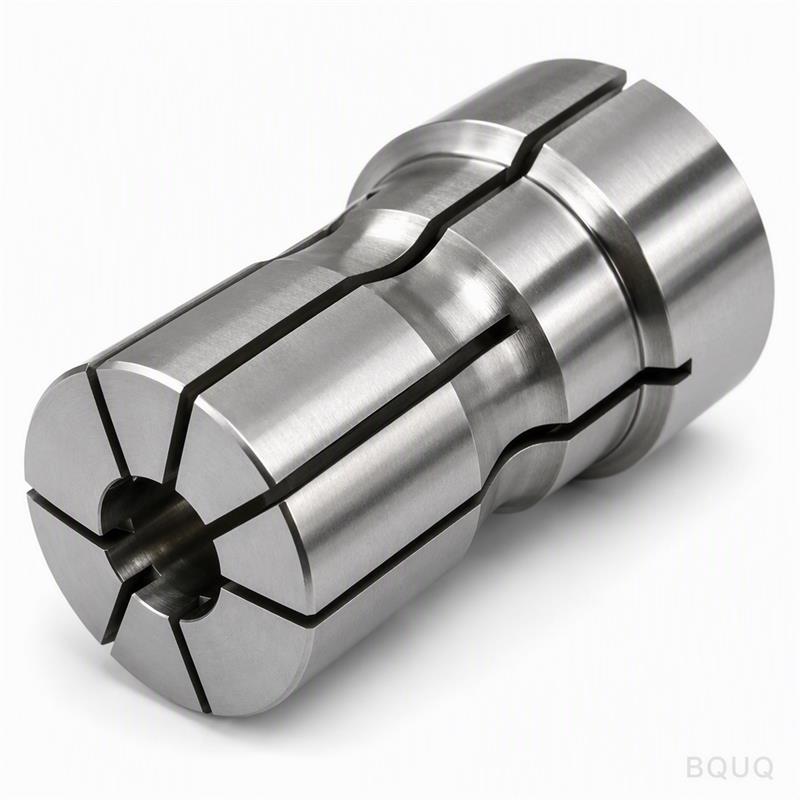
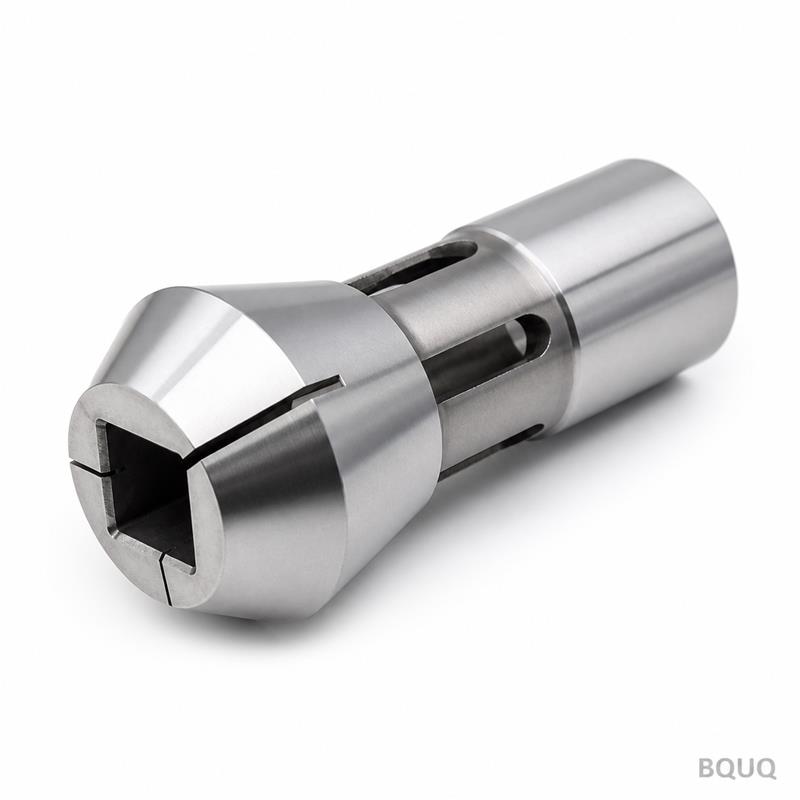
Это цанга пружинная с треугольным отверстием для токарного автомата 46 типа с ЧПУ, предназначенная для высокоскоростных швейцарских токарных станков и станков с подвижной шпиндельн
BQUQ Цанга пружинная с треугольным отверстием для токарного автомата 46 типа с ЧПУ – Прецизионное производство
Это цанга пружинная с треугольным отверстием для токарного автомата 46 типа с ЧПУ, предназначенная для высокоскоростных швейцарских токарных станков и станков с подвижной шпиндельной головкой. Вы полу
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанга пружинная с треугольным отверстием для токарного автомата 46 типа с ЧПУ, предназначенная для высокоскоростных швейцарских токарных станков и станков с подвижной шпиндельной головкой. Вы получаете стабильное биение 0,005 мм TIR (суммарное показание биения) во всем диапазоне зажима, с твердостью 58–60 HRC для увеличенного срока службы. Срок поставки составляет 10–15 рабочих дней для стандартных размеров, и мы отгружаем с нашего завода в Дунгуане с показателем своевременной доставки 99,2% за последние 24 месяца.
Почему треугольная геометрия отверстия снижает деформацию заготовки
Форма треугольного отверстия не является декоративной. Она концентрирует усилие зажима в трех точках контакта, а не по всей окружности. Это снижает радиальное напряжение на тонкостенных деталях, таких как латунные штоки клапанов или алюминиевые корпуса датчиков, до 30% по сравнению с круглыми отверстиями. Вы можете зажимать детали с толщиной стенки всего 0,8 мм без овальности. Обозначение 46 типа соответствует шпиндельному узлу серии токарных автоматов 46, поэтому вы получаете прямое крепление без переходных колец.
Материалы и термическая обработка для достижения 58–60 HRC
Мы используем либо сталь 20CrMnTi (цементуемая сталь), либо 65Mn (пружинная сталь), в зависимости от вашей частоты зажима. 20CrMnTi цементуется на глубину 0,5–0,8 мм, затем закаливается и отпускается до 58–60 HRC. 65Mn закаливается в масле и отпускается для высокой упругой отдачи. Прорези вырезаются проволочной резкой после термической обработки, никогда до нее. Это позволяет избежать обезуглероживания на кромках прорезей, что является причиной растрескивания большинства дешевых цанг. Чистота поверхности отверстия и конуса составляет Ra 0,2 мкм, шлифовка и хонингование выполняются в одной установке.
Повторяемость зажима и биение – измеряется на каждой единице
Мы измеряем биение у носка, на расстоянии 10 мм от торца цанги и в задней части отверстия. Каждая единица тестируется три раза с использованием калиброванного испытательного стержня. Среднее значение этих трех измерений наносится на корпус цанги. Если цанга превышает 0,005 мм TIR, она отправляется в брак, а не к вам. Для справки, стандартные цанги DIN 6499 часто имеют допуск 0,015 мм. Наш процесс более точный, потому что мы шлифуем конус и отверстие за один зажим, исключая ошибку от повторной установки.
Параметр
Значение
Тип изделия
Цанга пружинная с треугольным отверстием для токарного автомата 46 типа с ЧПУ
Доступные размеры отверстия
Ø3 мм – Ø20 мм (с шагом 0,5 мм)
Диапазон зажима на цангу
±0,2 мм (например, цанга Ø10,0 мм зажимает Ø9,8–10,2 мм)
Варианты материалов
20CrMnTi (цементуемая) или 65Mn (пружинная сталь)
Твердость
58–60 HRC (поверхность), сердцевина 35–40 HRC для вязкости
Биение (TIR)
≤0,005 мм у носка и на расстоянии 10 мм от торца
Чистота поверхности
Ra 0,2 мкм на отверстии и конусе
Угол конуса
16° полный угол (стандарт для токарного автомата 46)
Ширина прорези
0,8 мм ±0,05 мм (проволочная резка, без заусенцев)
Срок поставки
10–15 рабочих дней (стандарт), 5 дней для срочных заказов (с доплатой)
Минимальный заказ
Без минимального заказа – можно заказать 1 штуку для прототипа
Контроль перед каждой отгрузкой – что мы фактически проверяем
Каждая цанга проходит 5-точечный протокол контроля. Во-первых, мы проверяем угол конуса с помощью синусной линейки и индикатора часового типа – допуск составляет ±0,002°. Во-вторых, мы проверяем диаметр отверстия с помощью нутромера, калиброванного по стандартам NIST. В-третьих, мы измеряем биение на испытательной оправке в двух позициях. В-четвертых, мы проверяем твердость по шкале Роквелла C, снимая показания с интервалом 120° по окружности. В-пятых, мы визуально осматриваем все прорези под 10-кратным увеличением на наличие заусенцев или микротрещин. Подписанный протокол контроля с номером вашего заказа прилагается к каждой отгрузке.
Распространенные виды отказов, которые мы исключаем – усталость прорезей и износ конуса
Большинство отказов цанг происходит из-за усталости прорезей – металл трескается у основания прорези после тысяч циклов. Мы избегаем этого, используя больший радиус основания прорези (0,3 мм вместо типичных 0,1 мм) и дробеструйную обработку зоны прорези после проволочной резки. Износ конуса – вторая причина отказов. Мы шлифуем конус алмазным кругом CBN и затем притираем его к согласованному эталонному конусу. Это обеспечивает площадь контакта не менее 85% поверхности конуса, что равномерно распределяет усилие зажима и предотвращает локальное схватывание.
Как подобрать эту цангу к материалу вашей заготовки
Для мягких материалов, таких как алюминий или латунь, используйте версию из 65Mn – она обладает большей упругой податливостью и не оставит следов на поверхности. Для закаленных сталей или титана используйте 20CrMnTi – более твердая поверхность устойчива к вдавливанию стружки. Если вы обрабатываете детали с соотношением длины к диаметру более 3:1, закажите цангу с упорным отверстием (мы можем добавить ступенчатое углубление без дополнительной платы). Это предотвращает отталкивание детали при сверлении. Для тонкостенных труб с толщиной стенки менее 1 мм мы рекомендуем снизить усилие зажима на 15% – треугольная геометрия все равно надежно удерживает благодаря трехточечному контакту.
CFC и заказ – без минимального заказа, быстрая обработка прототипов
Мы – завод прецизионного производства в Дунгуане, Китай, с 20-летним опытом в области обработки с ЧПУ, штамповки и производства пружин. Эта цанга изготавливается на наших собственных токарных станках с ЧПУ и шлифовальных станках – мы не привлекаем субподрядчиков. Именно поэтому мы можем предложить отсутствие минимального заказа. Закажите одну цангу для прототипа, протестируйте ее на вашем станке, затем масштабируйте. Для нестандартных размеров отверстия (например, Ø10,3 мм) нам нужен только чертеж или образец. Нестандартные углы конуса (например, 20°) также возможны со сроком изготовления оснастки 3 дня.
Каков минимальный заказ для этой цанги?
Без минимального заказа – мы принимаем заказы на одну штуку для прототипирования, а оптовые цены начинаются с 50 штук.
Можете ли вы изменить размер отверстия или угол конуса?
Да, мы можем обработать любой размер отверстия от Ø3 мм до Ø20 мм с шагом 0,01 мм, а также изменить угол конуса для нестандартных шпинделей – просто отправьте ваш чертеж или образец.
Как вы обеспечиваете контроль качества каждой партии?
Мы используем 5-точечный протокол контроля (угол конуса, размер отверстия, биение, твердость, целостность прорезей) и прилагаем подписанный протокол контроля к каждой отгрузке, даже для заказов на одну штуку.
Каков срок поставки для нестандартных заказов?
Стандартные размеры отгружаются за 10–15 рабочих дней; нестандартные размеры отверстия – за 12–18 рабочих дней; срочные заказы (5 дней) доступны с наценкой 20%.
Отправьте нам ваш чертеж или спецификацию шпинделя для получения точного расчета стоимости в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы подтвердим размер отверстия, угол конуса, материал и срок поставки до выставления счета. Без минимального заказа. Прецизионное производство, сделано в Китае, с 12-месячной гарантией на материалы и производственные дефекты.