Что делает этот патрон одной строкой: захват без проскальзывания для прутковых заготовок до 55 мм Это обработанный на станке с ЧПУ патрон-цанга с круглым отверстием для токарного
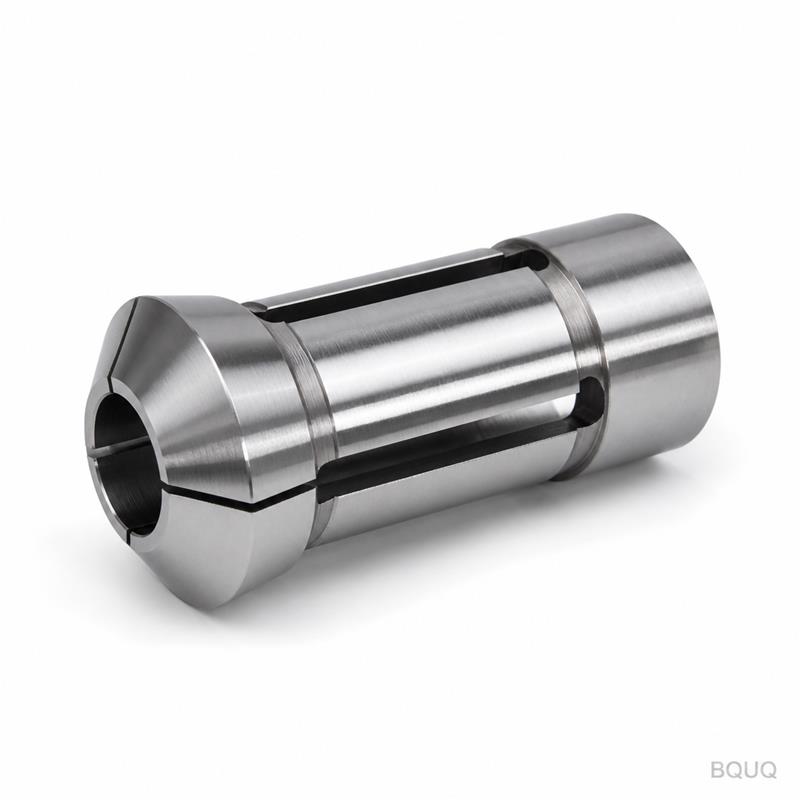
BQUQ Обработанный на станке с ЧПУ патрон-цанга с круглым отверстием для токарного автомата типа 55
Что делает этот патрон одной строкой: захват без проскальзывания для прутковых заготовок до 55 мм Это обработанный на станке с ЧПУ патрон-цанга с круглым отверстием для токарного автомата типа 55, п
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что делает этот патрон одной строкой: захват без проскальзывания для прутковых заготовок до 55 мм
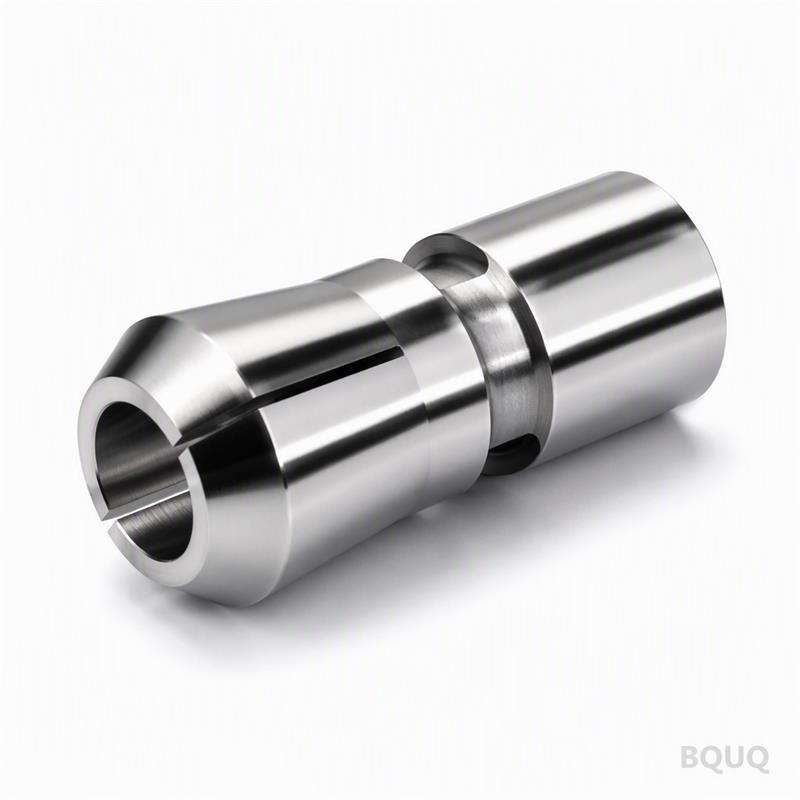
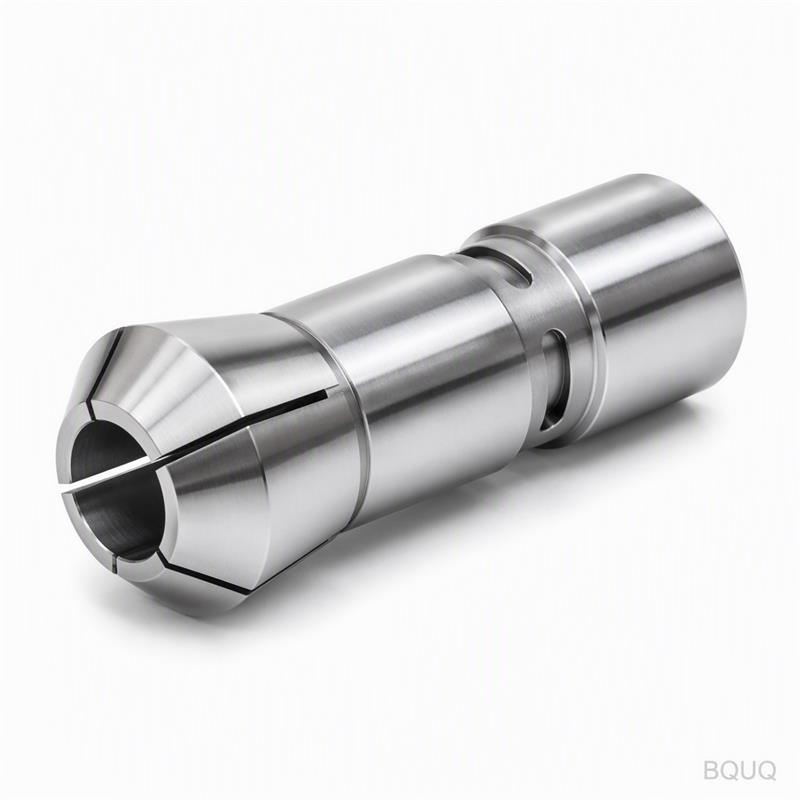
Это обработанный на станке с ЧПУ патрон-цанга с круглым отверстием для токарного автомата типа 55, предназначенный для высокоскоростной подачи прутка и вторичной обработки на швейцарских или токарных автоматах. Он удерживает круглый прокат от 3 мм до 55 мм с гарантированным биением 0,005 мм TIR (суммарное показание индикатора) на торце и чистотой поверхности Ra 0,4 мкм на отверстии. Вы получаете повторяемое усилие зажима 80–120 Н·м, твердость 58–60 HRC на зажимной поверхности и стандартный срок поставки 15 рабочих дней для нестандартных размеров. Без прокладок, без регулировки — просто вставьте пруток, зажмите и режьте.
Почему круглое отверстие лучше зубчатых вставок для тонкостенных труб
Зубчатые цанги сминают тонкостенные трубы и оставляют следы на готовых валах. Наша конструкция с круглым отверстием равномерно распределяет усилие зажима на 360 градусов. Отверстие шлифуется после термообработки, а не до нее, что исключает деформацию. Для трубы диаметром 20 мм с толщиной стенки 1 мм вы увидите овальность менее 0,01 мм после зажима. Именно поэтому инженеры прецизионного производства выбирают этот патрон для гидравлических фитингов, корпусов датчиков и компонентов медицинских устройств.
Выбор материала: 20CrMnTi против 9SiCr — и почему мы по умолчанию используем 20CrMnTi
Мы используем легированную сталь 20CrMnTi для корпуса и 9SiCr для лепестков цанги. 20CrMnTi, цементированная на глубину 0,8–1,2 мм, обеспечивает поверхностную твердость 58–60 HRC с прочной сердцевиной 35–40 HRC. Лепестки из 9SiCr закалены и отпущены до 60–62 HRC для износостойкости. Такое сочетание предотвращает растрескивание патрона при повторяющихся высокоскоростных циклах зажима (до 6000 об/мин). Если вам нужны варианты из нержавеющей стали или инконеля, мы можем обработать их по запросу, но срок поставки увеличится до 20 дней.
Цанга имеет 12 точно прорезанных пазов, а не 6 или 8. Большее количество пазов означает меньшее отклонение каждого лепестка и лучшую концентричность. Мы вырезаем пазы проволочной резкой, затем вручную снимаем заусенцы и шлифуем каждую кромку до радиуса 0,05 мм. Пружинный отпуск выполняется при 420 °C в течение 2 часов, что обеспечивает ресурс 500 000 циклов открытия-закрытия без потери усилия зажима. Мы испытываем каждую партию на 100 000 циклов перед отгрузкой — если цанга выйдет из строя преждевременно, мы заменим ее бесплатно.
Размерные характеристики и допуски, на которые можно рассчитывать при проектировании
Вот полный технический паспорт. Все значения измерены при 22 °C, влажности 45%, с помощью калиброванной координатно-измерительной машины Mitutoyo.
Параметр
Значение
Тип цанги
Цанга с круглым отверстием типа 55
Диапазон зажима (круглый прокат)
3 мм – 55 мм
Материал корпуса
20CrMnTi (цементированная)
Материал лепестков
9SiCr (закаленная)
Поверхностная твердость
58–60 HRC (корпус), 60–62 HRC (лепестки)
Биение (TIR на торце)
0,005 мм макс.
Чистота поверхности отверстия
Ra 0,4 мкм
Диапазон крутящего момента зажима
80–120 Н·м
Макс. скорость шпинделя
6000 об/мин
Срок поставки (стандартный)
15 рабочих дней
Минимальный заказ
Без минимального заказа — принимается единичное изделие
Контроль перед каждой отгрузкой: 100% проверка биения, а не выборка
Мы не используем выборочный контроль AQL. Каждый патрон проходит 5-точечную проверку: (1) тест твердости на торце, (2) диаметр отверстия с помощью нутромера, (3) биение TIR на прецизионной оправке, (4) чистота поверхности с помощью профилометра, (5) функциональный тест открытия-закрытия при 3000 об/мин. Итоговый отчет отправляется вам по электронной почте вместе с отгрузкой. Если любое значение превышает указанное в таблице выше, деталь выбраковывается, а не переделывается. Это наш стандарт для всего прецизионного производства на нашей фабрике в Дунгуане.
Есть ли у вас минимальный заказ для нестандартных размеров отверстий?
Минимального заказа нет — вы можете заказать одну цангу с нестандартным отверстием, и мы обработаем ее по вашему чертежу в течение 15 рабочих дней.
Можете ли вы модифицировать патрон для некруглых форм, например, для шестигранного или квадратного проката?
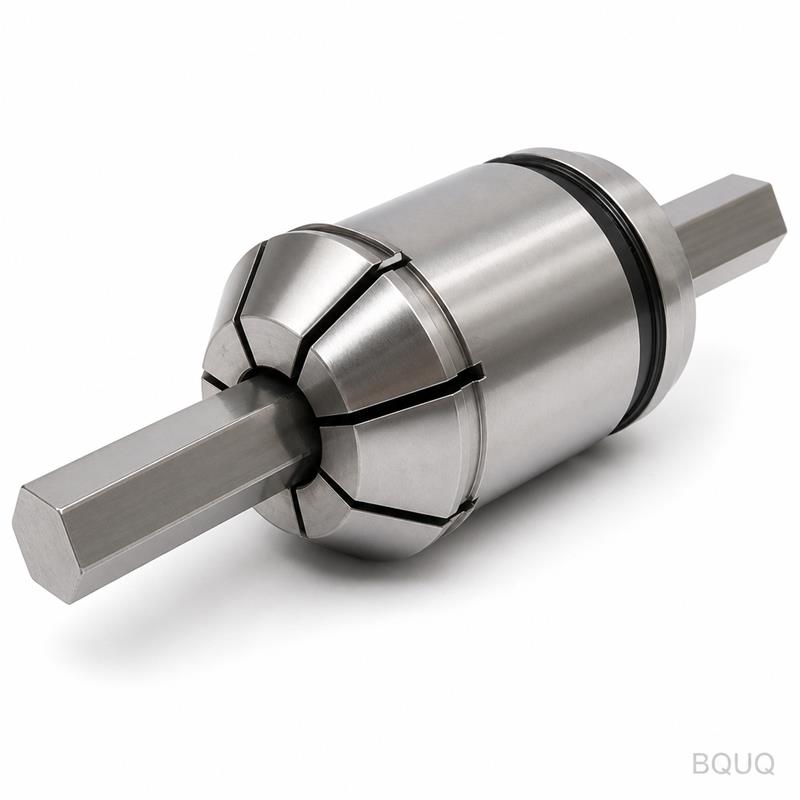
Да, мы можем вырезать отверстие проволочной резкой под шестигранный, квадратный или шпоночный профиль, но версия с круглым отверстием обеспечивает лучшие характеристики биения — 0,005 мм TIR против 0,01 мм для фасонных отверстий.
Как вы обеспечиваете контроль качества для партии из 500 патронов?
Каждый патрон проходит тот же 100% протокол проверки, и мы предоставляем сертификат прослеживаемости материалов с номерами плавок для стали 20CrMnTi и 9SiCr.
Каков реальный срок поставки, если мне нужно быстро 200 штук?
Для 200 штук стандартных патронов типа 55 с круглым отверстием мы отгружаем в течение 20 рабочих дней; для нестандартных отверстий добавьте 5 дней на подготовку оснастки.
Как получить твердое коммерческое предложение за 12 часов (даже для одной штуки)
Отправьте свой чертеж или простой эскиз с указанием размера отверстия, диаметра прутка и модели шпинделя. Наши инженеры ответят в течение 12 часов с твердой ценой, точным сроком поставки и примечанием по технологичности конструкции (DFM), если мы увидим риск. Для более быстрого ответа укажите целевой допуск и годовой объем. Мы — фабрика, сделанная в Китае, с 20-летним опытом обработки с ЧПУ, и мы отправляем по всему миру через DHL или FedEx. Отправьте свой чертеж по электронной почте на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Для параметров резания ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ; для советов по суммированию допусков прочитайте руководство по допускам при обработке с ЧПУ.