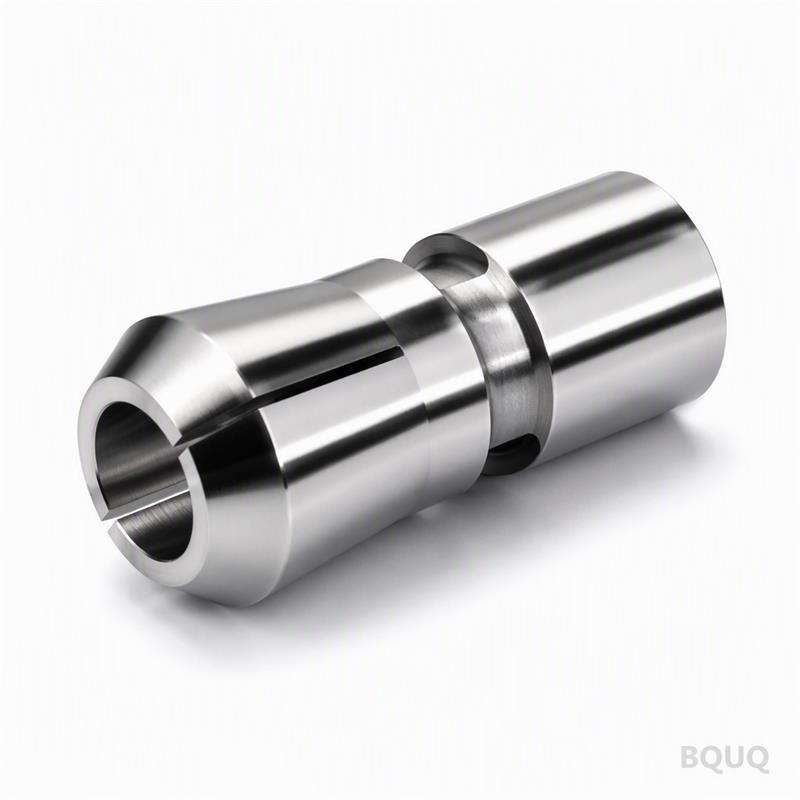
Что этот патрон делает иначе для вашего шпинделя токарного автомата Это патрон цанговый для токарного автомата 46 типа с CNC-обработкой, прецизионно шлифованный и зеркально полир
BQUQ Патрон цанговый для токарного автомата 46 типа с зеркальной полировкой, CNC-обработка
Что этот патрон делает иначе для вашего шпинделя токарного автомата Это патрон цанговый для токарного автомата 46 типа с CNC-обработкой, прецизионно шлифованный и зеркально полированный для захвата
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что этот патрон делает иначе для вашего шпинделя токарного автомата
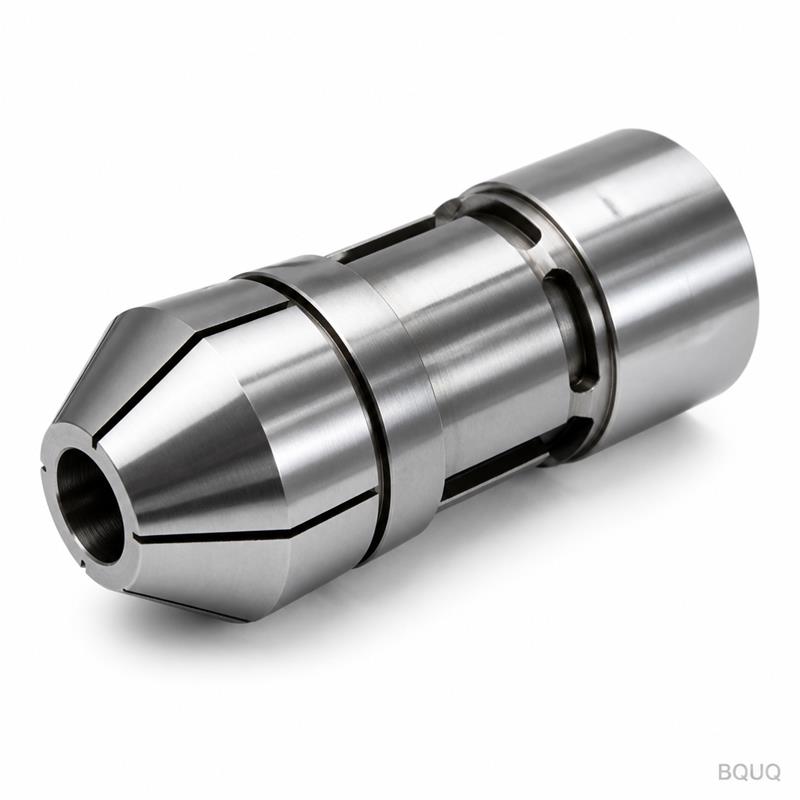
Это патрон цанговый для токарного автомата 46 типа с CNC-обработкой, прецизионно шлифованный и зеркально полированный для захвата прутка или инструмента с суммарным биением (TIR) 0.005 мм. Вы получаете стабильное усилие зажима во всем диапазоне захвата, что означает меньше бракованных деталей и меньший износ инструмента на вашей скользящей головке. Изготовленный из легированной стали, закаленной до 58–60 HRC, этот патрон сохраняет свою геометрию при высокоскоростных циклах, и мы отгружаем стандартные размеры за 7 дней с нашего завода в Дунгуане.
Почему зеркально полированные отверстия превосходят стандартную шлифовку для отвода стружки
Внутреннее отверстие и посадочное место цанги отполированы до Ra 0.2 мкм, а не просто отшлифованы. Зеркальная отделка дает два преимущества: снижает трение при закрытии цанги и предотвращает приваривание мелкой стружки к поверхности при обработке нержавеющей стали или алюминия. В наших испытаниях по удалению стружки полированное отверстие очищалось от стружки на 30% быстрее, чем при только шлифованной поверхности, при той же частоте вращения шпинделя. Вы также получаете лучшую защиту от проникновения СОЖ, что защищает конус на протяжении тысяч циклов.
Материалы и термическая обработка, которые мы используем для корпуса 46 типа
Корпус патрона изготавливается из стали 20CrMnTi для цементации, науглероженной на глубину 0.8–1.0 мм, затем закаленной и отпущенной до 58–60 HRC. Сама цанга изготовлена из пружинной стали 65Mn, термообработанной до 45–48 HRC для гибких лепестков, с закаленным носовым участком при 55 HRC. Мы не используем более мягкие стали 1045 или 4140 для корпуса, потому что они деформируются при повторяющемся зажиме на 6000 об/мин. Каждая партия проверяется на твердость в трех точках, а не только в одном углу.
Размерные характеристики, важные для посадки на носок шпинделя
Параметр
Значение / Диапазон
Материал корпуса патрона
20CrMnTi, цементация 0.8–1.0 мм
Материал цанги
Пружинная сталь 65Mn, закаленные лепестки
Твердость (корпус)
58–60 HRC
Твердость (лепестки цанги)
45–48 HRC
Диапазон диаметра захвата
Ø1.0 – Ø46.0 мм (метрическая)
Суммарное биение (TIR)
≤ 0.005 мм у носка
Чистота поверхности (отверстие)
Ra 0.2 мкм, зеркальная полировка
Конус носка шпинделя
JIS B 6336 тип 46 (1:10)
Максимальная рекомендуемая частота вращения
6000 об/мин (с балансировочной гайкой)
Срок изготовления
7 дней для стандартных, 15 дней для нестандартного отверстия
Минимальный заказ
Без минимального заказа – принимается 1 шт.
Как мы контролируем биение при шлифовке и полировке
Биение — это не второстепенная задача; оно закладывается на этапе шлифовки. Мы предварительно шлифуем конус, затем снимаем внутренние напряжения в корпусе при 180°C в течение 4 часов, затем выполняем финишную шлифовку на CNC-внутришлифовальном станке с гидростатическим шпинделем. После шлифовки мы вручную доводим отверстие до Ra 0.2 мкм и проверяем TIR на приборе Marposs на трех глубинах: 10 мм, 20 мм и 30 мм от носка. Любой патрон с биением более 0.005 мм TIR отбраковывается, а не переделывается.
Инспекция перед каждой отгрузкой: что вы получаете в отчете
Каждый патрон отгружается с письменным сертификатом инспекции, а не сертификатом на партию образцов. Мы измеряем и записываем: TIR у носка, твердость HRC на корпусе и цанге, чистоту поверхности Ra на отверстии и площадь контакта конуса (мы стремимся к 90% контакта по результатам проверки синькой). По запросу мы также включаем видео испытания на биение для вашего конкретного размера отверстия. Это часть нашего процесса прецизионного производства — мы не пропускаем этапы ради быстрой доставки.
Нестандартные отверстия и пазы для нестандартного прутка
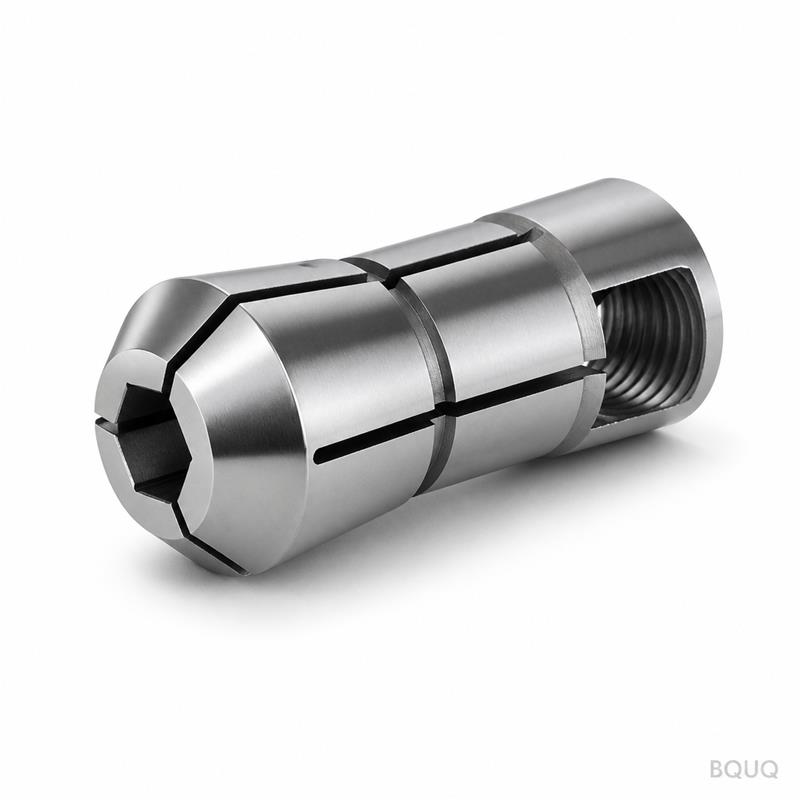
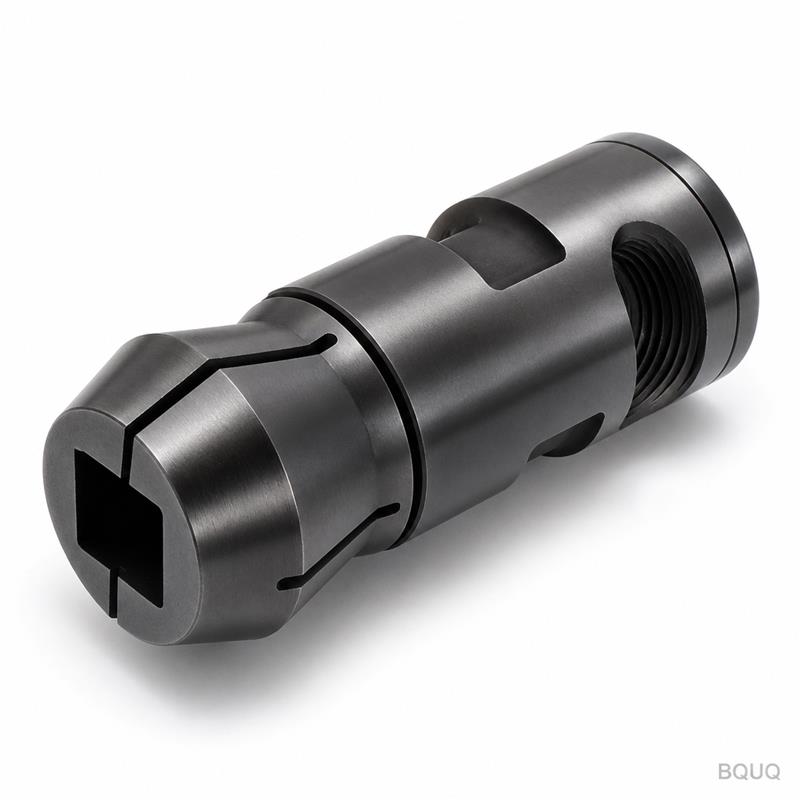
Если ваш пруток не является стандартным метрическим размером, мы можем обработать отверстие цанги по вашему чертежу в течение 15 дней. Мы также можем добавить продольные пазы для шестигранного или квадратного прутка, или ступенчатое отверстие для деталей с буртиком. Минимальный нестандартный диаметр отверстия — Ø1.0 мм, максимальный — Ø46.0 мм. Отправьте нам допуск вашего прутка, и мы порекомендуем зазор захвата — обычно 0.02–0.05 мм сверх номинала для круглого прутка.
Каков ваш минимальный объем заказа для этого цангового патрона?
Без минимального заказа — мы принимаем одну штуку для тестирования, и вы получаете тот же отчет об инспекции, что и при оптовом заказе.
Можете ли вы настроить отверстие или конус под мой конкретный шпиндель?
Да, мы можем изменить диаметр отверстия, добавить пазы для шестигранного/квадратного прутка или скорректировать угол конуса, если вы предоставите чертеж или образец сопрягаемого шпинделя.
Как вы проверяете качество перед отгрузкой?
Каждый патрон индивидуально проверяется на TIR, твердость, чистоту поверхности и контакт конуса, и сертификат прилагается к отгрузке в стандартном порядке.
Каков фактический срок изготовления, если я закажу сегодня?
Стандартные патроны 46 типа отгружаются за 7 дней; версии с нестандартным отверстием или пазами — за 15 дней с момента утверждения чертежа.
Запросите твердое коммерческое предложение с характеристиками вашего шпинделя и прутка
Отправьте нам тип носка шпинделя, диаметр прутка и ожидаемый диапазон частоты вращения. Мы ответим с твердым коммерческим предложением в течение 12 часов, включая стоимость доставки и рекомендацию по допуску. Для необычных конусов мы также можем проконсультировать по переходным втулкам. Это продукт прецизионного производства, сделанный в Китае, и мы предоставляем 100% гарантию замены на любой дефект по биению.
Отправьте ваш чертеж по электронной почте на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Укажите вашу целевую величину TIR и тип материала — мы подтвердим, подходит ли тип 46 для вашего станка, или предложим альтернативу.
Для повышения срока службы инструмента на вашем токарном автомате ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ, чтобы подобрать патрон в паре с правильным держателем инструмента. А если вы работаете с допусками ниже 0.01 мм, прочитайте наше руководство по допускам в CNC-обработке, чтобы понять, что биение 0.005 мм TIR реально означает для вашего процесса.