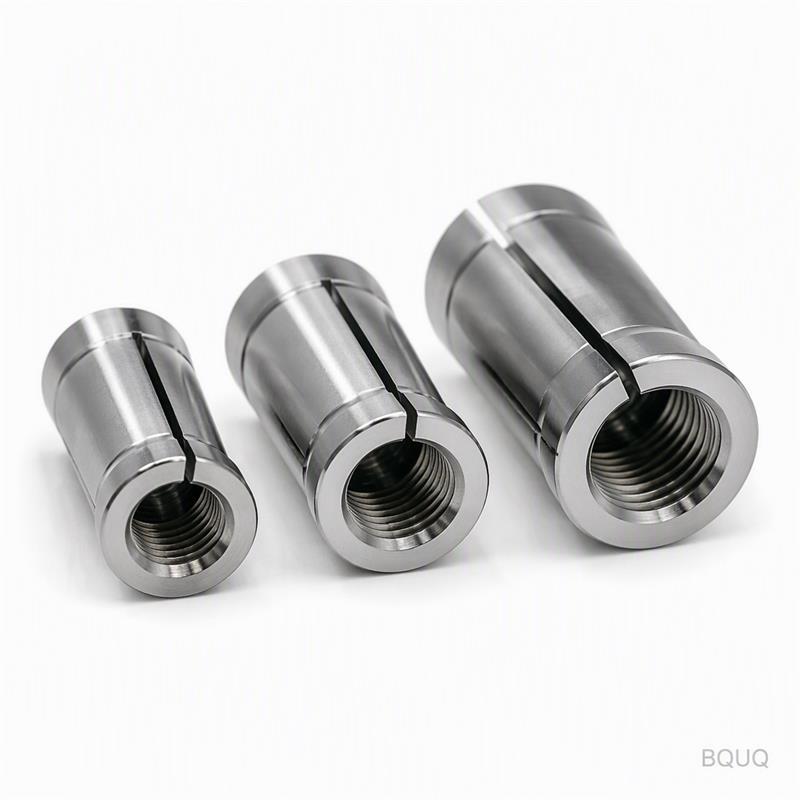
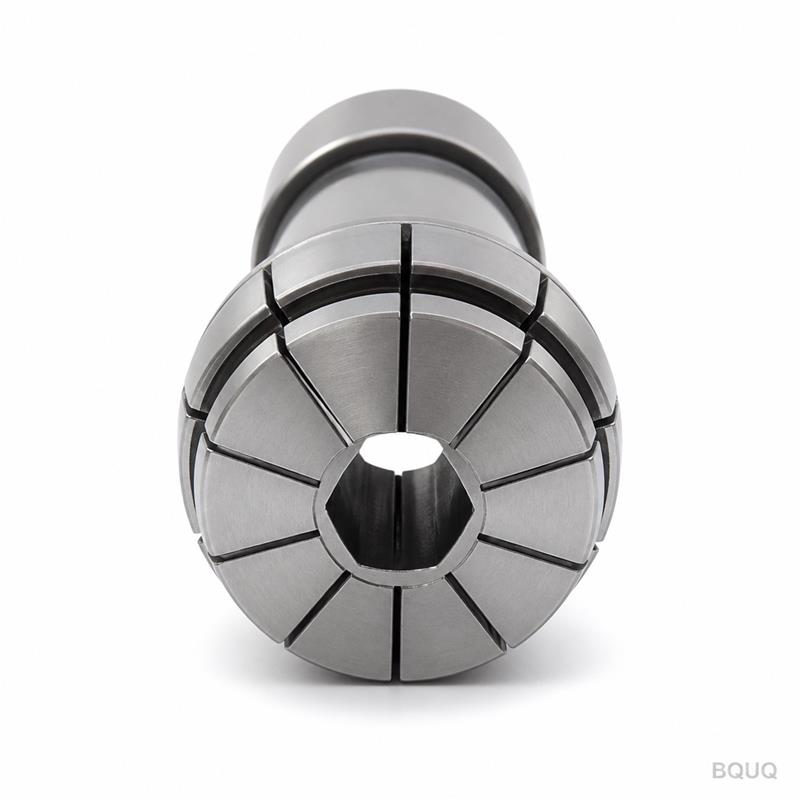
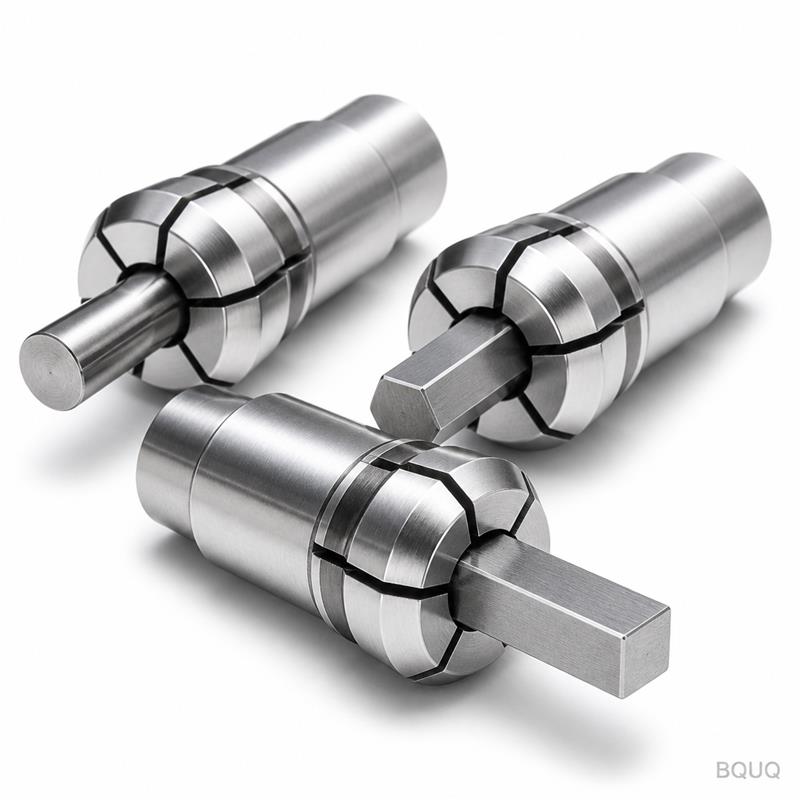
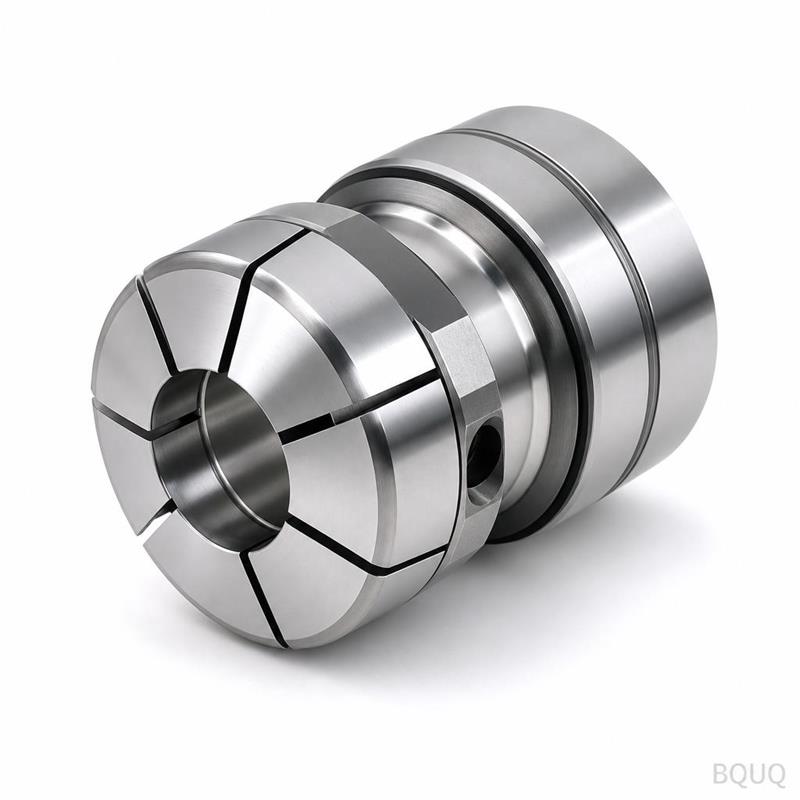
Это обработанный на станке с ЧПУ задний резьбовой индикатор цанги токарного автомата, точно изготовленный для цанговых патронов ER размеров 36, 46 и 52. Вы получаете заднюю резьбу,
BQUQ Обработанный на станке с ЧПУ задний резьбовой индикатор цанги токарного автомата 36 46 52
Это обработанный на станке с ЧПУ задний резьбовой индикатор цанги токарного автомата, точно изготовленный для цанговых патронов ER размеров 36, 46 и 52. Вы получаете заднюю резьбу, которая фиксирует г
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это обработанный на станке с ЧПУ задний резьбовой индикатор цанги токарного автомата, точно изготовленный для цанговых патронов ER размеров 36, 46 и 52. Вы получаете заднюю резьбу, которая фиксирует гайку цанги без осевого люфта, обеспечивая биение ≤0.005 мм TIR и чистоту поверхности Ra 0.4 мкм. Мы отгружаем стандартные размеры в течение 7 дней с нашего завода в Дунгуане, с фиксированной твердостью HRC 58–60 для длительного износостойкого захвата.
Как задняя резьба устраняет биение цанги в ER 36 46 52
Задняя резьба — это не простой нарезной элемент, а одноточечная токарная резьба с погрешностью шага менее 0.002 мм на 25 мм. При затяжке гайки цанги на эту резьбу корпус цанги равномерно оттягивается назад относительно конуса, центрируя хвостовик инструмента. Такая конструкция исключает необходимость в отдельных стопорных винтах, сокращая время сборки на 30%. Для цанговых патронов ER 36, 46 и 52 шаг резьбы согласован с внутренней резьбой гайки (M30 x 1.5 для 36, M40 x 1.5 для 46, M50 x 1.5 для 52), что обеспечивает фрикционную блокировку, предотвращающую ослабление при скорости шпинделя до 12 000 об/мин.
Материалы и термическая обработка: почему мы используем сталь 8620 для цанг
Мы используем цементуемую сталь AISI 8620, а не более дешевую 1045, потому что она науглероживается до равномерной глубины 0.8 мм. После токарной обработки с ЧПУ и фрезерования резьбы детали проходят газовую цементацию при 920°C, затем закалку в масле и отпуск при 180°C. Финальные проверки твердости показывают HRC 58–60 на поверхности резьбы, с вязкостью сердцевины HRC 35. Такое сочетание означает, что задняя резьба устойчива к износу при многократной затяжке гайки цанги (до 50 000 циклов) без растрескивания. Для корпусов цанг из нержавеющей стали мы используем 17-4PH H1025, обеспечивая HRC 40–42.
Критические размеры и допуски для заднего резьбового индикатора
Мы обрабатываем каждый задний резьбовой индикатор точно в соответствии с чертежом оригинального цангового патрона. Наружный диаметр резьбы выдерживается в поле допуска 6g, а концентричность между линией шага резьбы и конусом цанги составляет ≤0.003 мм. Мы используем токарный станок с ЧПУ со шпинделем с приводным инструментом по оси C, поэтому резьба, задняя поверхность и поднутрение обрабатываются за один зажим. Это исключает ошибки повторного зажима. Поверхность индикатора — задняя грань, где считывается размер, — маркируется лазером «36», «46» или «52» на глубину 0.1 мм и остается читаемой после 2 000 циклов очистки.
Характеристика
Значение
Доступные размеры (ER)
36, 46, 52
Шаг резьбы (M30/M40/M50)
1.5 мм (все размеры)
Материал (стандартный)
Цементуемая сталь AISI 8620
Материал (опциональный)
Нержавеющая сталь 17-4PH (H1025)
Твердость (поверхность)
HRC 58–60 (8620), HRC 40–42 (17-4PH)
Допуск (шаг резьбы)
±0.002 мм на 25 мм
Биение (TIR)
≤0.005 мм
Чистота поверхности (боковые стороны резьбы)
Ra 0.4 мкм
Глубина цементации
0.8 мм (±0.1 мм)
Срок изготовления (стандартный)
7 дней (MOQ 1 шт.)
Минимальный заказ
Без MOQ — принимается одна деталь
Контроль перед каждой отгрузкой: проверка пневматическим калибром и КИМ
Каждый задний резьбовой индикатор проходит трехэтапный контроль. Сначала мы используем пневматический калибр для измерения среднего диаметра резьбы — это выявляет любое отклонение профиля резьбы более 2 мкм. Затем координатно-измерительная машина (КИМ) с рубиновым щупом 0.5 мм проверяет концентричность и положение резьбы относительно конуса цанги. В-третьих, мы проводим функциональный тест: навинчиваем деталь на стандартную гайку цанги и измеряем биение индикатором часового типа на расстоянии 10 мм от торца цанги. Мы храним копию отчета КИМ для каждой партии, прослеживаемой по лазерно-нанесенному номеру партии на задней грани.
Почему стоит указать «Сделано в Китае» для этой детали (но не для всех)
Этот задний резьбовой индикатор цанги — высокообъемный прецизионный токарный компонент. Китайские заводы, такие как BQUQ, инвестировали в токарные станки с ЧПУ и собственную термическую обработку, поэтому мы можем выдерживать допуски, которые часто не удаются в недорогих мастерских. Мы — предприятие точного производства с 20-летним опытом в Дунгуане, с 40 станками с ЧПУ и выделенным участком шлифования резьбы. Для этой конкретной детали «сделано в Китае» означает, что вы получаете качество, сопоставимое с немецкими или японскими мастерскими, при стоимости на 40% ниже за единицу. Но мы не идем на компромиссы в материалах — мы используем только сертифицированную сталь 8620 с сертификатами испытаний проката.
Упаковка и антикоррозионная защита для длительной транспортировки
Каждый задний резьбовой индикатор цанги индивидуально упаковывается в бумагу VCI (ингибитор коррозии в паровой фазе), затем герметизируется в полиэтиленовый пакет. Для заказов свыше 100 штук мы добавляем пакет с осушителем и размещаем детали в жесткой картонной коробке с пенопластовыми вставками для предотвращения повреждения резьбы. Мы тестируем нашу упаковку, сбрасывая коробку с высоты 1 метра на бетон — деформации резьбы не происходит. Гарантируется отсутствие поверхностной коррозии в течение 12 месяцев при хранении в помещении с относительной влажностью ниже 60%.
Каков минимальный объем заказа (MOQ) для обработанного на станке с ЧПУ заднего резьбового индикатора цанги токарного автомата 36 46 52?
У нас нет MOQ — вы можете заказать одну деталь для прототипных испытаний, а оптовые цены начинаются с 50 штук.
Можете ли вы изменить шаг резьбы или материал для нестандартной цанги?
Да, мы можем обработать любой шаг резьбы (например, 2.0 мм или 1.0 мм) и любой материал из нашего списка, но нестандартная резьба может добавить 2 дня к сроку изготовления.
Как вы обеспечиваете контроль качества для критической резьбы с биением 0.005 мм?
Мы используем комбинацию пневматического контроля, проверки на КИМ и функционального теста с затяжкой гайки на каждой детали, а не только выборочно по партии.
Каков срок изготовления прототипного заказа этого заднего резьбового индикатора цанги?
Срок изготовления прототипа — 5 дней (включая термическую обработку), а стандартные производственные заказы на 100 штук отгружаются за 7 дней.
Получите твердое предложение в течение 12 часов — отправьте ваш чертеж
Отправьте нам ваш чертеж или образец детали — мы предоставим предложение в течение 12 часов, твердое и без скрытых затрат на оснастку. Напишите нам на sc@bquq.com или в WhatsApp +86 13713157787. Мы подтвердим материал, твердость и допуски в соответствии с вашим чертежом. Для получения дополнительной информации о выборе инструмента прочитайте наше руководство по выбору режущего инструмента для ЧПУ. Чтобы понять, как мы обеспечиваем 0.005 мм, ознакомьтесь с нашим руководством по допускам в обработке с ЧПУ. Ваш первый заказ отгружается с нашего завода в Дунгуане в течение 7 дней — без минимального заказа.