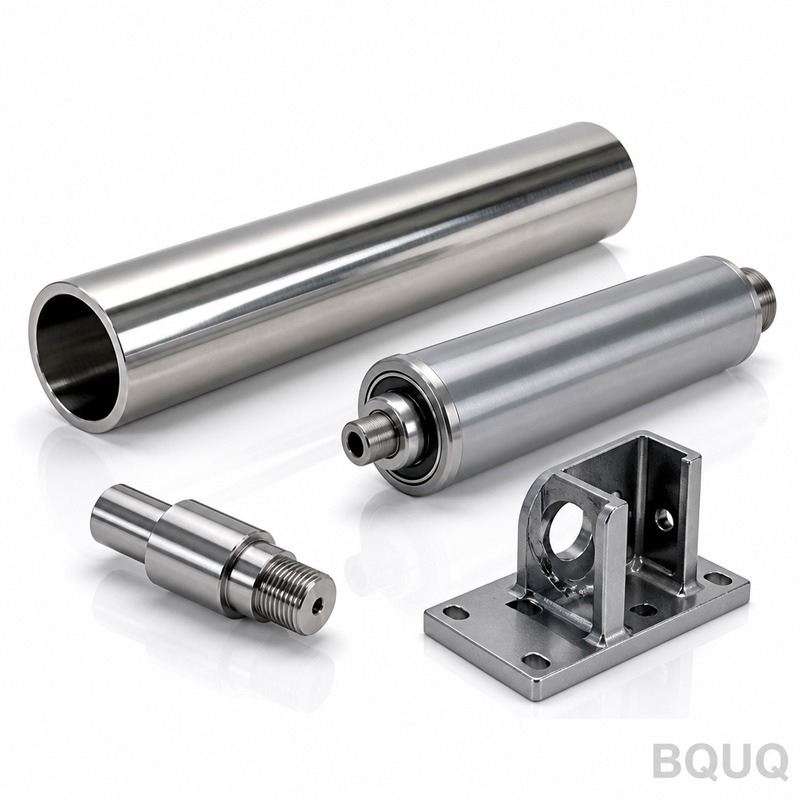
Это прецизионные ролики конвейерных систем с ЧПУ для гравитационных, моторных и ленточных конвейеров. Вы получаете вал ролика с идеальной геометрией вращения: биение удерживается в
Прецизионные ролики конвейерных систем с ЧПУ от BQUQ – Точность биения ≤0,02 мм
Это прецизионные ролики конвейерных систем с ЧПУ для гравитационных, моторных и ленточных конвейеров. Вы получаете вал ролика с идеальной геометрией вращения: биение удерживается в пределах ≤0,02 мм,
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это прецизионные ролики конвейерных систем с ЧПУ для гравитационных, моторных и ленточных конвейеров. Вы получаете вал ролика с идеальной геометрией вращения: биение удерживается в пределах ≤0,02 мм, шероховатость поверхности Ra 0,8, твердость до 45HRC после термической обработки. Срок изготовления образцов — 5-7 дней, серийных партий — 15-18 дней, напрямую с нашего завода в Дунгуане.
Почему биение вала ролика ниже 0,02 мм продлевает срок службы подшипников
В любом конвейере вал ролика — это вращающееся сердце. Если он имеет биение, подшипники выходят из строя преждевременно, а лента смещается. Мы обрабатываем шейки под подшипники и корпус ролика за один установ на токарном станке с ЧПУ с 5-осевой обработкой. Это исключает погрешности повторного зажима. Результат: суммарное биение (TIR) на посадочных местах подшипников составляет ≤0,02 мм. Это улучшение на 30% по сравнению с отраслевым стандартом (0,03 мм). Для линии, работающей со скоростью 300 метров в минуту, это означает отсутствие скачков вибрации, перегрева подшипников и увеличение срока службы на 8 000–12 000 часов.
Материалы и термическая обработка, которые мы используем для валов роликов
Для деталей конвейерных роликов мы используем стали 1045, 4140, 42CrMo и нержавеющие стали 304/316. Для высоконагруженных применений мы закаливаем и отпускаем сталь 42CrMo до твердости 28-32HRC. Для износостойких поверхностей мы проводим индукционную закалку вала до 50-55HRC (глубина 1,5-2,0 мм), а затем шлифуем шейку до Ra 0,4. Для нержавеющих роликов в пищевой или химической промышленности мы предлагаем пассивацию по стандарту ASTM A967. Все сертификаты на материалы прослеживаются до номера плавки. Мы никогда не заменяем сталь без вашего письменного одобрения.
Токарная и фрезерная обработка: как мы изготавливаем корпус ролика и шпоночные пазы
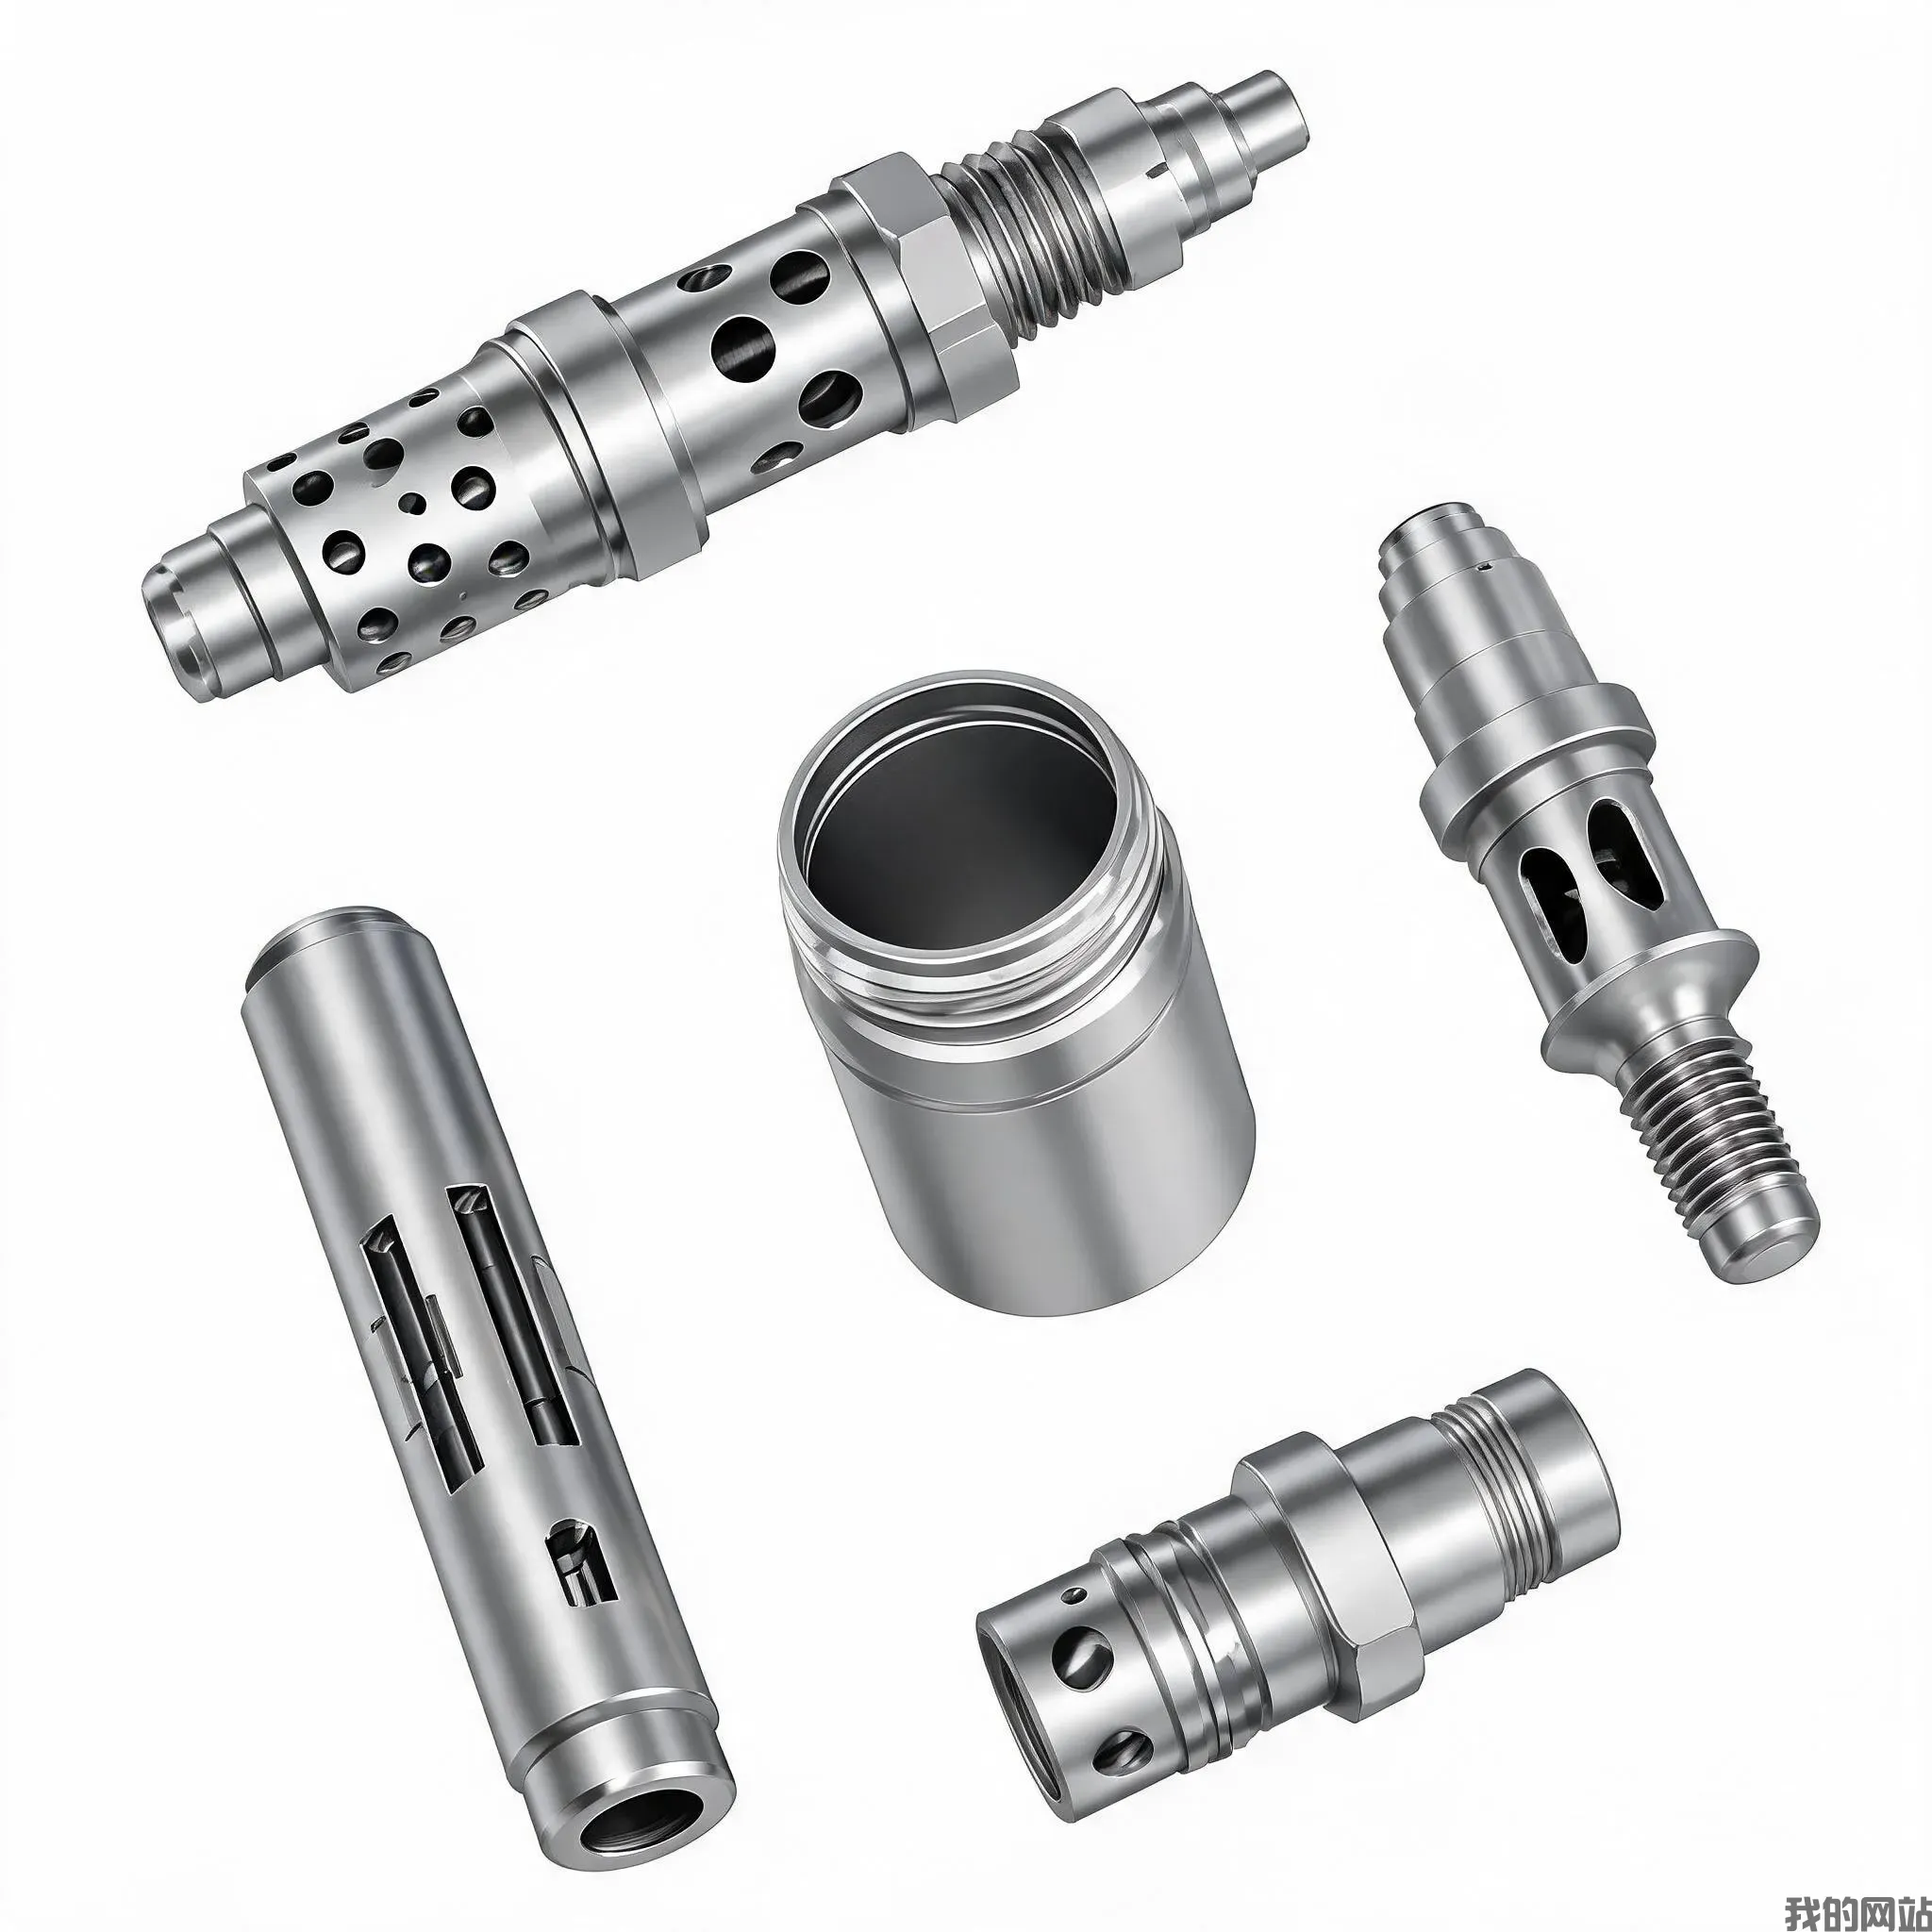
Деталь конвейерного ролика редко бывает просто цилиндром. Вам нужны шпоночные пазы, канавки под стопорные кольца, резьбовые концы, а иногда и шестигранные или квадратные приводные хвостовики. Наш процесс: сначала мы обтачиваем наружный диаметр и торец на токарном станке с ЧПУ (точность ±0,005 мм). Затем деталь передается на обрабатывающий центр с ЧПУ для фрезерования шпоночного паза (допуск по ширине +0,02/0 мм) и поперечных отверстий. Чтобы избежать деформации, мы выполняем черновое фрезерование паза, при необходимости снимаем внутренние напряжения, затем выполняем чистовую обработку. Это предотвращает изгиб вала после сборки. Для роликов длиной более 500 мм мы используем люнет для поддержки детали, обеспечивая прямолинейность в пределах 0,05 мм на 1000 мм.
Балансировка и контроль биения перед каждой отгрузкой
Мы не отправляем вал ролика без финального протокола контроля. Каждая деталь устанавливается на призмы с индикатором часового типа для проверки TIR в трех точках: обе шейки под подшипники и центр корпуса ролика. Если чертеж требует динамической балансировки (класс G2.5), мы выполняем ее на балансировочном станке с жесткими опорами и корректируем радиальным сверлением. Вы получаете PDF-отчет с фактическими измеренными значениями, а не просто отметку «годен». Для ответственных узлов мы также предоставляем сертификат на материал и показания профилометра шероховатости поверхности.
Основные характеристики стандартных валов конвейерных роликов
Параметр
Значение / Диапазон
Варианты материалов
1045, 4140, 42CrMo, 304SS, 316SS
Диапазон диаметров
8 мм – 150 мм
Диапазон длин
50 мм – 2000 мм (больше по запросу)
Твердость (сердцевина)
28 – 32HRC (42CrMo, закалка и отпуск)
Твердость (поверхность, опционально)
50 – 55HRC, индукционная закалка
Допуск на обработку
±0,005 мм (шейка подшипника), ±0,02 мм (наружный диаметр)
Биение (TIR)
≤0,02 мм
Шероховатость поверхности Ra
0,8 мкм стандарт, 0,4 мкм после шлифовки
Срок изготовления (образцы)
5 – 7 дней
Срок изготовления (серия)
15 – 18 дней
Минимальный заказ
Без минимального заказа (принимается прототип из 1 шт.)
Серийное производство для конвейерных линий: как мы снижаем стоимость
Вам не нужно заказывать 10 000 штук, чтобы получить справедливую цену. Для заказов от 50 до 500 штук мы группируем несколько деталей на одном прутке, чтобы уменьшить отходы. Для заказов от 500 штук мы используем приводной инструмент на токарном станке, чтобы выполнить деталь за один цикл, сокращая время цикла на 40%. Именно так мы сохраняем конкурентоспособную цену за единицу при соблюдении ±0,005 мм. Если у вас есть чертеж, не оптимизированный для ЧПУ, мы бесплатно внесем в него корректировки, чтобы сократить количество операций. Наши инженеры имеют 20-летний опыт в прецизионном производстве конвейерных систем, поэтому мы знаем, где ослабить допуск, а где ужесточить.
Каков минимальный объем заказа (MOQ)?
Минимального заказа нет — мы принимаем единичный прототип для проверки вашей конструкции перед запуском серийного производства.
Можете ли вы изменить материал или твердость ролика для химической среды?
Да, мы можем перейти на сталь 316SS с электрополировкой для агрессивных сред с промывкой или нанести твердое хромовое покрытие (толщиной 0,02 мм) на углеродистую сталь для абразивных условий.
Как вы гарантируете допуск на биение для длинных роликов?
Мы используем подвижный центр с люнетом при точении и проверяем каждую деталь на призмах с индикатором часового типа — фактическое значение TIR включается в отчет об отгрузке.
Каков ваш типичный срок изготовления для 100 штук?
Для 100 валов роликов из стали 42CrMo мы отгружаем заказ за 15-18 дней, включая индукционную закалку и финальную шлифовку.
Связанные знания по прецизионной обработке
Чтобы добиться наилучшей шероховатости поверхности и стойкости инструмента при обработке закаленных валов роликов, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ. Если вы проектируете новый ролик и не уверены, насколько жестко задать допуск на диаметр, прочитайте наше руководство по допускам при ЧПУ-обработке, чтобы избежать излишних требований и лишних затрат.
Получите точный расчет стоимости в течение 12 часов – отправьте свой чертеж
Отправьте нам ваш 2D PDF или 3D STEP файл для прецизионных роликов конвейерных систем с ЧПУ. Мы ответим с точной ценой за единицу, сроком изготовления и примечаниями по технологичности (DFM) в течение 12 рабочих часов. Никаких скрытых затрат на оснастку, никакого давления по минимальному заказу. Отправьте чертеж по электронной почте на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Наши инженеры на связи с 8:00 до 18:00 (GMT+8), с понедельника по субботу.