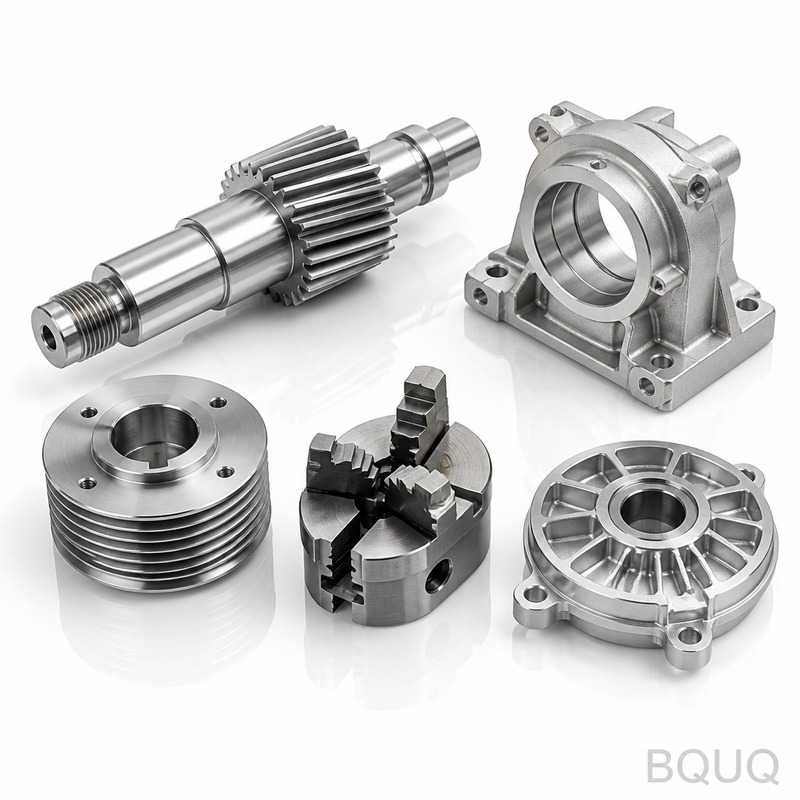
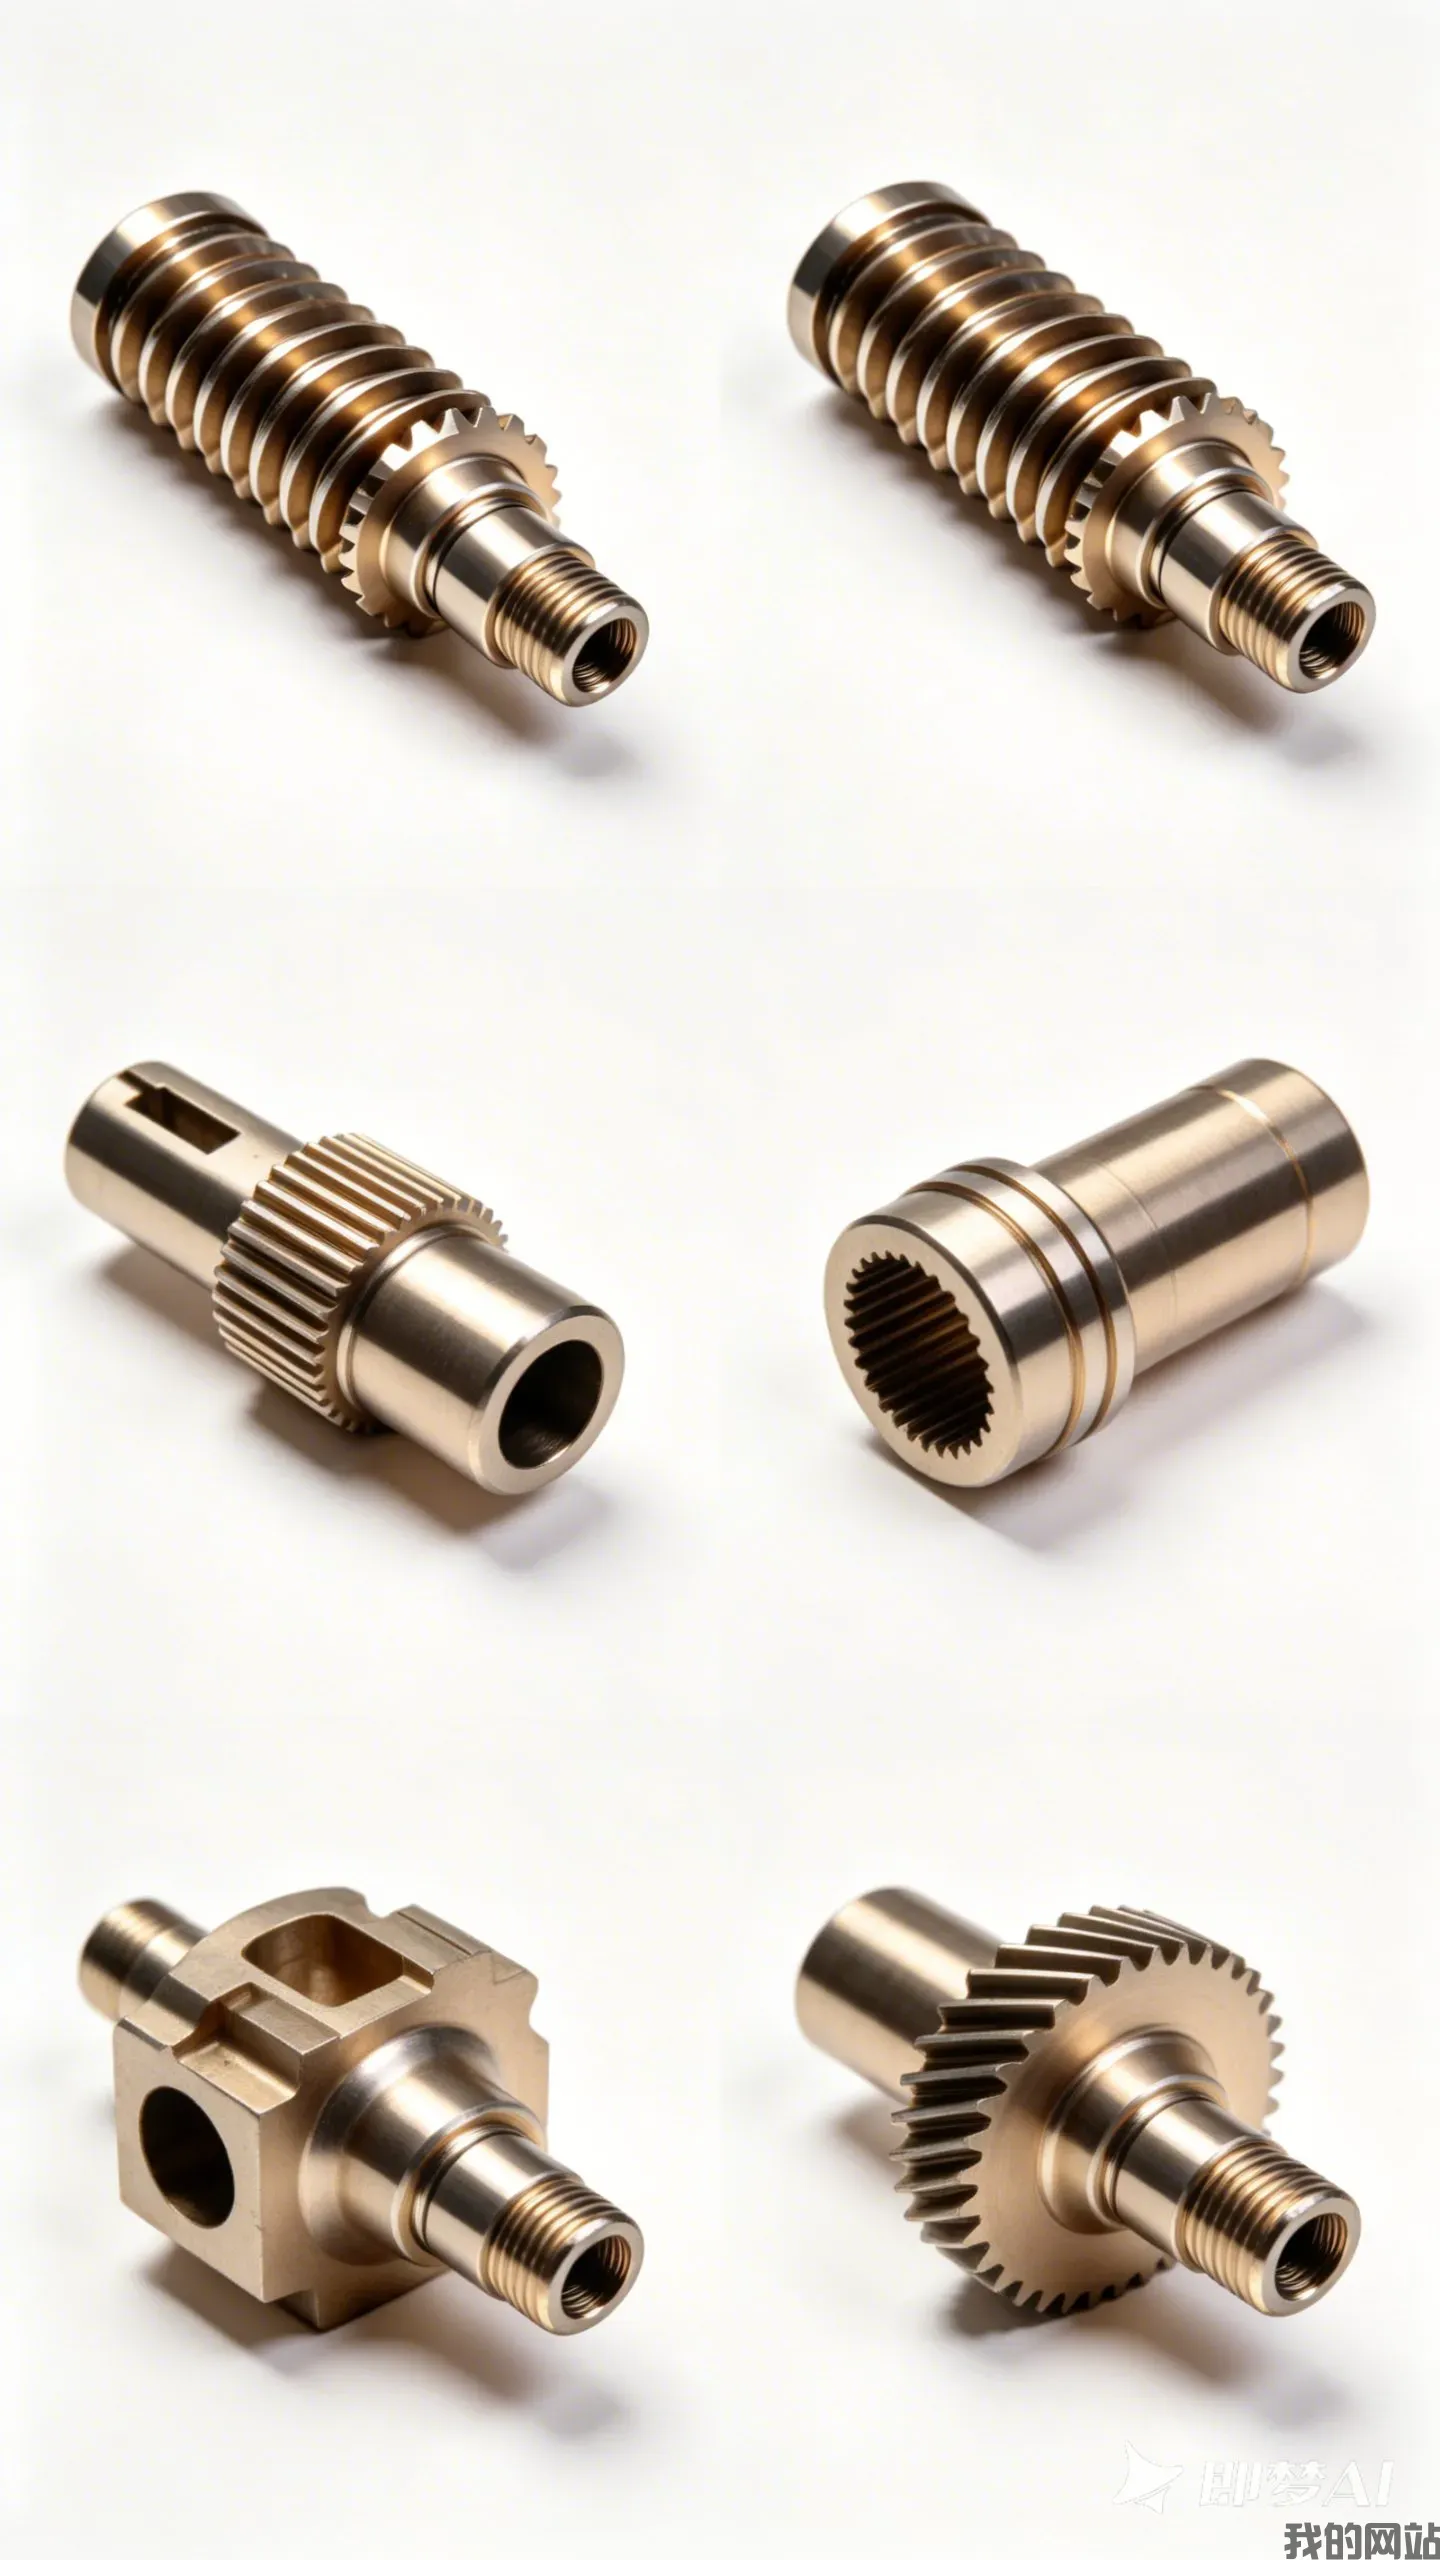
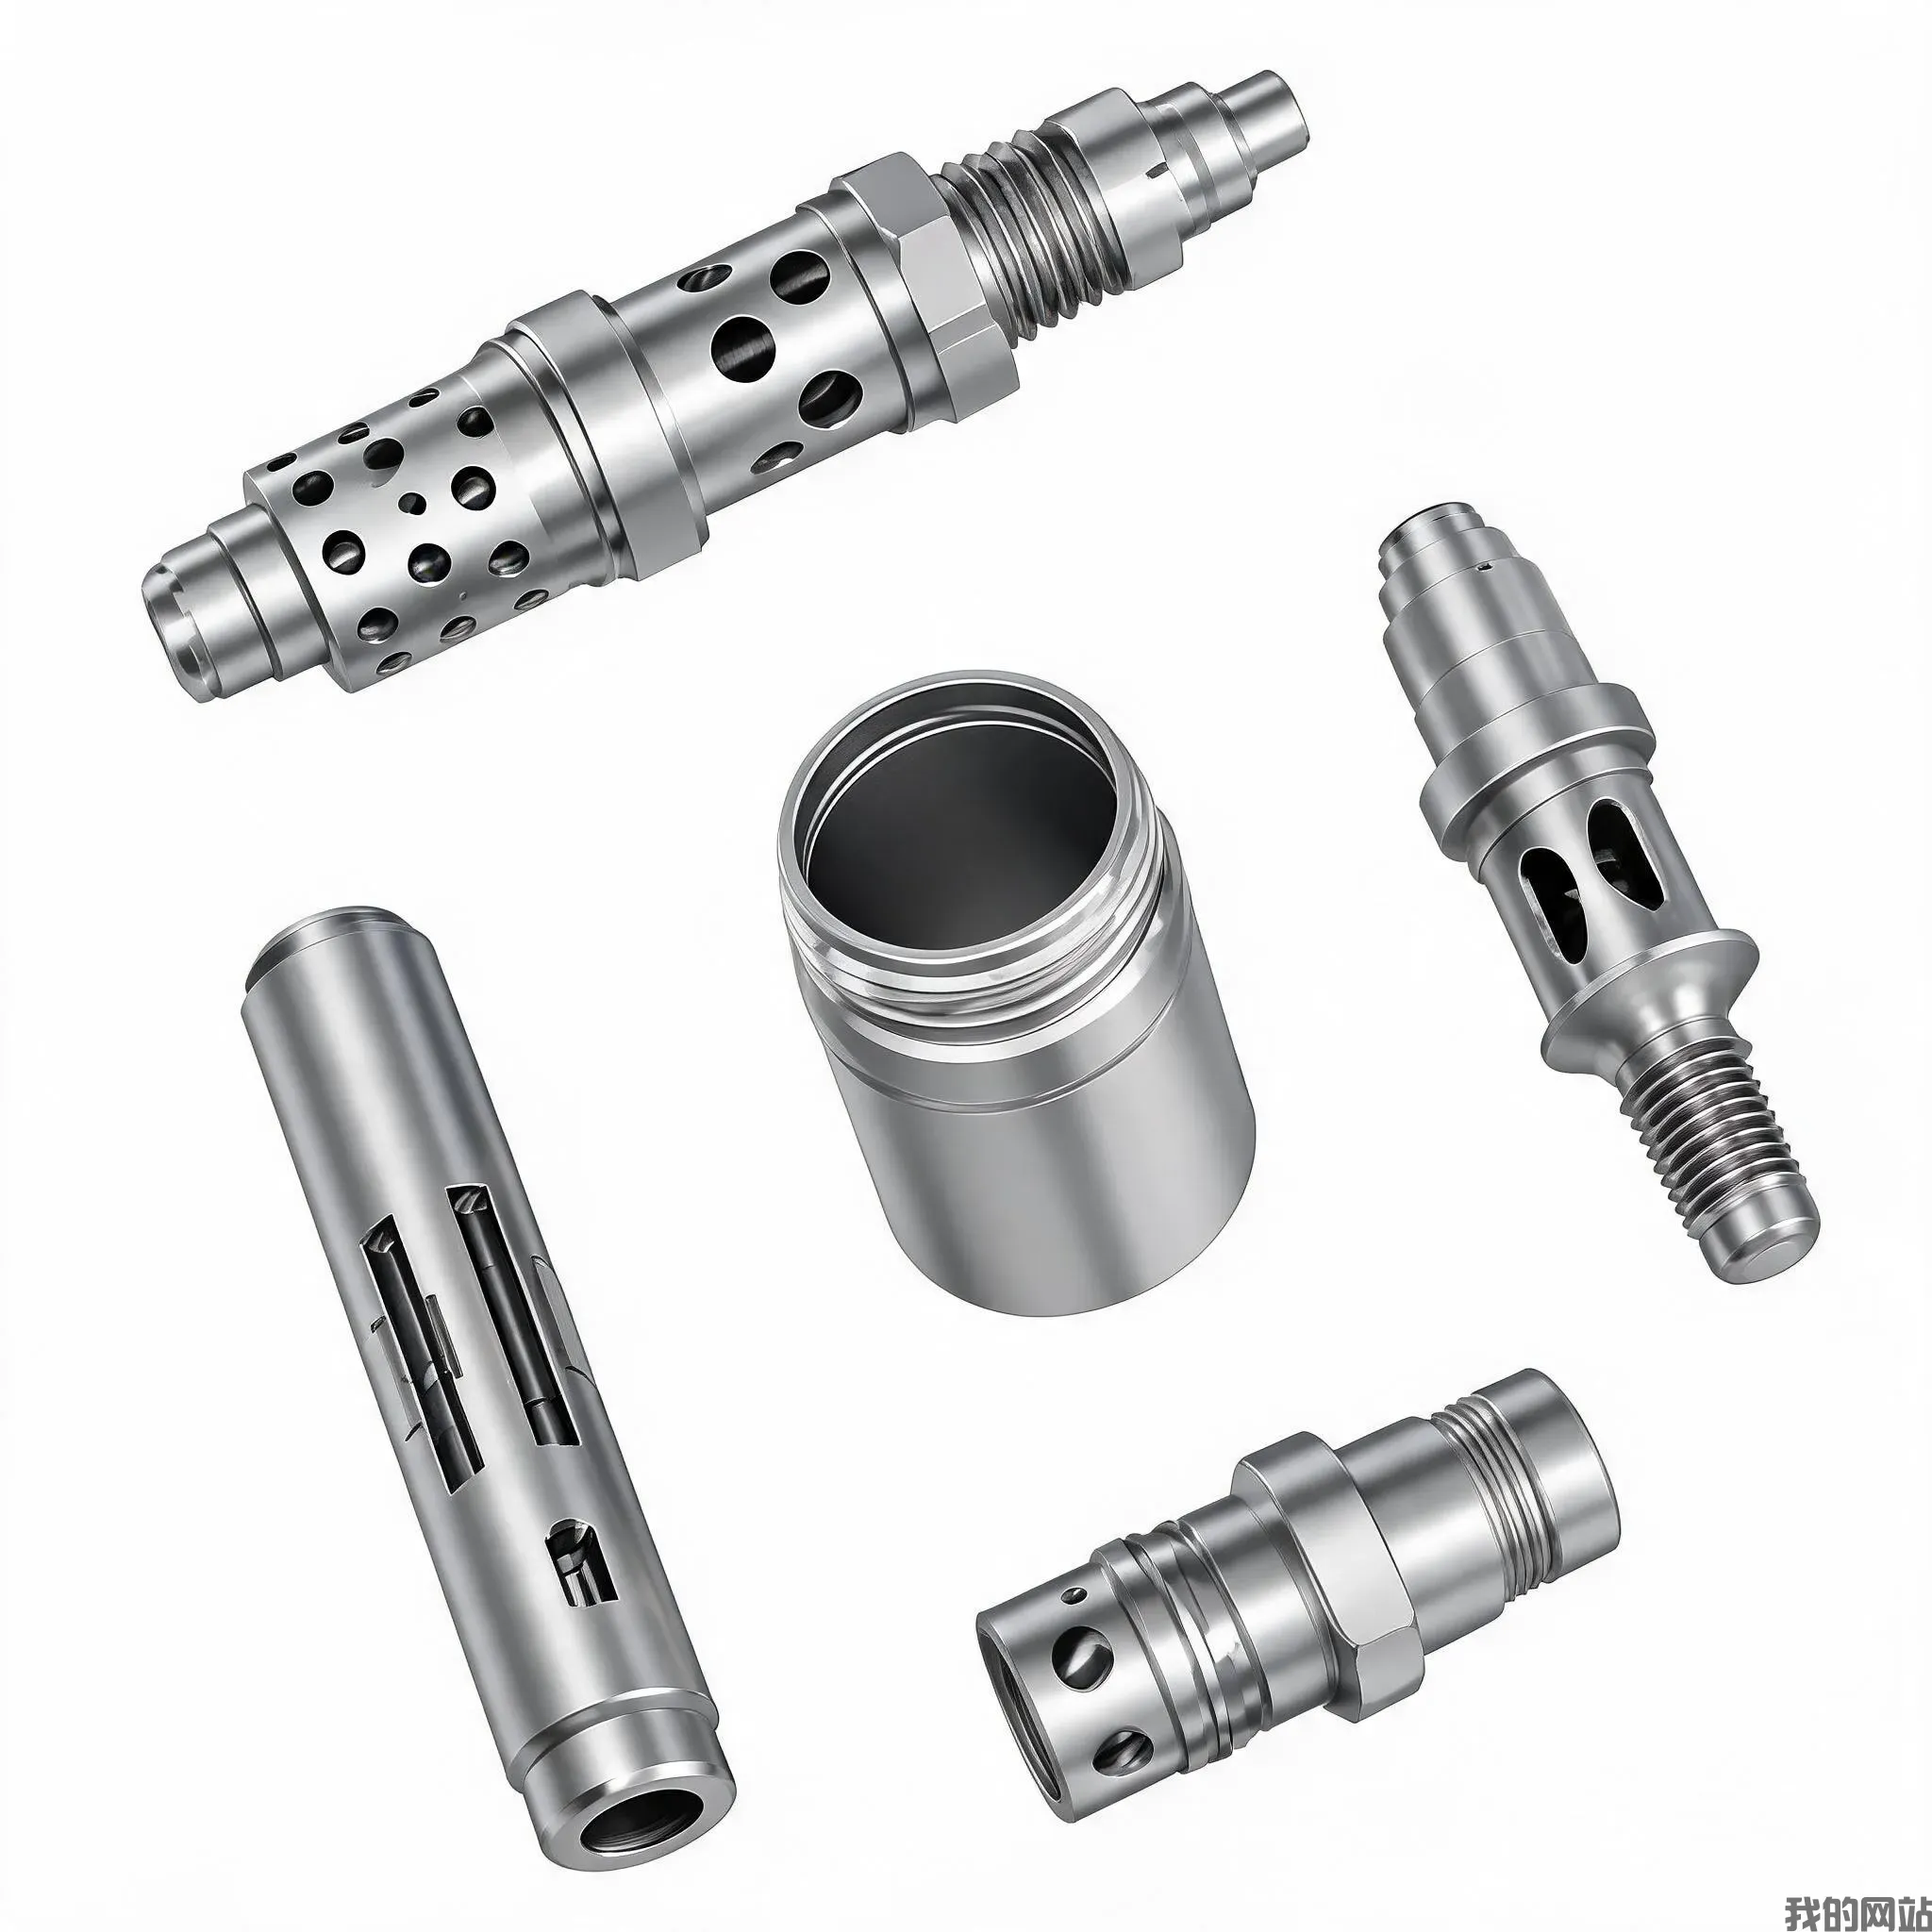
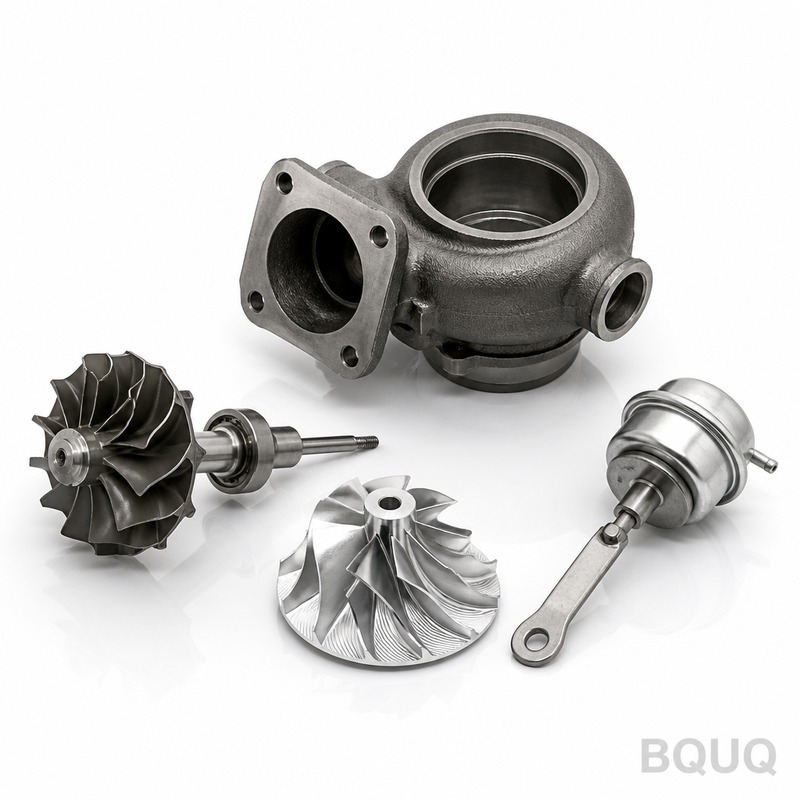
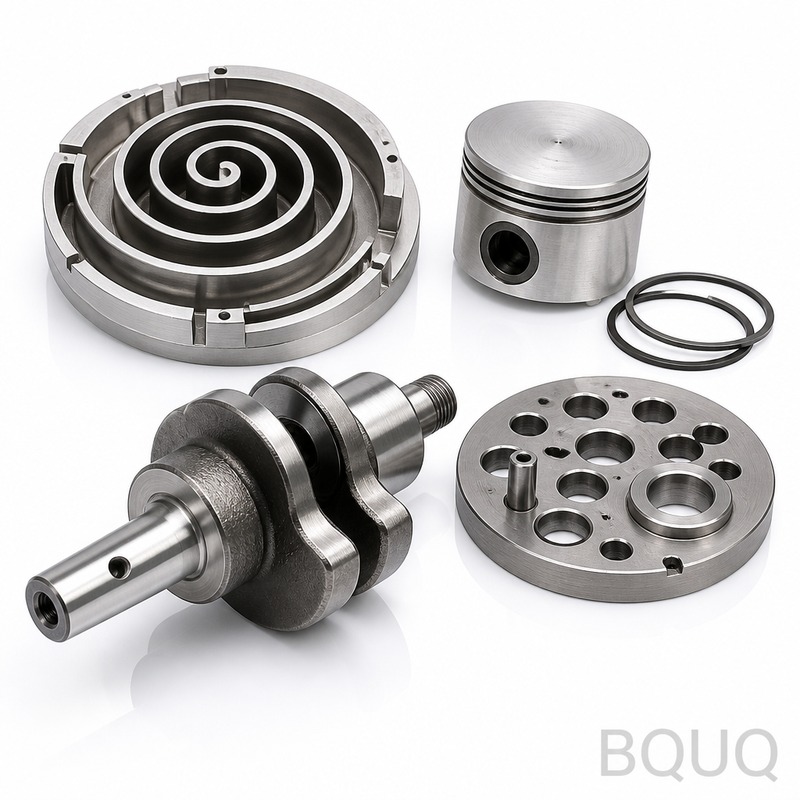
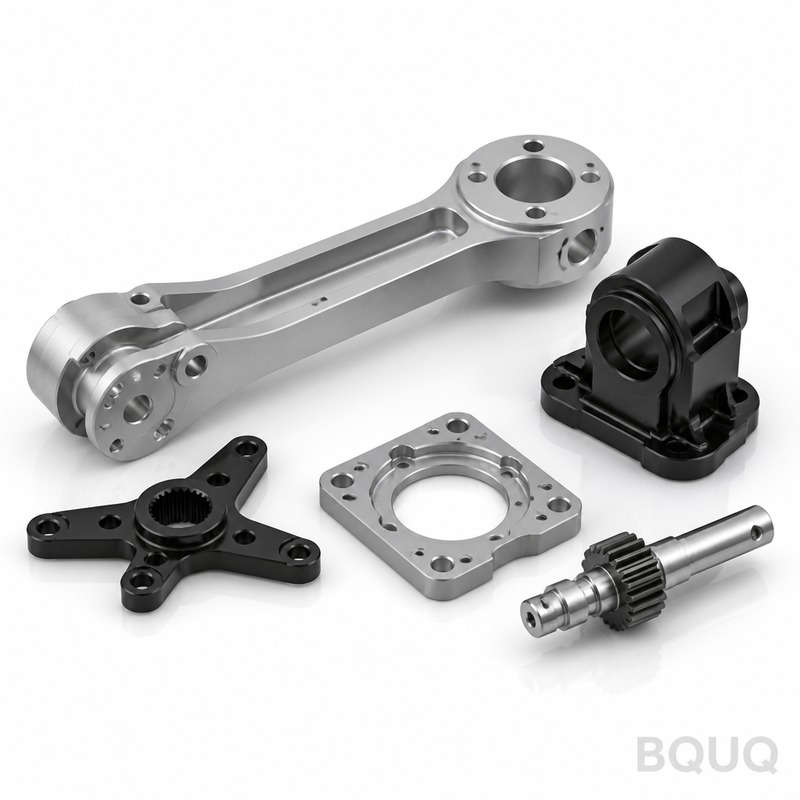
Эта линейка продукции охватывает компоненты для электроинструментов, обработанные на ЧПУ: корпуса редукторов, якорные валы, посадочные места подшипников и корпуса патронов. Изделия
Обработанные на ЧПУ детали для электроинструментов | BQUQ Precision Manufacturing
Эта линейка продукции охватывает компоненты для электроинструментов, обработанные на ЧПУ: корпуса редукторов, якорные валы, посадочные места подшипников и корпуса патронов. Изделия производятся на 5-о
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Эта линейка продукции охватывает компоненты для электроинструментов, обработанные на ЧПУ: корпуса редукторов, якорные валы, посадочные места подшипников и корпуса патронов. Изделия производятся на 5-осевых станках Mazak и Fanuc на нашем заводе в Дунгуане. Вы получаете допуск позиционирования ±0,005 мм, биение TIR 0,008 мм на ответственных диаметрах и поверхностную твердость 48 HRC после термообработки, со стандартным сроком изготовления прототипов 15 дней. Если вашей дрели, шлифовальной машине или ударному гайковерту требуется деталь, выдерживающая более 10 000 циклов без износа, — эта спецификация для вас.
Как мы обеспечиваем биение 0,008 мм на якорных валах
Биение сокращает срок службы подшипников и вызывает вибрацию в ротационных инструментах. Мы шлифуем якорные валы в центрах после токарной обработки на круглошлифовальном станке с разрешением 0,5 мкм. Затем каждый вал проверяется на кругломере Talyrond. Процесс: черновое точение, термообработка, шлифование наружного диаметра до TIR 0,008 мм, затем финишное хонингование шейки подшипника до Ra 0,4 мкм. Для шлицевых валов мы используем профильное шлифование, чтобы выдержать шаг зубьев в пределах ±0,01 мм — это предотвращает дребезжание шестерен на 20 000 об/мин.
Материалы и термообработка для ударных нагрузок
Детали электроинструментов испытывают ударные нагрузки, а не только постоянный крутящий момент. Мы обрабатываем легированную сталь 8620 для цементованных шестерен (твердость 58-62 HRC, глубина слоя 0,8-1,2 мм), сталь 4140 для корпусов патронов (твердость сердцевины 28-32 HRC, индукционная закалка до 52 HRC на захватывающей поверхности) и алюминий 6061-T6 для легких корпусов. Для высокотемпературных сред, таких как валы циркулярных пил, мы используем нержавеющую сталь 440C, закаленную до 56 HRC. Каждая партия сопровождается отчетом о проверке твердости — мы не пропускаем этот этап даже для единичных образцов.
Если вам нужна конкретная марка материала, мы закупаем ее на внутреннем рынке в течение 3 дней. Но придерживайтесь этих трех основных материалов, если у вас нет требований по испытаниям на усталость. Наш термический цех сертифицирован по ISO 9001 и использует вакуумные печи для минимизации деформаций — это критически важно для тонкостенных втулок.
Контроль перед каждой отгрузкой: КИМ и профилометр
Мы не полагаемся только на станок. Каждый заказ обработанных на ЧПУ деталей для электроинструментов проходит 3-этапную проверку: (1) контроль в процессе обработки каждых 10 деталей по критическим диаметрам отверстий, (2) финальная инспекция на координатно-измерительной машине Zeiss по GD&T — позиционный допуск, параллельность и соосность, (3) проверка шероховатости поверхности профилометром Mitutoyo на уплотнительных поверхностях. Для деталей, критичных к биению, мы добавляем 100% функциональный тест: вращение детали на номинальной скорости с индикатором часового типа. Вы получаете цифровой PDF-отчет со всеми измеренными значениями, а не просто штамп «годен».
Параметр
Значение / Диапазон
Материалы
8620, 4140, 440C, 6061-T6, 7075-T6, латунь C360
Диапазон диаметров
от 3 мм до 300 мм
Диапазон длин
от 2 мм до 600 мм
Твердость (сквозная)
28-32 HRC (сердцевина 4140), 56-60 HRC (440C)
Твердость поверхностного слоя
58-62 HRC на цементованной стали 8620
Допуск обработки
±0,005 мм на отверстиях, ±0,01 мм на наружных резьбах
0,008 мм на шлифованных шейках, 0,02 мм на точеных поверхностях
Срок изготовления
15 дней для прототипов, 25 дней для серийного производства
Минимальный заказ
Без минимального заказа — принимаются единичные изделия
Резьбы и шлицы: выбор режущего инструмента для предотвращения поломки метчиков
Корпуса электроинструментов часто используют резьбы M4-M8 в алюминии и закаленной стали. Мы применяем спиральные метчики для глухих отверстий и накатные метчики для сквозных отверстий в алюминии, чтобы избежать забивания стружкой. Для шлицевых валов мы используем червячные фрезы с покрытием TiAlN — это увеличивает срок службы инструмента до 800 деталей между переточками. Если вы проектируете новый профиль шлицев, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ — в нем указаны точные подачи и скорости для этих геометрий.
Варианты обработки поверхности: от механической до черного оксидирования
Стандартно поставляются поверхности в механически обработанном виде с Ra 1,6 мкм на некритичных участках. Для защиты стальных деталей от коррозии мы предлагаем черное оксидирование (MIL-DTL-13924), которое добавляет толщину 0,5 мкм без изменения размеров. Для алюминиевых корпусов мы выполняем анодирование II типа (18-22 мкм) в черном или прозрачном исполнении, что повышает поверхностную твердость до эквивалента 60 HRC. Если требуется поверхность с низким коэффициентом трения для скользящих деталей, мы наносим анодирование с пропиткой PTFE, снижающее коэффициент трения до 0,1. Все покрытия соответствуют требованиям RoHS.
Партии и сроки: без минимального заказа, фиксированные 15 дней для прототипа
Мы используем выделенную линию для деталей электроинструментов с предварительно настроенным инструментом для распространенных диаметров. Именно поэтому мы можем предложить отсутствие минимального заказа — единичная деталь стоит столько же за штуку, как и партия из 500 изделий, разница лишь в стоимости наладки. Срок изготовления прототипа — 15 дней с момента утверждения чертежа, серийные партии отгружаются через 25 дней. Если требуется срочный заказ за 48 часов, мы взимаем надбавку 30% за ускорение и работаем в ночную смену. Для повторных заказов мы храним ваш инструмент и CAM-файлы в течение 2 лет, поэтому повторный заказ занимает всего 10 дней.
Перед отправкой чертежа ознакомьтесь с нашим руководством по допускам при ЧПУ-обработке — в нем объясняется, какие элементы должны иметь допуск ±0,005 мм, а какие могут быть ±0,05 мм для экономии затрат. Завышенные допуски — причина №1 задержек в получении котировок.
Как мы решаем проблему коробления длинных валов после шлифования
Валы длиной более 200 мм могут изгибаться во время термообработки. Мы правим их гидравлическим прессом до 0,02 мм перед шлифованием, затем снимаем внутренние напряжения при 150°C в течение 2 часов. После шлифования мы повторно проверяем прямолинейность на гранитной плите с помощью высотомера. Для валов длиной более 400 мм мы используем бесцентровое шлифование для поддержания круглости 0,01 мм. Это разница между деталью, которая работает тихо на 15 000 об/мин, и той, которая создает вибрацию всего инструмента.
Каков минимальный объем заказа?
У нас нет минимального заказа — заказывайте один прототип или 10 000 единиц, цена за штуку меняется только за счет амортизации наладки.
Можете ли вы обработать детали по нашей 3D-модели без 2D-чертежа?
Да, мы принимаем файлы STEP или IGES, но мы подготовим чертеж с GD&T для вашего утверждения, особенно для допусков на биение и соосность.
Как вы гарантируете спецификацию биения 0,008 мм?
Каждый вал измеряется на приборе Talyrond после шлифования, и мы включаем исходную запись круглограммы в отчет по контролю.
Каков фактический срок изготовления для заказа из 100 изделий?
25 дней с момента утверждения чертежа, но мы можем сократить до 18 дней, если вы согласны на частичную отгрузку первых 50 деталей.
Получите точную котировку в течение 12 часов. Отправьте ваш чертеж или 3D-файл на sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с ценой за единицу, стоимостью инструмента (если применимо) и подтвержденной датой поставки — без догадок. BQUQ, прецизионное производство, сделано в Китае с 2005 года.