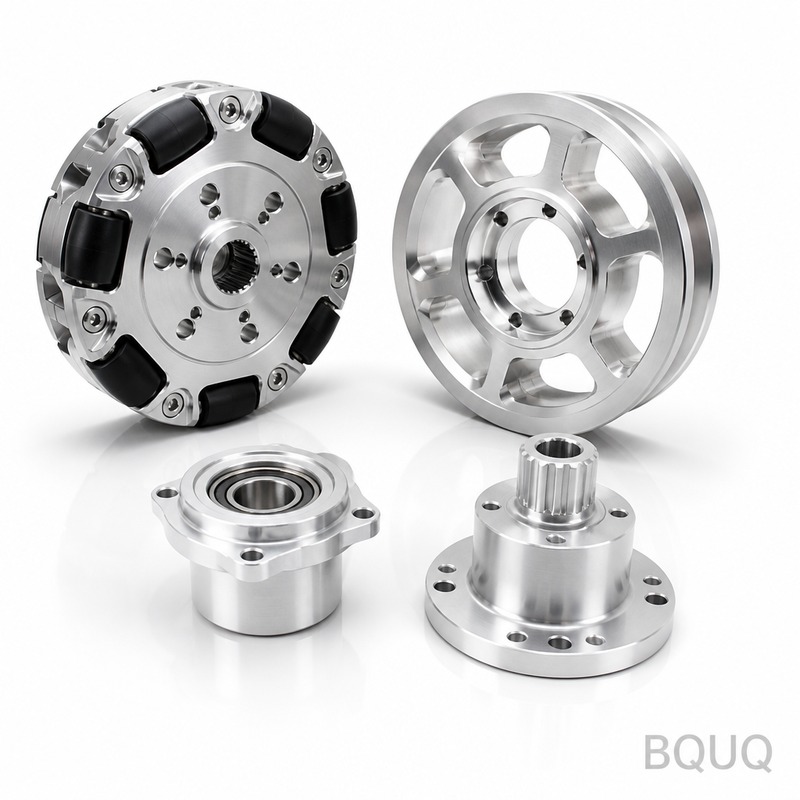
CNC-обработанные ступицы колес для роботов от BQUQ — это вращательная основа для AGV, коллаборативных манипуляторов и мобильных платформ, которым требуется работа без люфта на выс
CNC-обработанные ступицы колес для роботов | BQUQ Precision Manufacturing
CNC-обработанные ступицы колес для роботов от BQUQ — это вращательная основа для AGV, коллаборативных манипуляторов и мобильных платформ, которым требуется работа без люфта на высоких скоростях. Мы о
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
CNC-обработанные ступицы колес для роботов от BQUQ — это вращательная основа для AGV, коллаборативных манипуляторов и мобильных платформ, которым требуется работа без люфта на высоких скоростях. Мы обеспечиваем биение 0,005 мм и шероховатость поверхности Ra 0,8 мкм на каждой поверхности ступицы, со стандартным сроком поставки 15 дней после утверждения чертежа. Твердость достигает 32–38 HRC на алюминии 7075-T6 или 48–52 HRC на стали 4140 — вы получаете ступицу, выдерживающую более 10 000 часов циклов пуска-остановки без усталостных трещин.
Контроль биения: как мы обеспечиваем точность колеса при 3000 об/мин
Биение — враг любого колеса робота. Люфт 0,03 мм при 2000 об/мин создает вибрацию, которая снижает точность энкодера и повреждает зубья редуктора. Мы обрабатываем отверстие, поверхность фланца и посадочный диаметр за одну операцию зажима на наших 5-осевых станках Mazak. Это означает, что база не смещается между переходами. Финальный контроль выполняется на кругломере Talyrond 365, а не индикатором часового типа, для подтверждения суммарного биения (TIR) 0,005 мм на посадочном месте шины. Для дифференциальных приводов с двумя колесами мы подбираем левую и правую ступицы с разницей не более 0,002 мм, чтобы ваш робот двигался прямо без программной компенсации.
Материалы и термообработка: 7075-T6 против 4140 против титана
Мы храним три марки ступиц. Для дронов и хирургических роботов, где критичен вес: алюминий 7075-T6, 32–38 HRC, с твердым анодированием (50 мкм), устойчивым к износу от установочных винтов. Для тяжелых AGV (свыше 500 кг): хромомолибденовая сталь 4140, закаленная и отпущенная до 48–52 HRC, затем оксидированная. Для агрессивных сред с промывкой: титан 6Al-4V, 36–42 HRC, пассивированный по ASTM A967. Каждая партия термообработки сопровождается сертификатом на материал — мы не угадываем твердость. Если ваша ступица работает с гармоническим редуктором, мы также предлагаем нитридное покрытие на отверстии, снижающее коэффициент трения до 0,05.
Схемы выборки материала: легче ступица — выше ускорение
Сплошная ступица — это инертная ступица. Мы можем удалить 40% массы материала с помощью CNC-фрезеровки карманов, сохраняя жесткость выше 20 кН/мм. Наше 5-осевое программирование создает эллиптические разгрузочные карманы, повторяющие траекторию нагрузки, а не декоративные вырезы. Для ступицы диаметром 200 мм это означает 1,2 кг вместо 2,0 кг — ваш сервопривод видит меньшую инерцию и ускоряется на 18% быстрее. Мы проверяем толщину стенок карманов ультразвуковым контролем каждой пятой детали. Если вам нужен нестандартный рисунок спиц под конкретную окружность болтов обода (например, 4x100 мм или 6x139,7 мм), пришлите чертеж обода, и мы точно его повторим.
Интеграция крепежа и шпоночных пазов: без проскальзывания и люфта
Ступицы роботов чаще всего выходят из строя в соединении — в шпоночном пазу или установочном винте. Мы обрабатываем шпоночные пазы по допуску ISO 6886 P9, что обеспечивает натяг от 0,00 до +0,012 мм с закаленной шпонкой. Для установочных винтов мы сверлим коническое углубление 60 градусов, чтобы винт садился в надежный замок, а не на плоскую поверхность. Мы также предлагаем протяжку шлицев до 12 зубьев в отверстии ступицы с допуском на делительный диаметр 0,008 мм. Если вы используете цанговый зажим, наша обработка отверстия до Ra 0,4 мкм обеспечивает надежный захват без задиров. Каждая ступица включает резьбовое отверстие для съемника (M8 или M10), чтобы обслуживающий персонал мог извлечь ступицу без повреждения вала съемником.
Контроль перед каждой отгрузкой: отчет CMM и биения
Мы не отправляем ступицу без документации. Каждая партия проходит контроль на КИМ Zeiss для проверки диаметра отверстия, позиции болтовой окружности и соосности. Отдельный стенд вращает ступицу со скоростью 500 об/мин, пока лазерный датчик записывает TIR в 12 угловых точках — вы получаете PDF-график с максимальным отклонением. Шероховатость поверхности проверяется профилометром Mitutoyo SJ-210 на фланце и отверстии. Твердость материала проверяется твердомером Роквелла на жертвенном выступе. Для критических аэрокосмических или медицинских ступиц мы включаем полный размерный отчет со 100% контролем; для стандартных AGV-ступиц мы проверяем 30% и остальное ведем по статистическому управлению процессом. Все отчеты хранятся 10 лет.
CNC-обработанные ступицы колес для роботов: нестандартное отверстие, схема болтов и вылет
Ваш робот не серийный, поэтому и ступица не должна быть серийной. Мы обрабатываем отверстия диаметром от 6 мм до 120 мм с любым допуском от H6 до H8. Схемы болтов могут быть с 3, 4, 5 или 6 отверстиями, с диаметрами болтовой окружности до 300 мм и угловым шагом с точностью ±0,01 градуса. Вылет (расстояние от монтажной поверхности до центра шины) может быть от -10 мм до +80 мм, что позволяет расширить колею без изменения шасси. Мы также снимаем фаску на внешней кромке 45° x 1,5 мм, чтобы предотвратить повреждение борта шины при установке. Пришлите нам чертеж вала двигателя и спецификацию обода — остальное мы восстановим методом обратного проектирования.
15 дней стандарт, 7 дней срочно (без минимального заказа)
Варианты покрытий: анодирование, порошковая окраска или цинк-никель
Голый алюминий корродирует во влажном воздухе склада. Мы предлагаем три стандартных покрытия. Твердое анодирование (MIL-A-8625 Type III) толщиной 50 мкм, обеспечивающее твердость поверхности, эквивалентную 60 HRC, — хорошо для удержания крутящего момента установочных винтов. Для стальных ступиц мы наносим цинк-никелевое покрытие (8–12 мкм) с прозрачной тривалентной хроматной пассивацией, выдерживающее 500 часов солевого тумана по ASTM B117. Если вам нужна поверхность с низким трением для резиновой шины, мы наносим анодирование с пропиткой PTFE, снижающее коэффициент трения до 0,08. Варианты цвета включают черный, прозрачный или индивидуальный RAL для визуальной идентификации левой/правой ступицы. Все покрытия соответствуют RoHS.
Каков минимальный объем заказа на CNC-обработанные ступицы колес для роботов?
У нас нет минимального объема заказа — вы можете заказать один прототип ступицы для валидации, и цена за штуку снижается с увеличением объема (например, 1 шт. против 500 шт.).
Можете ли вы обработать ступицу по моему 3D-чертежу или образцу?
Да, мы принимаем файлы STEP, IGES или PDF-чертежи, а также можем выполнить обратное проектирование по физическому образцу с помощью нашего сканера КИМ в течение 48 часов.
Как вы обеспечиваете качество для партии из 1000 ступиц?
Контроль первой детали (FAI) на первом изделии, затем промежуточные проверки каждых 50 деталей на диаметр отверстия и биение, с финальным отчетом CMM на 30% партии.
Каков минимальный срок поставки для срочного заказа?
Для стандартной ступицы из алюминия 6061-T6 без термообработки мы можем отгрузить за 7 дней, если вы утвердите чертеж в течение 24 часов; сталь с термообработкой занимает минимум 12 дней.
Почему инженеры выбирают BQUQ для прецизионного производства в Китае
Мы — фабрика с 20-летним опытом в Дунгуане, Китай, на которой работают 34 станка с ЧПУ, включая 5-осевые Mazak и токарные Okuma. Температура в цехе контролируется на уровне 22°C ±1°C, чтобы алюминий не расширялся во время обработки — именно поэтому мы стабильно держим биение 0,005 мм. Мы также поддерживаем внутреннюю библиотеку инструмента с более чем 2000 пластин и концевых фрез, что означает, что мы не тратим дни на заказ инструмента для вашей задачи. Для более глубокого изучения того, как мы выбираем режущий инструмент для твердых материалов, прочитайте наше руководство по выбору режущего инструмента для ЧПУ. А если вам интересно, насколько точно мы можем выдержать допуск вашего отверстия, смотрите наше руководство по допускам в CNC-обработке.
Получите твердое предложение в течение 12 часов
Отправьте чертеж ступицы (PDF или STEP), и мы ответим с твердой ценой за единицу, подтвержденным сроком поставки и примечанием по технологичности конструкции (DFM), если заметим потенциальную проблему — например, острый внутренний угол, который треснет под нагрузкой. Мы выставляем счет в USD или RMB и отправляем DDP до вашей двери, если вы хотите избежать таможенных хлопот. Напишите нам на sc@bquq.com или свяжитесь с нашим инженером напрямую в WhatsApp по номеру +86 13713157787. Без минимального заказа, без платы за первую правку конструкции. Прикрепите свой чертеж сейчас и получите предложение, пока ваш кофе не остыл.