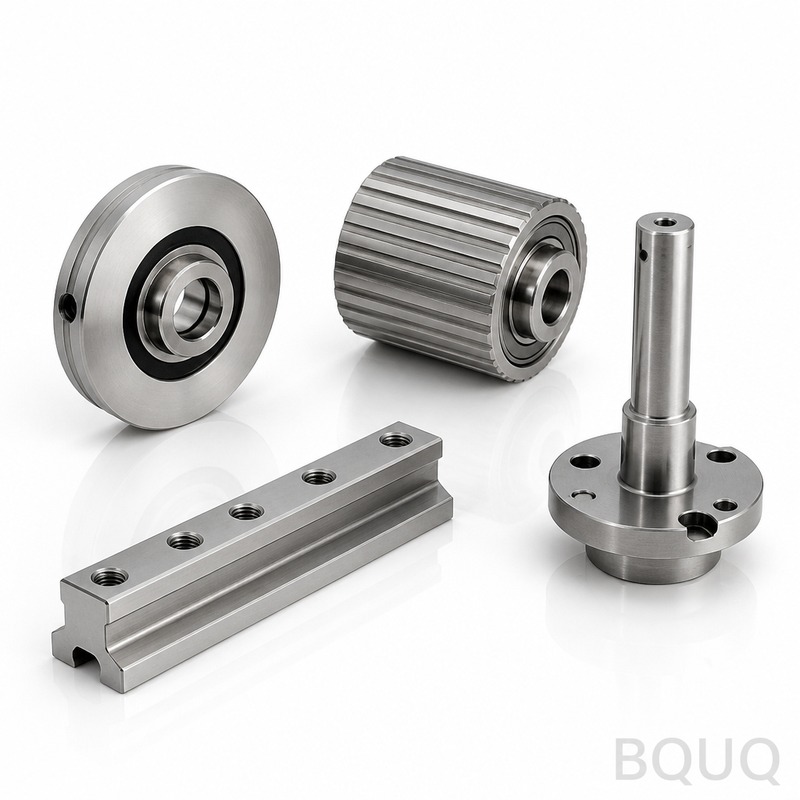
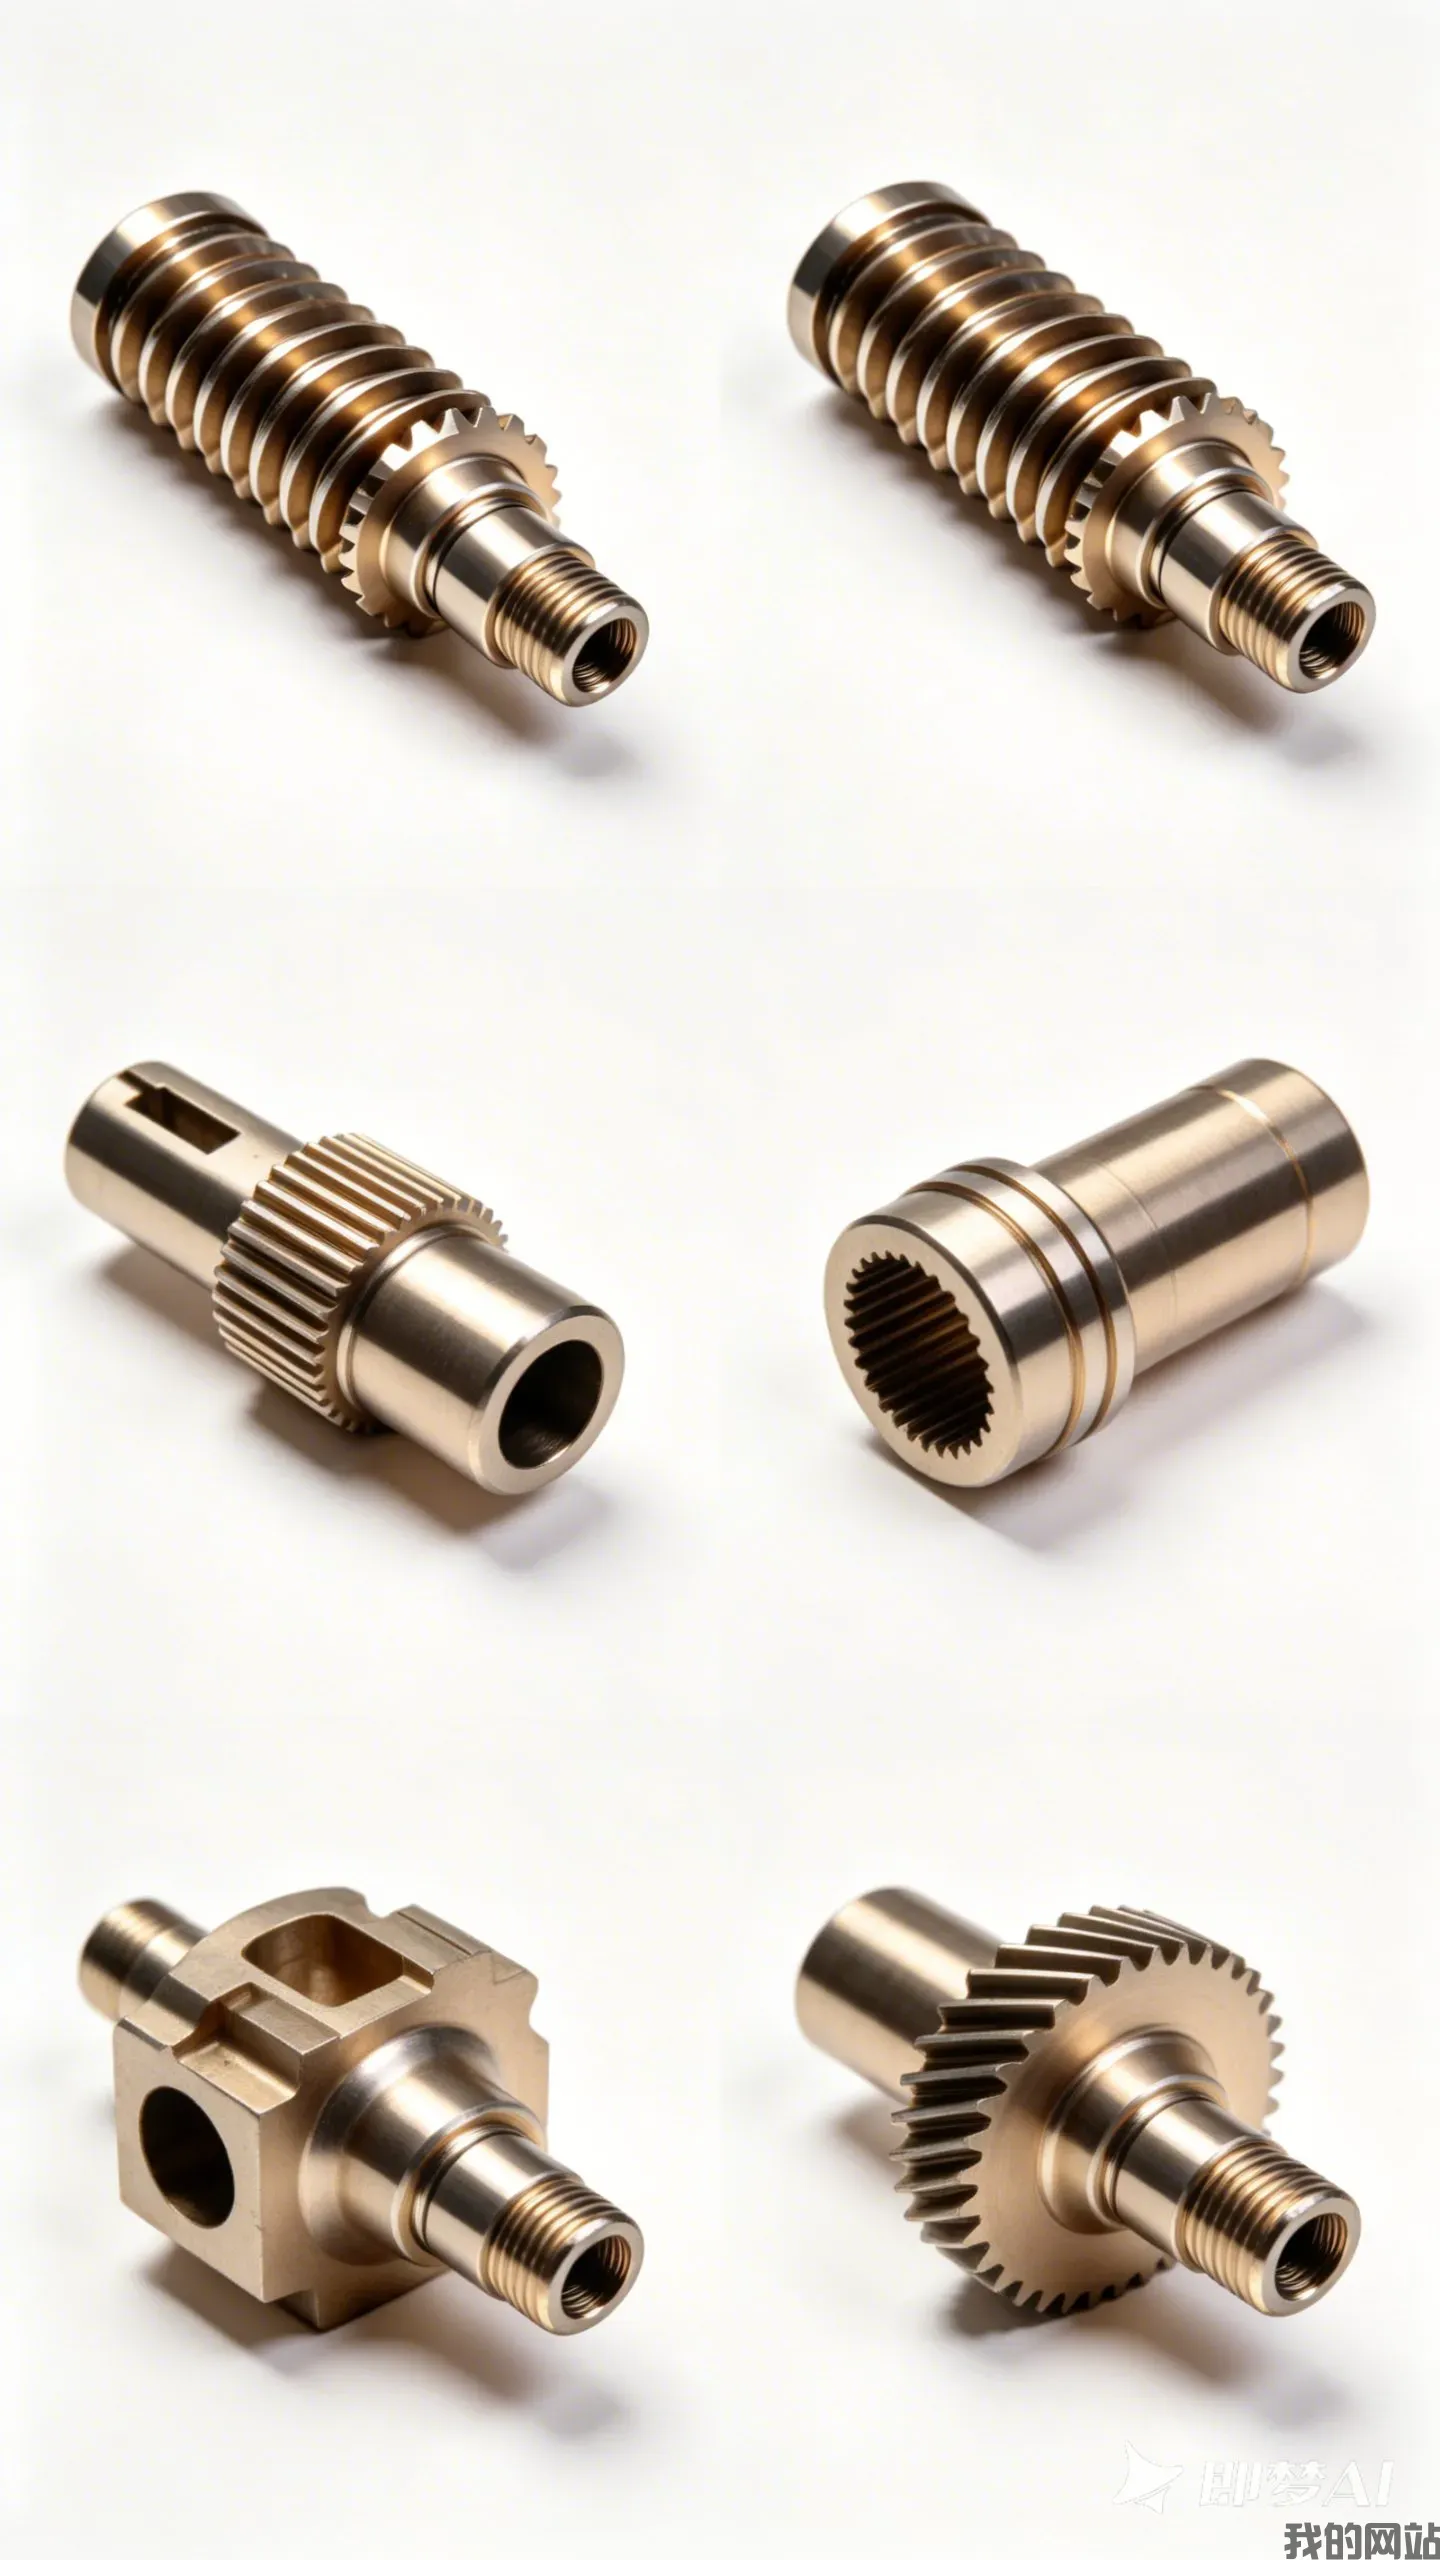
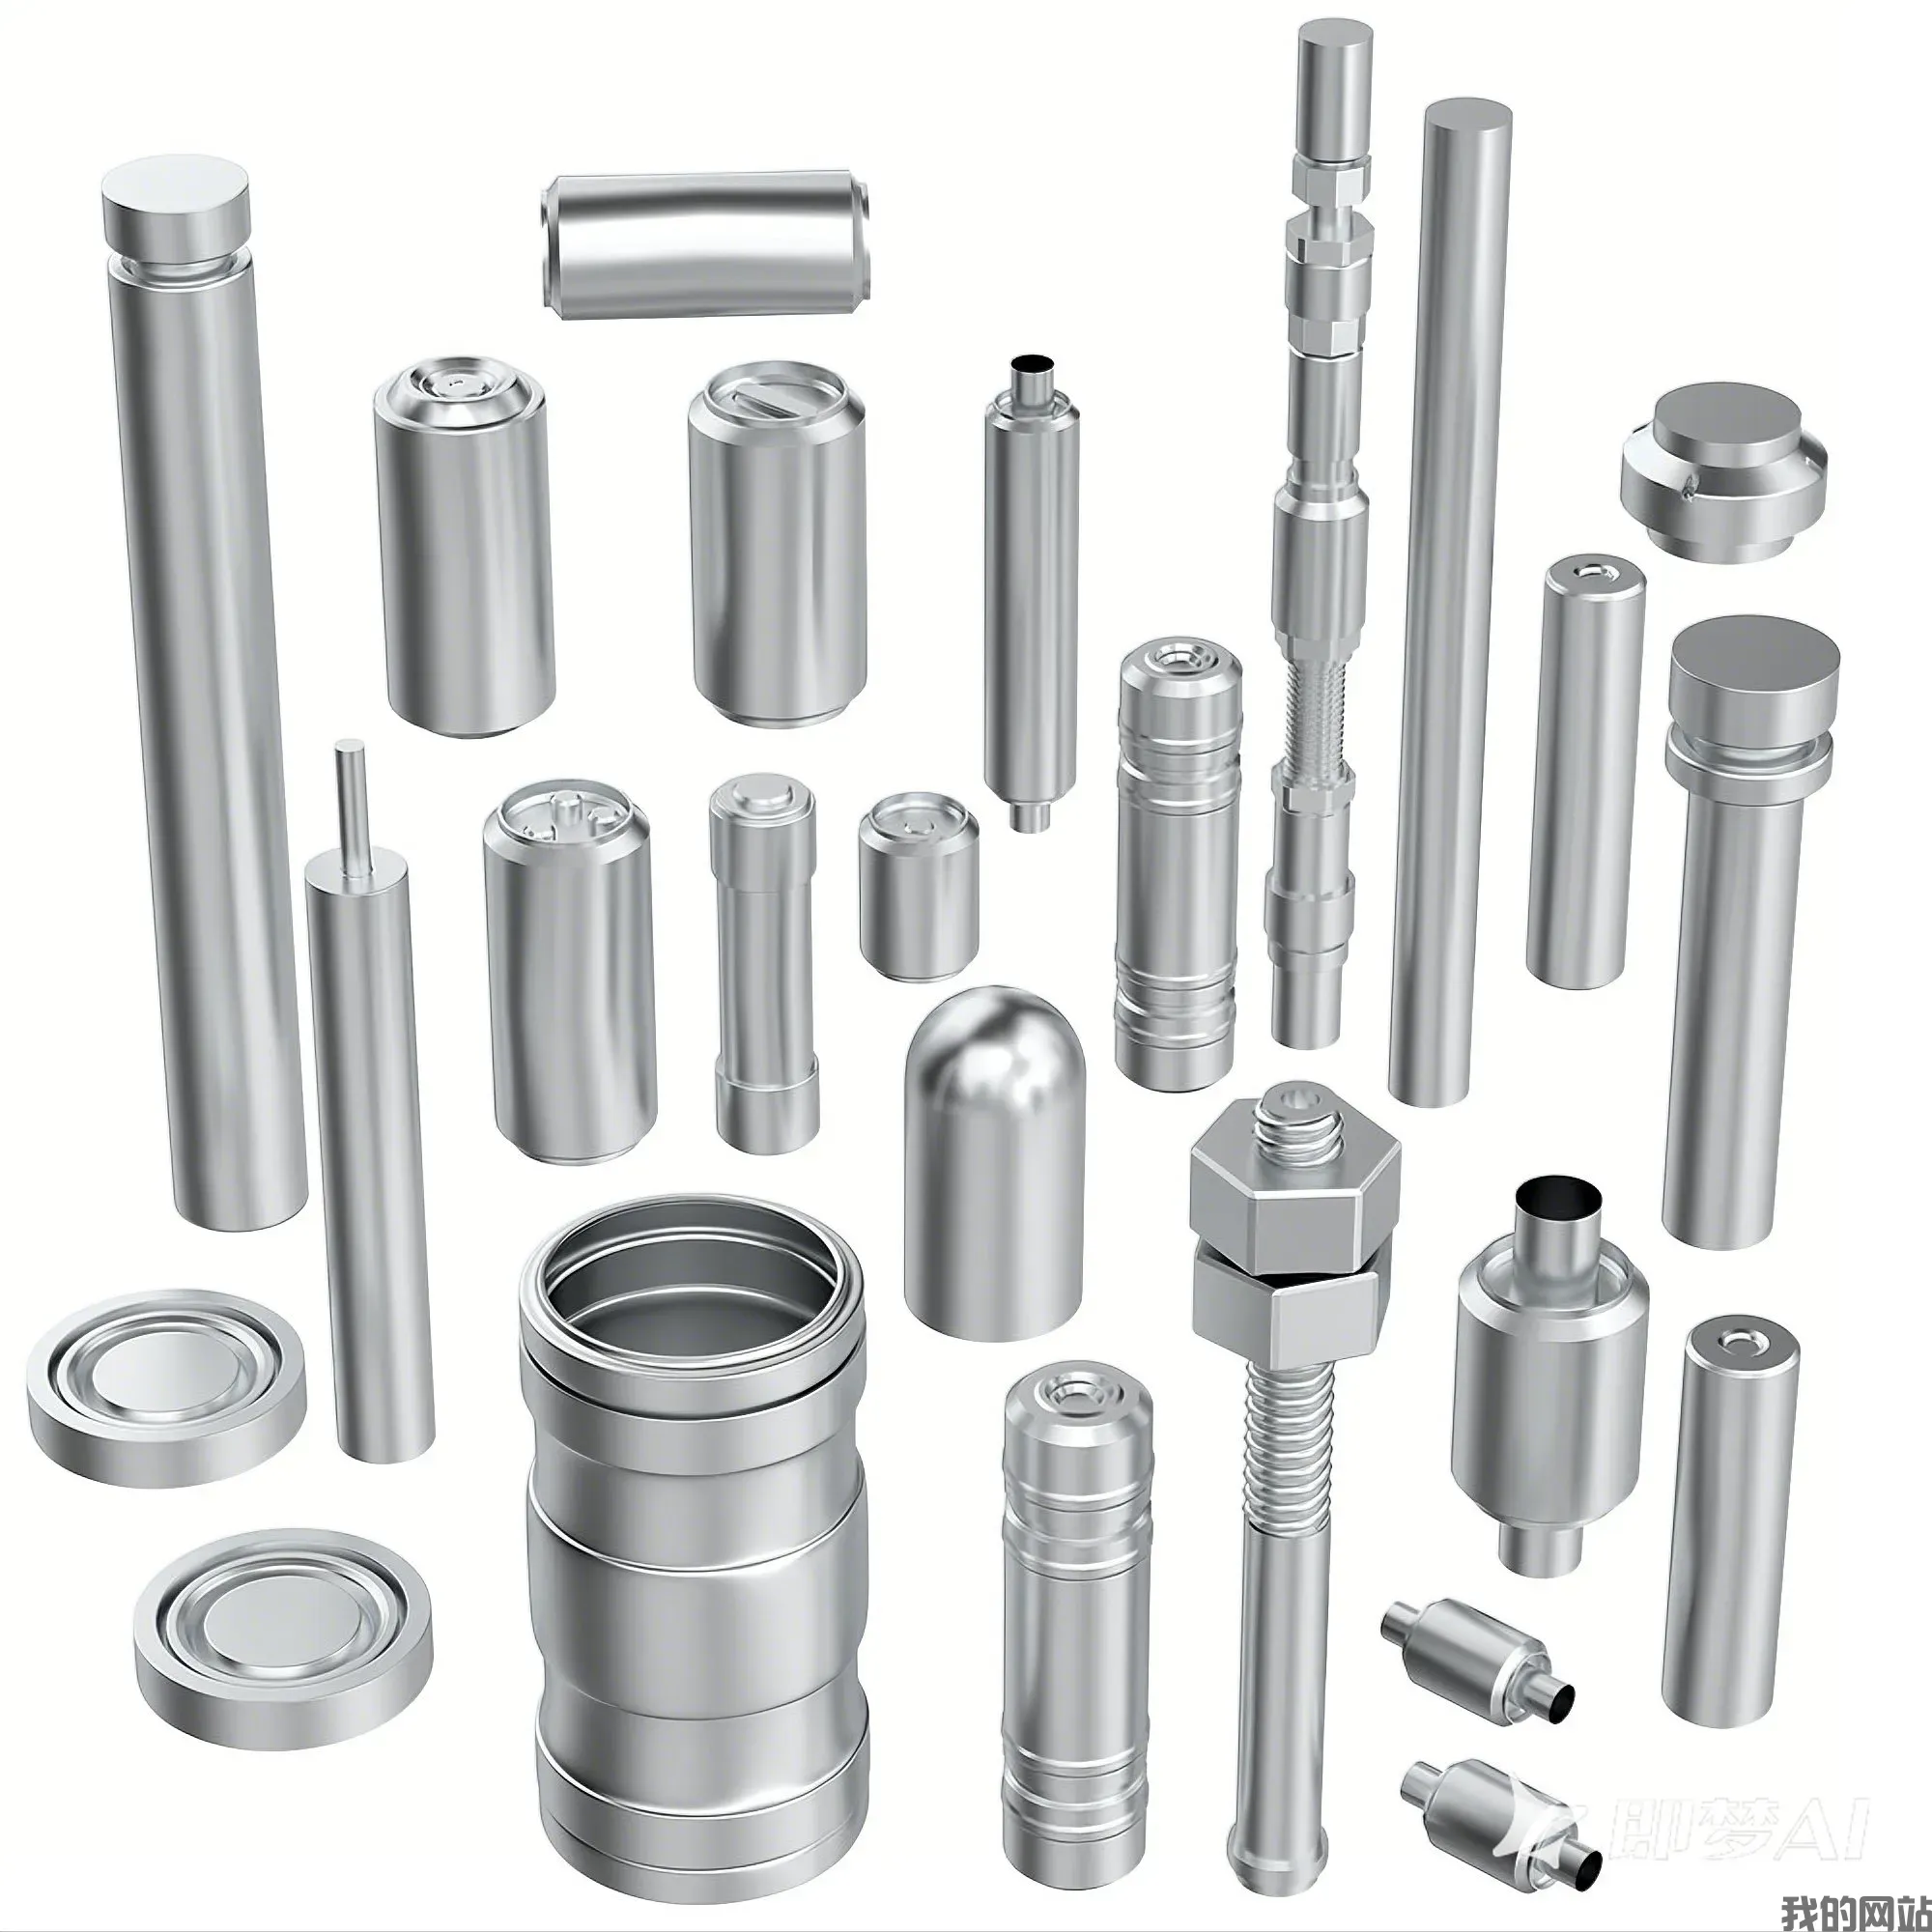
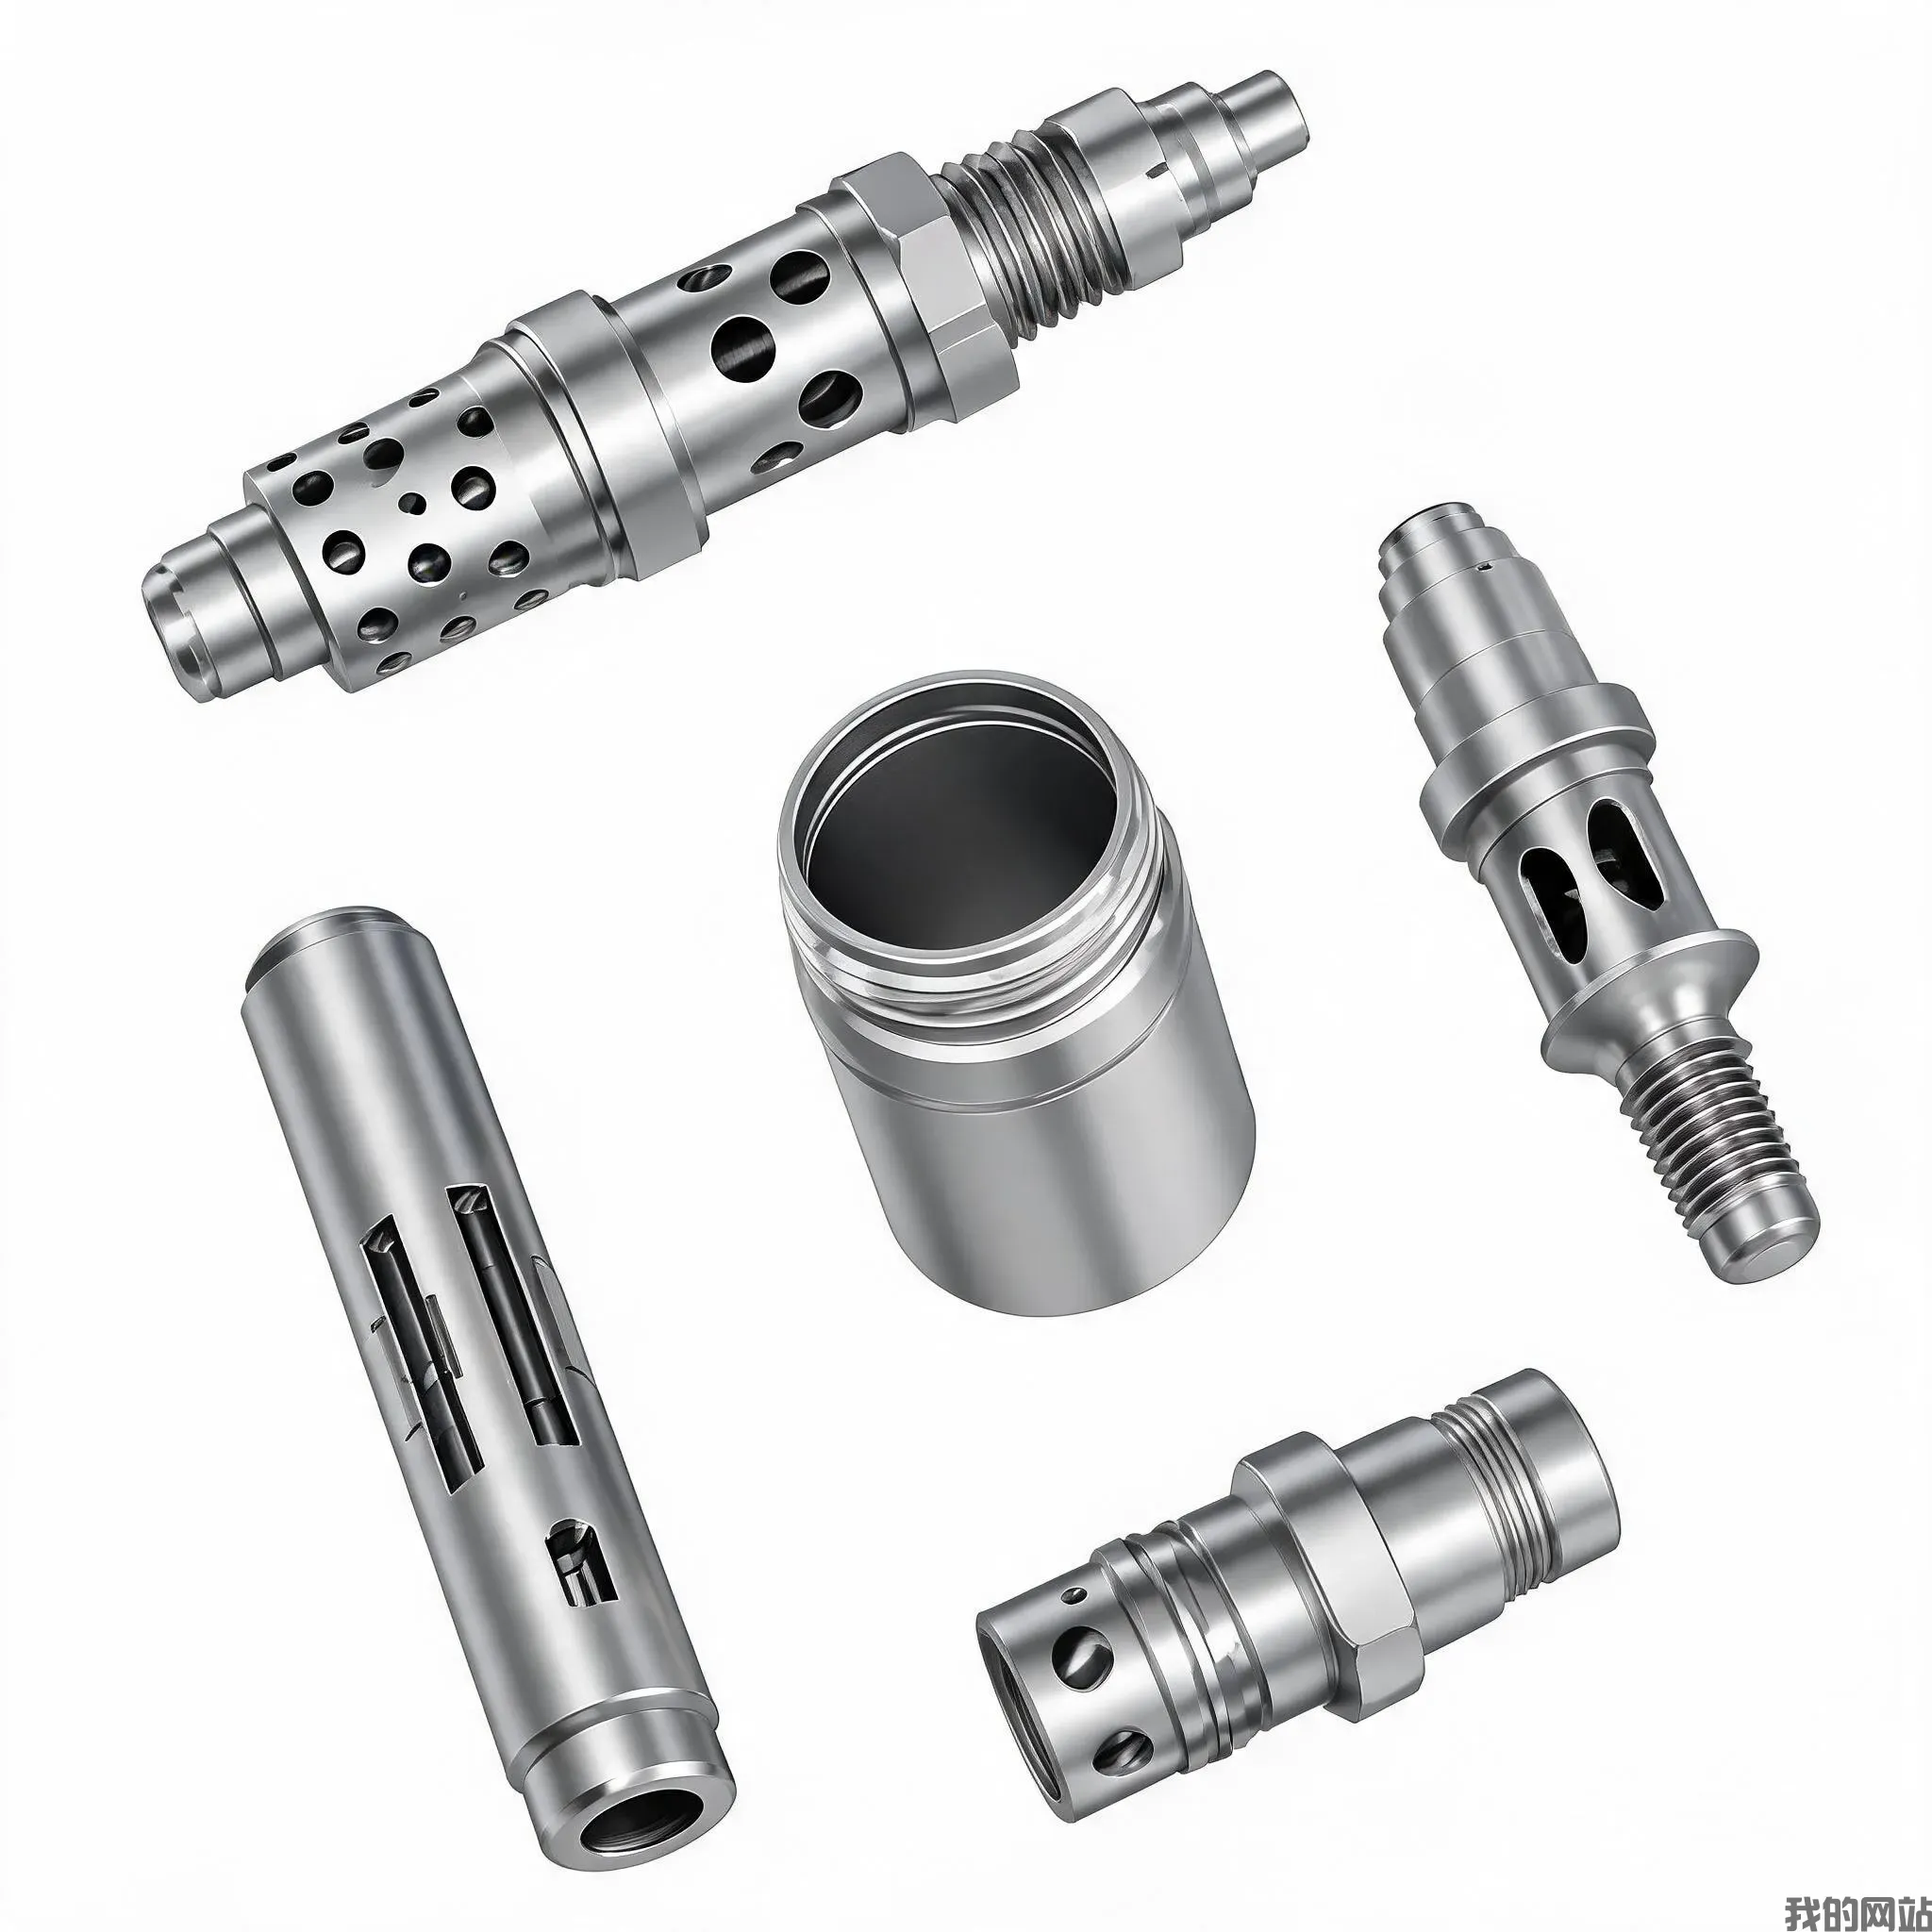
Это детали для текстильных машин, обработанные на станках с ЧПУ — кронштейны, ролики, направляющие, кулачковые диски и компоненты ткацких станков — вырезанные из прутка или заготов
Детали для текстильных машин с ЧПУ-обработкой | Прецизионный завод BQUQ
Это детали для текстильных машин, обработанные на станках с ЧПУ — кронштейны, ролики, направляющие, кулачковые диски и компоненты ткацких станков — вырезанные из прутка или заготовки на 3- и 4-осевых
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это детали для текстильных машин, обработанные на станках с ЧПУ — кронштейны, ролики, направляющие, кулачковые диски и компоненты ткацких станков — вырезанные из прутка или заготовки на 3- и 4-осевых обрабатывающих центрах. Мы обеспечиваем допуск размеров ±0,005 мм, биение менее 0,01 мм на вращающихся деталях, чистоту поверхности до Ra 0,4 мкм и твердость до 58 HRC после термообработки. Срок изготовления — 10 дней для стандартных партий, 20 дней для сложных работ с многопозиционной оснасткой. Это прецизионное производство от завода в Дунгуане с 20-летним опытом, сделано в Китае по экспортному качеству — без минимального заказа на пробные партии.
Как мы обеспечиваем допуск ±0,005 мм на кулачковых дисках ткацких станков и направляющих
Текстильные машины работают со скоростью 800–1200 прокидок в минуту. Ошибка профиля кулачкового диска в 0,02 мм вызывает скачки натяжения нити и дефекты ткани. Мы обрабатываем профили кулачков на 4-осевых центрах с использованием CBN-пластин, затем выполняем финишную обработку шаровой фрезой 0,5 мм при 12 000 об/мин. Для направляющих длиной более 600 мм мы используем двухзонное зажимное приспособление для предотвращения деформации — измеренная прямолинейность остается в пределах 0,008 мм на 300 мм. Каждый критический размер проверяется на координатно-измерительной машине с разрешением 0,001 мм перед отправкой детали с производства.
Материалы и термообработка для высокоскоростных рам ткацких станков
Мы храним на складе 4140, 42CrMo4, 1045 и 6061-T6 для рам и кронштейнов текстильных машин. Для изнашиваемых деталей, таких как ремизные рамы и иглы уточных нитей, мы используем 9Cr18MoV или SKD11, закаленные до 56–58 HRC с глубокой криогенной обработкой для стабилизации структуры зерна. Варианты поверхностной обработки включают черное оксидирование для коррозионной стойкости, твердое анодирование до эквивалента 60 HRC на алюминии и химическое никелирование для зон химической промывки. Мы не используем неизвестные сплавы — каждый номер плавки прослеживается до сертификата завода-изготовителя.
Контроль перед каждой отгрузкой: отчеты КИМ и проверка биения
Каждая партия получает полный отчет о контроле, а не выборочную проверку. Мы измеряем критические диаметры отверстий пневматическими калибрами (повторяемость ±0,001 мм), проверяем биение на специальной оправке для каждой вращающейся детали и проверяем чистоту поверхности профилометром. Для заказов свыше 500 штук мы включаем данные по индексу воспроизводимости процесса (Cpk) по пяти основным размерам. Если деталь не проходит контроль, она не отгружается — мы переделываем ее или отправляем в брак, и вы видите отклонение в отчете.
Тонкостенные детали, такие как алюминиевые направляющие каналы (стенка 2 мм), легко деформируются. Мы используем вакуумные приспособления с 3D-печатными мягкими губками, которые поддерживают 100% поверхности детали. Для стальных кронштейнов с неравномерной геометрией мы обрабатываем в два этапа с промежуточным снятием напряжений — это снижает деформацию на 70% по сравнению с одноэтапной обработкой. Наша библиотека оснастки содержит более 1200 специальных паллет, поэтому новая форма детали редко требует разработки новой оснастки — это экономит вам 3–5 дней на подготовку.
Размеры партий от 1 штуки до 50 000: без минимального заказа для прототипов
Вы можете заказать одну запасную деталь для старого ткацкого станка или производственную партию из 50 000 штук для новой линейки машин. Наши ячейки с ЧПУ переключаются с прототипа на серийное производство менее чем за 15 минут, поэтому небольшие заказы не теряются в графике. Для заказов свыше 1000 штук мы переходим на многопаллетную автоматизацию — это снижает стоимость за штуку на 30% при сохранении того же допуска. Отсутствие минимального заказа означает, что вы можете проверить деталь на одном экземпляре перед тем, как заказывать объем.
Как мы снижаем стоимость оснастки для коротких серий запасных деталей текстильных машин
Когда вам нужно 20 штук снятой с производства детали, стоимость оснастки имеет значение. Мы используем стандартные держатели инструмента и сменные пластины — без специальных фасонных резцов для количеств менее 500 штук. Для внутренних резьб и шпоночных пазов мы используем резьбовые фрезы и протяжки, которые уже есть в нашем инструментальном складе. Это позволяет удерживать стоимость подготовки ниже $80 для большинства прототипных работ. Сравните это с проволочной электроэрозией или шлифованием, которые требуют специальных электродов или кругов — это добавляет 2–3 дня и $150–$400 за деталь. Наш подход быстрее и дешевле для деталей текстильных машин с ЧПУ-обработкой.
Варианты чистоты поверхности для контактных поверхностей с пряжей и скользящих поверхностей
Детали, контактирующие с пряжей, требуют низкого трения для предотвращения обрыва волокна — мы полируем до Ra 0,2 мкм на роликах с керамическим покрытием. Для скользящих поверхностей, таких как съемные гребни, мы указываем Ra 0,8 мкм с перекрестной штриховкой, удерживающей смазку. Стандартная чистота после фрезерования — Ra 1,6 мкм, но вы можете выбрать дробеструйную обработку (Ra 3,2 мкм) для зон захвата или твердое анодирование (Ra 0,4 мкм) для износостойкости. Мы фиксируем значение Ra в отчете о контроле, чтобы вы точно знали, что получаете.
Реальные сроки изготовления: прототип за 7 дней, серийное производство за 15
Прототип (1–10 шт., простая геометрия, без термообработки): 7 дней, включая доставку из Дунгуаня до аэропорта Гонконга. Серийное производство (100–5 000 шт., закаленные и шлифованные): 15 дней с момента утверждения чертежа. Сложные детали с несколькими операциями и жестким биением (например, ролик 400 мм с биением 0,005 мм и твердостью 58 HRC): 20 дней. Мы фиксируем сроки при подтверждении заказа и выплачиваем штраф 1% за каждый день задержки — это прописано в наших условиях.
Параметр
Значение / Диапазон
Материалы
4140, 42CrMo4, 1045, 6061-T6, 9Cr18MoV, SKD11
Диапазон размеров деталей
от 5 мм до 800 мм в длину, до 300 мм в диаметре
Твердость (после термообработки)
28–58 HRC (по спецификации)
Допуск размеров
±0,005 мм (фрезеровка с ЧПУ), ±0,01 мм (токарная обработка)
Биение (вращающиеся детали)
≤0,01 мм TIR
Чистота поверхности
Ra 0,2 мкм (полировка) до Ra 3,2 мкм (дробеструйная обработка)
Срок изготовления (прототип)
7 дней
Срок изготовления (серийное производство)
15–20 дней
Минимальный заказ
Без минимального заказа (принимается 1 штука)
Контроль
100% критических размеров, отчет КИМ включен
Каков минимальный объем заказа для деталей текстильных машин с ЧПУ-обработкой?
Минимального заказа нет — вы можете заказать одну деталь для прототипа или сломанной детали ткацкого станка, и мы обработаем ее с тем же допуском, что и партию из 50 000 штук.
Можете ли вы обработать детали по моему существующему чертежу с нестандартными допусками?
Да, мы принимаем чертежи с более жесткими допусками, чем стандартные (до ±0,002 мм), если это позволяет геометрия, и мы подтвердим возможность и стоимость перед расчетом цены.
Как вы осуществляете контроль качества для партии из 5 000 штук?
Мы проводим контроль первой детали, затем промежуточные проверки каждые 50 штук и финальный аудит на КИМ 5% партии — все это документируется в отчете об отгрузке.
Каков реальный срок изготовления 1 000 закаленных деталей?
Пятнадцать дней с момента утверждения чертежа, включая термообработку до 58 HRC и финальное шлифование, с фиксированной ценой, включающей пункт о штрафе за задержку.
Отправьте свой чертеж сегодня — DXF, STEP или PDF — и получите фиксированное предложение с анализом допусков в течение 12 часов. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Мы отвечаем в течение одного рабочего часа и укажем на любые допуски, которые увеличивают стоимость без улучшения функциональности.