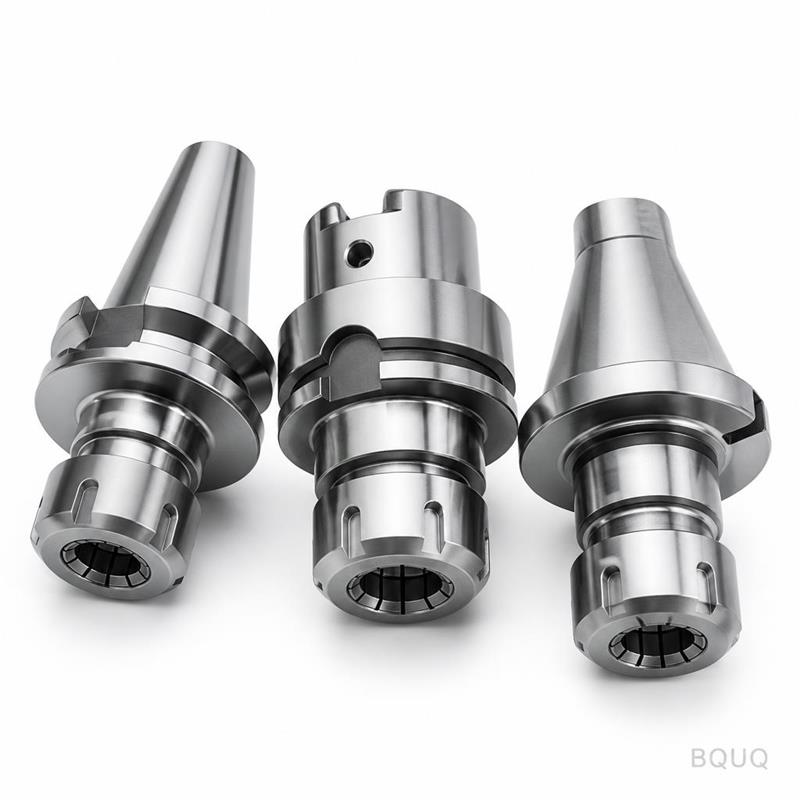
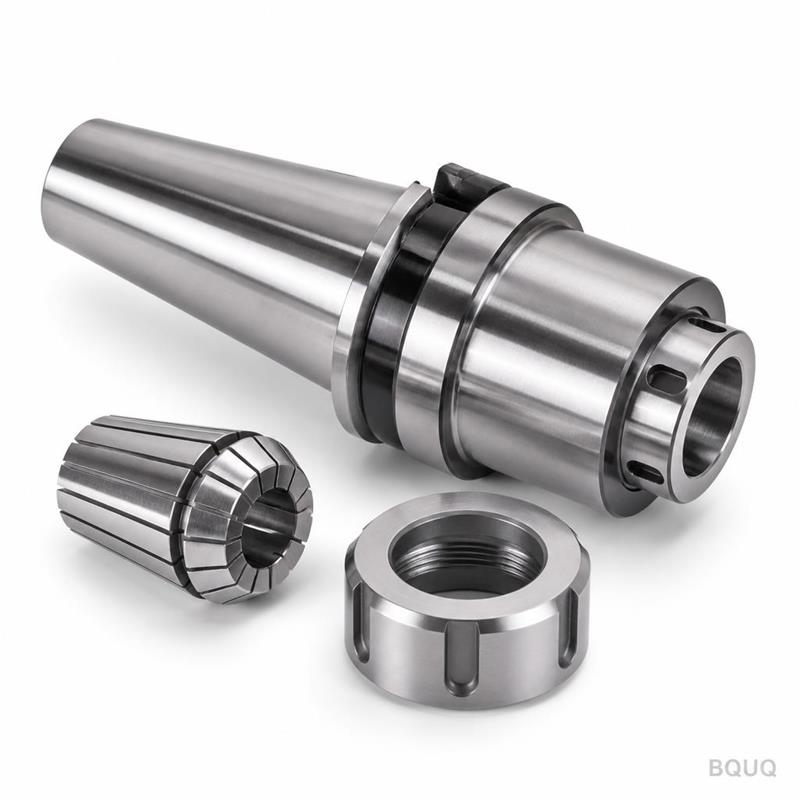
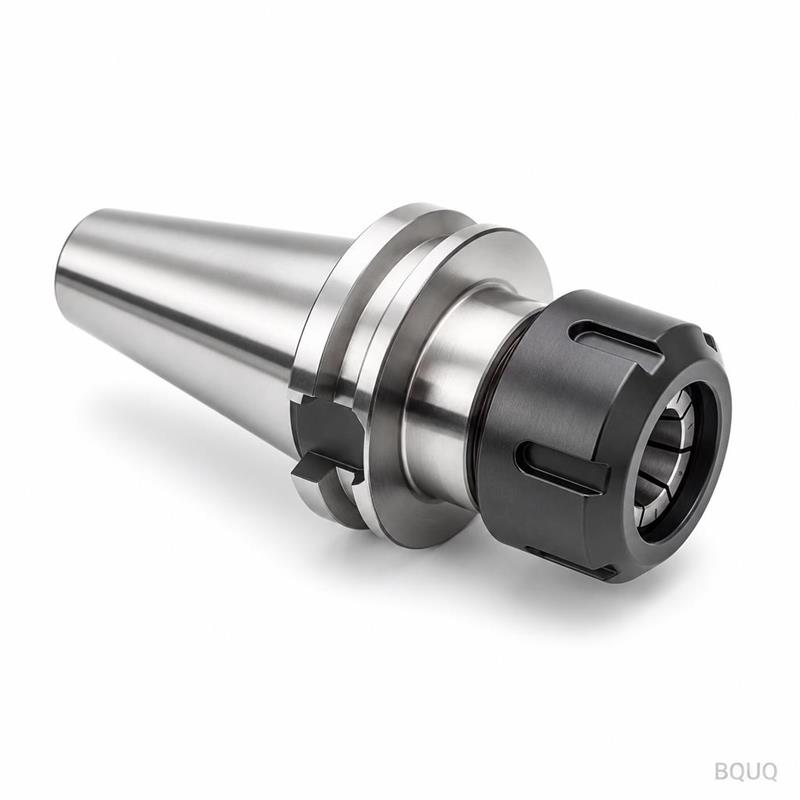
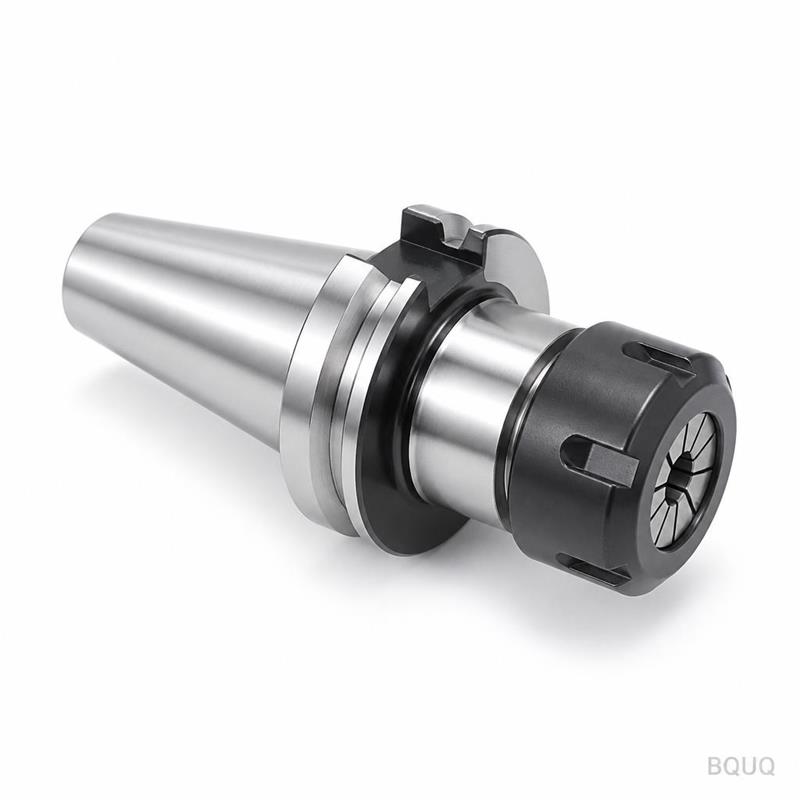
Что дает эта коллекция: единый источник для патронов BT, HSK и SK Это полный ассортимент цанговых патронов для ЧПУ, охватывающий все три распространенных стандарта хвостовиков —
Коллекция инструментальных оправок BQUQ с ЧПУ-обработкой: патроны BT, HSK, SK
Что дает эта коллекция: единый источник для патронов BT, HSK и SK Это полный ассортимент цанговых патронов для ЧПУ, охватывающий все три распространенных стандарта хвостовиков — BT, HSK и SK, — изго
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что дает эта коллекция: единый источник для патронов BT, HSK и SK
Это полный ассортимент цанговых патронов для ЧПУ, охватывающий все три распространенных стандарта хвостовиков — BT, HSK и SK, — изготовленных из цельной заготовки стали 20CrMnTi или 42CrMo. Вы получаете гарантированное биение 0,005 мм TIR (от хвостовика инструмента до конуса) и твердость 58–60 HRC после цементации, что означает более длительный срок службы инструмента и меньшее количество бракованных деталей. Срок поставки составляет 15 дней для стандартных размеров, а поскольку мы используем собственные токарные и шлифовальные станки с ЧПУ, мы можем комбинировать размеры партий без увеличения себестоимости единицы продукции.
Как цанговые патроны ER захватывают инструмент без биения
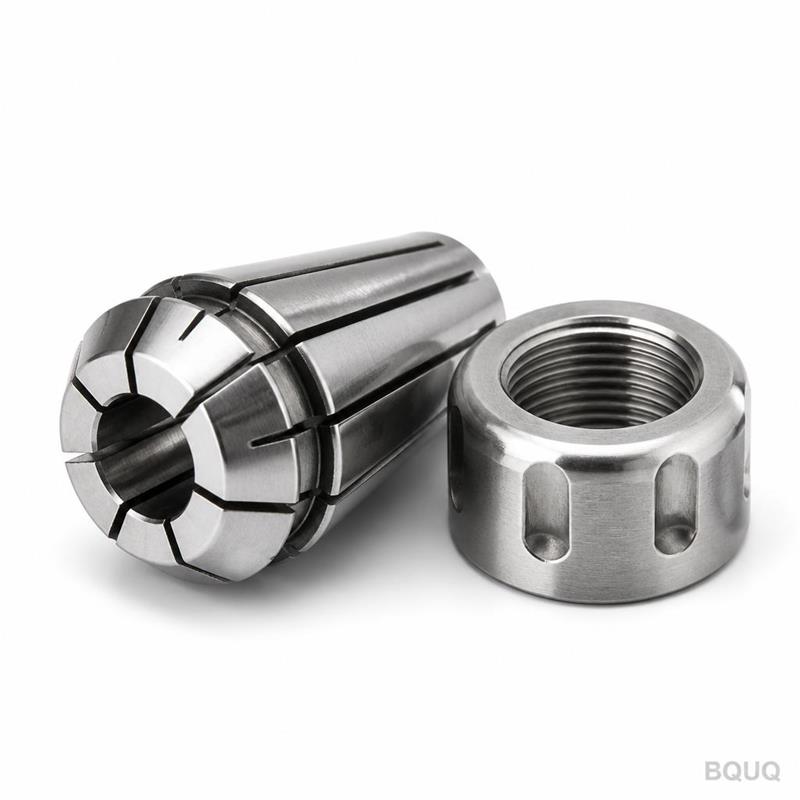
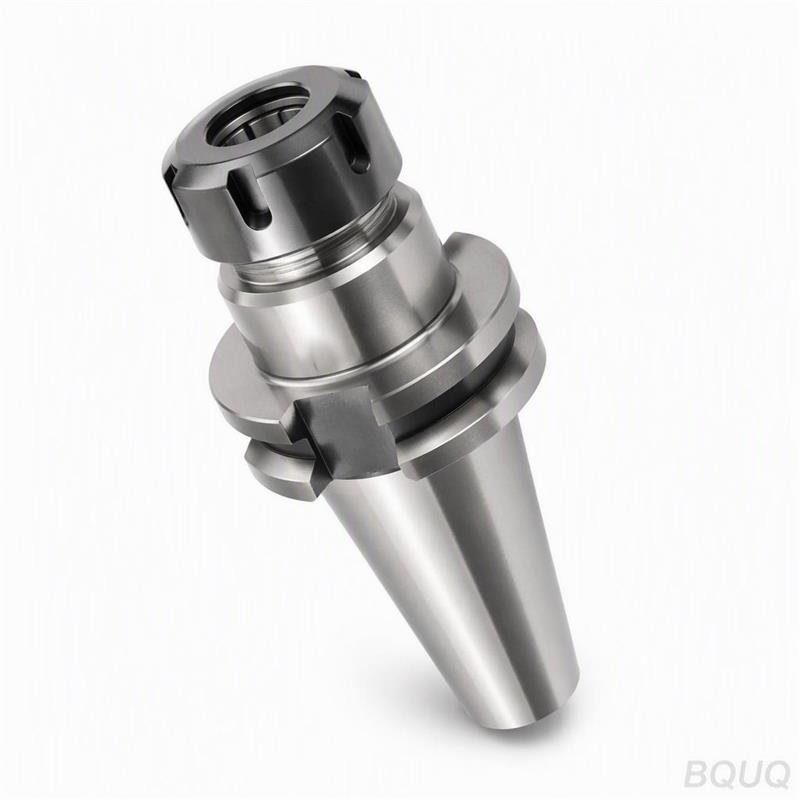
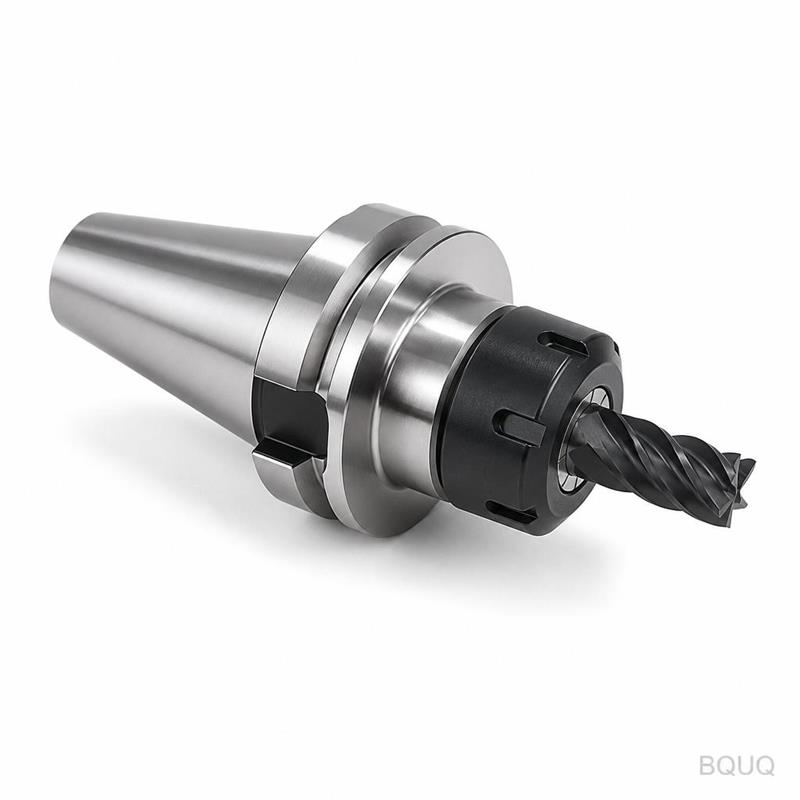
Каждый патрон использует систему цанг ER — ER16, ER20, ER25 или ER32, — где цанга сжимается радиально с помощью гайки. Ключевым моментом является угол конуса внутри корпуса патрона: мы обрабатываем его с допуском AT3, затем шлифуем на координатно-шлифовальном станке до шероховатости поверхности Ra 0,2 мкм. Именно этот конус центрирует цангу, а не резьба гайки. Мы также шлифуем наружный диаметр корпуса патрона до концентричности 0,003 мм с конусом, поэтому при затягивании гайки хвостовик инструмента устанавливается точно по центру. Для версий HSK мы используем полый конический хвостовик с двумя точками контакта — торцевой и конической, — что обеспечивает еще большую жесткость на высоких оборотах.
Используемые материалы и термическая обработка
Мы предлагаем два варианта материалов в зависимости от вашего применения. Для общего фрезерования и сверления мы используем сталь 20CrMnTi с цементацией на глубину 0,8–1,2 мм, затем закалку до 58–60 HRC. Для тяжелого чернового фрезерования или прерывистого резания мы применяем сталь 42CrMo, закаленную и отпущенную до твердости сердцевины 42–46 HRC, с последующим азотированием поверхности до 65 HRC. Каждый корпус патрона проходит цикл снятия напряжений перед финишным шлифованием для предотвращения деформации. Гайки изготовлены из стали 40Cr, закалены до 45 HRC, с мелкой резьбой (метрической ISO), отшлифованной до допуска класса 6H. Мы не используем литье или поковки со скрытой пористостью — все детали обрабатываются из цельного прутка.
Контроль перед каждой отгрузкой: не просто бумажный сертификат
Каждый патрон проверяется на координатно-измерительной машине Zeiss на угол конуса и концентричность, а также проводится тест на биение с реальной цангой ER и калиброванным тестовым стержнем. Мы записываем фактическое значение биения в протокол контроля — а не штамп «годен/не годен». Контакт конуса проверяется методом притирки по контрольному калибру: мы требуем 90% контакта для BT и SK и 95% для HSK. Шероховатость поверхности измеряется профилометром на конусе и посадочном месте цанги. Мы также тестируем крутящий момент гайки: он должен быть воспроизводимым в пределах ±5% за 100 циклов. Если какой-либо патрон не проходит контроль, он возвращается на шлифовальный участок, а не упаковывается в коробку.
Диапазон размеров и варианты хвостовиков: что можно заказать сегодня
Характеристика
Значение
Типы хвостовиков
BT30, BT40, BT50; HSK-A63, HSK-A100; SK30, SK40
Размеры цанг
ER16, ER20, ER25, ER32
Диапазон зажима (на цангу)
0,5 мм (например, ER25: 1–16 мм с шагом)
Материал
20CrMnTi (цементированная) или 42CrMo (азотированная)
15 дней для стандартных размеров, 25 дней для нестандартных
Минимальный заказ
Без минимального заказа — закажите 1 шт. или 1000 шт.
Классы балансировки для высокоскоростной обработки
Если ваш шпиндель работает выше 10 000 об/мин, стандартный патрон будет вибрировать и быстро изнашивать режущие кромки инструмента. Мы предлагаем два варианта балансировки: G6.3 при 15 000 об/мин (стандартный) и G2.5 при 25 000 об/мин (опциональный). Для G2.5 мы динамически балансируем каждый патрон на станке Schenck и отмечаем легкое место на фланце. Вы также можете заказать предварительно сбалансированные цанги и гайки в комплекте — мы подбираем их по весу с точностью до 0,5 г. Это критически важно для патронов HSK-A63, используемых в чистовой обработке штампов и пресс-форм, где разница в 0,01 мм в качестве поверхности зависит от стабильности шпинделя.
Как выбрать между BT, HSK и SK для вашего станка
BT (японский стандарт) — это крутой конус с фланцем; он наиболее распространен на старых обрабатывающих центрах с тягами. HSK (полый хвостовик) — это система с двухточечным контактом, которая лучше подходит для высоких оборотов и автоматической смены инструмента, поскольку она легче и жестче. SK (немецкий стандарт) аналогичен BT, но использует другой угол фланца — проверьте конструкцию тяги вашего шпинделя перед заказом. Если вы не уверены, отправьте нам модель шпинделя или фото тяги. Мы подберем правильный хвостовик и порекомендуем подходящий размер цанги для диаметра вашего инструмента. Для более подробного изучения подбора инструментальных оправок к режущим инструментам ознакомьтесь с нашим руководством по выбору режущих инструментов для ЧПУ.
Каков минимальный заказ для этой коллекции инструментальных оправок с ЧПУ-обработкой?
Минимального заказа нет — вы можете заказать один патрон BT40 для тестирования, и цена за единицу останется такой же, как при заказе 100 штук. Это часть нашей услуги прецизионного производства на нашем заводе в Дунгуане, сделано в Китае.
Можете ли вы изменить длину хвостовика или конструкцию фланца?
Да, мы можем изменить диаметр фланца, длину хвостовика или добавить отверстия для подачи СОЖ через центр, но нам нужен чертеж или образец для подтверждения размеров — срок поставки нестандартных изделий составляет 25 дней.
Как вы гарантируете биение 0,005 мм на каждом патроне?
Мы измеряем каждый патрон на КИМ и с тестовым стержнем, и фактическое значение биения указывается в протоколе контроля — если оно превышает 0,005 мм, мы перешлифовываем патрон перед отгрузкой.
Каков стандартный срок поставки для смешанного заказа патронов BT, HSK и SK?
Стандартные размеры отгружаются в течение 15 дней с момента утверждения чертежа, и смешанные заказы не добавляют дополнительного времени, поскольку мы производим все три типа на одной производственной линии.
Получите твердое коммерческое предложение в течение 12 часов — отправьте свой чертеж сегодня
Отправьте свой чертеж или список размеров на sc@bquq.com, и мы ответим с твердой ценой, сроком поставки и рекомендуемой конфигурацией цанг. Для срочных вопросов свяжитесь с нами в WhatsApp по номеру +86 13713157787. Если вы все еще определяете свои требования к допускам, наше руководство по допускам в ЧПУ-обработке объясняет, что достижимо и что увеличивает стоимость. Мы — прецизионный производственный завод с 20-летним опытом в Дунгуане, Китай — без посредников, без завышенных цен, только обработанные детали, которые идеально подходят к вашему шпинделю с первого раза.