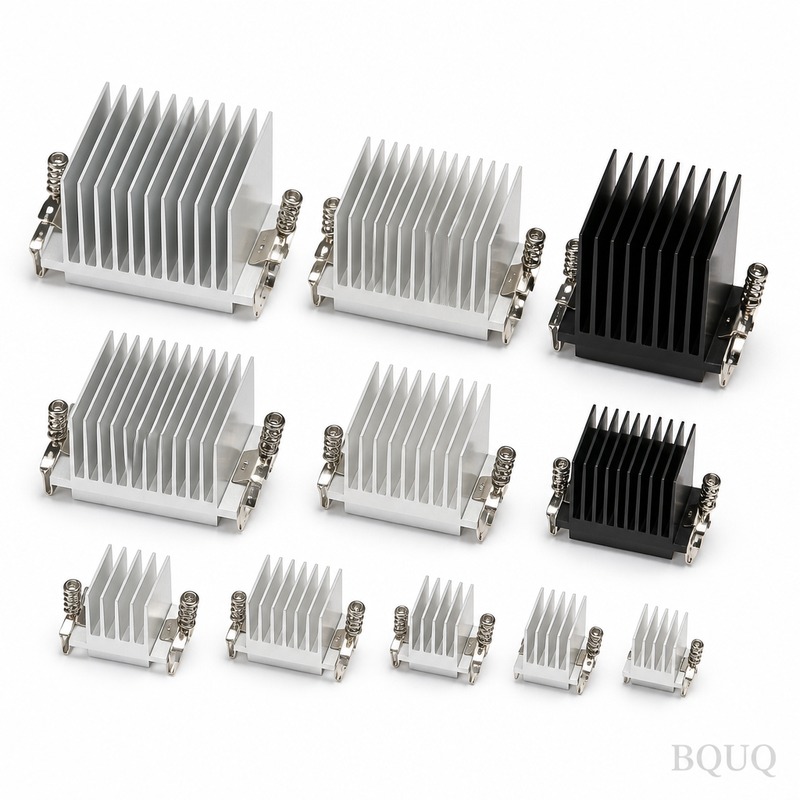
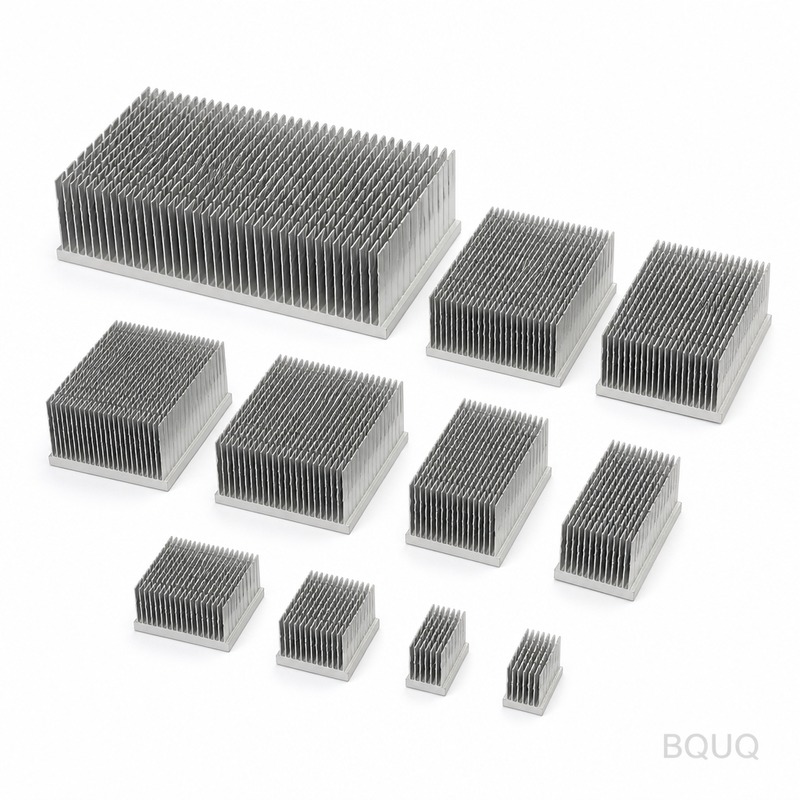
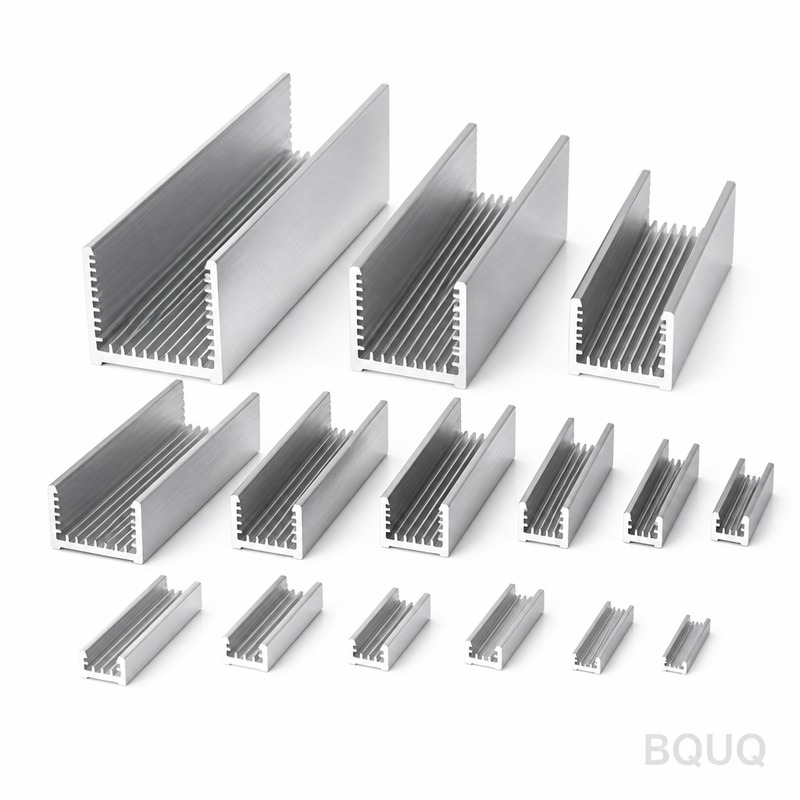
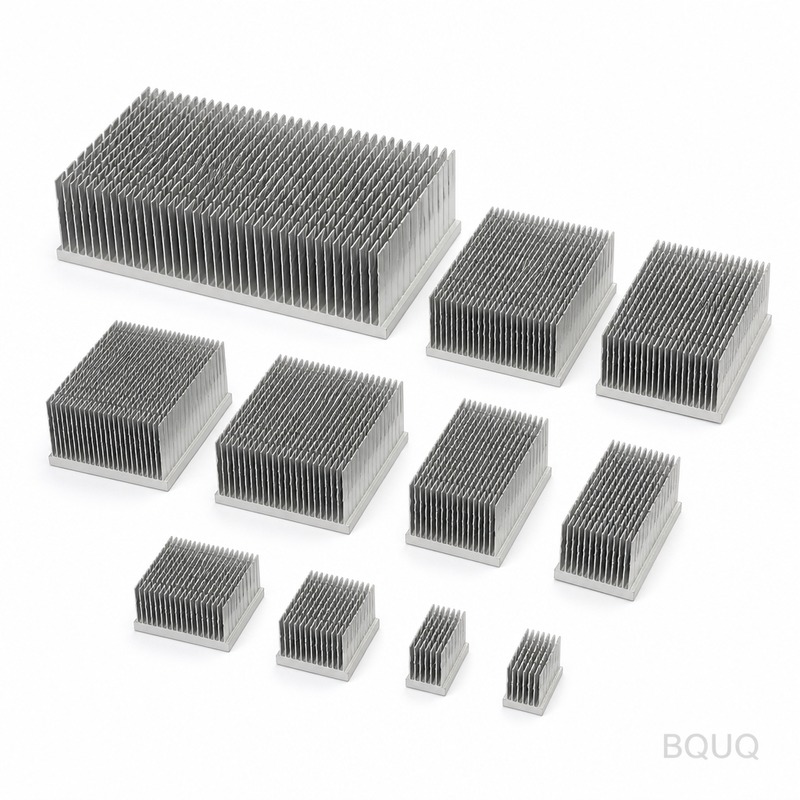
Это экструдированный алюминиевый радиатор с предварительно установленной пружинной клипсой для силовых устройств с монтажом в отверстия или на поверхность. Мы обрабатываем его на 5
BQUQ Экструдированный радиатор с пружинной клипсой | Прецизионная обработка на ЧПУ, без минимального заказа
Это экструдированный алюминиевый радиатор с предварительно установленной пружинной клипсой для силовых устройств с монтажом в отверстия или на поверхность. Мы обрабатываем его на 5-осевых станках с ЧП
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это экструдированный алюминиевый радиатор с предварительно установленной пружинной клипсой для силовых устройств с монтажом в отверстия или на поверхность. Мы обрабатываем его на 5-осевых станках с ЧПУ, чтобы выдержать шаг ребер в пределах ±0,05 мм и плоскостность основания в пределах 0,02 мм на 100 мм. Пружинная клипса изготовлена из стали 65Mn, термообработана до 45–48 HRC, что обеспечивает стабильное усилие прижатия 18–22 Н в течение 10 000 циклов. Срок поставки — 15 дней для стандартных размеров, и мы предлагаем без минимального заказа для этой линейки продукции.
Как пружинная клипса удерживает IGBT и MOSFET с усилием 18 Н
Клипса — это не просто гнутая проволока. Мы штампуем её из пружинной стали 65Mn толщиной 0,6 мм, затем закаливаем в масле и отпускаем до 45–48 HRC. Каждая клипса предварительно устанавливается в паз радиатора под прессом усилием 2 тонны, что гарантирует точное попадание точки контакта на центральную линию устройства. Измеренное усилие прижатия: 18–22 Н, воспроизводимость в пределах ±1 Н. Это предотвращает микровибрацию во время термических циклов, которая является основной причиной выдавливания термопасты. Мы тестируем удержание клипсы с помощью стенда на 5000 циклов «тяни-толкай» перед отгрузкой любой партии.
Ограничения экструзионного профиля: шаг ребер, высота и толщина основания, которые мы можем обеспечить
Наш экструзионный пресс усилием 2000 тонн производит профили шириной до 300 мм. Для этого радиатора мы выдерживаем шаг ребер 4,0 мм или 6,0 мм, высоту ребер от 15 до 60 мм и толщину основания от 3 до 10 мм. Прямолинейность корректируется правильной машиной до 0,5 мм на метр. После экструзии мы обрабатываем на ЧПУ монтажные отверстия, зенковки и пазы под клипсы. Допуск позиционирования отверстий составляет ±0,05 мм, и мы используем КИМ для проверки первой детали и каждой 50-й.
Шероховатость поверхности Ra 0,8: почему мы пропускаем анодирование, если вы не просите
Стандартная отделка — светлое химическое оксидирование и прозрачное анодирование (Ra 0,8 мкм) для коррозионной стойкости. Если ваше применение требует максимального термического контакта, мы можем пропустить анодирование и обработать основание до Ra 0,4 мкм. Анодированные слои имеют более низкую теплопроводность, чем голый алюминий, поэтому для конструкций с высокой плотностью тепла мы рекомендуем голый AL6063-T5 с микротравленой поверхностью. Мы фиксируем шероховатость поверхности профилометром Taylor Hobson на каждой партии — не только при выборочном контроле.
Материалы и термообработка, которые мы используем для клипсы и экструзии
Экструзия: AL6063-T5 или AL6061-T6. 6063-T5 является стандартным благодаря своей теплопроводности (201 Вт/м·К) и экструдируемости. 6061-T6 используется, когда требуется более высокая механическая прочность (предел текучести 240 МПа) для сред с сильной вибрацией. Клипса: пружинная сталь 65Mn, 45–48 HRC. Если требуется коррозионная стойкость, мы заменяем её на нержавеющую сталь SUS301 с отпуском до 40–45 HRC. Мы не используем переработанный алюминий без сертификата завода — каждая заготовка прослеживается до плавильного производства.
Контроль перед каждой отгрузкой: КИМ, испытание на вытягивание и профилометр
Каждый радиатор проходит три проверки. Во-первых, КИМ измеряет позиции отверстий и плоскостность основания (0,02 мм). Во-вторых, испытание клипсы на вытягивание проверяет усилие 18 Н с помощью цифрового динамометра. В-третьих, профилометр проверяет Ra. Мы также проводим 100% визуальный контроль на царапины, вмятины и дефекты анодирования. Для заказов свыше 500 штук мы включаем отчет по размерам, заверенный нашим инженером по контролю качества. Мы соблюдаем ISO 9001:2015 и можем предоставить PPAP Level 3, если этого требует ваш заказчик.
Упаковка, антистатическая защита и срок поставки для прототипа и серийного производства
Прототип (1–10 штук) отправляется за 5 дней через DHL Express, упакованный в антистатический пенопласт и антистатические пакеты. Серийное производство (100–10 000 штук) отправляется за 15 дней, упакованное в картонные коробки с перегородками и пенопластовым вкладышем, предотвращающим изгиб ребер. Каждая коробка вмещает 50 штук, и мы маркируем картон номером детали, кодом партии и этикеткой соответствия RoHS. Мы не используем наполнитель — каждый радиатор индивидуально упакован в пакет для предотвращения повреждения поверхности.
Как модифицировать клипсу для нестандартной высоты устройств
Стандартная высота клипсы — 10 мм, предназначена для корпусов TO-247 и TO-220. Если вы используете другое устройство, отправьте нам чертеж корпуса, и мы скорректируем угол изгиба клипсы и глубину паза. У нас есть 12 стандартных штампов для клипс, а изготовление нестандартного штампа стоит $400–$800 со сроком 7 дней. Для крупносерийных заказов стоимость нестандартного штампа амортизируется в цену за единицу. Мы также можем добавить плечо на клипсе для более крупных устройств, таких как IGBT-модули шириной до 62 мм.
Данные по тепловым характеристикам: что ожидать при нагрузках 50 Вт и 100 Вт
При 50 Вт с шагом ребер 4,0 мм и высотой ребер 30 мм тепловое сопротивление составляет 1,1 °C/Вт (естественная конвекция, температура окружающей среды 25 °C). При 100 Вт сопротивление возрастает до 1,8 °C/Вт из-за эффектов пограничного слоя. Если добавить принудительный обдув 2 м/с, сопротивление снижается до 0,4 °C/Вт. Мы предоставляем тепловое моделирование (Fluent) бесплатно для заказов свыше 500 штук. Эти значения измерены, а не смоделированы — мы используем аэродинамическую трубу с нагретым штампом для проверки.
Почему мы — партнер по прецизионному производству, а не просто поставщик
Наша 20-летняя история в Дунгуане означает, что у нас есть собственный инструментальный цех, штамповка и ЧПУ — без аутсорсинга. Это прецизионное производствосделано в Китае с полным контролем процесса. У нас 40 станков с ЧПУ, 15 штамповочных прессов и 2 экструзионные линии. Вы получаете одну точку контакта для экструзии, клипсы и финальной сборки. Мы стабильно достигаем 99,2% своевременной доставки и держим буфер из 3000 стандартных радиаторов на складе для отправки образцов в тот же день.
Спецификация
Значение
Материал (экструзия)
AL6063-T5 / AL6061-T6
Материал (клипса)
Пружинная сталь 65Mn / SUS301
Твердость клипсы
45–48 HRC (65Mn) / 40–45 HRC (SUS301)
Шаг ребер
4,0 мм / 6,0 мм
Высота ребер
15–60 мм
Толщина основания
3–10 мм
Допуск позиционирования отверстий
±0,05 мм
Плоскостность основания
0,02 мм / 100 мм
Шероховатость поверхности (анодированная)
Ra 0,8 мкм
Шероховатость поверхности (голая)
Ra 0,4 мкм
Усилие прижатия
18–22 Н (±1 Н)
Срок поставки (прототип)
5 дней
Срок поставки (серийное производство)
15 дней
Минимальный заказ
Без минимального заказа
Часто задаваемые вопросы: ваши вопросы — прямые ответы
Каков минимальный объем заказа?
Без минимального заказа — вы можете заказать 1 штуку для тестирования прототипа, и мы взимаем лишь небольшую плату за настройку для нестандартных штампов клипс.
Можете ли вы настроить клипсу для нестандартного корпуса TO-264?
Да, у нас есть 12 стандартных штампов, и мы можем изготовить нестандартный штамп за 7 дней за $400–$800, что амортизируется в цену за единицу для серийных заказов.
Как вы гарантируете, что клипса не потеряет усилие со временем?
Мы снимаем внутренние напряжения в клипсе после формовки и тестируем 5000 циклов «тяни-толкай» — измеренное усилие остается в пределах 18–22 Н, что подтверждается цифровым динамометром.
Каков срок поставки для заказа на 2000 штук с нестандартным анодированием?
Стандартное производство — 15 дней; нестандартное анодирование (например, черное, твердое) добавляет 3 дня, итого 18 дней с момента утверждения чертежа до отгрузки.
Получите твердое коммерческое предложение в течение 12 часов. Напишите нам на sc@bquq.com или в WhatsApp +86 13713157787. Отправьте ваш чертеж в формате STEP, IGES или PDF — мы подтвердим цену, срок поставки и характеристики усилия клипсы в тот же день.