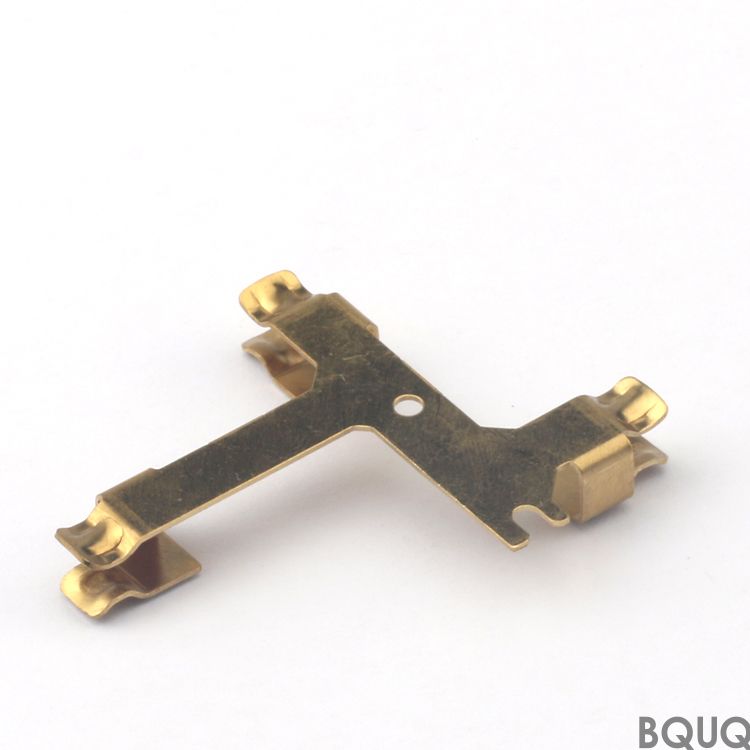
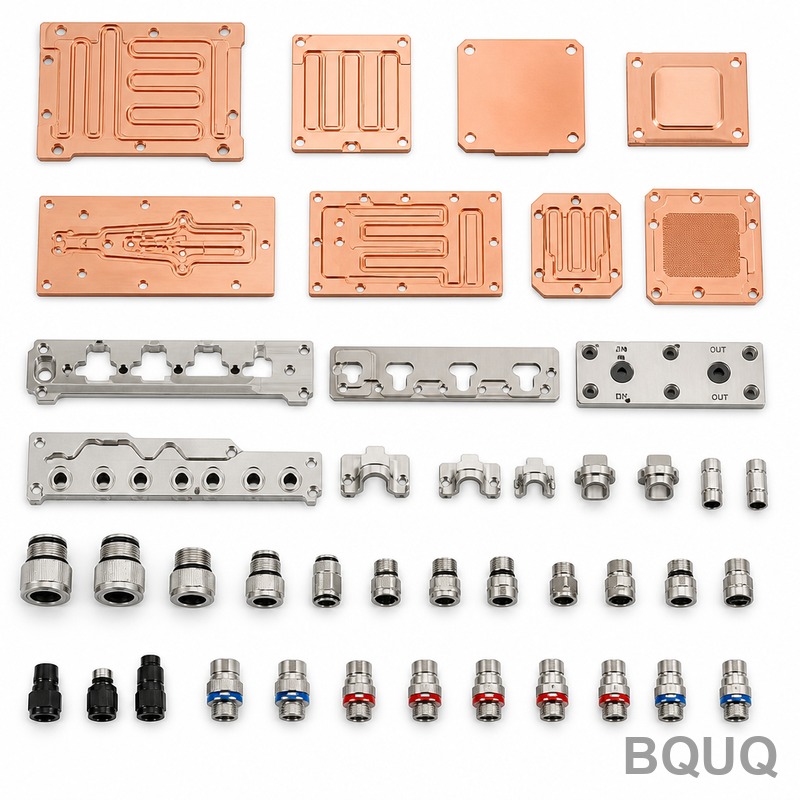
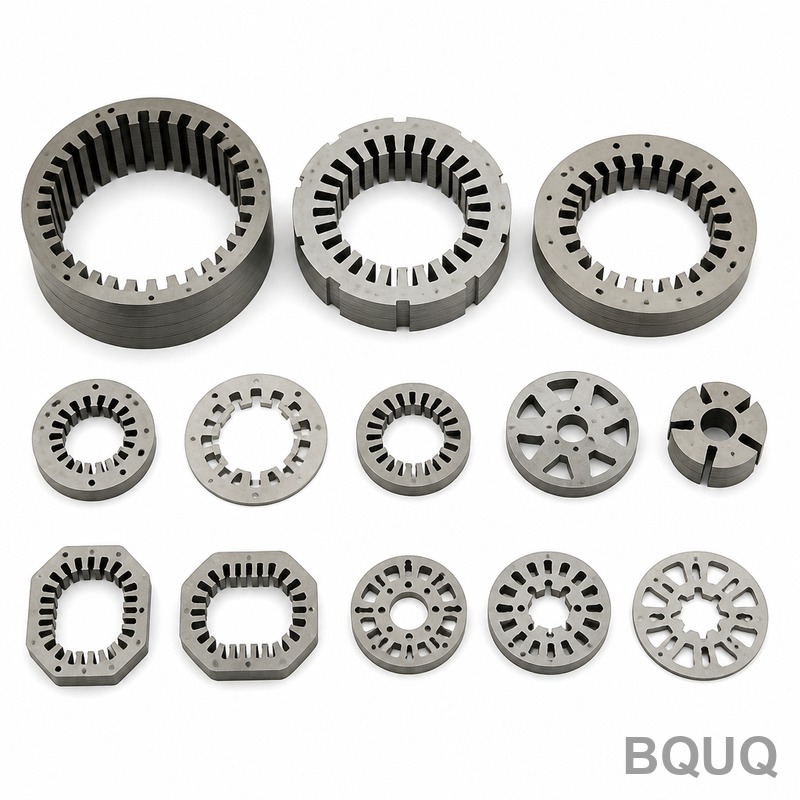
Что представляют собой эти стаканы и какой допуск вы можете получить Это семейство цилиндрических и прямоугольных оболочек, формируемых методом глубокой вытяжки на гидравлических п
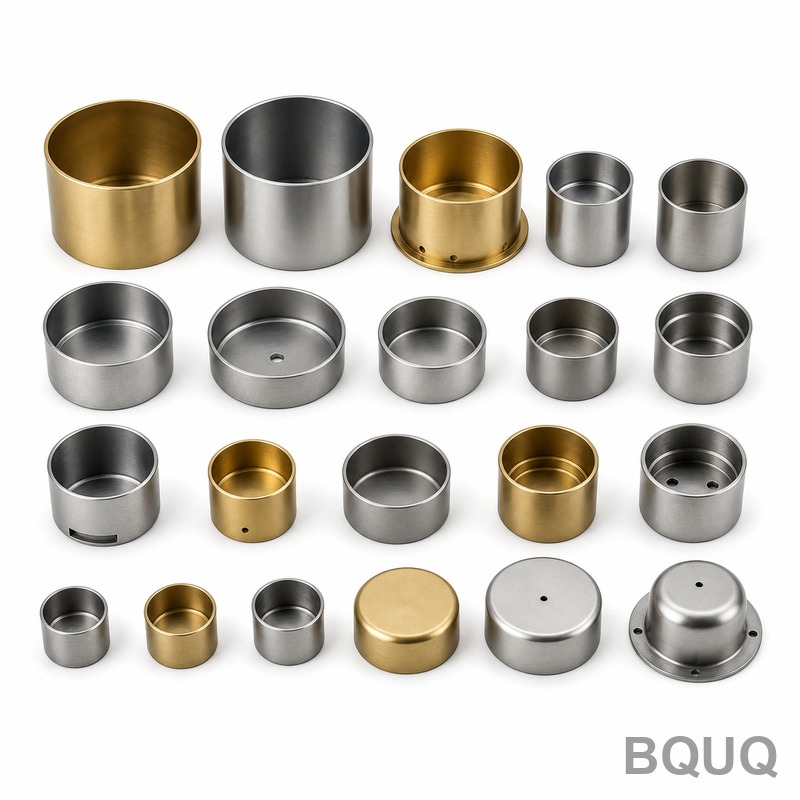
Коллекция прецизионных глубокотянутых металлических стаканов BQUQ | Допуск 0,01 мм
Что представляют собой эти стаканы и какой допуск вы можете получить Это семейство цилиндрических и прямоугольных оболочек, формируемых методом глубокой вытяжки на гидравлических прессах усилием от 80
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляют собой эти стаканы и какой допуск вы можете получить
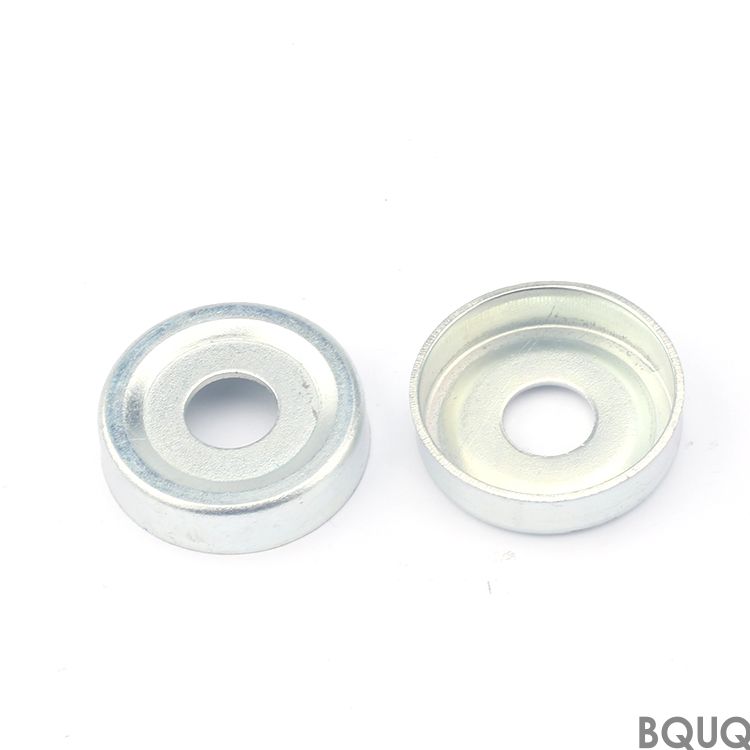
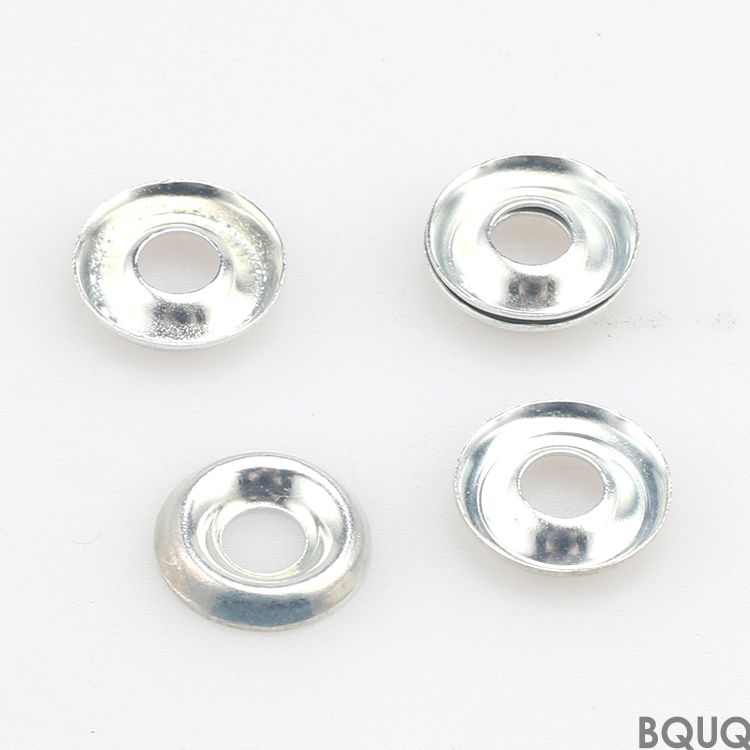
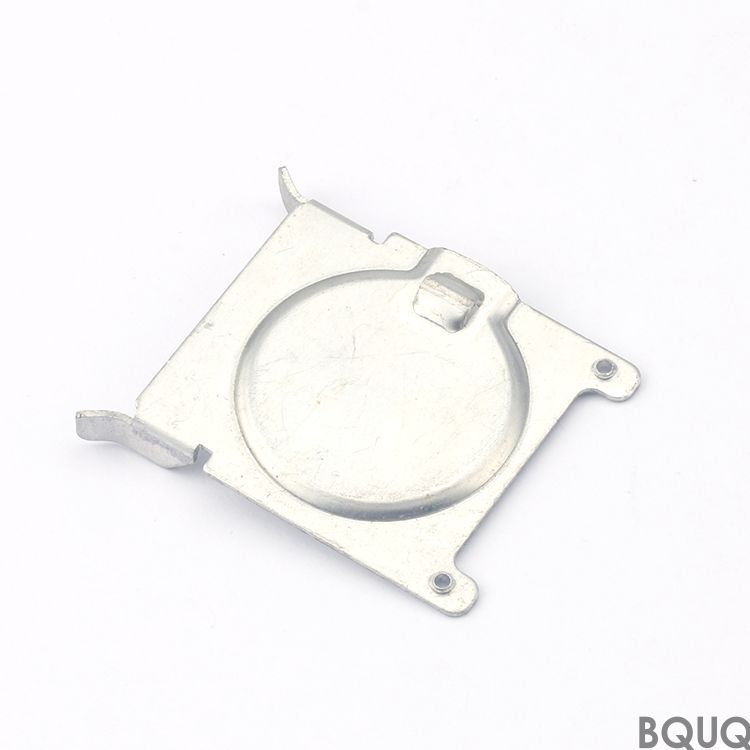
Это семейство цилиндрических и прямоугольных оболочек, формируемых методом глубокой вытяжки на гидравлических прессах усилием от 80 до 250 тонн. Вы получаете бесшовную боковую стенку, равномерное соотношение толщины стенки 0,8:1 и критический допуск ±0,01 мм на внутренний диаметр. Типичное биение не превышает 0,02 мм, а твердость варьируется от HV 120 до HRC 55 в зависимости от сплава и термической обработки. Срок изготовления деталей с новой оснасткой — 10 рабочих дней; при использовании существующей оснастки отгрузка осуществляется за 5 дней.
Как глубокая вытяжка исключает сварные швы и слабые места материала
Глубокая вытяжка проталкивает плоскую заготовку через матрицу с помощью пуансона, формируя стакан за один непрерывный ход. Никакой сварки, пайки или соединений. Это означает, что структура зерна повторяет контур стакана, обеспечивая более высокое давление разрыва и лучшую усталостную долговечность по сравнению со сварной конструкцией. Для стакана диаметром 25 мм из нержавеющей стали 304 мы routinely достигаем коэффициента вытяжки (LDR) 2,1 без промежуточного отжига. Если вашей детали требуется фланец, ступенчатая стенка или пробитое отверстие в дне, мы выполняем это в том же последовательном штампе — без дополнительных операций.
Материалы и термическая обработка для глубокотянутых стаканов
Мы используем рулоны от сертифицированных производителей — никакого случайного металла. Для электрических корпусов применяем медь C1100 и бериллиевую бронзу C17200. Для автомобильной промышленности и гидравлики — сталь DC01, DC04 и SPCC. Для медицинских изделий и контакта с пищевыми продуктами — SUS 304, SUS 316L и AL 5052. Если вашему стакану необходимо удерживать пружину или уплотнение, мы можем упрочнить зону фланца до HRC 45–50 методом индукционной закалки, сохраняя пластичность корпуса для дальнейшей формовки. Для тонкостенных стаканов (0,3 мм) применяем многоступенчатую вытяжку с промежуточным снятием напряжений при 650°C для стали и 340°C для алюминия, чтобы предотвратить растрескивание.
Контроль размеров каждой партии перед отгрузкой
Каждая партия проходит через КИМ (координатно-измерительную машину) с разрешением 0,5 мкм. Мы проверяем внутренний диаметр на трех глубинах, наружный диаметр на двух высотах, общую высоту, толщину стенки в четырех точках по окружности и плоскостность фланца. Биение измеряется на призмах с индикатором часового типа. Для критических поверхностей используем оптический профилометр для подтверждения Ra 0,4 мкм или лучше. Образец из каждой партии разрезается и подвергается травлению для проверки течения металла — это не визуальный контроль, а металлургическое испытание. Вы получаете отчет по размерам с каждой отгрузкой, включая фактические измеренные значения, а не просто отметку «годен/не годен».
Характеристика
Значение / Диапазон
Материалы
SUS 304, SUS 316L, DC01, DC04, SPCC, C1100, C17200, AL 5052
Диапазон наружного диаметра
6 мм – 300 мм
Толщина стенки
0,2 мм – 3,0 мм
Максимальная глубина вытяжки
150 мм (для стакана Ø50 мм)
Допуск на внутренний диаметр
±0,01 мм (для стакана Ø25 мм)
Суммарное биение
≤ 0,02 мм
Чистота поверхности
Ra 0,4 мкм (после вытяжки), Ra 0,2 мкм (полировка)
Твердость (после вытяжки)
HV 120 – HV 220
Твердость (после термообработки)
HRC 45 – HRC 55
Срок изготовления (новая оснастка)
10 рабочих дней
Срок изготовления (существующая оснастка)
5 рабочих дней
Минимальный заказ
Без минимального заказа — от прототипа до серийного производства
Дополнительные операции, превращающие стакан в готовую деталь
Сырой вытянутый стакан редко является конечной деталью. Мы добавляем отверстия в боковых стенках, вентиляционные отверстия в дне или шпоночные пазы с помощью прецизионных пробивных штампов, обеспечивающих допуск ±0,02 мм на позиционирование отверстий. Мы можем выполнить закатку кромки для безопасной прокладки кабеля или добавить накатку на наружном диаметре для запрессовки. Если требуются внутренняя резьба или резьбовой бобышка, мы обрабатываем их после вытяжки, чтобы избежать деформации стенки стакана. Также предлагаем электрополировку (Ra 0,2 мкм), анодирование (для алюминия) и пассивацию (для нержавеющей стали). Все дополнительные операции выполняются на нашем производстве — никакого аутсорсинга, который мог бы добавить неделю логистики.
Сравнение прототипных и серийных стаканов
Для незавершенной конструкции мы предлагаем мягкую оснастку с использованием механически обработанных вставок матрицы. Это обеспечивает ту же точность размеров, что и серийная оснастка — ±0,01 мм, но стоимость оснастки примерно на 40% ниже, чем у твердого штампа. Срок изготовления прототипного стакана — 7 дней. После фиксации конструкции мы преобразуем мягкий штамп в закаленный серийный из стали D2 или M2 с покрытием TiN для износостойкости. Серийный штамп работает со скоростью 30–45 ходов в минуту, и мы сохраняем тот же допуск на протяжении 500 000 деталей без переточки штампа. Если вы все еще выбираете материал, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ о том, как геометрия инструмента влияет на чистоту поверхности вытянутых деталей.
Стабильность размеров после термообработки и покрытия
Глубокотянутые стаканы могут деформироваться при термообработке. Мы контролируем этот процесс путем снятия напряжений в вакуумной печи с контролируемой скоростью охлаждения 50°C в час до 200°C. Это удерживает деформацию в пределах 0,01 мм для большинства геометрий. Если требуется твердая поверхность (например, для стакана толкателя кулачка), мы применяем низкотемпературное азотирование при 520°C, создающее упрочненный слой 0,3 мм при HRC 58 без изменения пластичности сердцевины. Для гальванических покрытий — никелевых или хромовых — мы маскируем внутренний диаметр, если он должен сохранить исходный допуск. После нанесения покрытия мы повторно проверяем биение и внутренний диаметр, и если толщина покрытия изменила внутренний диаметр, мы хонингуем его до требуемого значения. Это стандартная практика, а не специальный запрос.
Упаковка и отгрузка, сохраняющие допуск
Глубокотянутые стаканы жесткие, но тонкостенные версии (менее 0,5 мм) могут получить вмятины при транспортировке. Мы укладываем каждый слой в гофрированные перегородки, затем оборачиваем стопку в антистатическую пену. Для стаканов с полированной поверхностью используем индивидуальные полиэтиленовые пакеты с вставкой VCI (ингибитор коррозии в паровой фазе) для предотвращения потускнения — особенно для меди и необработанной стали. Экспортная упаковка соответствует стандартам ISTA 2A, и мы проводим испытания на падение для каждой новой конструкции упаковки перед отгрузкой. Для авиаперевозок мы можем доставить в аэропорты Шэньчжэня или Гуанчжоу в течение 3 дней после производства. Для морских перевозок мы консолидируем груз с другими штампованными деталями, чтобы снизить ваши затраты на транспортировку, но никогда не экономим на защитном слое.
Каков минимальный объем заказа (MOQ) для коллекции прецизионных глубокотянутых металлических стаканов?
Минимального заказа нет — мы принимаем заказы на прототипы от одного стакана и масштабируем до миллионов деталей в год.
Можете ли вы настроить форму, материал и допуски стакана?
Да, мы настраиваем все — диаметр, глубину, толщину стенки, ширину фланца, марку материала, термообработку, и выдерживаем допуски до ±0,01 мм на критических размерах.
Как вы обеспечиваете контроль качества глубокотянутых стаканов?
Мы используем контроль на КИМ, проверку оптическим профилометром и металлографическое сечение для каждой партии, и отправляем вам отчет по размерам с фактическими значениями перед отгрузкой.
Каков типичный срок изготовления индивидуального глубокотянутого стакана?
Прототипные стаканы с мягкой оснасткой — 7 дней, серийные детали с новой твердой оснасткой — 10 рабочих дней, детали с существующей оснасткой отгружаются за 5 дней.
Почему инженеры выбирают BQUQ для глубокотянутых стаканов
Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом в штамповке, глубокой вытяжке и термообработке. Наши прессы работают круглосуточно, и наша лаборатория качества работает в том же режиме. За последний год мы отгрузили более 12 миллионов глубокотянутых стаканов с уровнем возврата от клиентов менее 0,1%. Если вы сравниваете нас с местным поставщиком, проверьте наши допуски на ваших текущих деталях — мы соответствуем или превосходим их. Если вы все еще проектируете деталь, прочитайте наше руководство по допускам при ЧПУ-обработке, чтобы понять, что достижимо до финализации вашего чертежа.
Отправьте нам свой чертеж сегодня и получите точное предложение в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с комментарием DFM (design for manufacturing) по вашей детали, ценой за единицу и стоимостью оснастки — без обязательств.