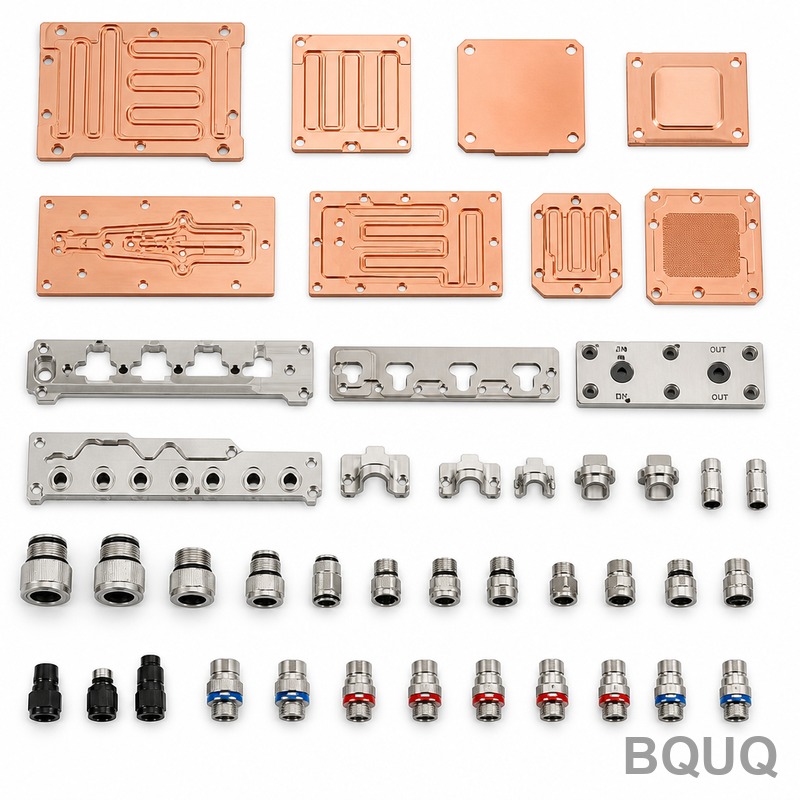
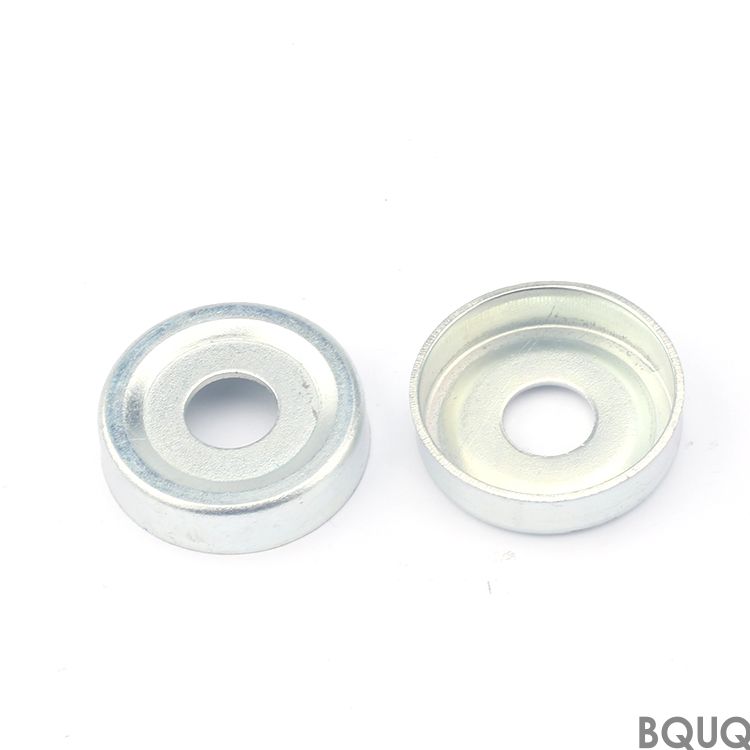
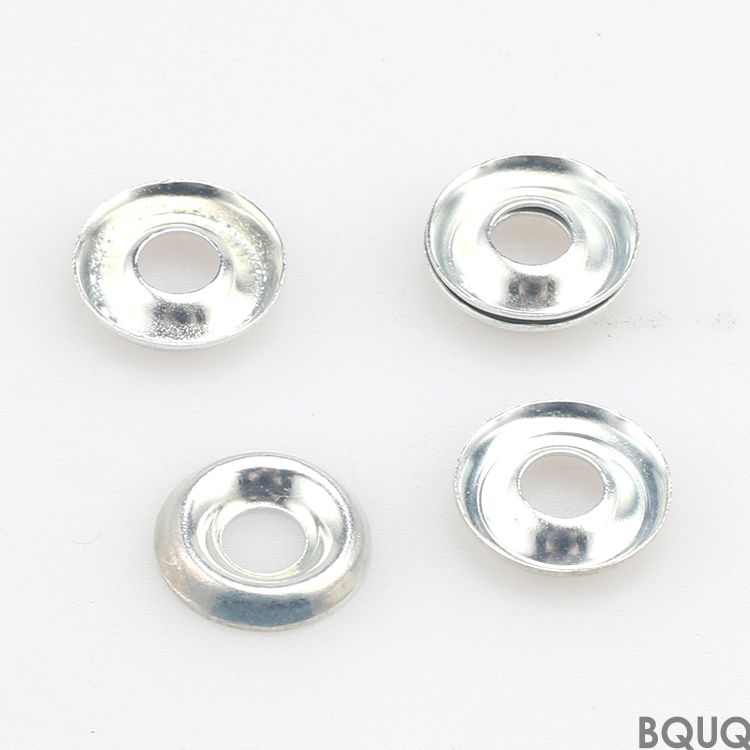
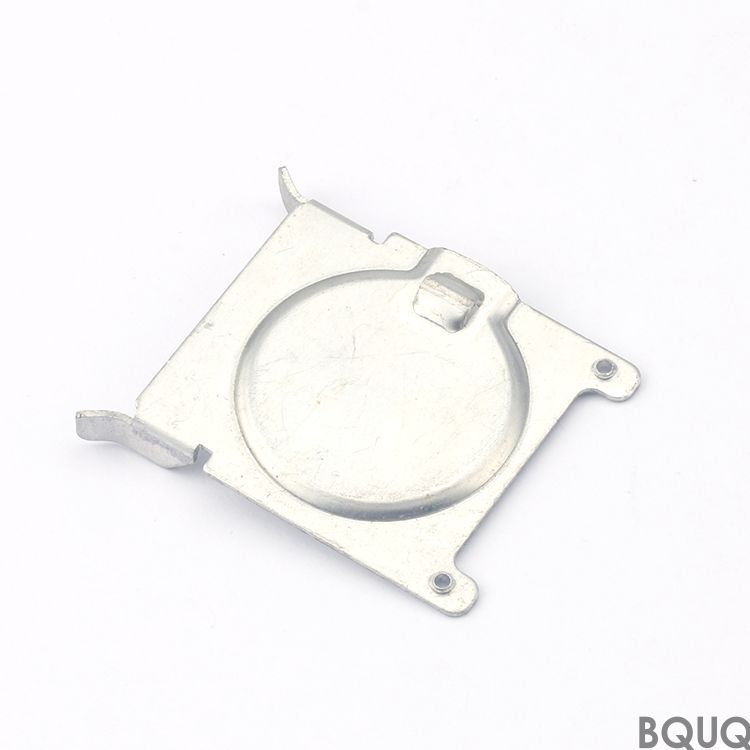
Это полный комплект штампованных металлических компонентов для жидкостных охлаждающих коллекторов, используемых в ИИ-серверах и вычислительных стойках высокой плотности. Мы произво
Коллекция деталей для жидкостного охлаждения ИИ BQUQ — точная штамповка, без минимального заказа
Это полный комплект штампованных металлических компонентов для жидкостных охлаждающих коллекторов, используемых в ИИ-серверах и вычислительных стойках высокой плотности. Мы производим эти детали с доп
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это полный комплект штампованных металлических компонентов для жидкостных охлаждающих коллекторов, используемых в ИИ-серверах и вычислительных стойках высокой плотности. Мы производим эти детали с допуском по размерам ±0,02 мм, максимальным отклонением от плоскостности 0,05 мм и шероховатостью поверхности Ra 0,8 мкм. Типичный срок поставки — 12 рабочих дней с момента утверждения чертежа, и мы предлагаем отсутствие минимального заказа для этой коллекции.
Почему штампованные коллекторы превосходят обработанные блоки для ИИ-охлаждения
Жидкостные охлаждающие коллекторы требуют множества идентичных каналов, портов и монтажных бобышек. Штамповка создает эти элементы за один ход пресса, а не за один проход резания. Для типичного коллектора ИИ-стойки наш процесс штамповки обеспечивает повторяемость 0,01 мм на 10 000 деталей. Это быстрее и дешевле, чем фрезеровка с ЧПУ, а закаленный штамп гарантирует, что каждая деталь является точной копией предыдущей. Вы получаете коллектор, который герметично уплотняется в каждом соединении, что критически важно при давлении охлаждающей жидкости до 4 бар.
Материалы и термическая обработка для контакта с охлаждающей жидкостью
Мы храним три марки для этой коллекции. Во-первых, SUS304L для коллекторов, работающих с деионизированной водой — он устойчив к питтингу и не выделяет ионы металлов. Во-вторых, фосфористая бронза C5210 для пружинных клапанных пластин внутри коллектора; она имеет твердость 180 HV и низкий коэффициент трения. В-третьих, алюминий 6061-T6 для легких конструкционных кронштейнов, закаленный до 95 HRB. Для зон высокого давления мы добавляем никелевое покрытие толщиной 0,2 мм на углеродистую сталь (DC01), чтобы пройти 72-часовой тест на солевой туман. Все материалы поставляются с сертификатами завода, и мы проводим выборочное тестирование твердости каждой 200-й детали.
Контроль плоскостности и биения на уплотнительных поверхностях
Утечки возникают там, где поверхность коллектора соприкасается с прокладкой или O-кольцом. Мы контролируем это с помощью составного штампа с прецизионной направляющей колонкой, удерживая зазор между пуансоном и матрицей на уровне 0,03 мм. После штамповки мы проводим 100% оптическую проверку плоскостности всех уплотнительных поверхностей. Результат: максимальное биение 0,05 мм на длине 200 мм. Это число важно, потому что плоская поверхность с низким биением позволяет использовать более тонкую и дешевую прокладку без потери герметичности. Мы также снимаем заусенцы со всех кромок до радиуса 0,1 мм, чтобы острые заусенцы не повредили вашу линию охлаждающей жидкости.
Как мы предотвращаем заусенцы во внутренних каналах потока
Внутренние заусенцы внутри канала коллектора создают турбулентность и перепады давления. Они также задерживают частицы, которые засоряют микроканалы в ваших холодных пластинах. Чтобы предотвратить это, мы используем двухэтапный процесс штамповки: сначала грубая заготовка, затем чистовой проход с V-образным кольцевым прижимом. Это обеспечивает чистую зону сдвига без трещин. Мы измеряем высоту заусенцев с помощью лазерного профилометра. Для этой коллекции максимальная высота заусенцев составляет 0,02 мм. Если ваш чертеж указывает более жесткий предел, мы переключаемся на вырубной штамп, который может снизить высоту заусенцев до 0,005 мм.
Проверка перед каждой отгрузкой: КИМ и испытание давлением
Ни одна штампованная деталь не покидает нашу фабрику в Дунгуане без полного паспорта данных. Мы используем КИМ Zeiss для проверки 5 критических точек на каждом коллекторе: расстояние между портами, диаметр отверстия, плоскостность, биение и толщина. Для партии из 500 деталей мы проверяем 20 штук с полным измерением, а остальные — с помощью калибров годен/не годен. Мы также проводим случайное испытание воздушным давлением 1% деталей при 6 бар, чтобы подтвердить отсутствие микротрещин. Вы получаете отчет о проверке в формате PDF с номером партии. Если мы обнаруживаем отклонение, мы останавливаем пресс и повторно сертифицируем штамп перед продолжением.
±0,02 мм (стандартный), ±0,01 мм (чистовая вырубка)
Плоскостность / биение
Макс. 0,05 мм на 200 мм
Шероховатость поверхности
Ra 0,8 мкм (стандартная), Ra 0,4 мкм (полированная)
Высота заусенцев
Макс. 0,02 мм (стандартная), 0,005 мм (с зачисткой)
Срок поставки
12 рабочих дней с момента утверждения чертежа
Минимальный заказ
Без минимального количества (без MOQ)
Оснастка и обслуживание штампов для стабильных допусков
Штампованный коллектор настолько хорош, насколько хорош его штамп. Мы обслуживаем все штампы по фиксированному графику: после каждых 5 000 ходов мы проверяем кромку пуансона и повторно смазываем направляющие штифты. После 20 000 ходов мы заменяем износостойкие вставки. Именно поэтому мы можем гарантировать тот же допуск ±0,02 мм на вашем 10-м заказе, как и на первом. Если вы проектируете новый коллектор, прочитайте наше руководство по выбору режущего инструмента с ЧПУ, чтобы понять, как износ инструмента влияет на геометрию вашей детали. Для более глубокого понимания того, как мы определяем и измеряем допуски, см. наше руководство по допускам при точной штамповке.
Отгрузка и упаковка для деликатных поверхностей коллектора
Царапины на поверхностях — наиболее распространенное повреждение при транспортировке. Мы упаковываем каждый коллектор в отдельный антистатический пакет, затем помещаем их в специальный гофрированный лоток с пенопластовыми вставками, которые фиксируют деталь на месте. Для заказов более 200 штук мы используем фанерные ящики с влагозащитным барьером. Каждая коробка получает красную этикетку «ХРУПКОЕ — УПЛОТНИТЕЛЬНАЯ ПОВЕРХНОСТЬ». Мы отправляем через DHL, FedEx или морским транспортом из порта Шэньчжэнь. Для авиаперевозок мы можем доставить ваши детали в аэропорт Гонконга через 3 дня после производства. Наша экспортная документация включает полный упаковочный лист и сертификат происхождения для соответствия требованиям «Сделано в Китае».
Каков минимальный объем заказа для этой коллекции?
Ноль — у нас нет минимального заказа для коллекции деталей для жидкостного охлаждения ИИ, поэтому вы можете заказать 5 штук для прототипирования или 5 000 для производства по той же структуре цены за единицу.
Можете ли вы настроить размеры портов и типы резьбы?
Да, мы можем изменить диаметры портов, типы резьбы (NPT, BSP, G-резьба) и положения отверстий, но нам нужен ваш 2D или 3D чертеж — мы предоставим цену на индивидуальную оснастку в течение 24 часов.
Как вы обеспечиваете контроль качества для большой партии?
Мы проверяем 100% критических размеров на выборке из 20 деталей на партию, плюс 1% испытание давлением, и отправляем вам отчет КИМ по электронной почте перед отгрузкой.
Каков ваш стандартный срок поставки для штампованных деталей коллектора?
Стандартный срок поставки — 12 рабочих дней после утверждения чертежа и подтверждения оснастки; для нового индивидуального штампа добавьте 5–7 дней на изготовление инструмента.
Получите твердое предложение в течение 12 часов — отправьте свой чертеж сегодня
Мы отвечаем на каждый запрос в течение 12 часов, часто быстрее. Отправьте ваш 2D или 3D чертеж (STEP, IGES или PDF) на sc@bquq.com. Или напишите нам в WhatsApp по номеру +86 13713157787. Если вы не уверены в выборе материала или допуска, отправьте свой эскиз, и наши инженеры предложат наиболее экономичное решение по штамповке. Мы — завод точного производства в Дунгуане, Китай, с 20-летним опытом в обработке с ЧПУ, штамповке, пружинах и радиаторах. Без минимального заказа, без минимального количества, только твердое предложение.