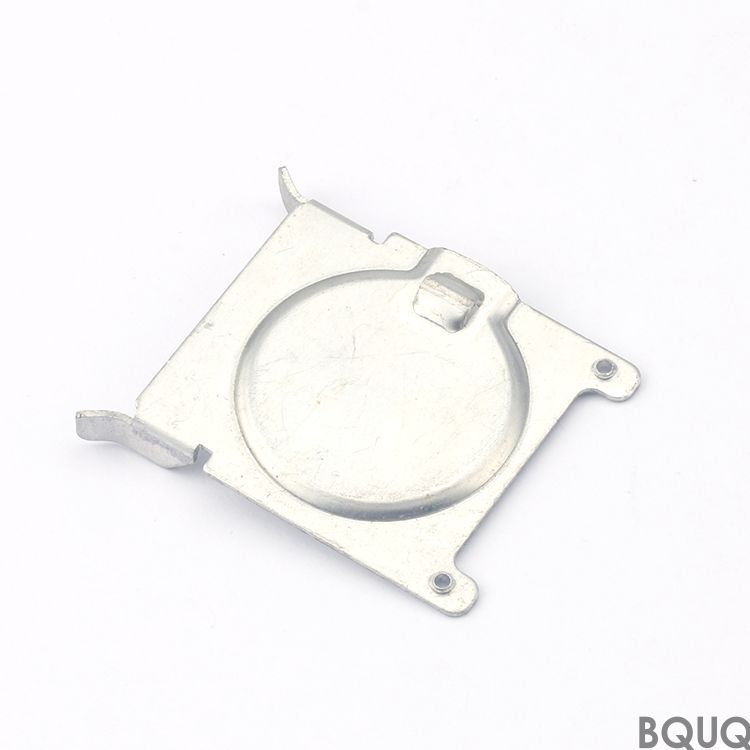
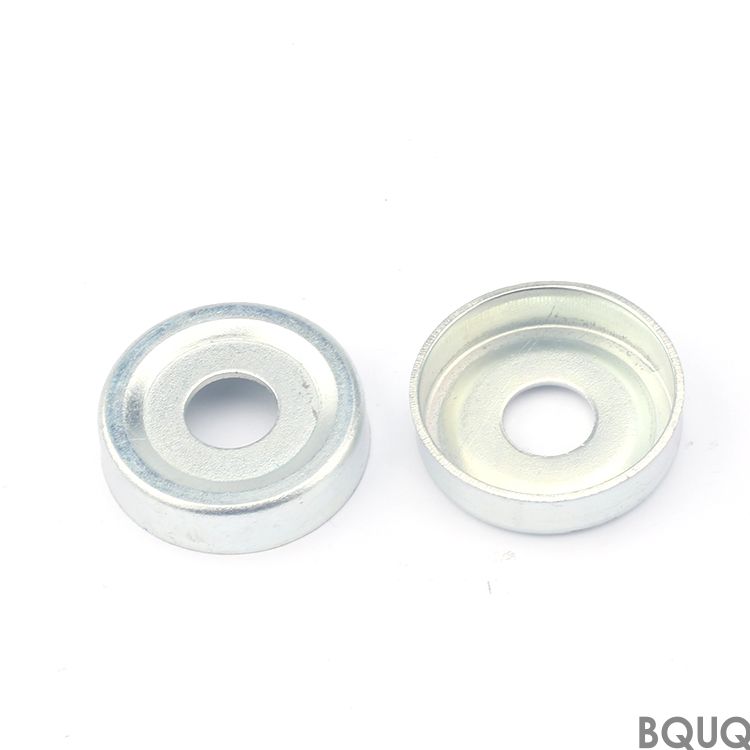
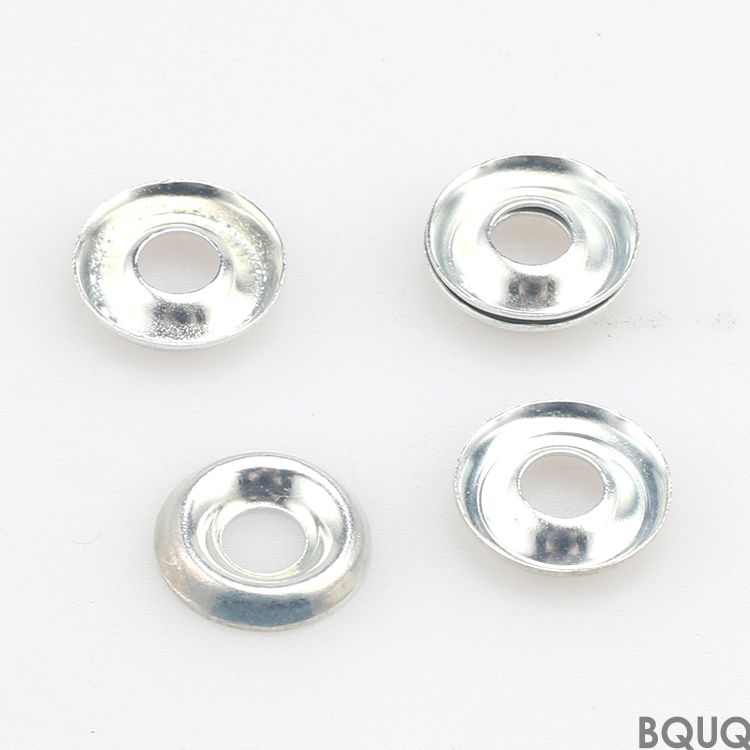
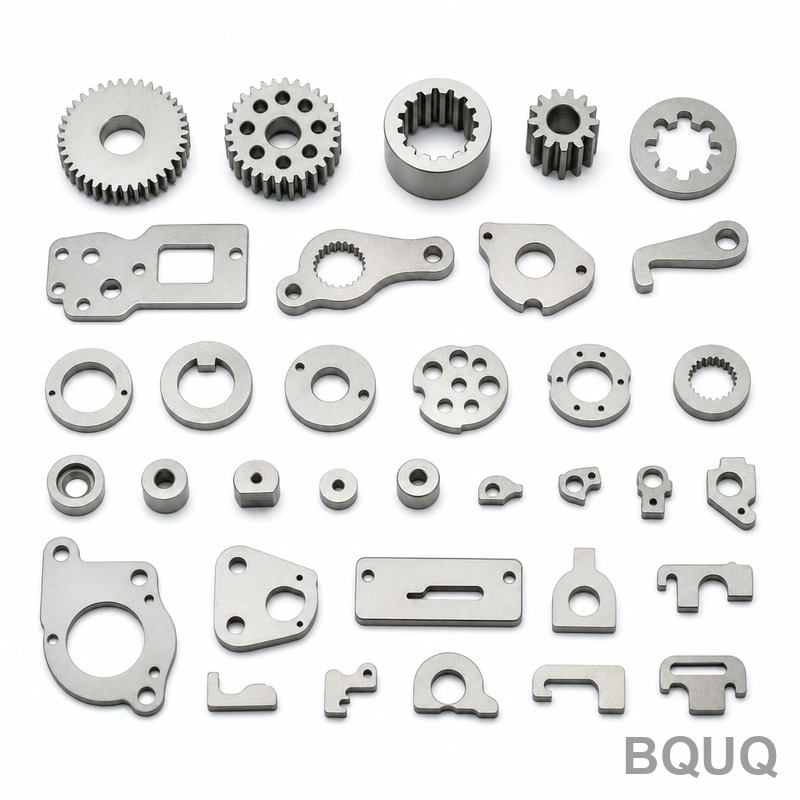
Штамповка листового металла — это процесс холодной формовки, при котором рулонная полоса металла подается через штамп пресса для резки, гибки и чеканки деталей за один непрерывный
Прецизионные детали штамповки листового металла BQUQ, произведено в Китае, без минимального заказа
Штамповка листового металла — это процесс холодной формовки, при котором рулонная полоса металла подается через штамп пресса для резки, гибки и чеканки деталей за один непрерывный ход. На заводе BQUQ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Штамповка листового металла — это процесс холодной формовки, при котором рулонная полоса металла подается через штамп пресса для резки, гибки и чеканки деталей за один непрерывный ход. На заводе BQUQ в Дунгуане мы выдерживаем допуски штамповки до ±0,01 мм по критическим размерам, высоту заусенца менее 0,05 мм и плоскостность в пределах 0,1 мм на 100 мм — это достигается за счет 20-летнего опыта проектирования штампов и управления сервопрессами. Типичные прототипы отгружаются за 7 дней, серийные детали — за 15 дней, а твердость термообработанных штампованных деталей достигает 58 HRC без растрескивания.
Выбор стали для штампа, определяющий истинную стоимость вашей детали
Ваш штамп — это сердце каждой детали. Мы используем инструментальные стали D2, DC53 и SKD11 для штампов, рассчитанных на более 500 000 ходов. Для серийных партий свыше 1 миллиона деталей мы переходим на карбидные вставки на режущих кромках — это снижает износ штампа на 70% и сохраняет стабильность допусков вашей детали на протяжении всей партии. Мы также анализируем ваш годовой объем перед котировкой: если вам нужно 5 000 деталей в год, мы рекомендуем штамп из закаленной стали; если 5 миллионов — мы изготавливаем последовательный штамп с 8–12 позициями. Это инженерное решение на начальном этапе само по себе снижает стоимость детали на 30–40% по сравнению с универсальным подходом к штампу.
Последовательный штамп против однооперационного: что мы используем для геометрии вашей детали
Ежедневно мы эксплуатируем три типа прессов: сервопрессы от 25 до 400 тонн, высокоскоростные прессы до 600 ходов в минуту и гидравлические прессы для глубокой вытяжки. Для плоских деталей с отверстиями мы используем последовательные штампы, которые выполняют вырубку, пробивку, гибку и чеканку за один проход — исключая дополнительные операции. Для деталей с глубокой вытяжкой или сложными фланцами под 90 градусов мы переходим на трансферные штампы на гидравлических прессах для контроля потока материала и предотвращения разрывов. Каждый штамп моделируется в программном обеспечении AutoForm до резки стали, поэтому вы никогда не платите за метод проб и ошибок. Мы гарантируем проверку первой детали в течение 24 часов после производства образца.
Материалы и термообработка, которые мы используем для штамповки
Мы храним на складе SPCC, SECC, SUS301, SUS304, алюминий 5052 и медь C1100 толщиной от 0,1 мм до 6,0 мм. Для закаленных штампованных деталей мы используем предварительно отпущенную мартенситную сталь (например, SK5, SK7), которая достигает 48–52 HRC после формовки, или проводим пост-термообработку в вакуумных печах до 58 HRC с минимальной деформацией. Варианты обработки поверхности включают светлый отжиг, электрогальванизацию и горячее цинкование. Мы также предлагаем селективную закалку индукционным методом для зон износа — ваша деталь получает твердые кромки и вязкую сердцевину. Все сертификаты на материалы прослеживаются до номера плавки на заводе, и мы храним рулонный прокат для 95% распространенных сплавов, чтобы срок поставки не зависел от закупки материалов.
Контроль заусенцев и качество кромок на каждой штампованной заготовке
Высота заусенца — самая частая причина брака при штамповке. Мы контролируем её, поддерживая зазор штампа 5–8% от толщины материала на сторону — для стали 1,0 мм это зазор 0,05–0,08 мм. Наши прессы имеют автоматическую регулировку высоты штампа, которая компенсирует тепловое расширение при длительных прогонах, сохраняя заусенец ниже 0,05 мм даже после 100 000 ходов. Для кромок, контактирующих с уплотнениями или сопрягаемыми поверхностями, мы добавляем вторичную операцию чистовой вырубки, которая обеспечивает 100% сдвиговую поверхность — без зоны разрушения и заусенца. Мы измеряем заусенец оптическим компаратором на каждой первой детали и каждые 2 часа в процессе производства. Если на вашем чертеже указано направление заусенца стрелкой, мы ориентируем штамп соответствующим образом — без дополнительной платы.
Проверка перед каждой отгрузкой: отчеты CMM и твердости
Каждая партия получает отчет о размерах с координатно-измерительной машины (CMM) Zeiss с разрешением 0,5 мкм. Мы измеряем все критические размеры, позиции отверстий и допуски профиля по вашему 2D-чертежу или 3D-модели. Твердость проверяется твердомером Роквелла для стали и Виккерса для тонкого листа. Шероховатость поверхности проверяется профилометром — мы выдерживаем Ra 0,8 мкм на штампованных поверхностях и Ra 0,2 мкм на чеканных участках. Мы также проводим 100% визуальный контроль на царапины, вмятины и обесцвечивание под 2-кратным увеличением. Отчет о проверке отправляется вам по электронной почте в течение 24 часов после завершения образца и с каждой производственной отгрузкой. Если мы пропустили допуск, мы переделываем деталь бесплатно — это прописано в нашем контракте.
Параметр
Спецификация
Примечания
Толщина материала
0,1 – 6,0 мм
Сталь, нержавеющая сталь, алюминий, медь
Допуск (пробивка)
±0,01 мм
По критическим позициям отверстий
Допуск (гибка)
±0,05 мм
На длине гиба свыше 100 мм
Шероховатость поверхности
Ra 0,8 мкм
Как после штамповки; Ra 0,2 мкм после чеканки
Высота заусенца
≤0,05 мм
Стандарт; после чистовой вырубки = 0
Плоскостность
0,1 мм / 100 мм
После снятия напряжений
Твердость (после термообработки)
48 – 58 HRC
Вакуумная термообработка
Максимальный размер детали
600 мм x 400 мм
Больше — через тандемные прессы
Срок службы штампа
500 тыс. – 5 млн ходов
Карбид для больших объемов
Срок поставки
7 дней (прототип), 15 дней (производство)
С момента утверждения чертежа
Без минимального заказа: от одного прототипа до партий в миллион деталей
Большинство штамповочных заводов требуют минимальный заказ в 10 000 штук для амортизации стоимости штампа. Мы — нет. Наша политика без минимального заказа означает, что вы можете заказать 1 прототип для проверки посадки, 500 деталей для пилотной партии или 500 000 деталей для полного производства. Для малых объемов мы используем модульные штампы, которые сокращают время наладки и стоимость оснастки на 60%. Для больших объемов мы используем высокоскоростные прессы при 400–600 ходах в минуту, чтобы сохранить конкурентоспособную цену за единицу. Мы понимаем, что разработка продукта итеративна — ваш первый заказ может быть на 50 штук, второй — на 5 000. Мы храним ваш штамп бесплатно в течение 2 лет, поэтому повторный заказ — это один телефонный звонок. Без минимума, без платы за хранение, без скрытых затрат на наладку.
Как мы обеспечиваем повторяемую точность между партиями
Точность штамповки со временем дрейфует из-за износа штампа и изменения температуры пресса. Мы противодействуем этому с помощью датчиков в штампе, которые измеряют толщину полосы и усилие пуансона при каждом цикле. Если усилие отклоняется более чем на 3% от базового значения, пресс автоматически останавливается, и оператор регулирует штамп. Этот замкнутый контур управления сохраняет ваши детали идентичными от первой до 100 000-й. Мы также используем систему фиксированных опорных точек — каждый штамп регистрируется на мастер-плите, поэтому повторная установка штампа после обслуживания воспроизводит ту же выверку в пределах 0,005 мм. Для многогнездных штампов мы балансируем поток материала с помощью регулировочных штифтов, обеспечивая одинаковую толщину стенки в каждом гнезде. Именно поэтому наши повторные заказы показывают индекс воспроизводимости процесса (Cpk) выше 1,67, что означает менее 0,6 деталей на миллион вне допуска.
Дополнительные операции: нарезание резьбы, клепка и сварка внутри предприятия
Ваша штампованная заготовка часто требует большего, чем просто формовка. У нас есть 12 станков с ЧПУ для нарезания резьбы M1.6–M12 с точностью глубины резьбы ±0,1 мм. Мы также выполняем самопробивную клепку для многослойных узлов, точечную сварку для стали и нержавеющей стали и орбитальную клепку для шарнирных соединений. Это исключает необходимость поиска сторонних поставщиков — мы контролируем весь процесс под одной крышей. Для деталей, требующих резьбовой вставки, мы используем термоусадочные вставки с усилием вырыва 500 Н на листе стали 1,0 мм. Все дополнительные операции документируются в том же отчете о проверке, поэтому вы получаете единый сертификат соответствия на готовую деталь. Это сокращает вашу цепочку поставок и уменьшает время входного контроля.
Советы по снижению затрат, которые мы применяем к вашему чертежу
Перед котировкой наши инженеры проверяют ваш чертеж на предмет модификаций, удобных для штамповки. Например, мы предлагаем добавить радиус 0,5 мм на внутренних углах вместо острых изгибов под 90 градусов — это снижает риск трещин и продлевает срок службы штампа. Мы рекомендуем диаметры отверстий не менее 1,5-кратной толщины материала для предотвращения поломки пуансона. Мы также советуем по разгрузочным пазам: прорезь шириной 2 мм в конце изгиба предотвращает разрыв. Эти изменения не влияют на функцию детали, но снижают стоимость единицы на 15–25%. Мы отправляем вам чертеж с красными пометками и нашими предложениями до изготовления оснастки — бесплатно. Для сложных геометрий мы также можем рекомендовать переход от штамповки к обработке на станках с ЧПУ; наше руководство по выбору режущего инструмента для ЧПУ поможет вам сравнить варианты. Кроме того, наше руководство по допускам при обработке на ЧПУ объясняет, когда обработка превосходит штамповку для точных элементов.
Каков минимальный заказ для деталей штамповки листового металла?
Минимального заказа нет — заказывайте 1 прототип или 1 миллион деталей по той же цене за единицу