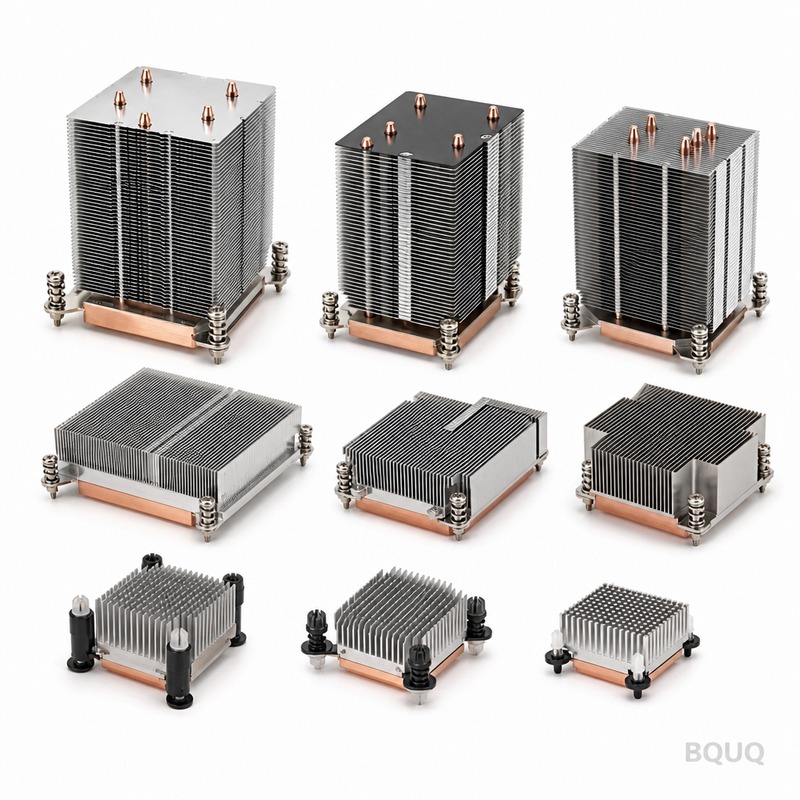
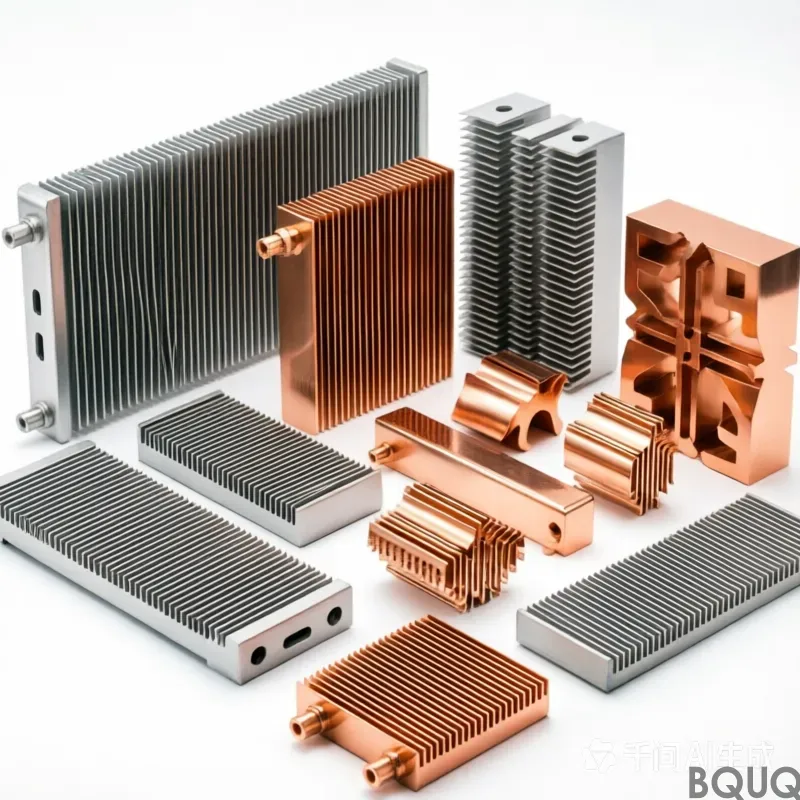
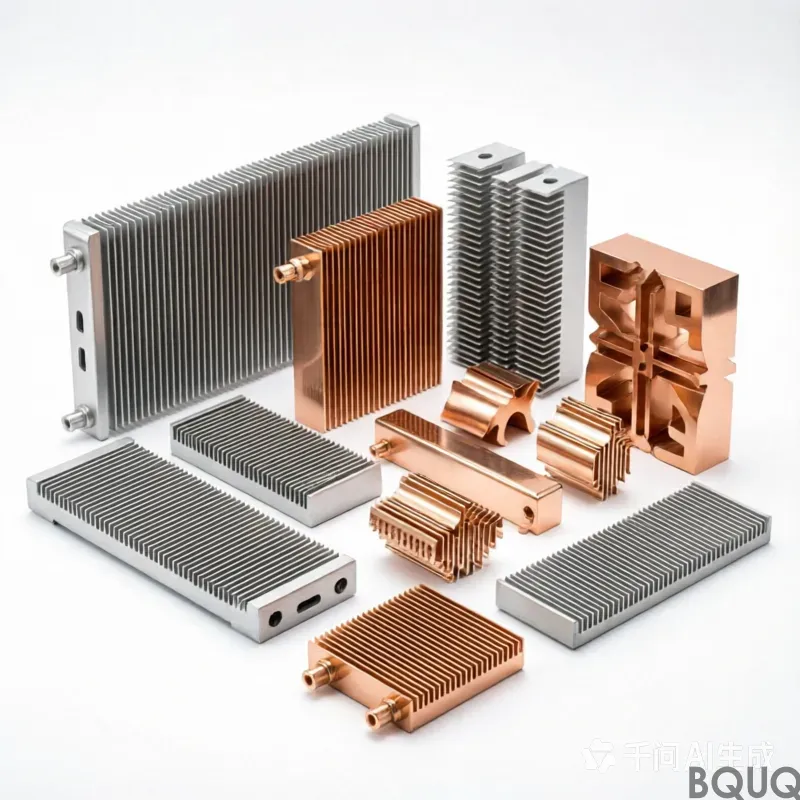
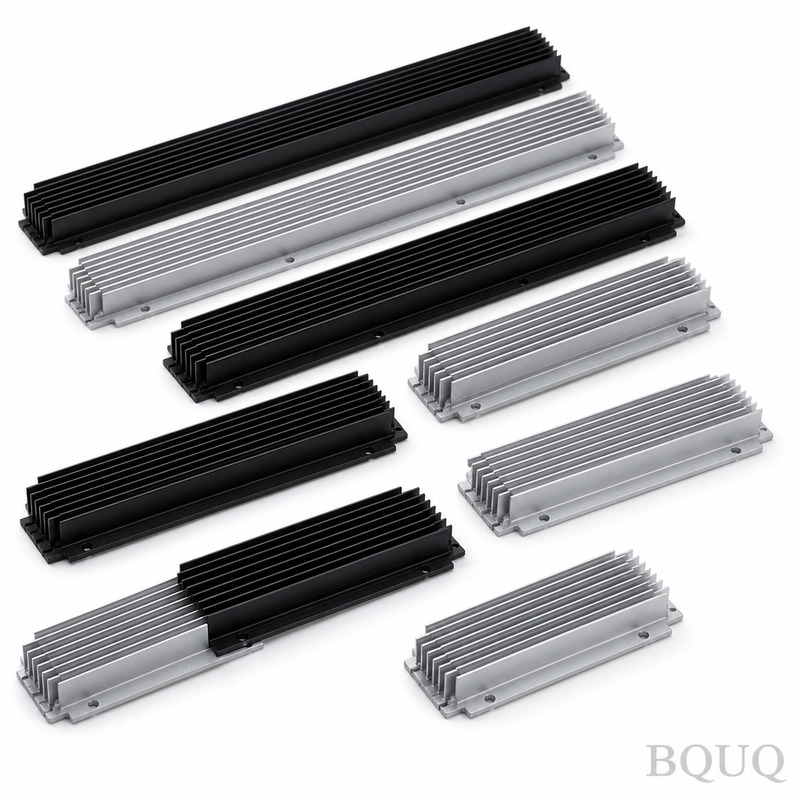
Это серверный радиатор с медной вставкой, произведённый компанией BQUQ — прецизионным производственным предприятием в Дунгуане, Китай. Медное ядро запрессовано и обработано на CNC-
BQUQ Серверный радиатор с медной вставкой | Прецизионные CNC радиаторы
Это серверный радиатор с медной вставкой, произведённый компанией BQUQ — прецизионным производственным предприятием в Дунгуане, Китай. Медное ядро запрессовано и обработано на CNC-станке в алюминиевое
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это серверный радиатор с медной вставкой, произведённый компанией BQUQ — прецизионным производственным предприятием в Дунгуане, Китай. Медное ядро запрессовано и обработано на CNC-станке в алюминиевое основание для максимальной теплопроводности в критических зонах, с допуском плоскостности 0,01 мм и биением менее 0,02 мм. Срок поставки стандартных размеров — 15 дней, а твёрдость меди составляет 80 HRB, что гарантирует отсутствие деформации вставки под давлением зажима.
Почему мы используем медную вставку вместо цельного алюминия
Медь проводит тепло при 401 Вт/м·К, что в 1,6 раза лучше, чем у алюминия (237 Вт/м·К). Однако медь тяжёлая и дорогая. Наша конструкция использует медный сердечник, впрессованный в алюминиевый оребрённый стек, что обеспечивает охлаждение горячих точек медью в зоне контакта с процессором, сохраняя при этом вес и стоимость алюминиевого радиатора. Медная вставка обрабатывается с допуском ±0,01 мм и затем запрессовывается в карман с натягом 0,02–0,03 мм. Это создаёт металлическое соединение, не требующее термопасты, снижая тепловое сопротивление до 30% по сравнению со стандартным медным основанием на клипсах.
Параметры CNC-обработки, контролирующие биение и плоскостность
Мы обрабатываем основание и медную вставку на одной CNC-установке, используя вакуумный зажим для устранения вибрации. Критическая поверхность — где медь контактирует с процессором — обрабатывается торцевой фрезой на 3000 об/мин, обеспечивая шероховатость поверхности Ra 0,4 мкм. Сопрягаемая поверхность между медью и алюминием выдерживается с плоскостностью 0,01 мм по всей ширине 60 мм. Для оребрения мы используем четырёхзубую твердосплавную концевую фрезу с радиусом угла 0,5 мм. Траектория инструмента — попутное фрезерование с подачей 1200 мм/мин для предотвращения заусенцев на кромках рёбер. Биение готовой детали измеряется на КИМ с допуском менее 0,02 мм, что гарантирует идеально ровное прилегание радиатора к серверному процессору без люфта. Подробнее о выборе инструмента — в нашем руководстве по выбору режущего инструмента для CNC.
Натяг при запрессовке и варианты термоинтерфейсных материалов
Медная вставка не паяется и не клеится. Мы используем контролируемую запрессовку: медный сердечник охлаждается до -20°C и впрессовывается в нагретый алюминиевый карман. Это создаёт механическое соединение, выдерживающее 150°C термических циклов без ослабления. Натяг рассчитывается на основе коэффициента теплового расширения: алюминий расширяется на 23 мкм/м·К, медь — на 17 мкм/м·К, поэтому соединение уплотняется при повышении температуры. Если требуется ещё более высокая теплопередача, мы можем нанести слой индиевой фольги (толщиной 0,05 мм) между медью и алюминием перед запрессовкой. Это улучшает показатель на 0,2°C/Вт. Также доступен вариант с никелированной медью (толщина 3 мкм) для предотвращения окисления в серверных помещениях с высокой влажностью.
Материалы и термообработка для серверного радиатора с медной вставкой
Основание изготовлено из алюминия 6061-T6 с пределом текучести 276 МПа и теплопроводностью 167 Вт/м·К. Медная вставка — C11000 (электролитическая медь) чистотой 99,9% и твёрдостью 80 HRB. Мы не отжигаем медь после обработки, чтобы не снижать её твёрдость. Вместо этого применяется контролируемый цикл снятия напряжений при 180°C в течение 2 часов, который устраняет напряжения обработки без потери твёрдости. Алюминий перед обработкой подвергается термообработке до состояния T6. Для рёбер можно использовать 6063-T5, если требуется более лёгкая конструкция, но основание остаётся из 6061-T6. Все сырьё поставляется с сертифицированных заводов ISO 9001, и к каждой партии прилагается сертификат испытаний. Если ваша конструкция требует другого медного сплава, например C18200 (хромистая медь) для повышенной прочности, мы также можем его обработать.
Контроль перед каждой отгрузкой: КИМ и тепловые испытания
Каждый серверный радиатор с медной вставкой проверяется на КИМ Zeiss. Мы контролируем 12 критических размеров: плоскостность основания, высоту медной вставки относительно алюминиевой поверхности, шаг рёбер и общее биение. Высота медной вставки выдерживается в пределах +0,00/-0,05 мм относительно основания, то есть она заподлицо или слегка утоплена. Также проводится испытание теплового сопротивления на образце из каждой партии: мы устанавливаем нагреватель мощностью 100 Вт на основание и измеряем рост температуры при потоке воздуха 1,5 м/с. Результат должен быть в пределах 5% от проектных характеристик. Для визуального контроля используется 10-кратная лупа для проверки заусенцев на кромках рёбер и прибор для измерения шероховатости для подтверждения Ra 0,4 мкм на основании. Мы не используем только калибры «годен/не годен»; мы записываем фактические измеренные значения в PDF-отчёт, который поставляется с деталями. Отчёт включает данные КИМ, номера партий материалов и подпись оператора.
Спецификация
Значение
Единица / Примечания
Материал основания
Алюминий 6061-T6
Предел текучести 276 МПа
Материал медной вставки
C11000 (99,9% Cu)
Твёрдость 80 HRB
Диапазон размеров основания
от 50 x 50 мм до 200 x 200 мм
Возможны нестандартные размеры
Толщина рёбер
0,8 – 2,0 мм
CNC-обработка, не протяжка
Шаг рёбер
2,0 – 4,0 мм
По чертежу
Допуск плоскостности (основание)
0,01 мм
Проверено на КИМ
Биение (общее)
< 0,02 мм
От базы A
Шероховатость поверхности (основание)
Ra 0,4 мкм
Обработка торцевой фрезой
Допуск высоты медной вставки
+0,00 / -0,05 мм
Заподлицо или утоплена
Срок поставки (стандарт)
15 дней
После утверждения чертежа
Минимальный заказ
Без минимального заказа
Принимается 1 штука
Варианты финишной обработки: анодирование, никелирование и антиоксидантные покрытия
Для алюминиевых рёбер мы рекомендуем чёрное анодирование (тип II, толщина 18 мкм), которое повышает излучательную способность до 0,85, улучшая радиационную теплопередачу в серверной стойке. Анодирование наносится после обработки, а медная вставка маскируется, чтобы оставаться оголённой для максимальной проводимости. Если требуется однородный внешний вид, мы можем никелировать всю сборку, но это добавляет 0,5°C/Вт теплового сопротивления. Для прибрежных зон или условий высокой влажности мы наносим прозрачное хроматное конверсионное покрытие на алюминий и антикоррозионный состав на основе бензотриазола на медь. Мы не используем лакокрасочные покрытия, так как они действуют как изоляторы. Толщина покрытия контролируется с точностью ±10% и измеряется магнитным толщиномером. Все покрытия соответствуют RoHS и проходят испытания на солевой туман по ASTM B117 (минимум 48 часов).
Как мы достигаем 15-дневного срока поставки без потери точности
Наш завод оснащён 24 CNC-обрабатывающими центрами, специализированными на производстве радиаторов. Оснастка для медной вставки и алюминиевого основания стандартизирована: мы используем 10-мм сменную торцевую фрезу для основания и 6-мм твердосплавную концевую фрезу для пазов рёбер. Это означает, что для большинства конструкций нам не нужно ждать изготовления специального инструмента. Мы храним на складе алюминиевые плиты 6061-T6 толщиной от 10 до 40 мм и медные круглые прутки C11000 диаметром от 20 до 80 мм. Для стандартного серверного радиатора с медной вставкой с основанием 60 x 60 мм время цикла обработки составляет 8 минут. Мы работаем в две смены, поэтому можем обрабатывать 100 единиц в день на одном станке. Ваши детали проверяются в тот же день, когда они обработаны, и мы отправляем их через DHL Express или FedEx. Если требуется ещё более быстрый срок, мы предлагаем экспресс-услугу за 7 дней с дополнительной наценкой 20%. Ключевой момент — мы не изобретаем процесс заново для каждого заказа: мы используем проверенные параметры из нашего руководства по допускам CNC-обработки для настройки задания.
Упаковка и антистатическая защита для серверных компонентов
Радиаторы для серверов чувствительны к электростатическому разряду и физическим повреждениям. Мы упаковываем каждую единицу в антистатический пенопластовый лоток (поверхностное сопротивление 10^6–10^9 Ом), а затем помещаем в гофрированную коробку с 5-мм пенопластовой подкладкой. Медная вставка покрывается съёмной PE-плёнкой для предотвращения царапин при транспортировке. Мы не используем свободный наполнитель или пластиковую обёртку, которые могут генерировать статическое электричество. Каждая коробка маркируется номером детали, номером партии и штрих-кодом. Для крупных заказов мы используем деревянные паллеты с четырёхсторонним входом и запечатываем их стрейч-плёнкой. Упаковка рассчитана на выдерживание падения с высоты 1,2 метра без повреждения рёбер или медной вставки. Мы также вкладываем пакет с силикагелем (5 г) для поглощения влаги при авиаперевозке. Если детали предназначены для чистого помещения, мы можем упаковать их в двойные ESD-безопасные пакеты с вакуумной герметизацией.
Часто задаваемые вопросы: серверный радиатор с медной вставкой
Каков минимальный объём заказа (MOQ)?
У нас нет минимального объёма заказа — вы можете заказать один прототип или полную производственную партию, и цена за единицу будет одинаковой для 1 штуки или 100 штук.
Можно ли изменить форму или размер медной вставки?
Да, мы обрабатываем медную вставку точно по вашему чертежу, включая ступенчатые профили, несколько медных сердечников или полную медную пластину основания, с тем же допуском 0,01 мм.
Как вы обеспечиваете качество для одного прототипа?
Каждая единица, будь то прототип или серийная продукция, проходит одинаковый контроль на КИМ и испытание теплов