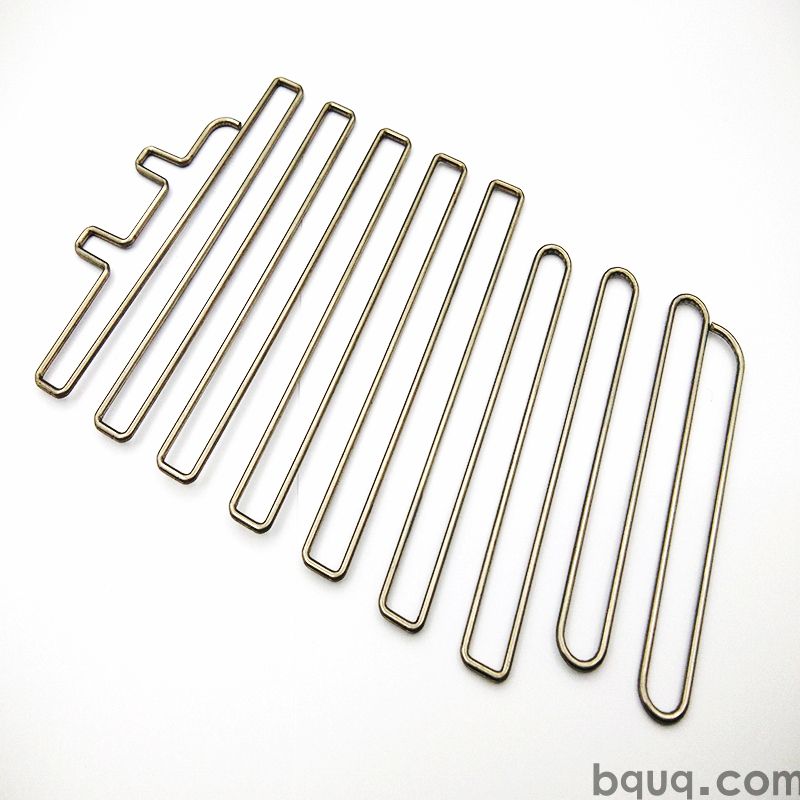
Задняя крышка Springfield Echcon 4.0C представляет собой цельноштампованный радиатор с рёбрами и основанием с плоскостностью до 0,05 мм, рассчитанный на ΔT = 60 K. Он обеспечивает производство медицинских изделий при ежемесячном выпуске со стандартным объёмом 10 000 шт. Шаг рёбер и малая толщина рёбер обеспечивают большую площадь поверхности на кубический миллиметр по сравнению с механически обработанными или экструдированными профилями, а покрытие наносится после формообразования для защиты основания рёбер.
Наша заказная задняя крышка springfield echcon 4.0c использует с рёбрами и основанием с плоскостностью до . Рассчитанная на ΔT = 60 K, она обеспечивает производство медицинских изделий при ежемесячном выпуске со стандартным объёмом .
Поскольку основание и рёбра прессуются как единое целое, отсутствует паяное соединение, которое может отказать. плоскостность на монтажной поверхности обеспечивается непосредственно инструментом, что поддерживает равномерный тепловой контакт на границе раздела.
Малая толщина рёбер — это то, где штамповка выигрывает: рёбра с шагом обеспечивают большую площадь поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита.
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Один поставщик теперь охватывает до толщин рёбер из одного семейства прессов, поэтому тепловой редизайн — это изменение оснастки, а не смена поставщика.
покрытие наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит на механически обработанных аналогах.
Выбор материала и отделка поверхности
Стандартным материалом является , поставляемый с . Для применений, где важна совместимость с медицинскими изделиями, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Общие размеры выполняются с допуском ±0,5 мм, при этом критичные элементы, такие как , задаются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а положение отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на относительно предела , а шаг рёбер верифицируется оптически при . Протоколы прилагаются к каждой партии.
Выборочный контроль — AQL 0,65 для критичных размеров и 1,5 для общих, с для каждого первого образца. Отклонения свыше ±0,5 мм запускают сплошную сортировку партии.
Прослеживаемость партии обеспечивается от рулона до коробки: номер плавки, диапазон ходов пресса и запись контроля остаются привязанными, поэтому эксплуатационную проблему можно отследить до конкретного прогона.
Мы проверяем вершин рёбер на заусенцы и трещины после формообразования, поскольку штамповка может расщепить основание без смещения какого-либо чертёжного размера. Предел заусенцев устанавливается для каждой детали.
Где применяется эта деталь
Программы медицинских изделий — именно та причина, по которой существует эта геометрия. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг при имеющемся запасе является практическим пределом для алюминия.
Требования к упаковке и вибрационным нагрузкам медицинских изделий подталкивают к цельной конструкции. Штампованная задняя крышка custom springfield echcon 4.0c не имеет клея, который мог бы ползти, — а это обычный режим отказа в двухсоставных охладителях.
Конструкции медицинских изделий часто работают с принудительным воздушным потоком 2.0 м/с. При этом медицинское изделие удерживает целевой режим при мощности вентилятора ниже акустического предела.
Для прототипов медицинских изделий 10 рабочих дней покрывают проверку чертежей и первую статью. Производственные партии переходят на 15 рабочих дней после утверждения технологических возможностей.
Технические характеристики
Параметр
Значение / диапазон
Общий допуск
±0.5 мм
MOQ (прототип)
500 шт.
MOQ (производство)
20000 шт.
Срок изготовления (прототип)
10 рабочих дней
Срок изготовления (производство)
15 рабочих дней
Часто задаваемые вопросы: что важно знать перед заказом
Как вы проверяете качество каждой партии?
Каждая партия проходит контроль с , и отчёт включается в поставку. Мы проверяем , , и положение отверстий с допуском ±0.5 мм. Прослеживаемость партии от рулона до коробки сохраняется в течение 10 лет.
Какой допуск вы можете выдержать?
Общие размеры выдерживаются в пределах ±0.5 мм; критичные, такие как , контролируются отдельно. Формообразующие элементы наследуют повторяемость оснастки . Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Можно ли порошково окрасить или нанести гальваническое покрытие на заказную заднюю крышку custom springfield echcon 4.0c?
Да. Стандартное исполнение — . Порошковая окраска по RAL 9005 добавляет около 0.1 мм к основанию; цинк-никелевое покрытие лучше подходит для заземления. Учтите, что любое дополнительное покрытие располагается между и воздушным потоком, поэтому мы не покрываем основания рёбер.
Предоставляете ли вы CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж вместе с отчётом CMM, а также 3D STEP по запросу. В обоих документах указаны требования по плоскостности и линии разъёма оснастки, что важно, если вы проверяете в собственной сборке.
Как вы предотвращаете гальваническую коррозию?
Ключевой момент — избежать контакта со вторым металлом во влажной зоне. Мы рекомендуем , а там, где деталь соприкасается с алюминиевым шасси, — изолирующую шайбу. Сообщите нам материал сопрягаемой детали, и мы подберём покрытие соответствующим образом.
Как мы производим и отгружаем
Оснастка изготавливается собственными силами — именно поэтому обеспечивается стабильность в рамках всей программы, а не отклонения от партии к партии.
Специалисты по качеству находятся непосредственно у пресса, а не в отдельном помещении. Отклонения по или останавливают производство на уровне оснастки, а не на этапе финального контроля.
Мы предоставляем коммерческое предложение и резервируем 500 шт. для отбора образцов. Отбор образцов , поэтому первая оценка не требует обязательств по серийному производству.
Плоскостность 0,05 мм; шаг рёбер ±0,1 мм; толщина ±0,05 мм
Срок изготовления
15–25 дней на оснастку; 7–12 дней на производство
Минимальный заказ
10 000 шт. стандартно; 5 000 шт. для повторных заказов
Производственная мощность
500 000 шт./месяц по всей линейке прессов
Подбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованная цельная деталь
Крупносерийное производство медицинских изделий
Первоначальные затраты на оснастку; ограничение 2D-профилями рёбер
Обработанный радиатор
Мелкосерийное производство или сложные 3D-геометрии
Более высокая стоимость за единицу; паяные соединения могут отказать
Прессованный профиль
Длинные прямые рёбра с однородным поперечным сечением
Меньшая площадь поверхности на единицу объёма; требуется вторичная резка
Пассивированное покрытие
Опасения по воздействию на медицинские изделия
Немного выше стоимость; не подходит для задач с высокой теплопроводностью
Без дополнительной обработки
Общее охлаждение электроники
Меньшая защита от коррозии в основании рёбер
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Шаг рёбер и плоскостность основания обеспечиваются оснасткой
Отчёт о контроле первой детали
Формовка
Цельная геометрия, без паяного соединения
Журнал пресса и лист обслуживания оснастки
Отделка поверхности
Наносится после формовки для защиты основания рёбер
Сертификат толщины покрытия
Контроль
Плоскостность 0,05 мм, проверка ΔT = 60 K
Данные размерных и тепловых испытаний
Отгрузка
Месячный объём 10 000 шт. стандартно
Упаковочный лист и этикетка прослеживаемости
Часто задаваемые вопросы
Каково тепловое сопротивление задней крышки Springfield Echcon 4.0C?
Пластина рассчитана на ΔT = 60 K, то есть выдерживает разницу температур 60 кельвинов между основанием и воздухом. Фактическое тепловое сопротивление зависит от воздушного потока и шага рёбер, однако цельноштампованная конструкция устраняет клеевой слой, присутствующий в двухсоставных охладителях, сокращая тепловой путь.
Можете ли вы обеспечить плоскостность 0,05 мм на монтажной поверхности?
Да. Плоскостность монтажной поверхности обеспечивается непосредственно оснасткой на уровне 0,05 мм. Поскольку основание и рёбра прессуются как одна деталь, паяное соединение отсутствует, что обеспечивает равномерный тепловой контакт и исключает отклонение плоскостности, характерное для механически обработанных аналогов.
Каково минимальное количество заказа при изменении оснастки под конкретные требования?
Тепловой редизайн — это изменение оснастки, а не смена поставщика. Стандартный месячный объём выпуска составляет 10 000 шт., а MOQ — 10 000 шт. для новой оснастки. Для повторных заказов MOQ снижается до 5 000 шт. Срок изготовления оснастки — 15–25 дней, срок производства — 7–12 дней.
Какие материалы и покрытия доступны для производства медицинских изделий?
Стандартный материал — алюминий 1050 или 6061, опционально — медь C110. Для медицинских изделий мы рекомендуем пассивированный маршрут. Покрытие наносится после формообразования, поэтому антикоррозионная защита не нарушается у основания рёбер так, как это происходит у механически обработанных аналогов.
Как штампованная конструкция рёбер соотносится с экструдированными или механически обработанными профилями?
Малая толщина рёбер — это то, в чём штамповка выигрывает: рёбра с заданным шагом обеспечивают большую площадь поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в тех же габаритах. Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между рёбрами и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Какой контроль выполняется перед каждой отгрузкой?
Каждая отгрузка включает размерный контроль на плоскостность 0,05 мм, шаг рёбер ±0,1 мм и толщину ±0,05 мм. Тепловая проверка при ΔT = 60 K фиксируется. Отчёты о контроле первой детали, сертификаты толщины покрытия и журналы прессования сохраняются для прослеживаемости. Никакие сертификаты, помимо стандартных технологических записей, не заявляются.
Каковы ежемесячная мощность и сроки производства для 10 000 шт.?
Мощность составляет 500 000 шт./мес. на одном и том же семействе прессов. Для 10 000 шт. срок производства составляет 7–12 дней после утверждения оснастки. Срок изготовления оснастки — 15–25 дней. Один поставщик теперь охватывает калибры оребрения с того же семейства прессов, поэтому термическая переработка конструкции — это изменение оснастки, а не смена поставщика.