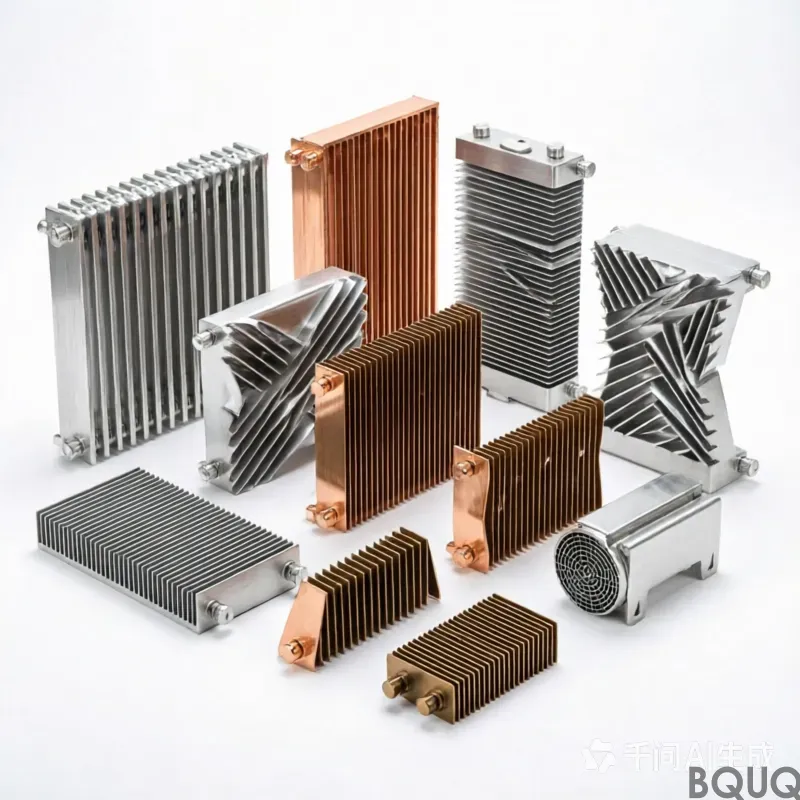
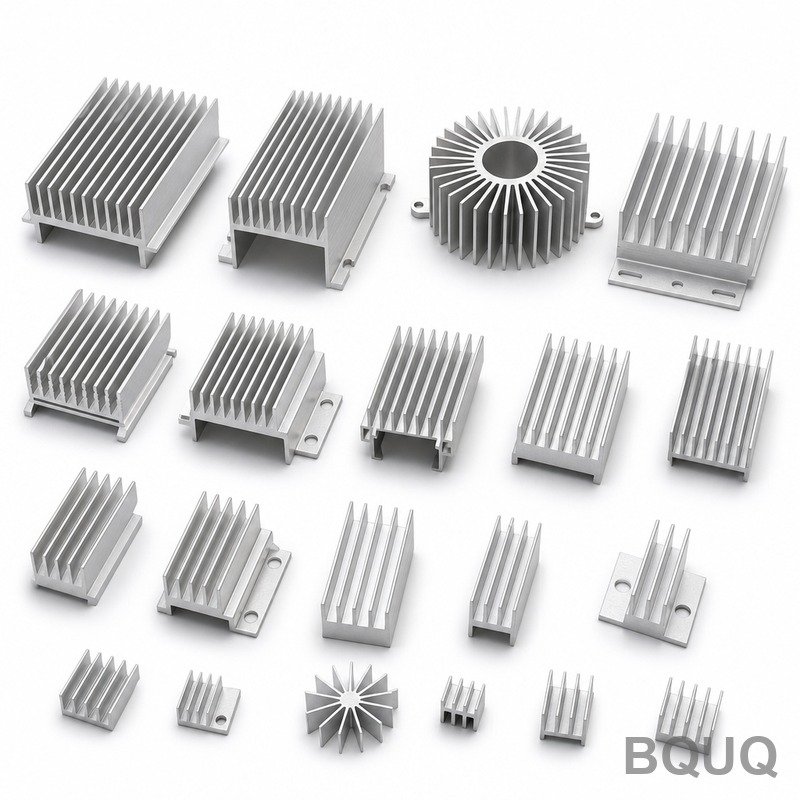
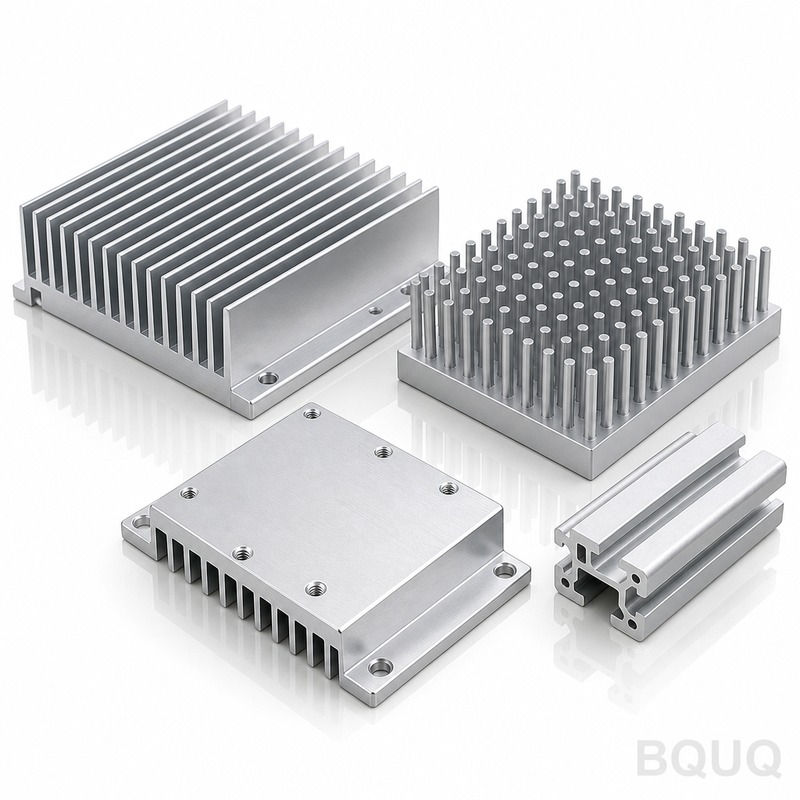
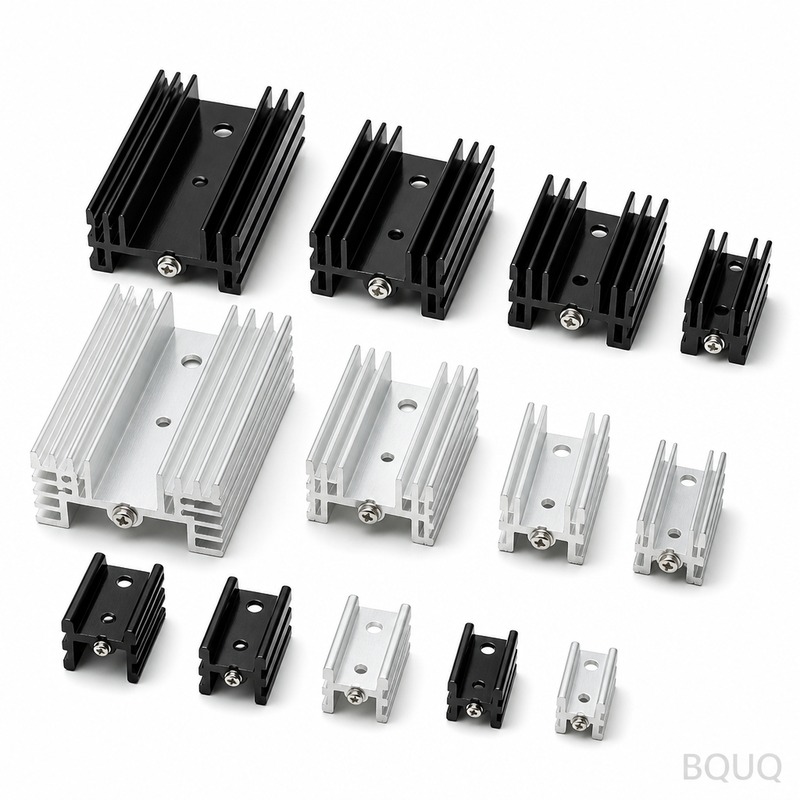
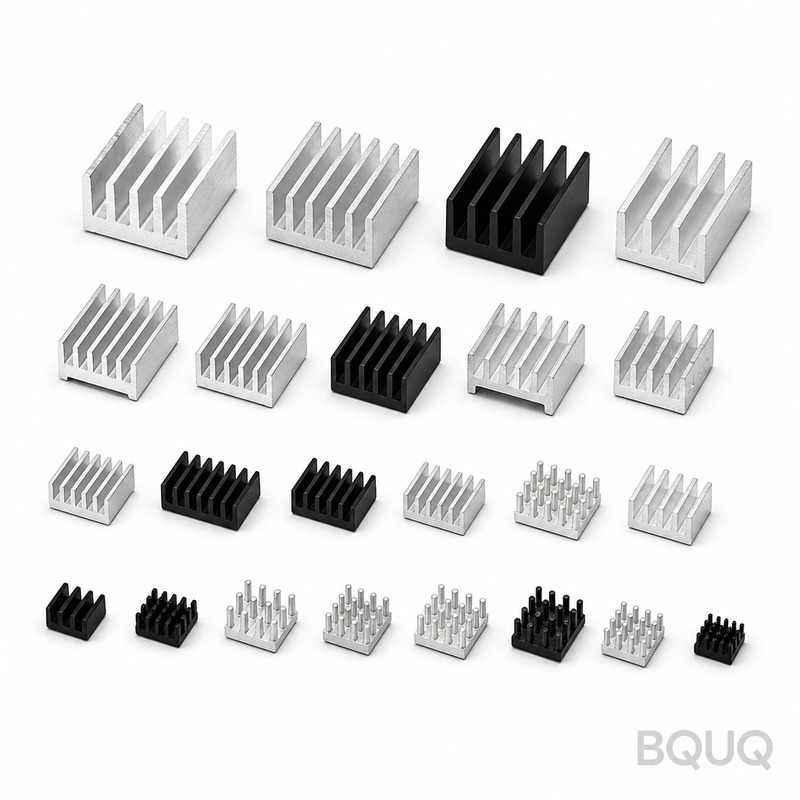
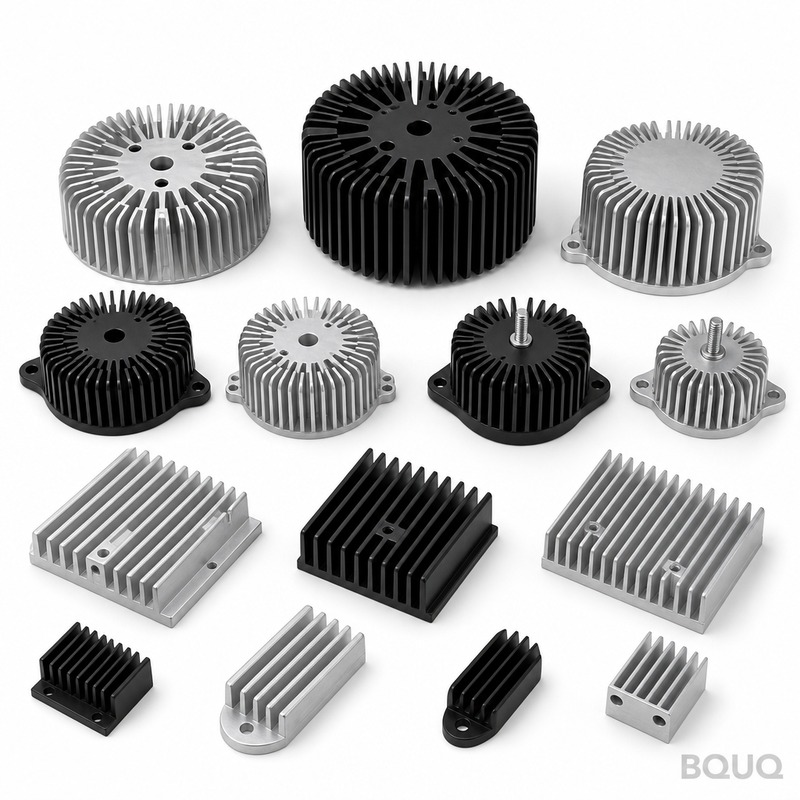
теплопроводящая паста для радиаторов: алюминий 6063-T5, рёбра 0,8 мм с шагом 3,0 мм, плоскостность 0,15 мм на 100 мм, тепловое сопротивление 0,35 К/Вт. Минимальный заказ 200 шт., отгру...
Термопаста для радиаторов
Термопаста для радиаторов: 6063-T5 aluminium, 0.8 mm fins at 3.0 mm pitch, 0.15 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 200 pcs, ships in 7...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
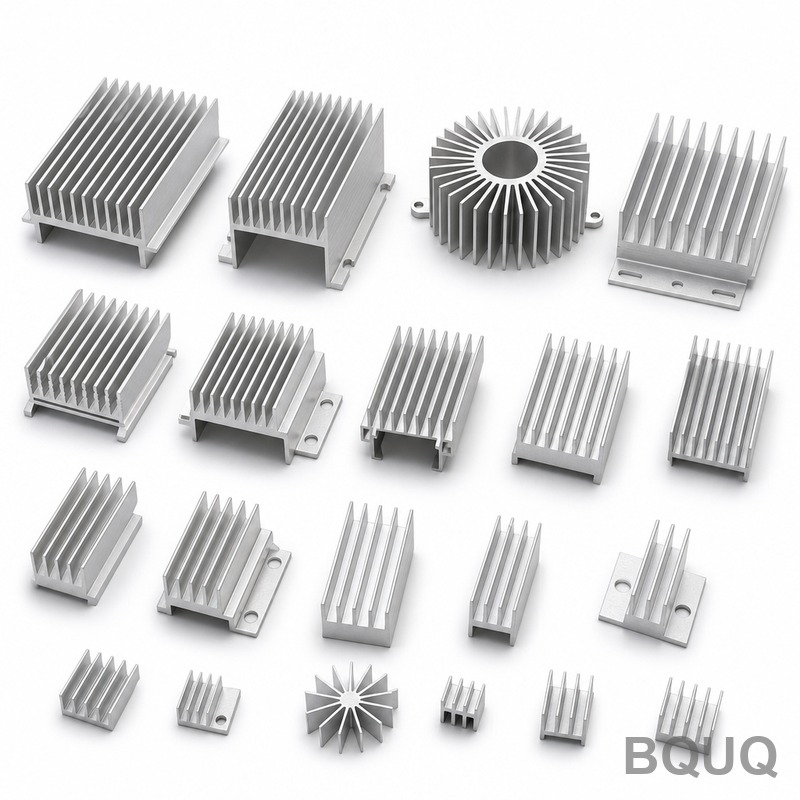
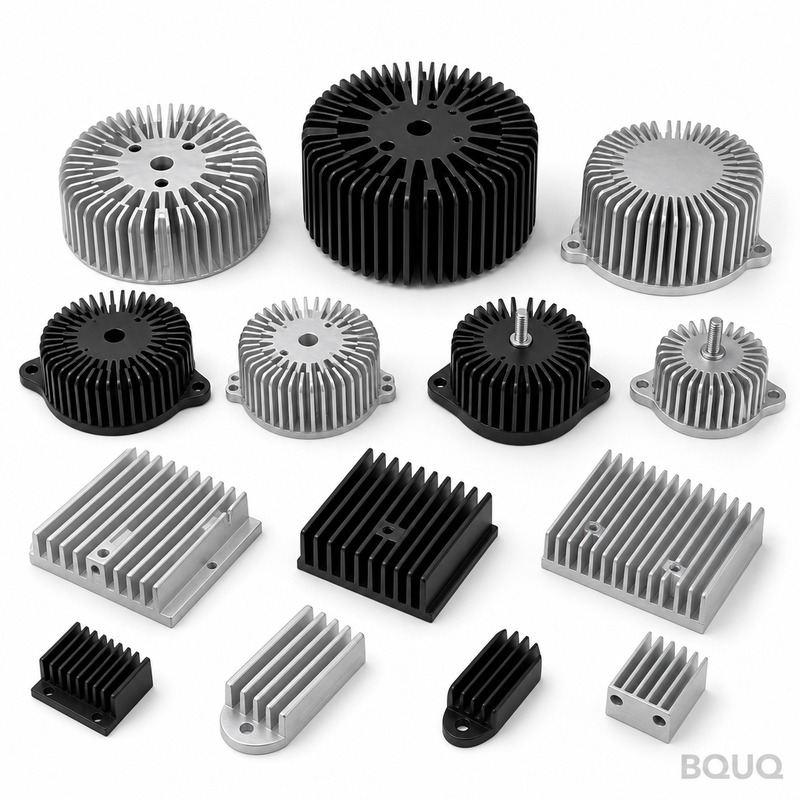
Теплопроводящая паста для радиаторов устанавливается на штампованную деталь из алюминия 6063-T5 с шагом рёбер 3,0 мм, толщиной 0,8 мм и габаритами 40 x 40 x 22 мм, обеспечивая плоскостность 0,15 мм на 100 мм на монтажной поверхности. Тепловое сопротивление составляет 0,35 К/Вт, подтверждено измерениями на КИМ с разрешением 0,001 мм, при этом шаг рёбер выдерживается в пределах ±0,03 мм на партии из 50 000 шт.
Теплопроводящая паста для радиаторов сочетает шаг рёбер 3,0 мм с толщиной 0,8 мм в алюминии 6063-T5, благодаря чему детали 40 x 40 x 22 мм сохраняют 0,15 мм на 100 мм на монтажной поверхности. Тепловое сопротивление составляет 0,35 К/Вт, измеряется на КИМ с разрешением 0,001 мм для каждой партии.
Подход к проектированию и технологический процесс
Штамповка обеспечивает воспроизводимый профиль рёбер толщиной 0,8 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на партии из 50 000 шт.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримый сдвиг шага рёбер, который выявляется при контроле на КИМ с разрешением 0,001 мм, а не в условиях эксплуатации.
Один поставщик теперь охватывает толщины рёбер от 0,8 мм до 0,8 мм с одного семейства прессов усилием 110 т, поэтому тепловой редизайн — это смена оснастки, а не поиск нового поставщика.
Прессование алюминия 6063-T5 сохраняет теплопроводящую пасту для радиаторов лёгкой — от 650 г в зависимости от габаритов — без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Каждый ход штамповки идентичен по размерам, поэтому позиция отверстий ±0,15 мм сохраняется по всей партии. Именно это делает серийные программы для EV и зарядных устройств OBC воспроизводимыми.
Выбор материала и отделка поверхности
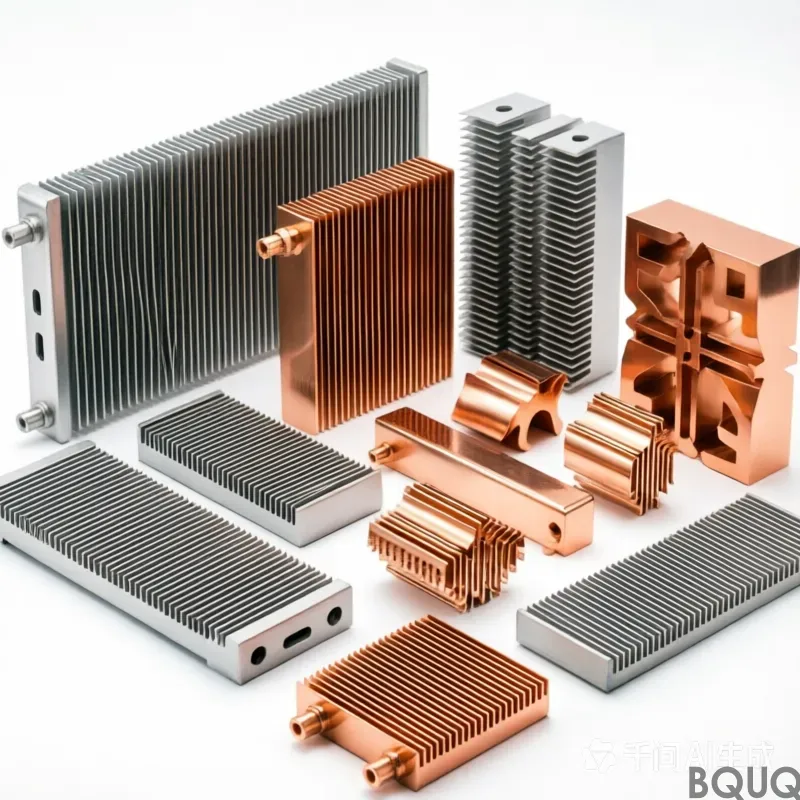
Стандартный материал — алюминий 6063-T5, поставляется с прозрачным анодированием Type II, 5-10 µm. Для применений, где важно воздействие зарядных устройств EV и OBC, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Общие размеры выполняются с допуском ±0.15 мм, при этом критические элементы, такие как позиция монтажного отверстия ±0.05 мм, нормируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0.03 мм, а позиция отверстий выдерживается в пределах ±0.15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принять до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной поверочной плите при 25 °C с пределом 0.15 мм на 100 мм, а шаг рёбер верифицируется оптически с точностью ±0.03 мм. Протоколы прикладываются к каждой партии.
Выборка составляет AQL 0.65 для критических размеров и 1.5 для общих, при этом на каждом первом образце применяется CMM с разрешением 0.001 мм. Отклонения свыше ±0.15 мм запускают полную сортировку партии.
Плоскостность измеряется на граните, а не на чугуне, потому что 0.15 мм на 100 мм при 40 x 40 x 22 мм читается иначе на плите, которая не была притёрта. В записях сохраняются оба измерения.
Финальная упаковка — пакет PE + экспортная коробка, 20 кг на коробку. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
Программы зарядных устройств для электромобилей и бортовых зарядных устройств (OBC) — именно причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг 3,0 мм при толщине заготовки 0,8 мм — практический предел для алюминия.
Заказчики зарядных устройств для электромобилей и OBC обычно указывают алюминий 6063-T5 по причинам коррозионной стойкости, а затем выдерживают чертёж с допуском ±0,15 мм. Линия на 50 000 шт. осваивает такой объём без второго источника поставок.
Там, где теплопроводящая паста используется в объёмах зарядных устройств для электромобилей и OBC, стабильность от детали к детали определяет возвраты из эксплуатации. ±0,03 мм на партии 50 000 шт. удерживает тепловую кривую в пределах одной полосы.
Конструкторы, работающие над зарядными устройствами для электромобилей и OBC, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка таких устройств автоматизирована, и неплоское основание останавливает линию.
Технические характеристики
Параметр
Значение / Диапазон
Материал
алюминий 6063-T5
Толщина ребра
0,8 мм
Шаг рёбер
3,0 мм
Высота ребра
50 мм
Толщина основания
1,0 мм
Плоскостность основания
0,15 мм на 100 мм
Тепловое сопротивление
0,35 К/Вт
Условия теплового испытания
ΔT = 60 K, естественная конвекция
Отделка поверхности
чистое анодирование Type II, 5–10 мкм
Диапазон размеров
40 x 40 x 22 мм
FAQ: Ваши вопросы перед заказом
Какие материалы вы рекомендуете?
Алюминий 6063-T5 — стандартный выбор. Для зарядных устройств EV и OBC в коррозионной среде мы указываем 6063-T5 с прозрачным анодированием Type II, 5-10 µm; для максимальной проводимости мы переходим на медь C110, что повышает стоимость и вес, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при ΔT = 60 K, естественная конвекция, и заявляем 0,35 K/W. Это установившееся значение, а не переходное: для поведения зарядных устройств EV и OBC при первом включении требуется другой тест, и мы можем провести его по запросу.
Как долго служит оснастка до замены?
На алюминии 6063-T5 при нормальном усилии пресса ожидаемый срок службы оснастки составляет примерно . При 50 000 шт. это 6–12 месяцев. Мы держим запасные комплекты матриц на площадке для программ EV и OBC, что исключает ожидание, если износ проявится в записях по плоскостности.
Можете ли вы поставить без поверхностной обработки?
Да, мы отгружаем в состоянии после прессования для клиентов, которые выполняют финишную обработку самостоятельно. Риск — следы от обращения на рёбрах 0,8 мм, поэтому мы упаковываем такие детали с прокладочными листами в PE-пакет + экспортный картон, 20 кг на коробку.
Какие сертификаты качества у вас есть?
Завод сертифицирован по ISO9001, и детали отгружаются с декларациями RoHS и REACH по запросу. Независимая инспекция SGS может быть организована до пломбирования контейнера, что указывает большинство покупателей зарядных устройств EV и OBC.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность 0,15 мм на 100 мм проверяется до упаковки детали.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с PE-пакетом и экспортной коробкой, 20 кг на коробку. По запросу перед пломбированием контейнера организуется независимая инспекция SGS.
Производство работает с циклами 12 с и встроенным визуальным контролем на 0,15 мм на 100 мм. Именно это делает обязательство на 50 000 шт. реалистичным в пиковый сезон.
±0.03 мм по шагу рёбер; ±0.15 мм по положению отверстий; 0.15 мм на 100 мм монтажной плоскости
Срок производства
Стандартно для данного процесса: 2–4 недели после утверждения оснастки
Минимальный заказ
Стандартно для данного процесса: 5 000 шт.
Производственная мощность
Партия 50 000 шт.; прессовое семейство 110 T
Подбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованный профиль рёбер 0.8 мм
Воспроизводимый шаг рёбер 3.0 мм в крупносерийных программах для EV и зарядных устройств OBC
Для изменения теплового расчёта требуется замена оснастки
Экструдированный профиль рёбер
Более низкая стоимость оснастки для простых профилей
Не обеспечивает стабильное воспроизведение профиля рёбер 0.8 мм или шага ±0.03 мм
Алюминий 6063-T5
Лёгкий радиатор, теплопроводящая паста от 650 г
Более низкая теплопроводность по сравнению с медью
Контроль на CMM с точностью 0.001 мм
Выявление износа штампа как измеримого смещения шага рёбер
Увеличивает время контроля каждой партии
Прессовое семейство 110 T
Толщина рёбер от 0.8 мм до 0.8 мм от одного поставщика
Ограничено рабочим пространством и усилием пресса
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп формирует каждое ребро за один ход; шаг в пределах ±0,03 мм
Запись размеров за ход по партии
Профиль ребра
Профиль ребра 0,8 мм обеспечивается штампом
Измерение профиля по партии
Монтажная поверхность
Плоскостность 0,15 мм на 100 мм
Протокол КИМ с разрешением 0,001 мм
Позиция отверстий
±0,15 мм по партии
Протокол КИМ с разрешением 0,001 мм
Тепловые характеристики
Тепловое сопротивление 0,35 К/Вт
Измерено на КИМ с разрешением 0,001 мм по партии
Финальная отгрузка
Инспекция перед каждой отгрузкой
Запись инспекции партии
Часто задаваемые вопросы
Каково тепловое сопротивление теплопроводящей пасты для радиатора?
Теплопроводящая паста для радиатора имеет тепловое сопротивление 0,35 К/Вт. Это подтверждается на КИМ с разрешением 0,001 мм по каждой партии, поэтому деталь размером 40 x 40 x 22 мм с шагом рёбер 3,0 мм и толщиной 0,8 мм обеспечивает стабильные тепловые характеристики на протяжении партии в 50 000 шт.
Какой материал и шаг рёбер используется в этом радиаторе?
Используется алюминий 6063-T5 с шагом рёбер 3,0 мм и толщиной 0,8 мм. Штампованная конструкция выдерживает шаг в пределах ±0,03 мм на партии в 50 000 шт., что экструзия не может обеспечить для данного профиля ребра 0,8 мм.
Насколько плоской является монтажная поверхность термопасты для теплопроводящего компаунда радиатора?
Монтажная поверхность выдерживает 0,15 мм на 100 мм. Эта плоскостность сохраняется на деталях 40 x 40 x 22 мм и проверяется на CMM с разрешением 0,001 мм для каждой партии, что обеспечивает повторяемый контакт в серийных программах зарядных устройств EV и OBC.
Может ли штампованная конструкция обеспечить более плотный шаг рёбер, чем экструзия?
Да. Штамповка обеспечивает повторяемый профиль рёбер 0,8 мм, который экструзия не может выдержать. Штамп формирует каждое ребро за один ход, поэтому шаг 3,0 мм остаётся в пределах ±0,03 мм на протяжении партии в 50 000 шт., а износ штампа проявляется как измеримое смещение шага, фиксируемое на CMM с разрешением 0,001 мм.
Каков вес термопасты для теплопроводящего компаунда радиатора?
Прессование алюминия 6063-T5 сохраняет термопасту для теплопроводящего компаунда радиатора лёгкой — от 650 г в зависимости от габаритов, без ущерба для плотности рёбер. Это важно там, где длина пути воздушного потока уже задана корпусом в конструкциях 40 x 40 x 22 мм.
Как контролируется положение отверстий по всей производственной партии?
Каждый ход штамповки идентичен по размерам, поэтому позиция отверстий ±0,15 мм сохраняется по всей партии. Именно эта повторяемость делает серийные программы зарядных устройств EV и OBC надёжными, с проверкой перед каждой отгрузкой на CMM с разрешением 0,001 мм.
Какая мощность пресса и какие толщины рёбер доступны от одного поставщика?
Один поставщик теперь охватывает толщины рёбер от 0,8 мм до 0,8 мм из одного семейства прессов 110 T. Это означает, что тепловой редизайн — это смена оснастки, а не нового поставщика, с поддержкой шага рёбер 3,0 мм и теплового сопротивления 0,35 K/W в партиях по 50 000 шт.