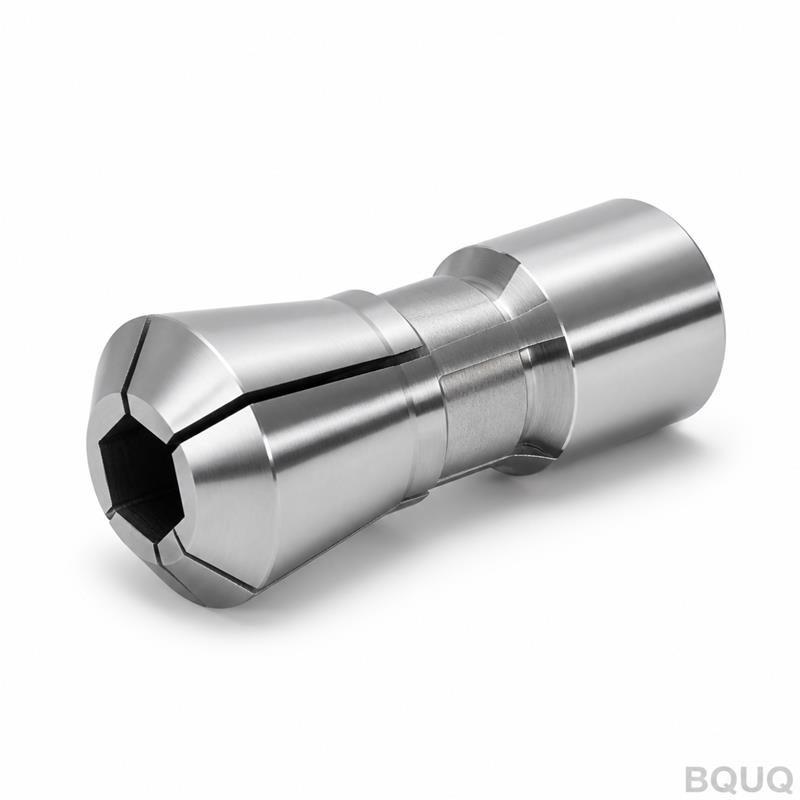
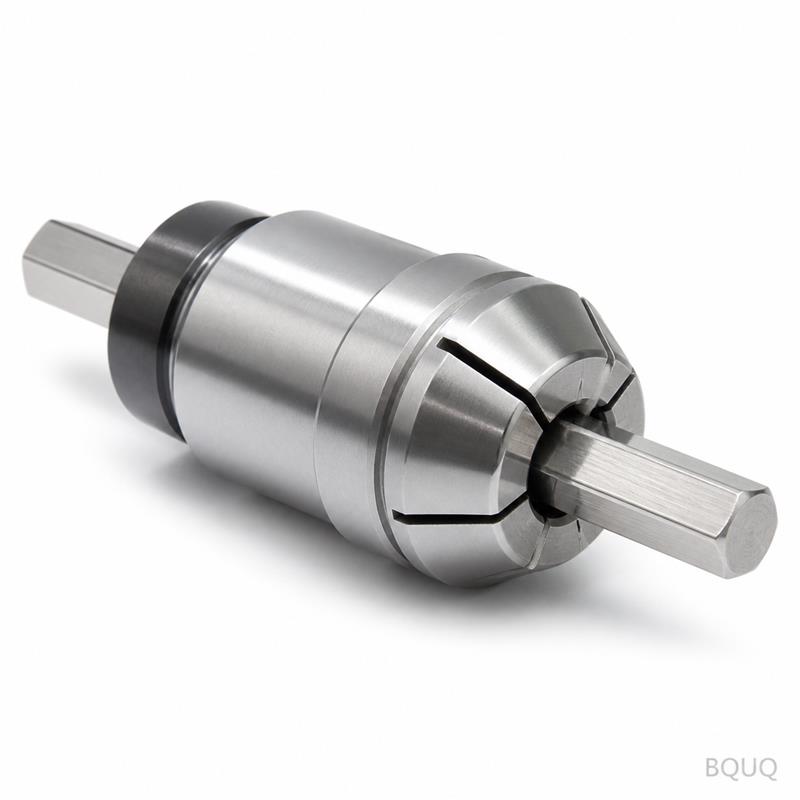
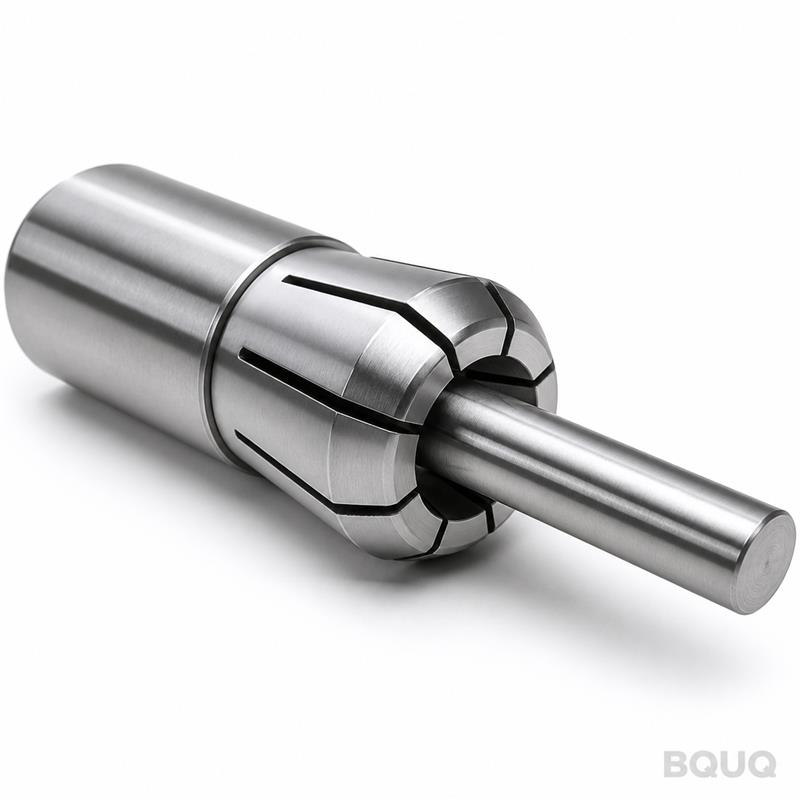
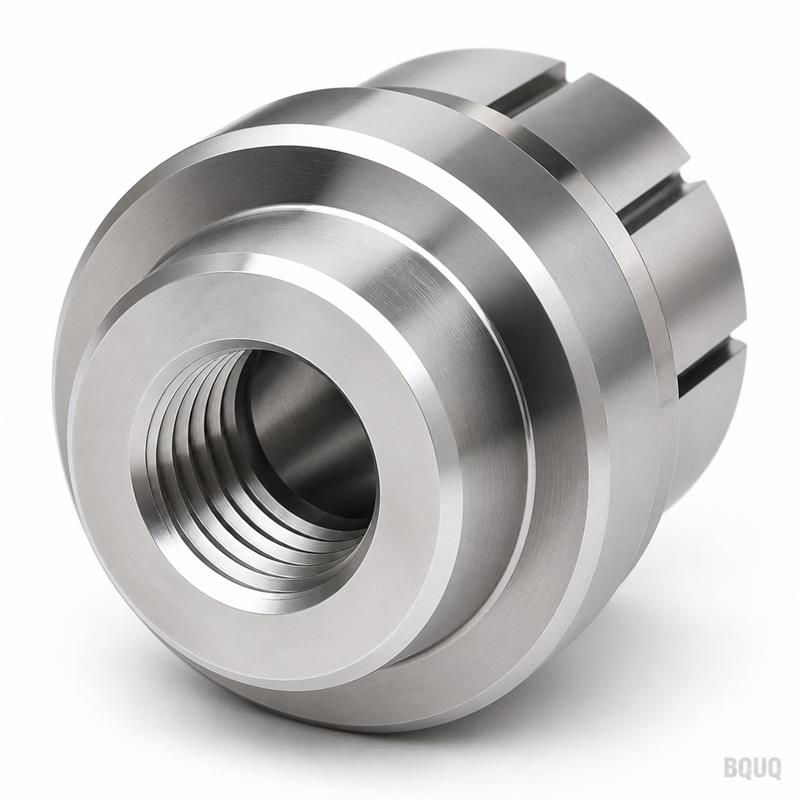
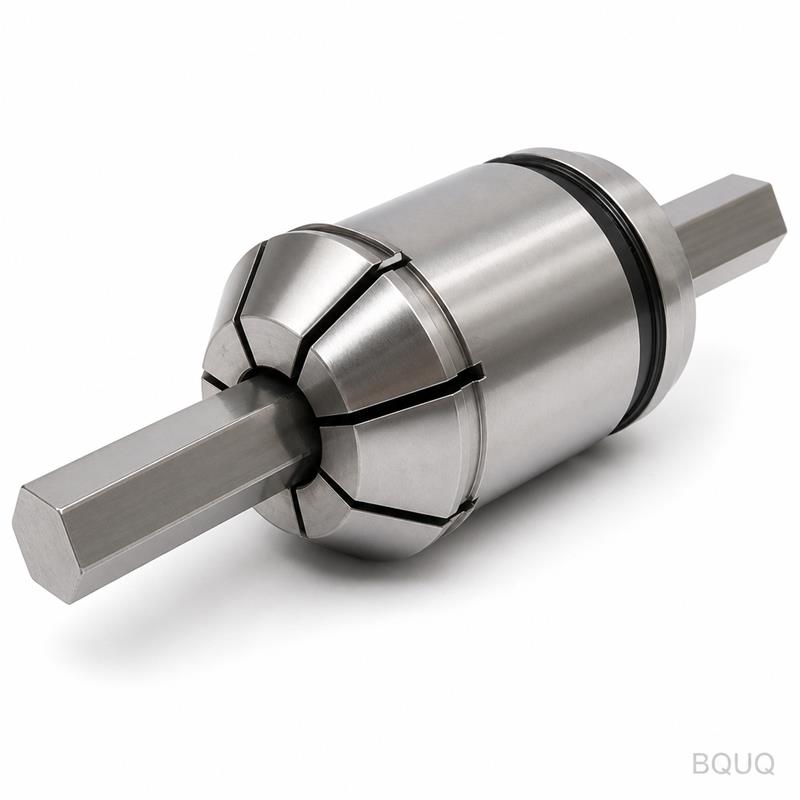
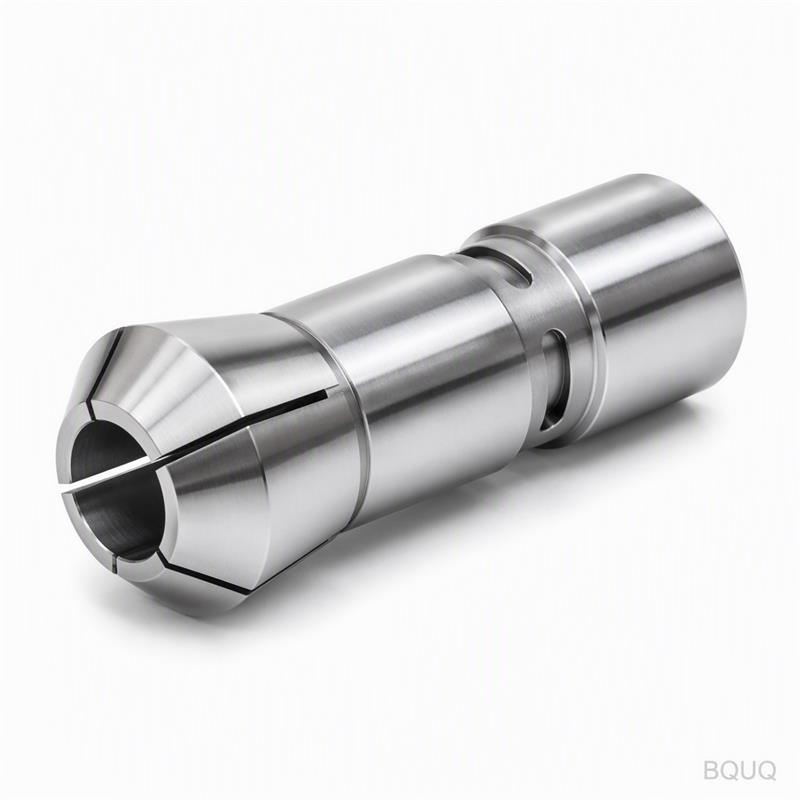
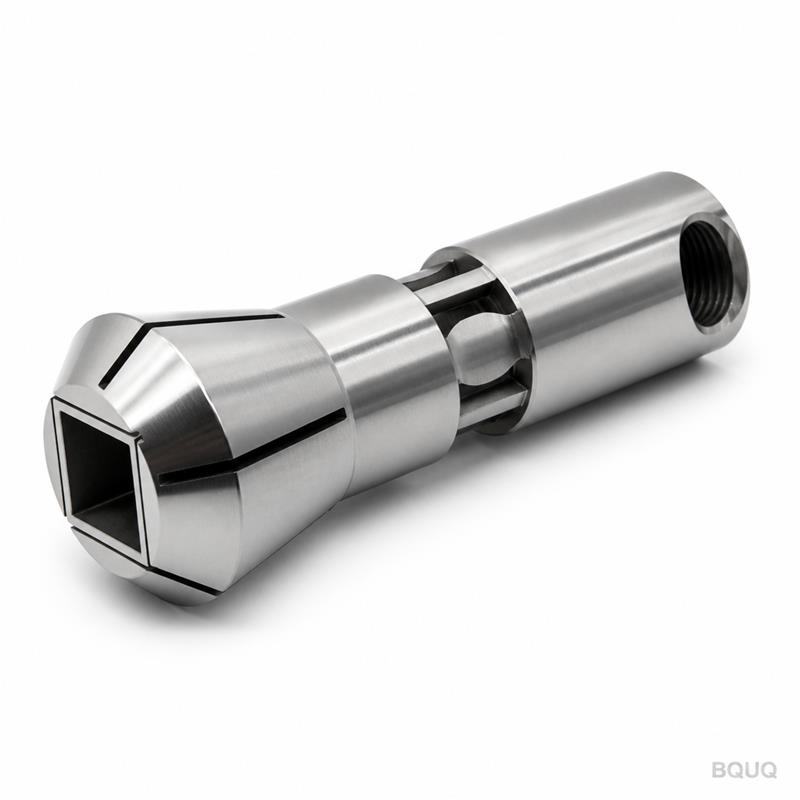
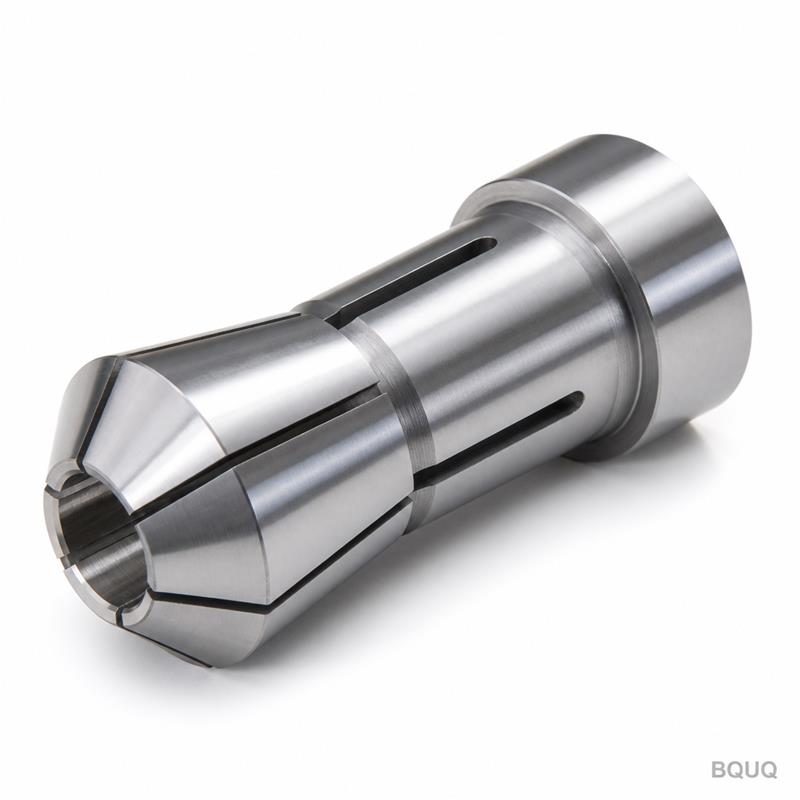
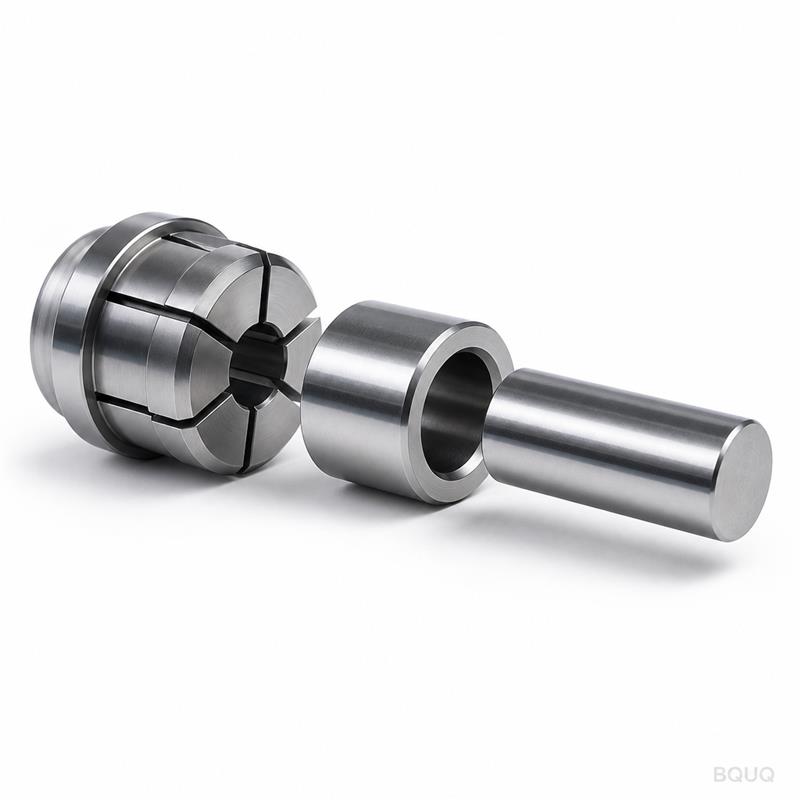
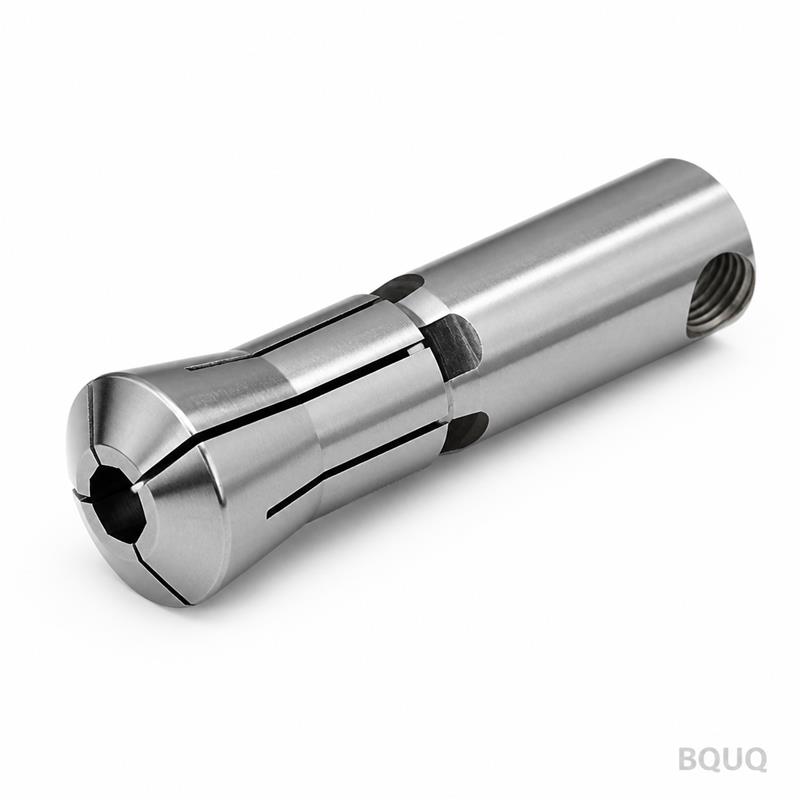
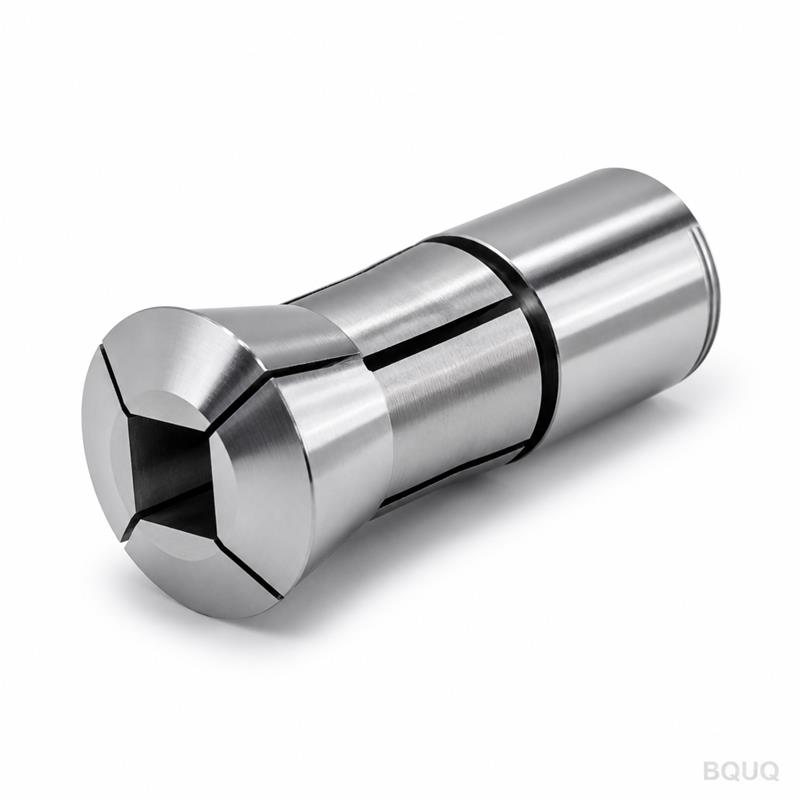
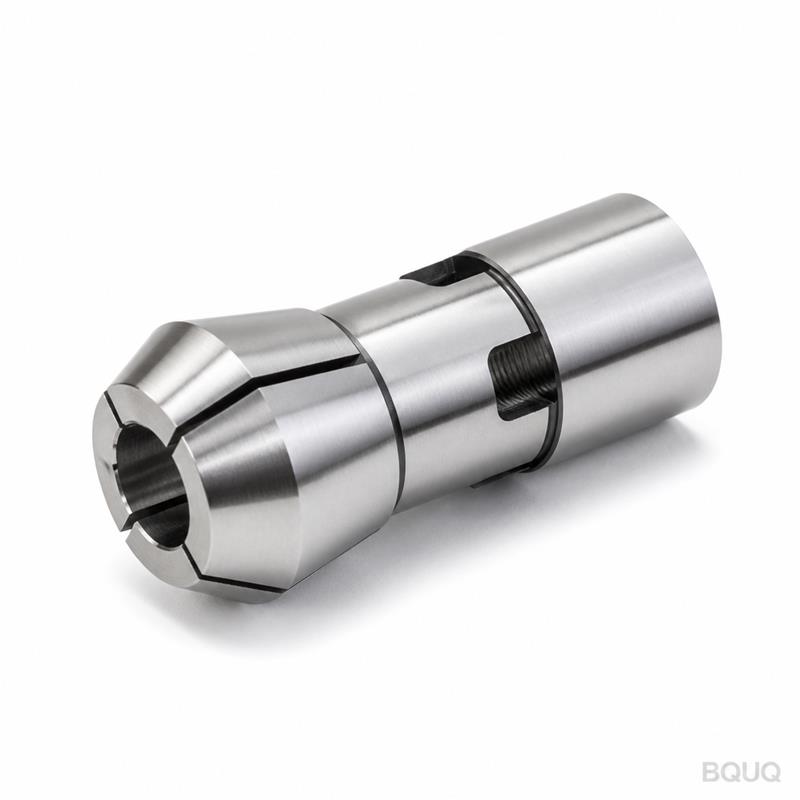
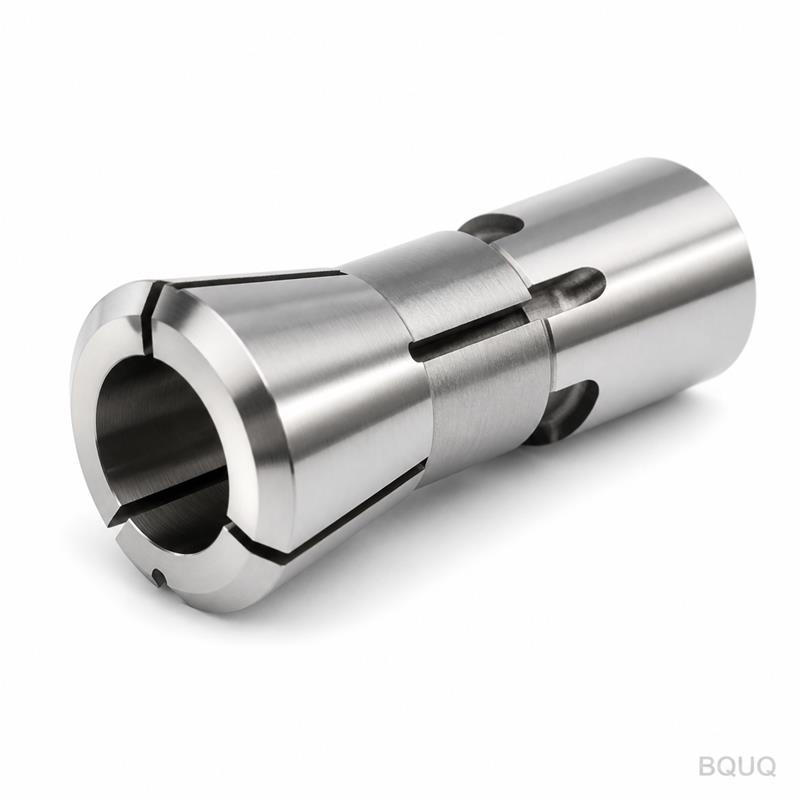
BQUQ Обработанный на станке с ЧПУ патрон-цанга с шестигранным отверстием для токарного автомата типа 36
Что делает этот патрон: надежно удерживает шестигранный пруток с точностью до 0,005 мм TIR Это обработанный на станке с ЧПУ патрон-цанга с шестигранным отверстием для токарного автомата типа 36, пре
Быстрый расчёт стоимости детали
Пришлите чертёж / количество / материал — ответ в течение 24 ч.
Что делает этот патрон: надежно удерживает шестигранный пруток с точностью до 0,005 мм TIR
Это обработанный на станке с ЧПУ патрон-цанга с шестигранным отверстием для токарного автомата типа 36, предназначенный для зажима шестигранного прутка (размеры от 4 мм до 24 мм под ключ) для токарных станков швейцарского типа и станков с подвижной головкой. Закаленный стальной корпус (58–60 HRC) и прецизионно шлифованное шестигранное отверстие обеспечивают гарантированное суммарное биение (TIR) не более 0,005 мм на выходе, измеренное на расстоянии 12 мм от торца цанги. Это означает, что ваши шестигранные детали сходят со станка без дополнительной правки — вы получаете ±0,01 мм на обработанных диаметрах и ±0,02 мм на точеных шестигранных гранях. Мы отгружаем эту продукцию с нашего завода в Дунгуане в течение 15 дней для стандартных размеров, и у нас нет минимального заказа — закажите одну штуку для испытаний или 500 штук для производства.
Почему шестигранное отверстие, а не круглое, для вашего токарного автомата 36
Стандартные круглые цанги сминают шестигранный пруток в псевдокруглую форму, вызывая вибрацию и отклонение размеров на первых двух гранях. Наше шестигранное отверстие точно повторяет геометрию прутка (внутренние углы 120°, острые углы с максимальным радиусом 0,1 мм), поэтому усилие зажима распределяется равномерно по всем шести граням. Вы получаете на 30% больше передаваемого крутящего момента, чем при круглом отверстии при том же давлении зажима, а конструкция пружинной цанги (пазы, прорезанные проволочной электроэрозией, а не фрезерованные) позволяет отверстию закрываться радиально без скручивания заготовки. Мы изготавливаем шестигранный карман формовочным инструментом на токарном станке с ЧПУ, затем шлифуем отверстие до допуска H6 — именно поэтому биение остается ниже 0,005 мм даже после 20 000 циклов открытия-закрытия.
Материалы и термическая обработка, которые мы используем для корпуса типа 36
Корпус цанги изготавливается из легированной стали 8620 (цементуемой) или нержавеющей стали 9Cr18 (для агрессивных сред с СОЖ), обе поставляются с сертифицированных китайских металлургических заводов. После токарной и фрезерной обработки с ЧПУ мы проводим вакуумную термическую обработку до 58–60 HRC (сердцевина) и 62–64 HRC (глубина цементованного слоя 0,4–0,6 мм). Пружинные пазы прорезаются после закалки, а не до нее, чтобы предотвратить деформацию. Затем мы шлифуем наружный диаметр до h7, конус до AT3 (лучше, чем DIN 6499), а шестигранное отверстие до H6. Шероховатость поверхности всех зажимных поверхностей — Ra 0,2 мкм или лучше. Мы также предлагаем опцию покрытия TiN (толщиной 2–3 мкм) для абразивных материалов, таких как нержавеющая сталь 303 или титан — это покрытие утраивает срок службы цанги на таких операциях.
Усилие зажима и повторяемость: цифры, на которые можно опираться при проектировании
При гидравлическом давлении 70 бар (типичном для патронов токарных автоматов 36) наша цанга обеспечивает радиальное усилие зажима 45 кН на шестигранном прутке 12 мм. Этого достаточно, чтобы вести сверло диаметром 16 мм без проскальзывания. Повторяемость после 1000 циклов открытия-закрытия остается в пределах 0,003 мм — мы испытываем каждую единицу на 500 циклов при полном ходе перед отправкой с завода. Усилие возврата пружины составляет 12 Н в свободном состоянии, что обеспечивает мгновенное освобождение прутка при отводе тянущей трубы. Для конструкций с осевой подачей мы добавляем закаленное тянущее кольцо (60 HRC), которое передает осевое усилие без задиров на корпусе цанги.
Характеристика
Значение
Модель
Токарный автомат типа 36 (швейцарский тип / с подвижной головкой)
Размеры шестигранного отверстия (под ключ)
4, 5, 6, 8, 10, 12, 14, 16, 18, 20, 22, 24 мм
Материал корпуса
Легированная сталь 8620 или нержавеющая сталь 9Cr18
Твердость (сердцевина / слой)
58–60 HRC / 62–64 HRC (слой 0,4–0,6 мм)
Допуск шестигранного отверстия
H6 (например, 12 мм +0,011 / +0,000)
Шероховатость поверхности (зажимное отверстие)
Ra 0,2 мкм (шлифование), Ra 0,4 мкм (твердое точение)
Биение (TIR на выходе)
≤ 0,005 мм
Усилие зажима при 70 бар
45 кН (шестигранный пруток 12 мм)
Максимальная частота вращения
8000 об/мин (сбалансировано до G2.5)
Срок изготовления
15 дней для стандартных размеров; 20 дней для покрытия
Минимальный заказ
Нет минимального заказа (принимается 1 штука)
Контроль перед каждой отгрузкой: что мы измеряем и фиксируем
Каждая цанга проходит контроль по 12 пунктам, а не выборочную проверку. Мы измеряем размер шестигранного отверстия пневматическим калибром (разрешение 0,0005 мм), TIR — индикатором с ценой деления 0,001 мм на прецизионной оправке, а твердость — твердомером Роквелла на слое и сердцевине. Каждая единица получает серийный номер и печатный отчет о контроле — вы увидите фактическое биение, размер отверстия и твердость для вашей конкретной детали, а не среднее значение по партии. Мы также проводим 100% функциональное испытание: устанавливаем цангу на испытательную тянущую трубу, зажимаем шестигранный пруток и выполняем 10 циклов для подтверждения освобождения и зажима. Если любая единица превышает 0,005 мм TIR, она отправляется в брак, а не в упаковочную коробку.
Как подобрать этот патрон к вашему станку и материалу
Во-первых, проверьте конус вашей тянущей трубы — мы изготавливаем цанги типа 36 с конусом 30° или 45° на носике, и конус должен соответствовать посадочному месту вашего патрона. Во-вторых, выберите размер отверстия на основе фактических размеров вашего шестигранного прутка (не номинальных — измерьте его; холоднотянутый шестигранник часто имеет отклонение на 0,05 мм в меньшую сторону). В-третьих, решите вопрос с покрытием: без покрытия для стали и алюминия, TiN для нержавеющей стали и титана. Мы также предлагаем индивидуальную схему пазов (например, полные пазы для тонкостенных шестигранных труб) — просто отправьте ваш чертеж. Если вы не уверены в выборе инструмента для самого токарного станка, обратитесь к нашему руководству по выбору режущего инструмента с ЧПУ для марок твердого сплава и скоростей резания. Для общих пределов допусков при проектировании ваших деталей ознакомьтесь с нашим руководством по допускам при обработке с ЧПУ.
Часто задаваемые вопросы: сроки, индивидуальные заказы и контроль качества
Каков минимальный объем заказа для этого патрона-цанги?
Минимального заказа нет — мы принимаем заказы на одну штуку для испытаний, и мы отгружаем одну штуку так же быстро, как и 500 штук.
Можете ли вы изготовить нестандартный шестигранный размер или другой угол конуса?
Да, мы изготавливаем нестандартные шестигранные отверстия (например, 7,5 мм под ключ) и нестандартные конусы (30°, 45° или специальные) в течение 20 дней с той же гарантией 0,005 мм TIR.
Как вы обеспечиваете контроль качества каждой цанги?
Каждая единица проверяется индивидуально с помощью пневматических калибров, индикаторов и твердомеров Роквелла, и мы отправляем сериализованный отчет о контроле с каждым заказом.
Каков обычный срок изготовления стандартных цанг типа 36?
Стандартные размеры отгружаются в течение 15 дней с нашего завода в Дунгуане; версии с покрытием — 20 дней; индивидуальные — 25 дней.
Получите твердое коммерческое предложение за 12 часов — отправьте ваш чертеж сегодня
Мы — завод точного производства в Дунгуане, Китай, с 20-летним опытом в области обработки с ЧПУ, штамповки, пружин и радиаторов. Этот патрон-цанга изготовлен в Китае по стандарту ISO 9001:2015, и мы отгрузили более 50 000 цанг в 30 стран. Отправьте нам размер вашего шестигранного прутка, материал и модель станка — мы ответим в течение 12 часов с твердой ценой, подтвержденным сроком изготовления и техническим анализом чертежа. Без минимального заказа, без скрытых затрат на оснастку. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Отправьте ваш чертеж — мы точно скажем, подходит ли этот патрон, и сколько это будет стоить.
FAQ поставщика — что покупатели спрашивают до заказа
Ответы напрямую с завода, а не из рекламного буклета.
Как получить расчёт стоимости этой детали?
Отправьте чертёж (STEP, IGES, DWG, DXF или PDF) с количеством и материалом на sc@bquq.com или в WhatsApp +86 137 1315 7787. Инженеры проверят чертёж и ответят ценой, сроком и стоимостью оснастки.
Каков минимальный заказ?
Фиксированного минимального заказа нет. Минимум определяется по детали и технологии. Сообщите нужное количество, и мы рассчитаем цену под него. Для новых деталей возможны небольшие пробные партии.
Какие сроки изготовления?
Срок согласуется по каждому заказу: он зависит от нужной вам даты, количества, материала и необходимости оснастки. Пришлите желаемую дату и чертёж, мы подтвердим реальность сроков до выставления счёта.
Какую точность вы выдерживаете?
Обработка на ЧПУ: ±0,005 мм. Штампованные, пружинные и прессованные детали изготавливаются по допускам, указанным на вашем чертеже; достижимые значения подтверждаем при расчёте.
Вы изготавливаете детали по моему чертежу?
Да. Каждый заказ выполняется по чертежу или образцу заказчика. На собственном заводе в Дунгуане работают ЧПУ-обработка, штамповка, навивка пружин и прессование радиаторов — один поставщик на всю деталь.
STEP, IGES, DWG, DXF и PDF. Предпочтительны 2D-чертежи с допусками и требованиями к обработке поверхности вместе с 3D-моделью. Эскизы от руки рассчитываем после того, как инженеры их перечертят.
Как контролируется качество?
Контроль идёт по ходу производства, а не только в конце: согласование первого образца, межоперационные проверки и протокол на каждую партию, измерения КИМ и оптикой. Сертификаты на материал — по запросу.
Где завод и отправляете ли вы по всему миру?
Завод в Дунгуане, провинция Гуандун, Китай, работает с 2005 года. Отправляем экспрессом, авиа и морем по всему миру, работаем с экспедитором покупателя.