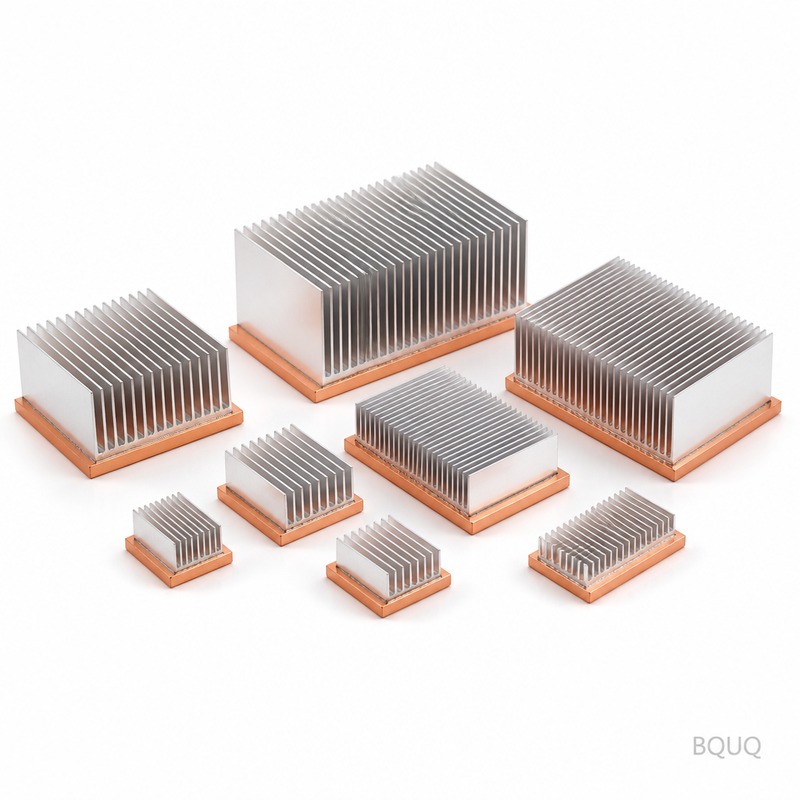
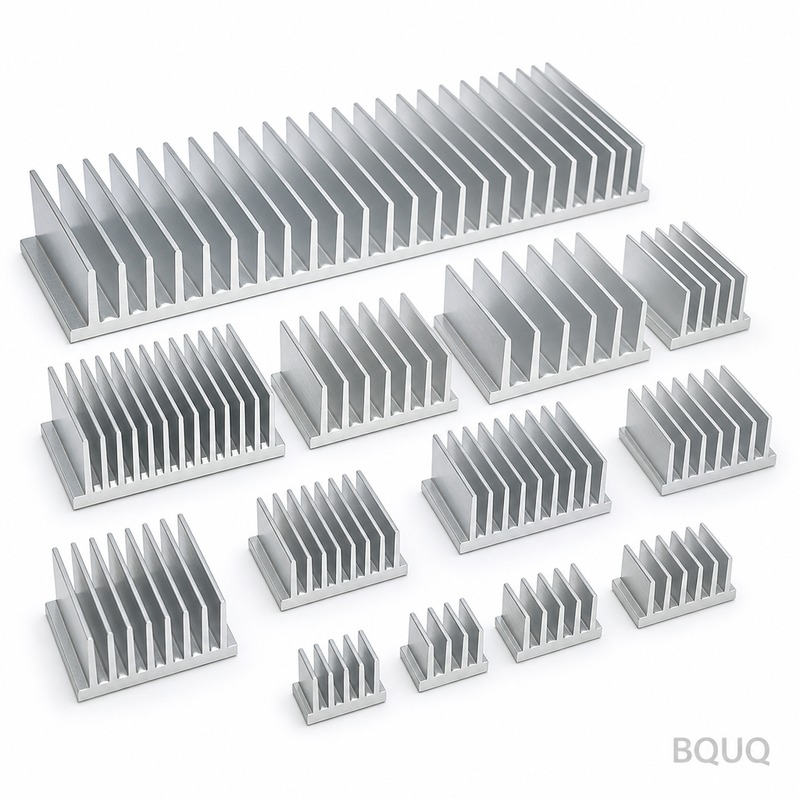
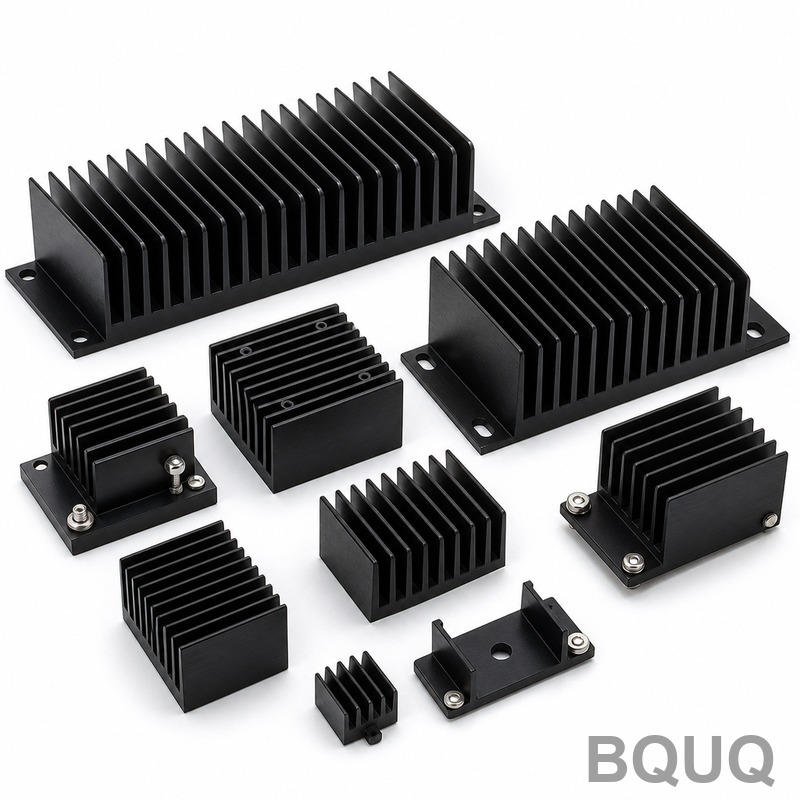
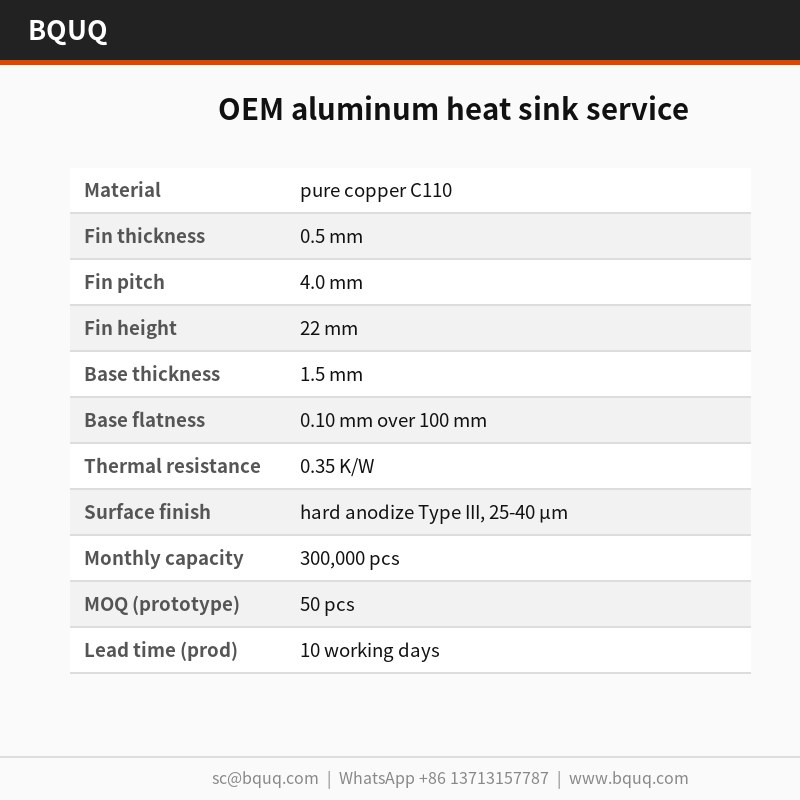
Сервис OEM по производству алюминиевых радиаторов: pure copper C110, 0.5 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance. ...
Сервис OEM по производству алюминиевых радиаторов
Сервис OEM по производству алюминиевых радиаторов: pure copper C110, 0.5 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance. ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
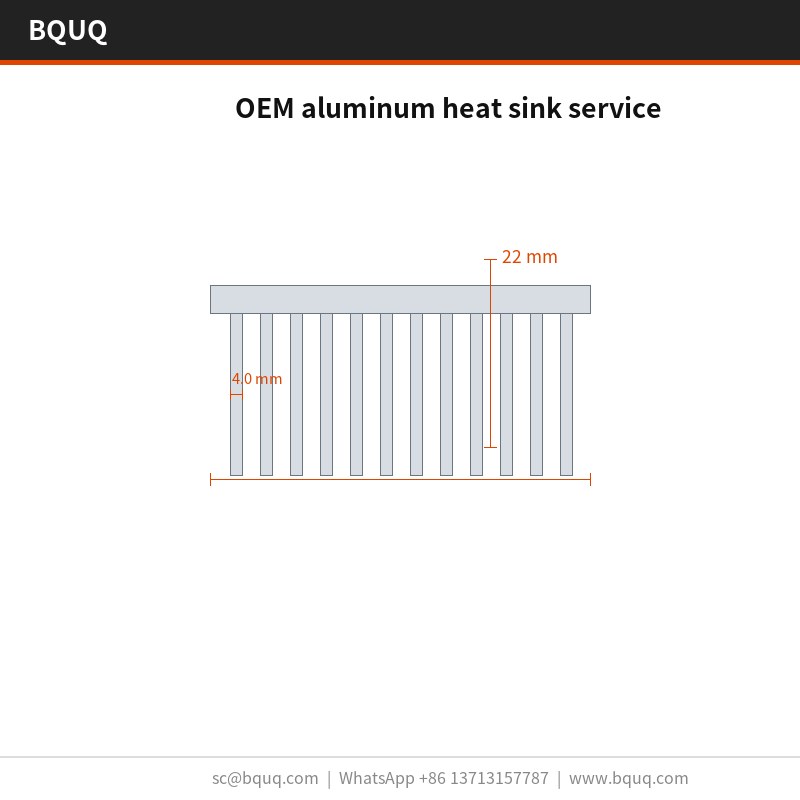
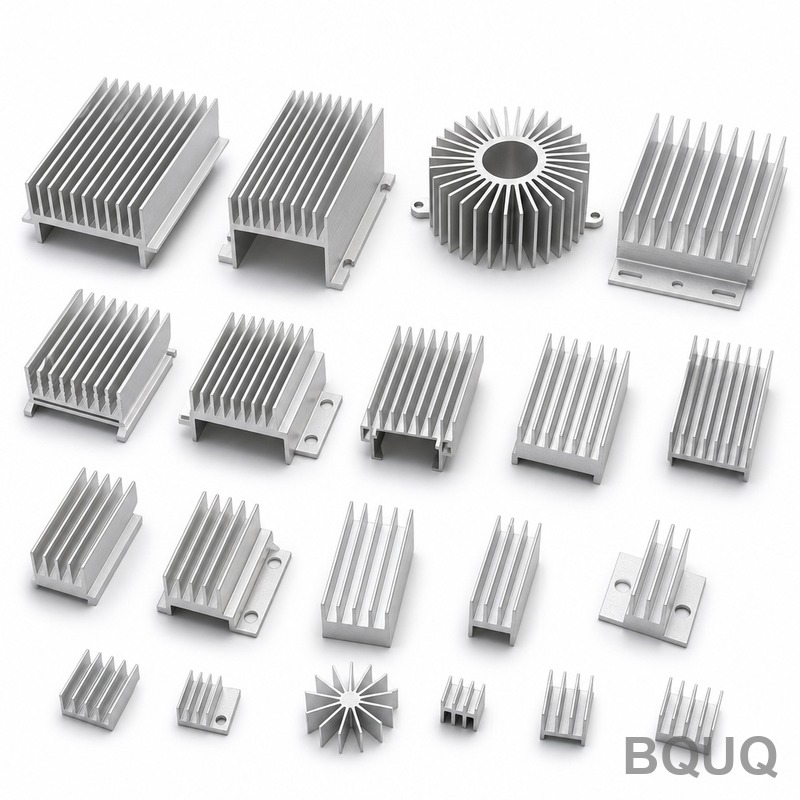
Данная услуга OEM-производства алюминиевых радиаторов охватывает типоразмер 120 x 80 x 50 мм с рёбрами высотой 22 мм и шагом 4,0 мм, обеспечивая тепловое сопротивление 0,35 К/Вт при ΔT = 60 К. Штамповка выдерживает шаг рёбер в пределах ±0,03 мм на партии 300 000 шт. при плоскостности монтажной поверхности 0,10 мм на 100 мм. Один ход пресса усилием 250 т формирует деталь целиком за цикл 12 с; доступно твёрдое анодирование Type III толщиной 25-40 мкм.
Данная услуга OEM-производства алюминиевых радиаторов охватывает типоразмер 120 x 80 x 50 мм из чистой меди C110 с рёбрами высотой 22 мм и шагом 4,0 мм. Тепловые характеристики составляют 0,35 К/Вт при ΔT = 60 К, подтверждённые оптическим компаратором 0,002 мм; доступно твёрдое анодирование Type III толщиной 25-40 мкм.
Штамповка обеспечивает воспроизводимый профиль ребра 0,5 мм, который не может выдержать экструзия: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на партии 300 000 шт.
Поскольку основание и рёбра прессуются как единое целое, паяное соединение, которое может отказать, отсутствует. Плоскостность 0,10 мм на 100 мм на монтажной поверхности выдерживается непосредственно от оснастки, что обеспечивает равномерный контакт теплового интерфейса.
Один ход пресса усилием 250 т формирует изделие в рамках данной услуги OEM-производства алюминиевых радиаторов целиком, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает с допуском ±0,03 мм, а цикл 12 с обеспечивает работу линии на 300 000 шт.
Один поставщик теперь охватывает толщины рёбер от 0,5 мм до 0,5 мм на одном семействе прессов усилием 250 т, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика.
Прессование чистой меди C110 сохраняет изделие в рамках данной услуги OEM-производства алюминиевых радиаторов лёгким — от 280 г в зависимости от габаритов — без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Выбор материала и отделка поверхности
Стандартный материал — чистая медь C110, поставляемая с твёрдым анодированием Type III толщиной 25-40 мкм. Для применений, где важна стойкость к воздействию в телекоммуникациях и на базовых станциях, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно вдвое увеличивает массу изделия.
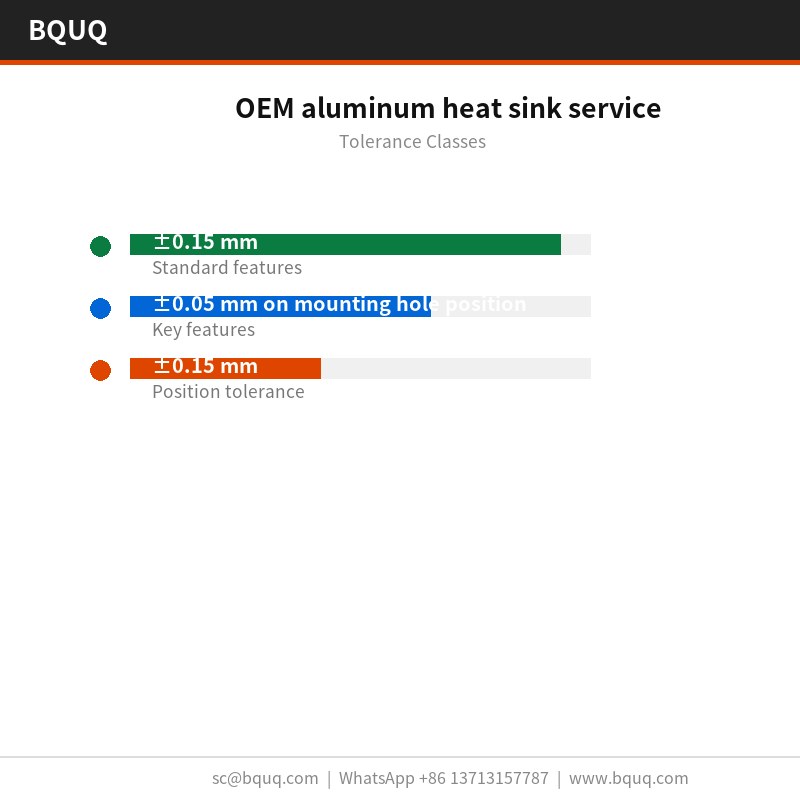
Классы допусков, которые вы можете задать
Общие размеры выполняются с допуском ±0,15 мм, при этом критичные элементы, такие как положение монтажных отверстий ±0,05 мм, выдерживаются отдельно. Формообразованная геометрия наследует воспроизводимость оснастки ±0,03 мм, а положение отверстий выдерживается в пределах ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной поверочной плите при 25 °C на соответствие пределу 0,10 мм на 100 мм, а шаг рёбер проверяется оптически с допуском ±0,03 мм. Протоколы прилагаются к каждой партии.
Выборка составляет AQL 0,65 для критичных размеров и 1,5 для общих, с проверкой каждого первого образца на оптическом компараторе 0,002 мм. Отклонения свыше ±0,15 мм запускают сплошную сортировку партии.
Плоскостность измеряется на граните, а не на чугуне, потому что 0,10 мм на 100 мм при габаритах 120 x 80 x 50 мм читается иначе на плите, которая не была доведена. В записях сохраняются оба измерения.
Финальная упаковка — пакет из ПЭ + экспортная коробка, 20 кг на коробку. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Там, где услуга OEM-производства алюминиевых радиаторов работает на объёмах телекоммуникаций и базовых станций, междетальная воспроизводимость определяет возвраты из эксплуатации. ±0,03 мм на партии 300 000 шт. удерживают тепловую кривую в пределах одной полосы.
Требования к упаковке и вибрации в телекоммуникациях и на базовых станциях подталкивают к цельной конструкции. Штампованный радиатор в рамках услуги OEM-производства алюминиевых радиаторов не имеет клея, который может ползти, — а это обычный режим отказа в двухкомпонентных охладителях.
Конструкторы, работающие над телекоммуникациями и базовыми станциями, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка в телекоммуникациях и на базовых станциях автоматизирована, и неплоское основание останавливает линию.
Конструкции для телекоммуникаций и базовых станций часто работают с принудительным воздушным потоком 2,0 м/с. 0,35 К/Вт при ΔT = 60 К, естественная конвекция означает, что телекоммуникации и базовые станции могут удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / диапазон
Материал
чистая медь C110
Толщина ребра
0,5 мм
Шаг рёбер
4,0 мм
Высота ребра
22 мм
Толщина основания
1,5 мм
Плоскостность основания
0,10 мм на 100 мм
Тепловое сопротивление
0,35 К/Вт
Условия теплового испытания
ΔT = 60 К, естественная конвекция
Отделка поверхности
твёрдое анодирование Type III, 25-40 мкм
Диапазон размеров
120 x 80 x 50 мм
Часто задаваемые вопросы: ваши вопросы перед заказом
Каков минимальный объём заказа для данной услуги OEM-производства алюминиевых радиаторов?
MOQ составляет 50 шт. для прототипной партии и 5000 шт. для серийного производства. Ниже прототипного количества амортизация оснастки доминирует в себестоимости единицы, поэтому мы предлагаем вместо этого образец: бесплатный образец по чертежу, 5-7 дней.
Как это соотносится с экструдированным радиатором в рамках услуги OEM-производства алюминиевых радиаторов?
Экструзия дешевле примерно выше 500 000 штук в год и даёт более гладкий профиль. Штамповка выигрывает ниже этого объёма и везде, где толщина ребра опускается ниже 0,5 мм, поскольку экструзия не может стабильно выдерживать 0,5 мм. Для прототипов в телекоммуникациях и на базовых станциях решение обычно определяет стоимость оснастки.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при ΔT = 60 К, естественная конвекция, и заявляем 0,35 К/Вт. Это установившееся значение, а не переходное: для поведения при первом включении питания в телекоммуникациях и на базовых станциях требуется другое испытание, и мы можем провести его по запросу.
Какова плоскостность монтажной поверхности?
0,10 мм на 100 мм, измеренная на гранитной поверочной плите при 25 °C. Это число имеет значение для телекоммуникаций и базовых станций, потому что теплопроводящая прокладка требует равномерного контакта. Если вашей сборке нужно лучше, сообщите об этом, и мы можем добавить операцию лёгкой шлифовки.
Каковы условия упаковки и отгрузки?
Стандартная упаковка — пакет из ПЭ + экспортная коробка, 20 кг на коробку. Мы котируем CIF Роттердам. Экспортные коробки маркируются с указанием партии, количества и статуса контроля, а полная документация, включая протокол контроля, следует с грузом.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный материал, формообразование, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность 0,10 мм на 100 мм проверяется до упаковки детали.
Наш опыт в телекоммуникациях и на базовых станциях восходит к первой программе оснастки в 2015 году. Именно поэтому стандартные твёрдое анодирование Type III, 25-40 мкм и ±0,15 мм являются консервативными, а не оптимистичными.
Сотрудники ОТК сидят рядом с прессом, а не в отдельном помещении. Отклонения по 4,0 мм или 0,10 мм на 100 мм останавливают прогон у оснастки, а не на финальном контроле.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / диапазон
Материал
Чистая медь C110 (услуга производства алюминиевых радиаторов)
Допуск
±0,03 мм шаг рёбер; 0,10 мм на 100 мм плоскостность
Срок изготовления
цикл 12 с; линия 300 000 шт.
MOQ
партия 300 000 шт.
Производственная мощность
пресс 250 т; толщины рёбер от 0,5 мм до 0,5 мм
Выбор / сравнение
Вариант
Лучше всего подходит для
Компромисс
Штампованный профиль ребра
Воспроизводимый профиль ребра 0,5 мм
Экструзия не может выдержать профиль ребра 0,5 мм
Конструкция с паяным соединением
Раздельные основание и рёбра
Соединение может отказать; штампованные основание и рёбра — единое целое
Процесс экструзии
Простые профили
Не может выдержать шаг ±0,03 мм на 300 000 шт.
Твёрдое анодирование Type III
Износостойкость поверхности
Добавляет толщину 25-40 мкм
Чистая медь C110
Лёгкость от 280 г
Более высокая стоимость материала, чем у алюминия
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Ход 250 т формирует деталь целиком за 12 с
Прогон оснастки ±0,03 мм
Формообразование рёбер
Штамп формирует каждое ребро за один ход
Шаг в пределах ±0,03 мм на 300 000 шт.
Плоскостность
Выдерживается непосредственно от оснастки
0,10 мм на 100 мм на монтажной поверхности
Тепловые характеристики
Подтверждены оптическим компаратором 0,002 мм
0,35 К/Вт при ΔT = 60 К
Отделка поверхности
Твёрдое анодирование Type III
Доступно 25-40 мкм
Часто задаваемые вопросы
Каковы тепловые характеристики данной услуги OEM-производства алюминиевых радиаторов?
Тепловые характеристики составляют 0,35 К/Вт при ΔT = 60 К, подтверждённые оптическим компаратором 0,002 мм. Габарит 120 x 80 x 50 мм с рёбрами высотой 22 мм и шагом 4,0 мм поддерживает этот показатель, и доступно твёрдое анодирование Type III толщиной 25-40 мкм.
Используется чистая медь C110, что сохраняет деталь лёгкой — от 280 г в зависимости от габаритов — без ущерба для плотности рёбер. Это важно там, где длина пути воздушного потока уже задана. Основание и рёбра прессуются как единое целое, поэтому паяное соединение, которое может отказать, отсутствует.
Какие допуски вы можете выдержать по шагу рёбер и плоскостности?
Штамповка выдерживает шаг рёбер в пределах ±0,03 мм на партии 300 000 шт. Плоскостность монтажной поверхности составляет 0,10 мм на 100 мм, выдерживается непосредственно от оснастки. Оснастка работает с допуском ±0,03 мм, а цикл 12 с обеспечивает работу линии на 300 000 шт.
Как штамповка соотносится с экструзией для этого радиатора?
Штамповка обеспечивает воспроизводимый профиль ребра 0,5 мм, который не может выдержать экструзия. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на партии 300 000 шт. Поскольку основание и рёбра прессуются как единое целое, паяное соединение, которое может отказать, отсутствует.
Один ход пресса усилием 250 т формирует изделие в рамках данной услуги OEM-производства алюминиевых радиаторов целиком, поэтому стоимость детали перестаёт расти с усложнением конструкции. Цикл 12 с обеспечивает работу линии на 300 000 шт. Один поставщик теперь охватывает толщины рёбер от 0,5 мм до 0,5 мм на одном семействе прессов усилием 250 т.
Какие виды отделки поверхности доступны?
Доступно твёрдое анодирование Type III толщиной 25-40 мкм. Эта отделка поддерживает тепловые характеристики 0,35 К/Вт при ΔT = 60 К. Деталь 120 x 80 x 50 мм с рёбрами высотой 22 мм и шагом 4,0 мм может быть отделана по этой спецификации.
Могу ли я изменить толщину ребра без смены поставщика?
Да. Один поставщик теперь охватывает толщины рёбер от 0,5 мм до 0,5 мм на одном семействе прессов усилием 250 т, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика. Оснастка работает с допуском ±0,03 мм, а цикл 12 с обеспечивает работу линии на 300 000 шт.