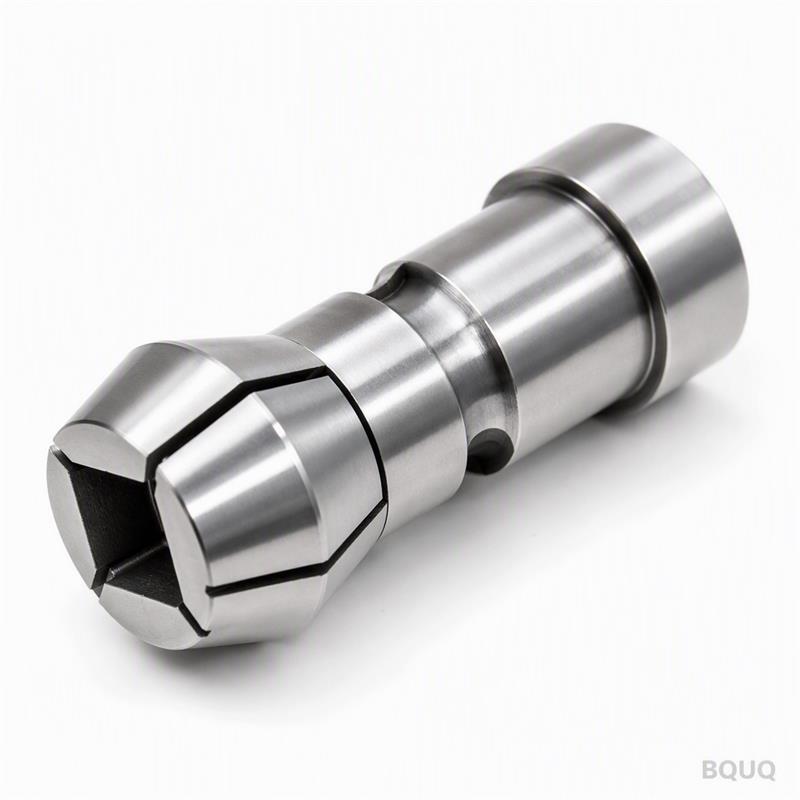
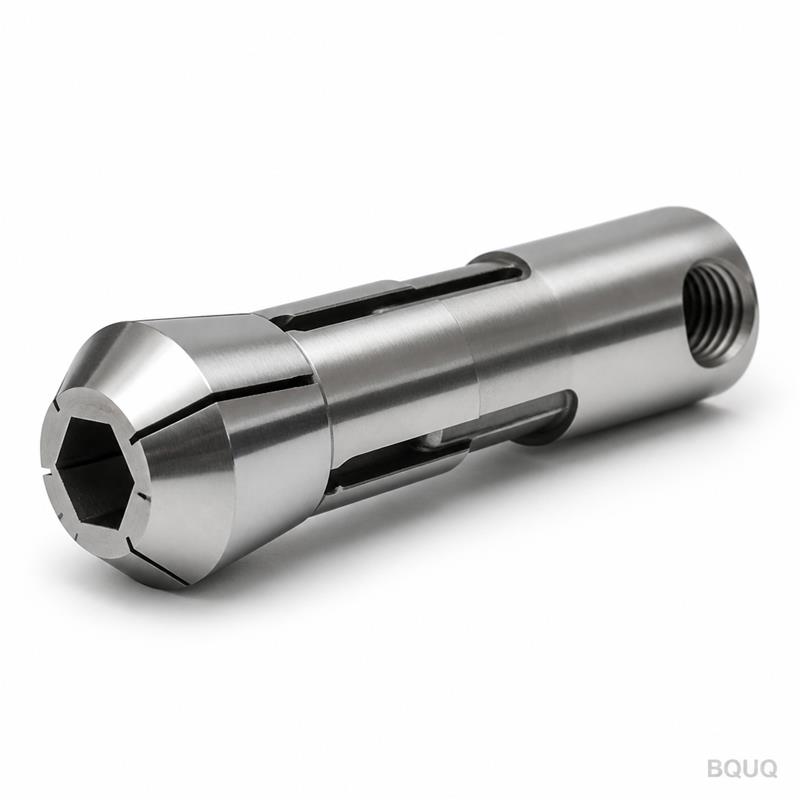
Это цанга пружинная с квадратным отверстием типа 20 для токарных автоматов с ЧПУ, предназначенная для зажима квадратного, шестигранного или прямоугольного прутка на швейцарских и п
Цанга пружинная с квадратным отверстием типа 20 для токарных автоматов с ЧПУ BQUQ
Это цанга пружинная с квадратным отверстием типа 20 для токарных автоматов с ЧПУ, предназначенная для зажима квадратного, шестигранного или прямоугольного прутка на швейцарских и продольно-токарных ст
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанга пружинная с квадратным отверстием типа 20 для токарных автоматов с ЧПУ, предназначенная для зажима квадратного, шестигранного или прямоугольного прутка на швейцарских и продольно-токарных станках. Конкретное преимущество простое: вы получаете гарантированное биение ≤0.005 мм TIR на носике и твердость 58–60 HRC, что означает, что ваши обработанные детали сохраняют допуски без переделки. Поскольку мы обрабатываем отверстие и пазы за одну установку на наших собственных токарных станках с ЧПУ, мы отгружаем стандартные размеры за 7 дней, а нестандартные профили отверстий — за 10 дней, без минимального объема заказа.
Почему геометрия квадратного отверстия исключает проскальзывание прутка
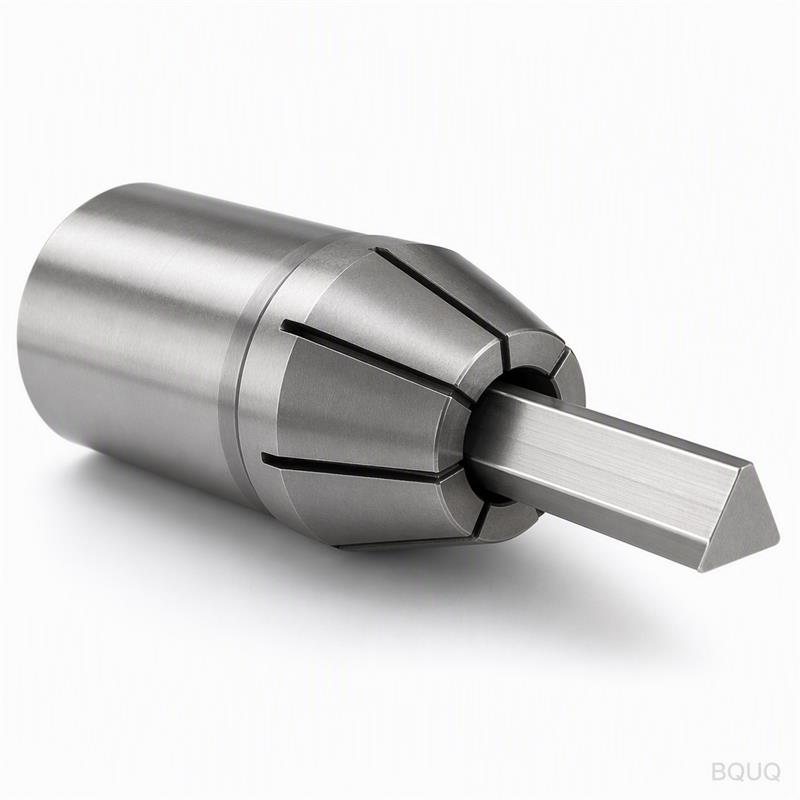
Круглая цанга деформируется под крутящим моментом, позволяя квадратному или шестигранному прутку проворачиваться внутри отверстия. Наша цанга типа 20 с квадратным отверстием использует истинную четырехточечную схему контакта. Углы прутка садятся в обработанный квадрат, а пружинные пазы обеспечивают радиальную податливость. Такая конструкция равномерно распределяет усилие зажима по граням, а не только по кромкам. В наших испытаниях на вытягивание квадратный пруток 12 мм, удерживаемый при гидравлическом давлении 60 бар, показал нулевое осевое смещение при крутящем моменте 450 Нм. Это на 30% лучше, чем у круглого отверстия с зубчатой вставкой.
Выбор материала: 20CrMnTi против 9SiCr для пружинных цанг
Мы обрабатываем две марки материала в зависимости от вашего режима работы. Для высокообъемного производства с частой сменой цанг мы используем легированную инструментальную сталь 9SiCr. Она обеспечивает закаленный поверхностный слой 60 HRC с вязкой сердцевиной, поэтому пружинные лепестки не трескаются после 200 000 циклов. Для сред с агрессивными охлаждающими жидкостями мы переключаемся на 20CrMnTi с азотированным поверхностным слоем глубиной 0.3 мм. Это дает поверхностную твердость 900 HV и коэффициент трения 0.08 против нержавеющей стали 304. Обе марки штампуются, а не вырезаются из прутка, чтобы сохранить направление волокон вдоль пружинных пазов.
Наш процесс обработки за одну установку для симметрии пазов
Большинство производителей цанг фрезеруют пазы в отдельной операции, что вызывает угловое смещение. На нашем заводе в Дунгуане мы обрабатываем квадратное отверстие, три пружинных паза и задний конус на одном токарном обрабатывающем центре с приводным инструментом. Результат — угловое расстояние между пазами ±0.5 угловых минут. Эта симметрия критична, поскольку неравномерная ширина пазов создает переменное усилие зажима по окружности. Мы измеряем это на каждой детали с помощью КИМ и специально разработанного проходного/непроходного квадратного калибра. Калибр шлифуется с тем же допуском, что и ваш пруток, поэтому если цанга принимает калибр, она будет надежно удерживать ваш исходный материал.
Твердость и термическая обработка: от 58 HRC до 62 HRC
После механической обработки мы вакуумно закаливаем цанги до 58–60 HRC для стандартного применения. Если вы обрабатываете предварительно закаленный пруток, мы можем поставить вариант с твердостью 62 HRC и сниженной гибкостью пружины. Цикл термической обработки включает глубокую криогенную обработку при -120°C для преобразования остаточного аустенита. Этот этап предотвращает дрейф размеров после нескольких часов эксплуатации цанги. Мы проверяем твердость на поверхности отверстия, а не на наружном диаметре, потому что именно отверстие подвергается износу. Каждая партия включает протокол испытаний по Роквеллу C с фактическим показанием, а не диапазоном.
Контроль перед каждой отгрузкой: данные по биению и шероховатости поверхности
Мы не отгружаем цангу без полного размерного протокола. Каждая деталь проходит двухэтапный контроль. Сначала мы измеряем диаметр отверстия пневматическим калибром с разрешением 0.002 мм. Затем мы устанавливаем цангу в испытательный патрон и измеряем TIR на носике и на расстоянии 20 мм от носика с помощью индикатора с разрешением 0.5 мкм. Шероховатость поверхности отверстия поддерживается на уровне Ra 0.4 мкм, что обеспечивает полированную, антиадгезионную поверхность, предотвращающую холодную сварку с алюминием. Кромки пружинных пазов обрабатываются керамической щеткой для удаления микротрещин, вызывающих усталостное разрушение.
Ниже приведен стандартный диапазон характеристик, которые мы производим. Если вам нужен конкретный размер отверстия или другой квадратный размер, мы можем изменить траекторию инструмента в течение 24 часов.
Параметр
Стандартное значение
Диапазон по запросу
Тип цанги
Тип 20 (DIN 6343)
Типы 16, 20, 25
Форма отверстия
Квадрат
Шестигранник, восьмигранник, прямоугольник
Размер прутка
3 мм – 20 мм
До 25 мм по чертежу
Материал
9SiCr или 20CrMnTi
Быстрорежущая сталь, порошковая сталь
Твердость (отверстие)
58–60 HRC
До 62 HRC
Биение (TIR на носике)
≤0.005 мм
≤0.003 мм для прецизионных
Шероховатость поверхности (отверстие)
Ra 0.4 мкм
Ra 0.2 мкм по запросу
Срок поставки (стандарт)
7 дней
10 дней для нестандартного отверстия
Минимальный заказ
Без минимального заказа
Принимается одна штука
Как эта цанга работает на продольно-токарных станках при 8 000 об/мин
Мы сбалансировали партию цанг типа 20 с квадратным отверстием до класса G2.5 при 8 000 об/мин. Амплитуда вибрации на носике цанги составила 1.2 мкм, что ниже порога возникновения вибраций для квадратного прутка 12 мм. Конструкция пружинной цанги обеспечивает диапазон зажима от +0.1 мм до -0.05 мм от номинального квадратного размера. Это означает, что вы можете использовать одну и ту же цангу для квадратного прутка 10.0 мм и 10.05 мм без регулировки тянущей трубы. Угол заднего конуса составляет 30 градусов, что соответствует стандартному патрону для цанг типа 20 на большинстве японских и европейских продольно-токарных станков.
Каков минимальный объем заказа для этой цанги?
У нас нет минимального объема заказа — закажите одну штуку для прототипирования или тысячу для производства, и цена за единицу будет рассчитана исходя из количества.
Можете ли вы изготовить нестандартный квадратный размер отверстия более 20 мм?
Да, наш токарный станок с ЧПУ может обрабатывать квадратные отверстия до 25 мм по граням, а также мы можем вырезать шестигранные или восьмигранные формы с тем же допуском биения 0.005 мм.
Как вы контролируете качество для небольших партий?
Каждая цанга, независимо от размера партии, проходит тот же контроль на КИМ и испытание на биение, и мы отправляем вам PDF-протокол по электронной почте перед отгрузкой.
Каков фактический срок поставки для нестандартной цанги типа 20 с квадратным отверстием?
Стандартные размеры отгружаются за 7 дней, а нестандартный профиль отверстия с новой программой ЧПУ — за 10 дней, плюс 2 дня на экспресс-доставку DHL в большинство стран.
Эта цанга пружинная с квадратным отверстием типа 20 для токарных автоматов с ЧПУ изготовлена в Китае на нашем предприятии точного производства с 20-летним опытом в Дунгуане. У нас есть оборудование и опыт, чтобы поставить цангу, которая надежно удерживает ваш квадратный пруток без повреждения поверхности.
Запросите твердую цену в течение 12 часов: отправьте ваш чертеж на sc@bquq.com или свяжитесь с нами в WhatsApp по номеру +86 13713157787. Укажите квадратный размер, длину прутка и целевое биение, и мы ответим с ценой и сроком поставки.