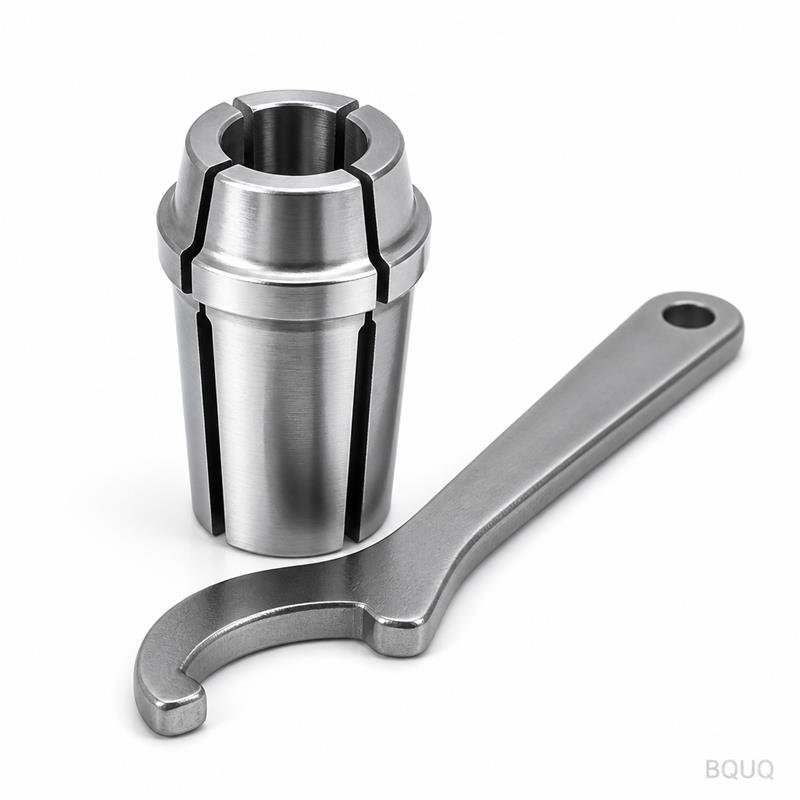
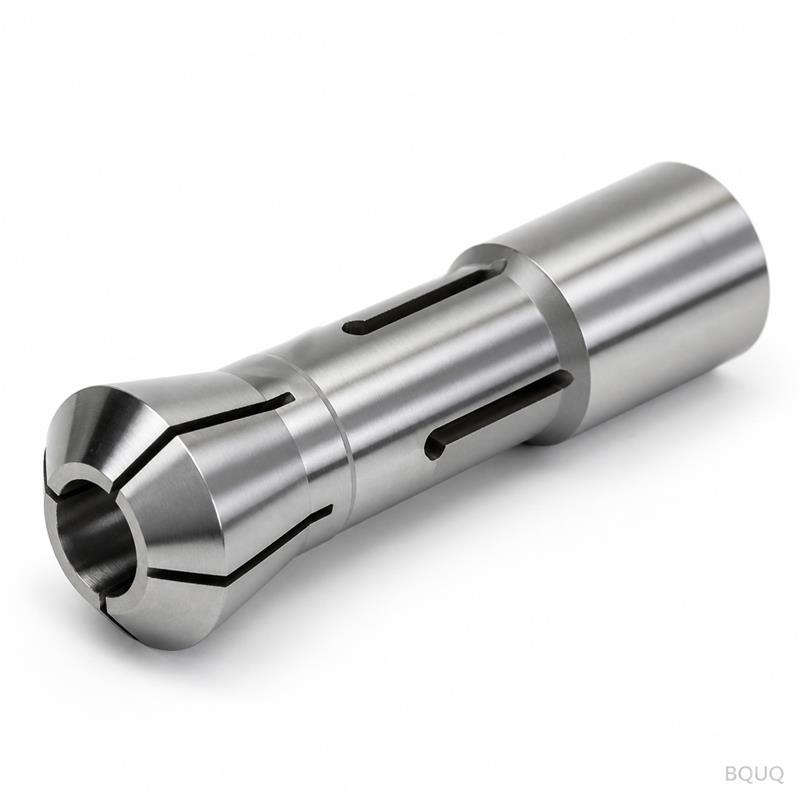
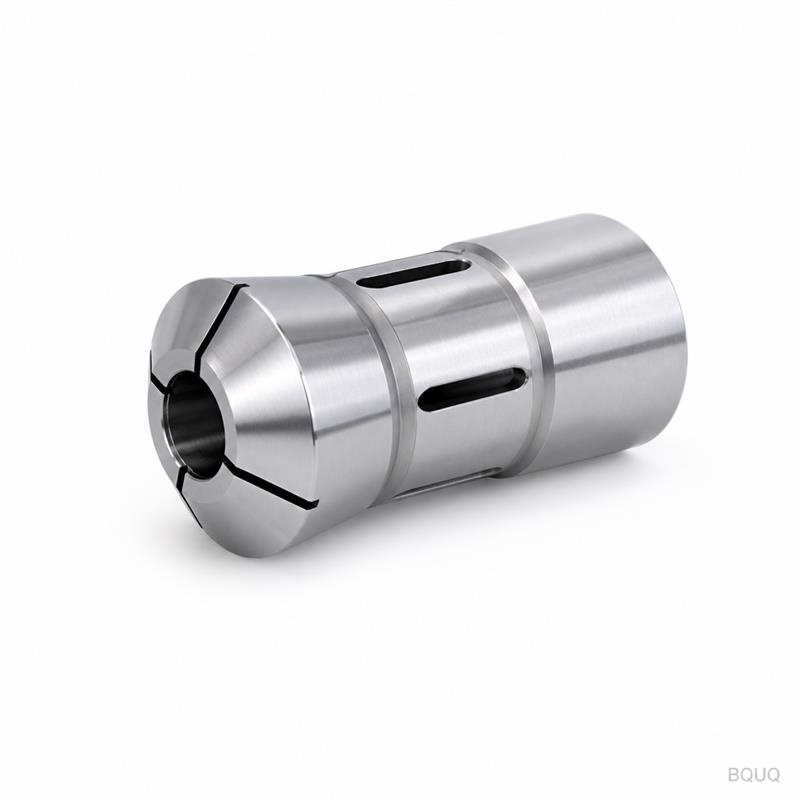
Это полный комплект цангового патрона для токарного автомата: корпус цанги, комплект гаечных ключей и гайка тяги. Он предназначен для токарных станков с ЧПУ скользящей головкой и с
BQUQ Обработанный на станке с ЧПУ цанговый патрон для токарного автомата с комплектом гаечных ключей – Прецизионное производство
Это полный комплект цангового патрона для токарного автомата: корпус цанги, комплект гаечных ключей и гайка тяги. Он предназначен для токарных станков с ЧПУ скользящей головкой и станков швейцарского
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это полный комплект цангового патрона для токарного автомата: корпус цанги, комплект гаечных ключей и гайка тяги. Он предназначен для токарных станков с ЧПУ скользящей головкой и станков швейцарского типа, которым требуется субмикронная повторяемость зажима. Каждая цанга изготавливается из закаленной стали, шлифуется до общего биения 0,005 мм и поставляется с подходящим комплектом гаечных ключей, которые точно подходят к наружным пазам цанги.
Почему этот комплект цанг устраняет вибрацию инструмента и проскальзывание заготовки
Стандартные цанги сжимаются неравномерно при высоких скоростях шпинделя, вызывая вибрацию прутка и дефекты поверхности. Наша цанга для токарного автомата использует конструкцию с 16 прорезями и толщиной стенки 0,3 мм в зоне зажима. Такая геометрия обеспечивает равномерное радиальное сжатие по всей длине зажима. Комплект гаечных ключей изготовлен с зазором 0,02 мм на приводных лысках цанги, поэтому вы можете затянуть гайку тяги, не деформируя корпус цанги. Результат: биение 0,005 мм TIR при 8000 об/мин и отсутствие проскальзывания даже при обработке нержавеющей стали 304 с подачей 0,15 мм на оборот.
Выбор материала и термическая обработка: легированная сталь 8620 против 4140
Мы предлагаем две марки материала. Для универсальной обработки прутка мы используем сталь AISI 4140, закаленную до HRC 50-55. Для крупносерийного производства с абразивными материалами, такими как инконель или титан, мы используем AISI 8620, цементированную на глубину 0,8 мм с твердостью HRC 58-60. Обе марки подвергаются криогенной обработке при -120°C в течение 4 часов после закалки. Этот этап удаляет остаточный аустенит, который является основной причиной изменения размеров при длительных производственных циклах. Затем каждая цанга шлифуется по внутреннему и наружному диаметру за одну установку, поэтому конус отверстия и наружный посадочный диаметр концентричны в пределах 0,003 мм.
Комплект гаечных ключей: не второстепенный элемент, а прецизионный инструмент
Входящие в комплект гаечные ключи не штампованные и не лазерной резки. Они фрезеруются на станке с ЧПУ из стали 45#, затем закаливаются до HRC 40-45. Концы штифтов шлифуются до радиуса 1,5 мм, точно соответствуя приводным пазам цанги. Вы получаете два ключа: один для гайки цанги, другой для корпуса цанги. Ручки ключей имеют длину 150 мм, что дает 2-кратное механическое преимущество по сравнению со стандартными ключами для цанг. Это означает, что вы можете достичь рекомендуемого момента затяжки 25 Нм с меньшим усилием руки, снижая утомляемость оператора и предотвращая повреждения от чрезмерной затяжки.
Диапазон размеров и совместимость: от 1 мм до 32 мм пруткового материала
Этот комплект цанг охватывает наиболее распространенные размеры шпинделей токарных автоматов. Доступные диаметры отверстий: 1, 2, 3, 4, 5, 6, 8, 10, 12, 14, 16, 18, 20, 25 и 32 мм. Каждая цанга имеет наружный диаметр 42 мм и общую длину 70 мм, что соответствует стандартным цанговым патронам DIN 6499 ER32 и ER40. Комплект гаечных ключей подобран под наружный шестигранник цанги, поэтому вам не нужно покупать отдельные ключи для разных размеров цанг. Если вы используете нестандартный шпиндель, мы можем обработать задний конец цанги под ваш точный шаг резьбы и конструкцию тяги в течение 5 рабочих дней.
Характеристика
Значение
Примечания
Марка материала
AISI 4140 или 8620
8620 для абразивных материалов
Твердость (рабочая зона)
HRC 50-55 (4140) / HRC 58-60 (8620)
Криогенная обработка при -120°C
Диаметры отверстий цанги
1 - 32 мм
16 стандартных размеров
Суммарное биение (TIR)
0,005 мм
Измерено на расстоянии 3 мм от носка цанги
Шероховатость поверхности (отверстие)
Ra 0,2 мкм
Внутреннее шлифование после закалки
Шероховатость поверхности (наружный диаметр)
Ra 0,4 мкм
Бесцентровое шлифование
Количество прорезей
16 прорезей
Стенка 0,3 мм в зоне зажима
Диапазон зажима на одну цангу
±0,15 мм
Стандартный упругий диапазон типа ER
Твердость гаечного ключа
HRC 40-45
Фрезерование на станке с ЧПУ из стали 45#
Срок изготовления
15 дней (стандартные размеры)
5 дней для нестандартной задней резьбы
Минимальный заказ
Без минимального заказа
Принимается единичное изделие
Контроль перед каждой отгрузкой: не просто штамп ОТК
Каждый комплект цанг проходит 5-этапный протокол контроля. Сначала мы проверяем диаметр отверстия пневматическим калибром (разрешение 0,002 мм). Во-вторых, мы измеряем TIR на прецизионной оправке в трех положениях вдоль отверстия. В-третьих, мы проверяем ширину прорези щупом — каждая прорезь должна быть 0,5 мм ± 0,05 мм. В-четвертых, мы проверяем посадку гаечного ключа на эталонной цанге. Наконец, мы проводим пробный зажим на шлифованном прутке 6 мм, измеряя прогиб прутка после 10 циклов открытия/закрытия. Только комплекты, прошедшие все пять проверок, получают номер партии BQUQ, выбитый на торце цанги. Вы можете проследить каждую деталь до партии сырья и записи печи термической обработки.
Упаковка и доставка: защита, соответствующая точности
Каждая цанга индивидуально заворачивается в бумагу с ингибитором коррозии (VCI), затем помещается в формованный пенопластовый вкладыш внутри жесткой картонной коробки. Гаечные ключи смазываются маслом и заворачиваются отдельно, чтобы они не поцарапали шлифованные поверхности цанги. Коробка маркируется номером детали, номером партии и сертификатом измерения TIR. Для заказов более 20 штук мы используем деревянный ящик с внутренними пенопластовыми перегородками. Доставка осуществляется через DHL или FedEx Express с нашего завода в Дунгуане. Стандартная доставка в США или Европу занимает 4-6 рабочих дней. Мы точно декларируем стоимость для таможни и предоставляем полные номера отслеживания в течение 24 часов после отправки.
Как выбрать правильную цангу для вашего токарного автомата
Начните с диаметра вашего прутка. Отверстие цанги должно быть на 0,05-0,10 мм больше номинального размера прутка. Например, для прутка 6,00 мм используется цанга с отверстием 6,05 мм. Затем проверьте резьбу тяги вашего шпинделя. Большинство японских и немецких токарных автоматов используют резьбу 16x1,5 или 20x1,5. Наши стандартные цанги имеют резьбу 20x1,5, но мы можем бесплатно изменить ее на любой шаг. В-третьих, учтите обрабатываемый материал. Если вы обрабатываете мягкую латунь или алюминий, достаточно марки 4140. Если вы режете закаленную сталь или суперсплавы, выбирайте марку 8620. Для подробного разбора выбора инструмента обратитесь к нашему руководству по выбору режущего инструмента для ЧПУ.
Каков минимальный объем заказа?
Без минимального заказа — вы можете заказать одну цангу с комплектом гаечных ключей, и мы отнесемся к ней с тем же приоритетом, что и к оптовому заказу.
Можете ли вы изготовить цангу под нестандартный шпиндель?
Да, мы можем изменить заднюю резьбу, общую длину или профиль переднего носка в течение 5 рабочих дней, без дополнительной платы за изменение резьбы.
Как вы обеспечиваете стабильность биения 0,005 мм?
Мы шлифуем отверстие и наружный диаметр за одну установку на круглошлифовальном станке с ЧПУ, затем проверяем каждую деталь пневматическим калибром и оправкой перед упаковкой.
Каков срок изготовления комплекта цанг стандартного размера?
Стандартные размеры отгружаются в течение 15 дней с момента подтверждения заказа; нестандартная задняя резьба добавляет 5 дней, а доставка занимает 4-6 рабочих дней через DHL.
Срок службы и восстановление: продлите рабочую жизнь цанги
Хорошо обслуживаемая цанга для токарного автомата должна выдерживать от 50 000 до 100 000 циклов зажима. Первым признаком износа обычно является заусенец на кромках прорезей, который вызывает заедание цанги в патроне. Мы рекомендуем продувать цангу сжатым воздухом каждые 500 циклов и повторно смазывать прорези легким машинным маслом. Когда TIR превышает 0,015 мм, отправьте цангу обратно к нам. Мы можем перешлифовать отверстие и перерезать прорези примерно за 40% стоимости новой детали. Эта услуга занимает 10 дней и восстанавливает цангу до исходного TIR 0,005 мм. Для получения дополнительной информации о поддержании точности в процессе обработки см. наше руководство по допускам обработки на станках с ЧПУ.
Разбивка стоимости: почему вы не переплачиваете за «брендовую» цангу
Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом обработки на станках с ЧПУ. Мы не платим лицензионные сборы и не делаем брендовых наценок. Стоимость этого обработанного на станке с ЧПУ цангового патрона для токарного автомата с комплектом гаечных ключей составляет $18-$35 за комплект, в зависимости от размера и марки материала. Эта цена включает цангу, два гаечных ключа, сертификат TIR и упаковку VCI. Сравните с европейской брендовой цангой за $60-$90 за комплект — вы экономите 60%, получая такое же или лучшее биение. Единственная разница — название на короб