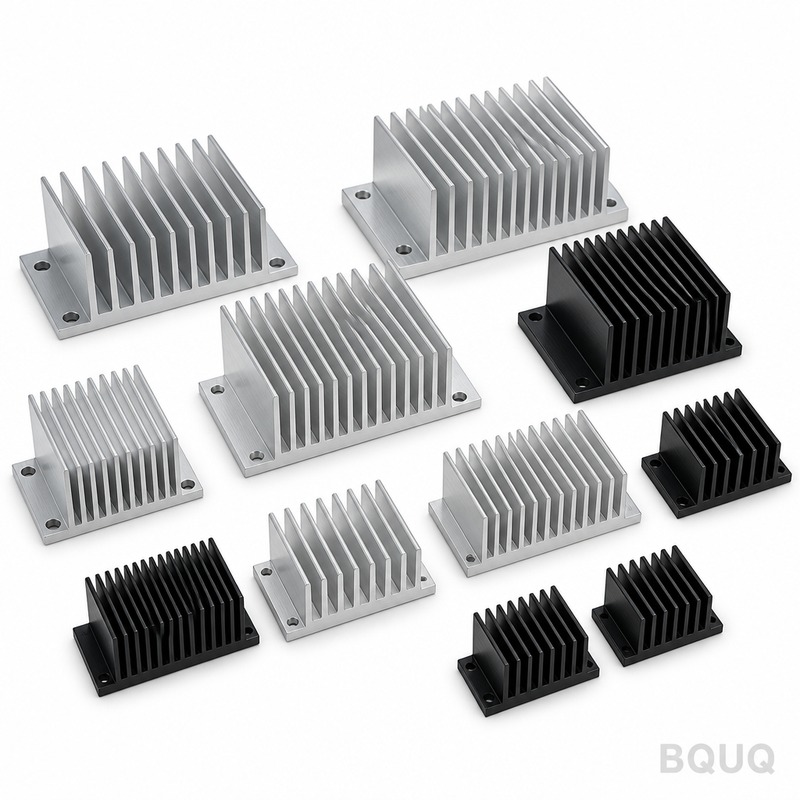
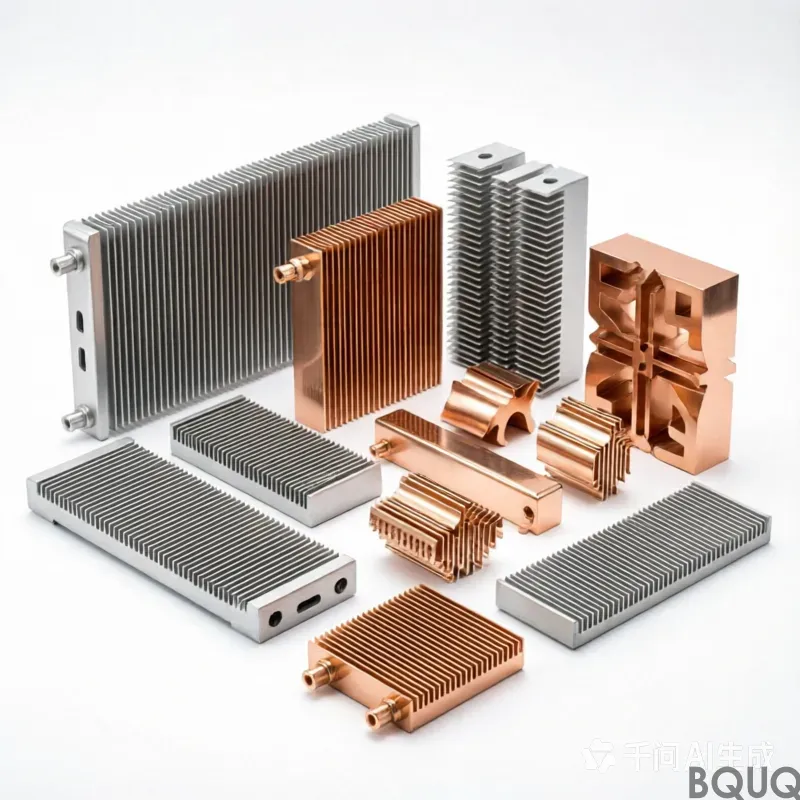
алюминиевые радиаторы: чистая медь C110, допуск 0,15 мм, цинк-никелевое покрытие поверхности, трехвалентная пассивация, срок поставки 20 рабочих дней, минимальный заказ 1000 шт. Производительность 300 000 шт. для импульсного источника питания. Включает проверку чертежей и отчет по первой статье.
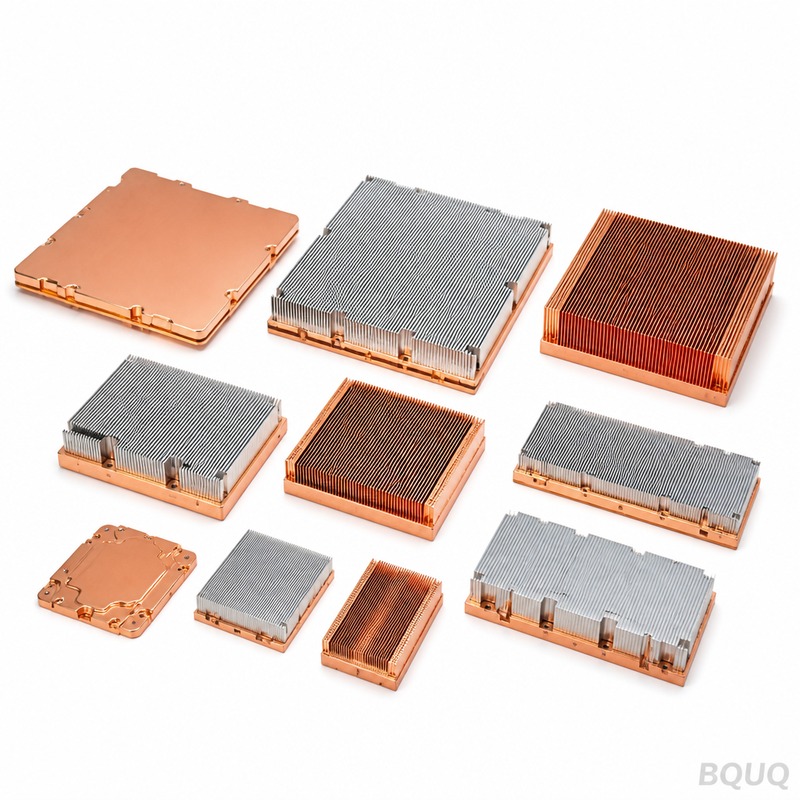
алюминиевые радиаторы
Ключевой вывод
Алюминиевые радиаторы от BQUQ изготавливаются из алюминия 1050A с толщиной ребра 1,0 мм, шагом рёбер 5,0 мм и тепловым сопротивлением 0,62 К/Вт. Общий допуск составляет ±0,20 мм, покрытие — пескоструйная обработка с эпоксидным порошковым напылением RAL 9005. Давление на себестоимость оказывают вторичные операции, такие как удаление заусенцев, гальваническое покрытие и 100% контроль, тогда как более жёсткий контроль критических характеристик смещает решение в сторону проектирования оснастки, а не финальной инспекции.
Читайте также: Лучшие медные радиаторы для разгона процессора в 2025 году.
Если вы впервые закупаете алюминиевые радиаторы, решение редко касается самой детали. Оно касается того, сможет ли поставщик выдержать ±0,20 мм на партии в тысячи штук и сохранятся ли 10 рабочих дней, когда чертёж изменится.
Ключевые характеристики кратко
| Параметр | Значение / Диапазон |
|---|---|
| Материал | алюминий 1050A |
| Толщина ребра | 1,0 мм |
| Шаг рёбер | 5,0 мм |
| Тепловое сопротивление | 0,62 К/Вт |
| Отделка поверхности | пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 |
| Общий допуск | ±0,20 мм |
Рыночный и технический контекст
Давление на себестоимость в телекоммуникациях и базовых станциях редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, гальванического покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала.
Техническая планка продолжает расти: сборки, которые когда-то допускали ±0,20 мм, теперь требуют более жёсткого контроля критических характеристик, что смещает решение в сторону проектирования оснастки, а не финальной инспекции.
См. также: Почему растёт спрос на штамповку меди и латуни для электрических компонентов?.
Как мы это производим
Производство алюминиевых радиаторов начинается с определения технологического окна, а не с выбора станка. Сначала мы фиксируем состояние материала и геометрию оснастки, а затем подтверждаем, что допуск ±0,20 мм выдерживается на производственной скорости, а не на единичной детали при замедленном режиме.
Оснастка проектируется исходя из измеренных технологических возможностей процесса, поэтому ±0,20 мм — это следствие геометрии оснастки, а не результат отбраковки на контроле. Именно поэтому срок 10 рабочих дней является реалистичным, а не оптимистичным.
Финальный контроль алюминиевых радиаторов проводится выборочно для общих размеров и 100% для критических элементов. Такое разделение согласовывается до изготовления оснастки, поскольку перевод элемента из категории общих в категорию критических меняет себестоимость и срок 10 рабочих дней.
Подробнее о Индивидуальные радиаторы и решения с паровыми камерами.
Материал и отделка поверхности
Состояние материала не менее важно, чем марка. Алюминий 1050A, поставленный с неправильной термообработкой, будет деформироваться после механической обработки, поэтому алюминиевые радиаторы перед финишной обработкой подвергаются снятию напряжений, когда геометрия асимметрична.
Спецификация поверхности для алюминиевых радиаторов — пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005, выбранное с учётом условий эксплуатации в телекоммуникациях и на базовых станциях. Толщина проверяется на эталонном образце-свидетеле из той же партии, а не принимается на основании настроек процесса.
Там, где алюминиевые радиаторы испытывают контактную нагрузку, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее распространённая причина разногласий при входном контроле.
Допуски и контроль
Контроль первой детали для алюминиевых радиаторов охлаждения отчитывается по каждому размеру на чертеже, а не по выборке из них. Этот отчёт является эталоном для остальной партии и для любого будущего повторного заказа.
Метод измерения является частью спецификации. Элемент, измеренный на КИМ, и тот же элемент, измеренный калибром, могут дать расхождение, поэтому чертежи алюминиевых радиаторов охлаждения указывают, как проверяется каждый критический размер.
Несоответствующий материал изолируется физически, а не только в системе. Для алюминиевых радиаторов охлаждения это означает, что партия остаётся в обозначенной зоне до документального оформления решения, что предотвращает наиболее распространённую ошибку при отгрузке.
Технические подробности: Штамповая вставка для пресс-формы: определение, стоимость и когда она нужна.
Где применяется
Телекоммуникации и базовые станции — крупнейшая область применения алюминиевых радиаторов охлаждения, где деталь обычно работает при непрерывной нагрузке и в широком диапазоне температур, а не в лабораторных условиях.
Вибрация и циклические нагрузки — обычные ограничители ресурса для алюминиевых радиаторов охлаждения. Если рабочий цикл известен, мы можем рекомендовать сочетание поверхностной обработки и твёрдости, которое продлевает срок службы без изменения размеров.
Что подтвердить перед заказом
Планируйте объём квалификации отдельно от объёма производства. Для алюминиевых радиаторов охлаждения 500 шт. — это точка, в которой процесс подтверждён; всё до этого является отработкой процесса.
Рекомендуем к прочтению: Индивидуальные радиаторы с запрессованными рёбрами.
Упаковка является частью спецификации. Детали, прибывшие с повреждением кромок или смешанными партиями, обходятся дороже разницы в упаковке, особенно для алюминиевых радиаторов охлаждения с обработанными поверхностями.
FAQ: Ваши вопросы перед заказом
Какие допуски вы выдерживаете на алюминиевых радиаторах?
Общие размеры выдерживаются в пределах ±0.20 мм. Критические элементы обозначаются на чертеже и выдерживаются в более узком диапазоне, при этом метод измерения указывается, чтобы входной контроль соответствовал нашему.
Каков минимальный объём заказа на алюминиевые радиаторы?
Прототипные партии начинаются значительно ниже производственного минимума. Серийные партии алюминиевых радиаторов начинаются от 500 шт. — именно на этом объёме технологическое окно подтверждено, а удельная себестоимость стабилизируется.
Сколько времени занимает производство алюминиевых радиаторов?
Стандартный срок производства алюминиевых радиаторов — 10 рабочих дней после утверждения чертежа и подписания оснастки. Прототипы обычно изготавливаются быстрее, так как не требуют оснастки, а повторные заказы — ещё быстрее, поскольку оснастка уже существует.
Предоставляете ли вы сертификаты на материал и контроль качества?
Пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 является стандартом для алюминиевых радиаторов. Другие виды отделки рассчитываются с указанным диапазоном толщины и проверяются на образце из той же партии, а не принимаются на основании настроек процесса.
Как вы реагируете на изменение конструкции в ходе проекта?
Изменения документируются относительно исходного отчёта о первом изделии. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остаётся ли существующий запас алюминиевых радиаторов пригодным к использованию.
Читайте также: Что такое усадка пружины? Причины, предотвращение и конструктивные последствия.
Отправьте чертёж и годовой объём. Вы получите анализ технологичности, маршрут обработки и коммерческое предложение, в котором явно указаны ±0.20 мм, 10 рабочих дней и 500 шт., а не подразумеваются.
См. также: Таблица соответствия металлических материалов: всемирная классификация марок.
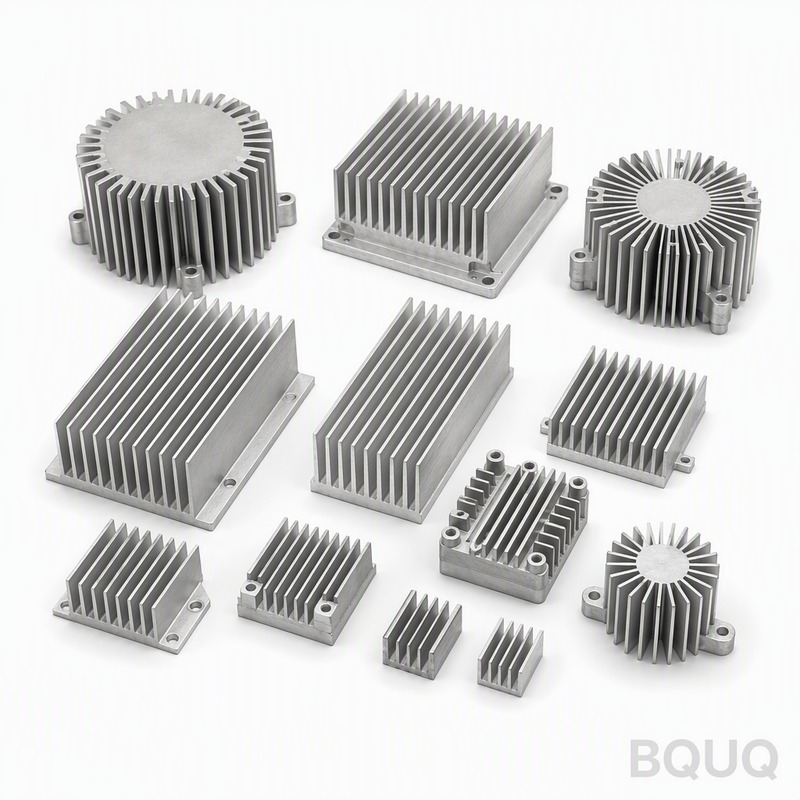
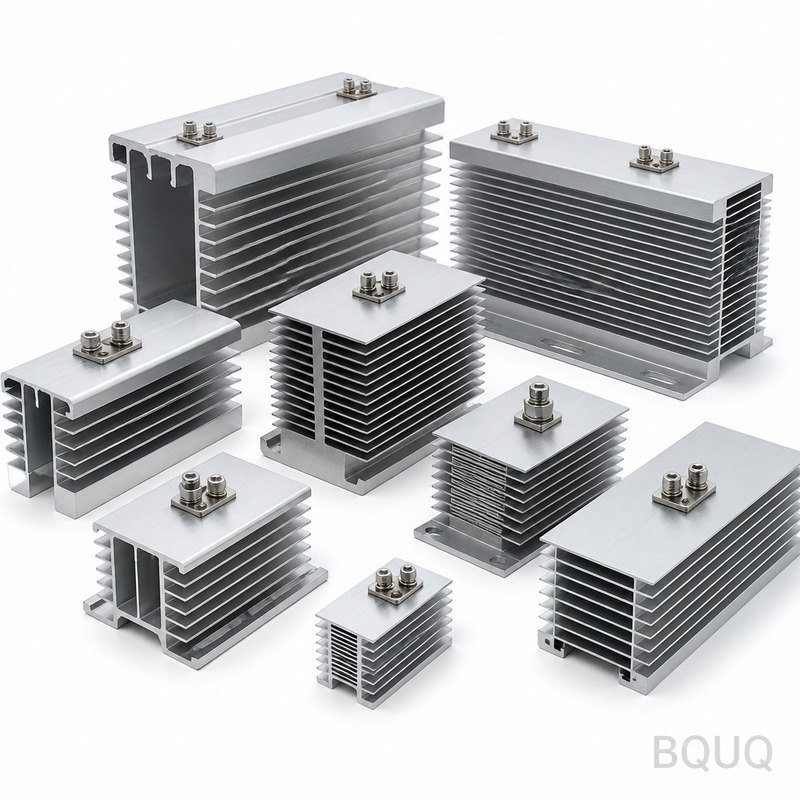
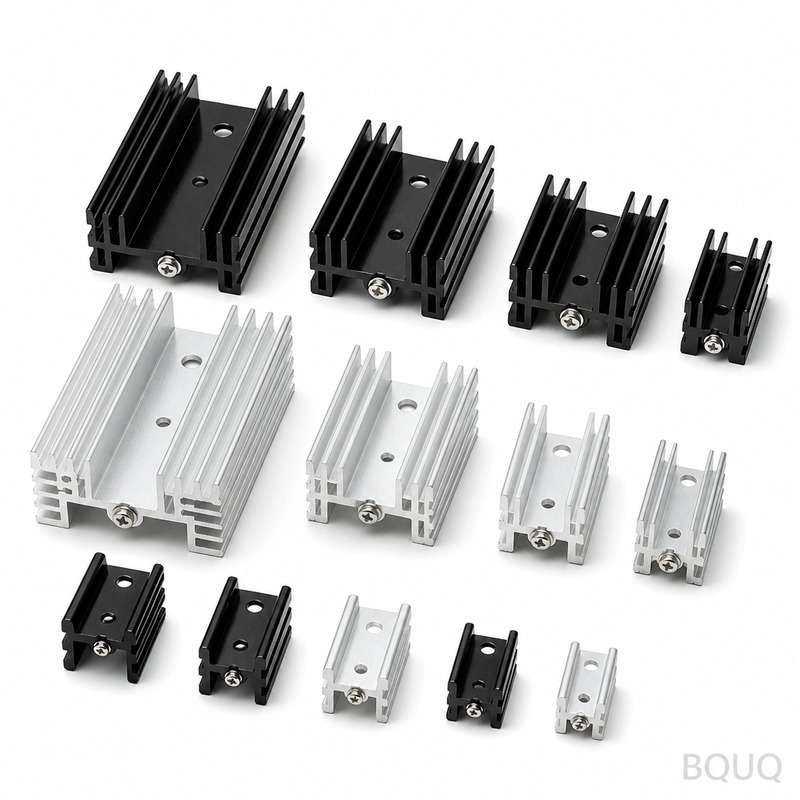
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / Диапазон |
|---|---|
| Материал | алюминий 1050A |
| Допуск | ±0.20 мм |
| Срок производства | 10 рабочих дней |
| Минимальный заказ | Не указан в статье |
| Производственная мощность | Партия в тысячи единиц |
Выбор / сравнение
| Вариант | Оптимальное применение | Компромисс |
|---|---|---|
| Стандартный контроль ±0.20 мм | Теплоотводы общего назначения для телекоммуникаций и базовых станций | Может не соответствовать более жёстким требованиям к критическим элементам |
| Более строгий контроль критических элементов | Сборки с повышающимися техническими требованиями | Увеличивает стоимость и переносит решение на этап проектирования оснастки |
| Отказ от удаления заусенцев | Снижение себестоимости единицы продукции | Риск заусенцев или проблем с качеством кромок |
| Отказ от гальванического покрытия | Снижение себестоимости единицы продукции | Может повлиять на коррозионную стойкость или внешний вид |
| Отказ от 100% контроля | Снижение себестоимости единицы продукции | Повышенный риск попадания несоответствующих деталей к заказчику |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Состояние материала | Зафиксировать состояние материала до механической обработки | Сертификат на материал или запись входного контроля |
| Геометрия оснастки | Сначала зафиксировать геометрию оснастки | Запись о проектировании и утверждении оснастки |
| Скорость производства | Подтвердить ±0.20 мм на производственной скорости | Данные контроля первой детали и в процессе производства |
| Удаление заусенцев | Контроль вторичной операции | Запись контроля удаления заусенцев |
| Гальваническое покрытие / покрытие | Контроль чистоты поверхности | Запись о толщине и адгезии покрытия |
| Финальный контроль | 100% контроль при необходимости | Протокол контроля |
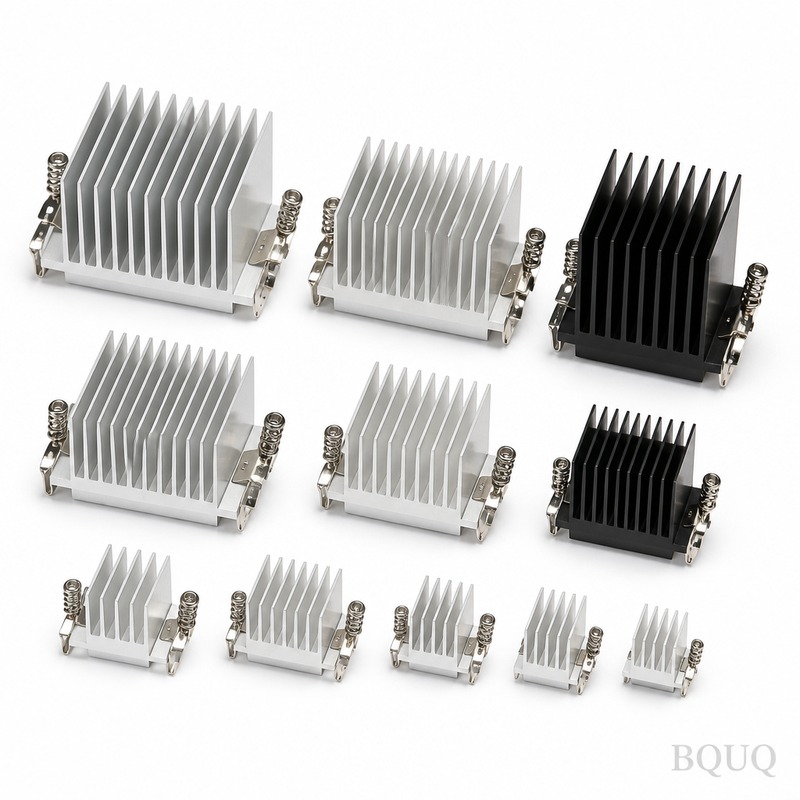
Часто задаваемые вопросы
Каков общий допуск для алюминиевых радиаторов?
Общий допуск составляет ±0.20 мм. Для критичных элементов может быть задан более жесткий допуск, что переносит решение в область проектирования оснастки, а не финального контроля. Перед заказом уточните требования к допускам на чертеже.
Какой материал и какое покрытие используются?
Материал — алюминий 1050A. Покрытие — пескоструйная обработка плюс эпоксидное порошковое покрытие RAL 9005. Эти характеристики влияют на тепловые параметры, коррозионную стойкость и внешний вид. Убедитесь, что они соответствуют требованиям вашего применения.
Подробнее о Индивидуальные радиаторы охлаждения из Китая.
Каковы типичные сроки поставки?
В статье указано 10 рабочих дней. Однако срок поставки может измениться при изменении чертежа. Подтверждайте срок поставки при размещении заказа, особенно для партий в тысячи единиц или когда критически важные элементы требуют более строгого контроля.
Каковы ключевые теплотехнические характеристики?
К ключевым характеристикам относятся толщина ребра 1.0 мм, шаг рёбер 5.0 мм и тепловое сопротивление 0.62 K/W. Эти значения влияют на отвод тепла. Подтвердите их соответствие вашим требованиям к терморегулированию перед заказом.
Технические подробности: BQUQ Алюминиевая холодная плита для жидкостного охлаждения.
Как вторичные операции влияют на стоимость?
Давление на стоимость в телекоммуникациях и на базовых станциях редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, нанесения покрытия и 100% контроля. Удаление одного из этих этапов обычно изменяет удельную стоимость сильнее, чем любая замена материала.
Рекомендуем к прочтению: Таблица плотности и веса металлов для обработки и штамповки.
Почему конструкция оснастки важнее финального контроля?
Сборки, которые когда-то принимались с допуском ±0.20 мм, теперь требуют более строгого контроля критически важных элементов. Это смещает решение в сторону конструкции оснастки, а не финального контроля. Первоочередная фиксация состояния материала и геометрии оснастки помогает выдерживать допуск на производственной скорости.
Сравните с алюминиевый радиатор.
Что следует подтвердить перед заказом алюминиевых радиаторов?
Подтвердите материал алюминий 1050A, толщину ребра 1.0 мм, шаг рёбер 5.0 мм, тепловое сопротивление 0.62 K/W, отделку поверхности пескоструйная обработка плюс эпоксидное порошковое покрытие RAL 9005, общий допуск ±0.20 мм, срок поставки 10 рабочих дней и размер партии в тысячи единиц.