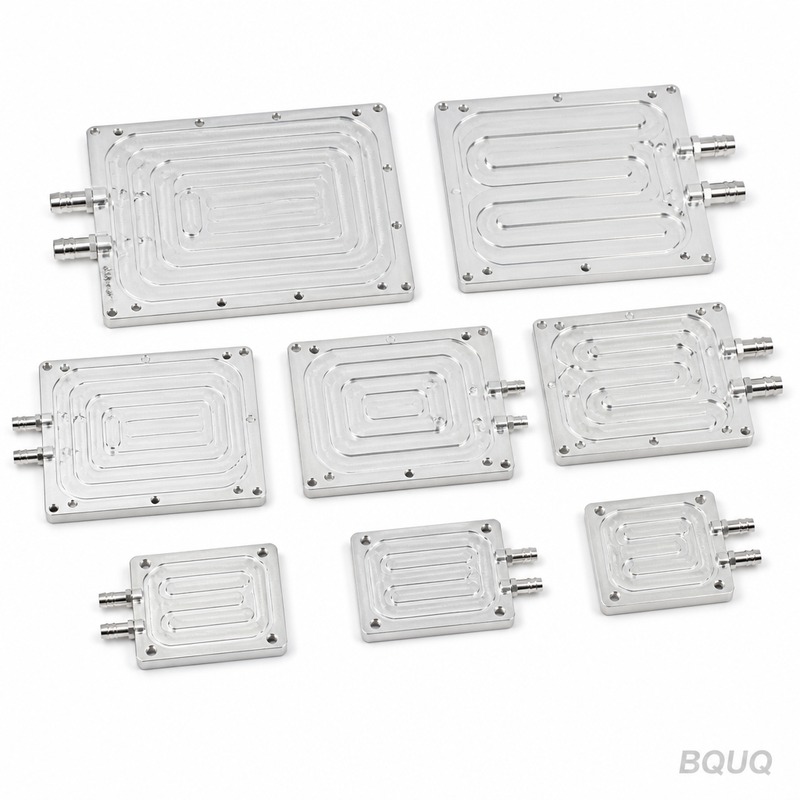
Алюминиевая холодная плита для жидкостного охлаждения — это фрезерованное алюминиевое основание с герметичными каналами, по которым хладагент проходит непосредственно под вашим
Алюминиевая холодная плита для жидкостного охлаждения — это фрезерованное алюминиевое основание с герметичными каналами, по которым хладагент проходит непосредственно под вашим IGBT-модулем, лазерн
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Алюминиевая холодная плита для жидкостного охлаждения — это фрезерованное алюминиевое основание с герметичными каналами, по которым хладагент проходит непосредственно под вашим IGBT-модулем, лазерным диодом или аккумуляторным блоком. Мы обрабатываем плиту с плоскостностью до 0,02 мм по всей поверхности и выдерживаем допуск глубины каналов ±0,05 мм, что обеспечивает равномерное сжатие термоинтерфейсного материала и снижение температуры перехода на 15–20°C по сравнению со стандартным экструдированным радиатором. Каждая плита изготавливается на CNC-станках на нашем заводе в Дунгуане с 20-летним опытом, а затем проходит испытание давлением 1,0 МПа в течение 30 минут перед отгрузкой.
Почему допуск глубины канала ±0,05 мм важен для потока хладагента
Хладагент движется по пути наименьшего сопротивления. Если один канал глубже другого на 0,1 мм, поток распределяется неравномерно, и горячая точка под вашим чипом остается горячей. Мы обрабатываем все каналы за один установ в 4-осевом CNC-фрезерном станке. Такая единая установка фиксирует базу плиты, поэтому отклонение глубины каналов по всей поверхности остается в пределах ±0,05 мм. Вы получаете равномерную турбулентность и прогнозируемый перепад давления 0,2–0,3 бар при расходе 6 л/мин, что упрощает расчет мощности насоса.
Материалы для холодных плит: 6061-T6 против 5052
Мы используем два алюминиевых сплава. 6061-T6 — наш стандартный вариант: твердость 95 HBW, предел текучести 276 МПа, легко анодируется. Используйте его для плит толщиной более 10 мм, где важна конструкционная жесткость. 5052-H32 мягче, но более коррозионностойкий, идеально подходит для морских или автомобильных контуров охлаждения с этиленгликолевыми смесями. Оба материала поставляются с сертификатом завода-изготовителя, и мы проводим выборочный контроль твердости каждой поступающей партии. Если ваша конструкция требует медного основания или никелированной нержавеющей вставки, мы можем припаять их после CNC-обработки — сообщите нам состав вашего хладагента, и мы порекомендуем подходящую пару.
Герметизация контура охлаждения: канавки под O-кольца и уплотнительные поверхности
Холодная плита протекает в месте уплотнительного соединения, а не через алюминий. Мы обрабатываем канавки под O-кольца по стандарту AS 568A, с шероховатостью поверхности Ra 0,8 мкм на дне и боковых стенках канавки. Уплотнительная поверхность вокруг канавки выдерживается с плоскостностью 0,02 мм, что обеспечивает сжатие FKM O-кольца твердостью 70 Shore A ровно на 25% — рекомендуемая степень обжатия для статического уплотнения при 1,0 МПа. Мы не подвергаем эти поверхности галтовке или снятию заусенцев. Галтовка скругляет острые кромки канавки, что снижает захват O-кольца. Каждая плита проверяется профилометром, и отчет прилагается к упаковке.
Испытание давлением и контроль методом цветной дефектоскопии перед каждой отгрузкой
Мы испытываем каждую холодную плиту, а не образец. Сначала мы заглушаем все порты и создаем давление 1,0 МПа сухим воздухом в каналах. Плита должна удерживать это давление в течение 30 минут без падения. Затем мы проводим контроль методом цветной дефектоскопии всех сварных швов и паяных соединений — если видна красная краска, деталь бракуется. После испытаний мы промываем внутренние каналы 5% раствором азотной кислоты для удаления оксидных остатков, затем сушим фильтрованным воздухом. Вы получаете сертификат испытаний с номером партии и штампом оператора. Для производственных партий свыше 500 изделий мы дополнительно проводим гелиевый тест на герметичность с детектором, откалиброванным на 1x10⁻⁶ мбар·л/с.
Варианты обработки поверхности: Ra 0,4 мкм для термоинтерфейса, Ra 0,8 мкм для каналов хладагента
Поверхность, контактирующая с источником тепла, должна быть достаточно гладкой, чтобы минимизировать воздушные зазоры с термопастой. Мы обрабатываем эту поверхность до Ra 0,4 мкм (16 микро дюймов) как стандарт. Внутренние стенки каналов требуют только Ra 0,8 мкм — более гладкая поверхность увеличивает стоимость обработки без улучшения теплопередачи. Если вы используете материал с фазовым переходом (PCM) вместо смазки, мы можем притереть контактную поверхность до Ra 0,2 мкм. Притирка добавляет 24 часа к сроку изготовления, но снижает тепловое сопротивление еще на 0,02°C·см²/Вт. Мы не наносим покрытие на контактную поверхность, если вы не запросите — анодирование добавляет 5 мкм оксидного слоя, который действует как изолятор.
Сроки изготовления и политика без минимального заказа для прототипов и серийного производства
Мы изготавливаем прототипы холодных плит за 7 рабочих дней, включая испытание давлением. Производственные заказы на 100–500 изделий отгружаются за 15 рабочих дней. У нас нет минимального заказа — закажите один прототип или 5000 единиц, цена за единицу будет отличаться не более чем на 15%, поскольку время наладки CNC-станков одинаково. Для стандартной плиты 200 мм x 100 мм x 20 мм цена за единицу при заказе 10 штук составляет $85 FOB Шэньчжэнь; при заказе 500 штук она снижается до $48. Эта цена включает канавки под O-кольца, два резьбовых порта G1/4 и сертификат испытаний давлением. Мы не взимаем плату за оснастку для стандартных размеров портов.
Типы портов и фитингов, которые мы обрабатываем: G1/4, NPT, SAE и штуцерные
Вам не нужен отдельный переходной фитинг. Мы обрабатываем порт непосредственно в алюминиевой плите. Для резьбы G1/4 и NPT мы используем резьбовую фрезу, которая обеспечивает полный профиль резьбы с допуском среднего диаметра 6H. Для портов SAE с бобышкой под O-кольцо (ORB) мы обрабатываем поверхность бобышки до Ra 0,8 мкм и добавляем обработанную канавку для упорной шайбы. Штуцерные порты для силиконовых шлангов нарезаются однопроходным фасонным резцом, создавая плавный переход, который не повреждает шланг изнутри. Если вы не уверены, какой порт использовать, руководство по выбору режущего инструмента для CNC в нашем блоге описывает геометрию резьбовых фрез, которую мы применяем для каждого типа портов.
Как мы контролируем плоскостность больших плит (до 600 мм x 400 мм)
Большие плиты деформируются при неравномерном удалении материала с одной стороны. Мы контролируем этот процесс, чередуя проходы обработки: сначала фрезеруем сторону с каналами, затем переворачиваем плиту и обрабатываем контактную поверхность, затем снова переворачиваем и доводим глубину каналов. Такой сбалансированный съем материала предотвращает изгиб плиты из-за остаточных напряжений в 6061-T6. После механической обработки мы снимаем остаточные напряжения с каждой плиты длиной более 300 мм путем выдержки при 180°C в течение 4 часов, затем снимаем финальные 0,1 мм с контактной поверхности. Окончательная плоскостность измеряется на поверочной плите из гранита с помощью индикатора часового типа — мы бракуем все, что превышает 0,02 мм полного показания индикатора.
Контрольно-измерительное оборудование для размерной и тепловой верификации
Наша КИМ (координатно-измерительная машина) проверяет все расположения портов и позиции резьбы с точностью ±0,01 мм. Прибор для измерения шероховатости подтверждает Ra на контактной поверхности и стенках каналов. Для тепловой верификации мы собираем испытательный стенд с картриджным нагревателем 50 Вт и термопарой, установленной на контактной поверхности. Мы подаем хладагент при 25°C и расходе 4 л/мин и измеряем повышение температуры в установившемся режиме. Хорошая плита обеспечивает повышение температуры менее 15°C при 50 Вт. Мы включаем этот отчет о тепловых испытаниях для любой плиты стоимостью более $200. Полный перечень размерных проверок, которые мы выполняем, приведен в нашем руководстве по допускам CNC-обработки, где подробно описано значение каждого символа GD&T на вашем чертеже.
Характеристика
Значение
Материал
Алюминий 6061-T6 или 5052-H32
Максимальный размер плиты
600 мм x 400 мм x 100 мм толщина
Твердость (после обработки)
95 HBW (6061-T6)
Плоскостность контактной поверхности
0,02 мм TIR
Допуск глубины канала
±0,05 мм
Шероховатость контактной поверхности
Ra 0,4 мкм (опционально притирка до Ra 0,2 мкм)
Шероховатость стенок каналов
Ra 0,8 мкм
Резьба портов
G1/4, NPT, SAE ORB, штуцерные
Испытание давлением
1,0 МПа, 30 мин, без падения
Срок изготовления прототипа
7 рабочих дней
Срок производства (100–500 шт.)
15 рабочих дней
Минимальный заказ
Без минимального заказа (принимается 1 шт.)
Страна происхождения
Сделано в Китае (завод в Дунгуане)
Каков минимальный заказ для нестандартной алюминиевой холодной плиты?
Минимального заказа нет — мы изготавливаем для вас один прототип, и цена за единицу снижается только на 15% при заказе 500 штук, поэтому вы можете проверить свою конструкцию без необходимости закупать большой объем.
Можете ли вы изготовить холодную плиту по моему 2D-чертежу или 3D STEP-файлу?
Да, отправьте нам STEP-файл и PDF-чертеж с расположением портов и спецификациями крутящего момента, и мы подтвердим глубину каналов и размер O-кольца в течение 24 часов.
Как вы гарантируете отсутствие утечек в холодной плите при серийном производстве?
Каждая плита индивидуально испытывается давлением 1,0 МПа в течение 30 минут без падения давления, а для партий свыше 500 изделий мы дополнительно проводим гелиевый тест на герметичность при 1x10⁻⁶ мбар·л/с.
Каков типичный срок изготовления производственного заказа на 200 штук?
15 рабочих дней для 200 штук, включая механическую обработку, испытание давлением и обработку поверхности, после чего авиадоставка до вашей двери за 3–