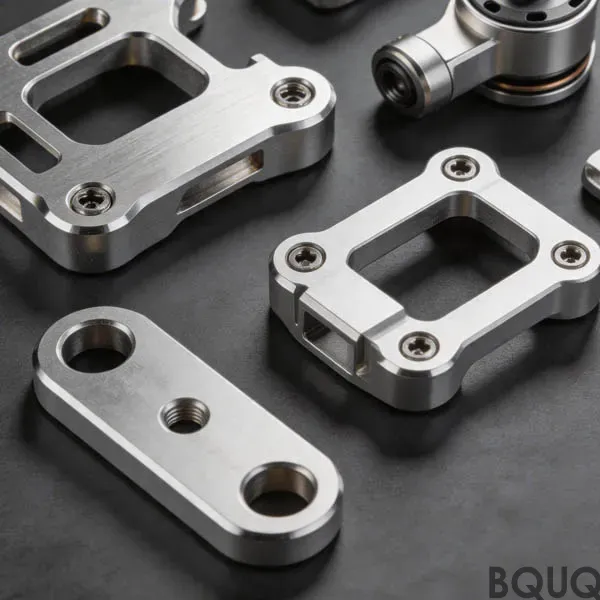
чертежи деталей из листового металла: POM / PEEK / нейлон, допуск 0,005 мм, поверхность электрохимическая полировка Ra 0,2, срок выполнения 20 рабочих дней, минимальный заказ 1000 шт. Производственные мощности для автомобильной промышленности. Проверка чертежей и отчёт по первой статье включены.
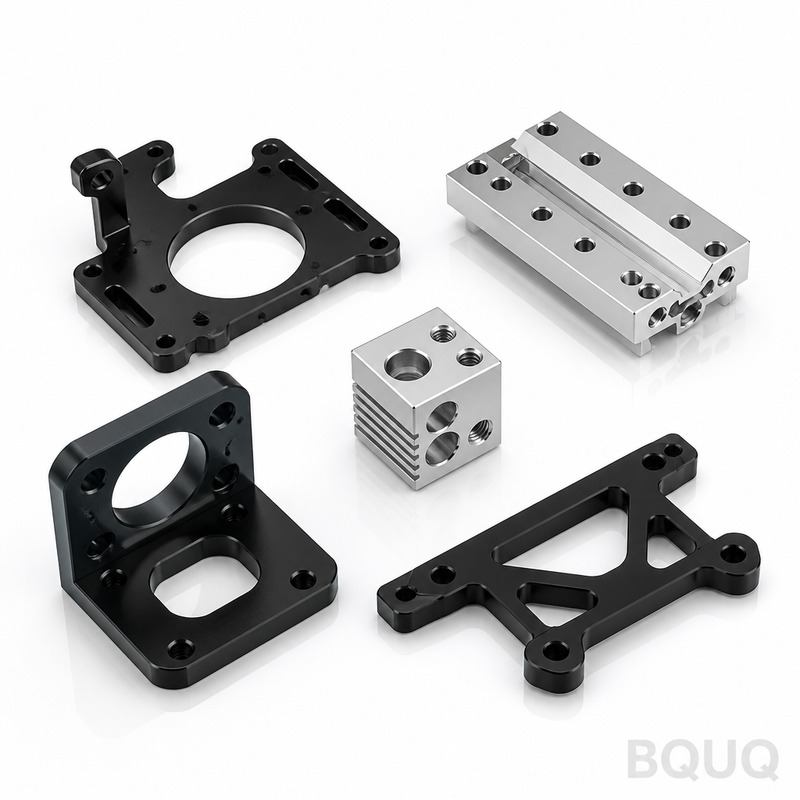
Чертежи деталей из листового металла
Ключевой вывод
Чертежи деталей из листового металла для аэрокосмической отрасли предусматривают алюминий 7075-T6 с анодированием Type II / Type III, выдерживаемый с допуском ±0,003 мм на производственной скорости. Срок производства — 15 рабочих дней при минимальном заказе 500 шт. Себестоимость определяется вторичными операциями — удалением заусенцев, нанесением покрытия и 100% контролем — а не сырьём. Региональная квалификация и второй квалифицированный источник требуются всё чаще, поэтому допуски должны быть чётко задокументированы на чертеже.
Поставщиков, готовых дать цену на чертежи деталей из листового металла, хватает. Дефицит — в поставщиках, способных объяснить, почему выбран допуск ±0,003 мм, как анодирование Type II / Type III влияет на срок службы и как обеспечиваются 15 рабочих дней, когда инструмент требует ремонта.
Ключевые характеристики кратко
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 7075-T6 |
| Отделка поверхности | анодирование Type II / Type III |
| Срок производства | 15 рабочих дней |
| Минимальный заказ (производство) | 500 шт. |
Рыночный и технический контекст
Давление на себестоимость в аэрокосмической отрасли редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, нанесения покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала.
Читайте также: В чем разница между штамповкой и гибкой? Сравнение процессов формовки.
Неопределённость в тарифах и логистике сделала региональную квалификацию приоритетом в аэрокосмической отрасли. Покупатели всё чаще запрашивают второй квалифицированный источник, что меняет подход к спецификации чертежей деталей из листового металла и к документированию допусков.
Как мы это производим
Маршрут для чертежей деталей из листового металла начинается с технологического окна, а не со станка. Сначала мы фиксируем состояние материала и геометрию оснастки, затем подтверждаем, что ±0,003 мм выдерживается на производственной скорости, а не на одной медленной детали.
Термообработка и обработка поверхности планируются как контролируемые этапы, а не как запоздалая мысль. Анодирование Type II / Type III наносится в заданном диапазоне толщины и проверяется, поскольку именно разброс здесь вызывает больше отказов в эксплуатации, чем размерный дрейф.
Финальный контроль для чертежей деталей из листового металла — выборочный для общих размеров и 100% для критических элементов. Это разделение согласуется до изготовления оснастки, поскольку перевод элемента из общих в критические меняет себестоимость и срок 15 рабочих дней.
Материал и отделка поверхности
Алюминий 7075-T6 является стандартом для чертежей деталей из листового металла, поскольку он предсказуемо выдерживает ±0,003 мм и обрабатывается без сюрпризов наклёпа. Альтернативы предлагаются, когда коррозионная стойкость или электропроводность доминируют в требованиях.
Состояние материала не менее важно, чем марка. Алюминий 7075-T6, поставленный с неправильной термообработкой, будет деформироваться после механической обработки, поэтому чертежи деталей из листового металла предусматривают снятие напряжений перед финишной обработкой при асимметричной геометрии.
Там, где чертежи деталей из листового металла предполагают контактную нагрузку, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее частая причина споров при входном контроле.
Допуски и контроль
Общие размеры на чертежах деталей из листового металла выдерживаются с допуском ±0,003 мм; критические элементы обозначаются на чертеже и контролируются отдельно с более узким полем.
Воспроизводимость процесса отслеживается по каждому элементу. Если Cpk падает ниже согласованного порога на чертежах деталей из листового металла, мы либо корректируем процесс, либо переклассифицируем элемент, а не сортируем детали в конце.
Прослеживаемость ведётся по партии плавки и дате производства. Если когда-либо возникнет эксплуатационная проблема с чертежами деталей из листового металла, мы сможем определить, какая партия, какой комплект оснастки и какая запись контроля к этому относятся.
Где это применяется
В сборке чертежи деталей из листового металла обычно ограничены сопрягаемой деталью, а не собственной спецификацией. Ранний обмен чертежом интерфейса предотвращает распространённый сбой, когда обе детали в допуске, но не собираются.
Вибрация и циклические нагрузки — обычные ограничители ресурса для чертежей деталей из листового металла. Если рабочий цикл известен, мы можем рекомендовать комбинацию обработки поверхности и твёрдости, продлевающую срок службы без изменения размеров.
Подробнее о Выбор радиатора для светодиодов: расчет по световому потоку и сроку службы.
Что подтвердить перед заказом
Упаковка — часть спецификации. Детали, прибывшие с повреждением кромок или смешанными партиями, обходятся дороже разницы в упаковке, особенно для чертежей деталей из листового металла с обработанными поверхностями.
Технические подробности: BQUQ Обработанный на станке с ЧПУ цанговый патрон типа 20 для автоматического токарного станка с круглым прутком.
Подтвердите путь повторного заказа. Если чертежи деталей из листового металла задокументированы с чертежами оснастки и отчётом о первой статье в архиве, повторный заказ спустя годы воспроизведёт оригинальную деталь, а не её приблизительный аналог.
Часто задаваемые вопросы: ваши вопросы перед заказом
Какой допуск вы можете выдержать на чертежах деталей из листового металла?
Общие размеры выдерживаются с допуском ±0,003 мм. Критические элементы обозначаются на чертеже и выдерживаются с более узким полем, при этом метод измерения указывается, чтобы входной контроль совпадал с нашим.
Рекомендуем к прочтению: Что требуется для точности и сертификации в аэрокосмическом производстве?.
Каков минимальный объём заказа для чертежей деталей из листового металла?
Стандартный срок производства для чертежей деталей из листового металла — 15 рабочих дней после утверждения чертежа и подписания оснастки. Прототипы обычно быстрее, поскольку обходятся без оснастки, а повторные заказы ещё быстрее, поскольку оснастка уже существует.
Сравните с Штамповка против CNC-обработки: линия объема, которая решает.
Предоставляете ли вы сертификаты на материал и контроль?
Да. Пришлите чертёж в любом распространённом формате. Сначала мы проверяем его на технологичность и отмечаем любой элемент, где ±0,003 мм потребует дополнительной операции, чтобы вы могли принять решение до изготовления оснастки.
Читайте также: Индивидуальная CNC-цанга с направляющей втулкой для токарного автомата.
Какие виды отделки поверхности доступны для чертежей деталей из листового металла?
Да. Сертификаты на материал, прослеживаемость по партии плавки и отчёты о контроле первой статьи поставляются с заказом. Если ваш аэрокосмический заказчик требует дополнительную документацию, укажите это на этапе расчёта цены.
Можете ли вы изготовить прототип до оснастки?
Да, и мы это рекомендуем. Прототипирование чертежей деталей из листового металла без оснастки подтверждает посадку и функциональность за долю стоимости оснастки и обычно выявляет необходимость изменения конструкции до резки металла.
Мощности для чертежей деталей из листового металла составляют . Эта цифра — установленная мощность, а не показатель продаж, и именно она определяет, выдержится ли 15 рабочих дней при увеличении вашего объёма.
См. также: Паровая камера против тепловой трубки против твердотельного радиатора: ключевые инженерные различия.
Подробнее о Тепловое сопротивление переход-корпус: определение, влияние и измерение.
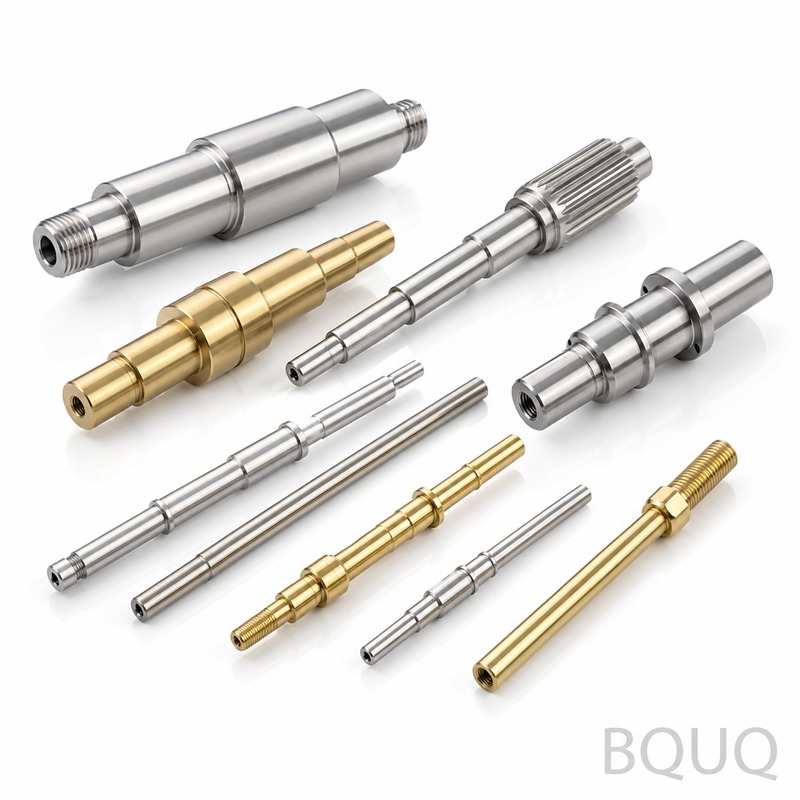
Технические подробности: BQUQ CNC-обработанные детали турбокомпрессора.
Рекомендуем к прочтению: Индивидуальная цанга для патрона CNC с удлинителем — длинноходовая прецизионная обработка.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 7075-T6 |
| Допуск | ±0,003 мм |
| Срок производства | 15 рабочих дней |
| Минимальный заказ | 500 шт. |
| Мощности | Производственная скорость при технологическом окне, зафиксированном до механической обработки |
Выбор / сравнение
| Вариант | Лучше всего подходит для | Компромисс |
|---|---|---|
| Анодирование Type II | Общая коррозионная стойкость и декоративная отделка | Более тонкий оксидный слой, чем Type III; более низкая износостойкость |
| Анодирование Type III | Высокая износостойкость и продлённый срок службы | Более высокая стоимость и более толстое покрытие может повлиять на плотные допуски |
| Единственный квалифицированный источник | Быстрая первичная квалификация и меньшие административные усилия | Более высокий риск поставок; нет второго источника при тарифных или логистических сбоях |
| Второй квалифицированный источник | Аэрокосмические покупатели, нуждающиеся в региональной квалификации и непрерывности поставок | Дополнительная документация и усилия по проверке допусков |
| 100% контроль | Критические аэрокосмические элементы, требующие полной прослеживаемости | Увеличивает удельную себестоимость; его исключение влияет на себестоимость сильнее, чем замена материала |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Определение технологического окна | Фиксация состояния материала и геометрии оснастки до механической обработки | Лист технологического окна |
| Валидация производственной скорости | Подтверждение, что ±0,003 мм выдерживается на производственной скорости, а не на одной медленной детали | Данные контроля первой статьи и в процессе производства |
| Удаление заусенцев | Вторичная операция, контролируемая по качеству кромок | Журнал операции удаления заусенцев |
| Нанесение покрытия / анодирование | Анодирование Type II / Type III наносится согласно чертежу | Запись толщины и типа покрытия |
| Финальный контроль | 100% контроль, когда указано | Отчёт о контроле с результатами по допускам |
Часто задаваемые вопросы
Какой материал и допуск являются стандартными для чертежей деталей из листового металла?
Стандартом является алюминий 7075-T6 с допуском ±0,003 мм, выдерживаемым на производственной скорости. Эта комбинация балансирует прочность и вес для аэрокосмической отрасли. Чертёж должен указывать состояние материала и геометрию оснастки, поскольку технологическое окно фиксируется до механической обработки, а не после.
Каков срок производства и минимальный заказ для деталей из листового металла?
Срок производства — 15 рабочих дней, минимальный заказ — 500 шт. Срок 15 рабочих дней обеспечивается даже при необходимости ремонта оснастки, поэтому график предполагает определённое технологическое окно. Подтвердите оба значения перед заказом, поскольку они влияют на планирование и запасы.
Сравните с Технологии шлифовки торцов пружин, допуски и спецификации для прецизионного производства.
Почему анодирование Type II против Type III важно для срока службы?
Анодирование Type II обеспечивает общую коррозионную стойкость и декоративную отделку, тогда как Type III даёт более толстый оксидный слой для более высокой износостойкости и более длительного срока службы. Компромисс — стоимость и толщина покрытия, которая может повлиять на плотные допуски. Указывайте тип на чертеже исходя из износа и условий эксплуатации.
Откуда исходит давление на себестоимость в аэрокосмических деталях из листового металла?
Давление на себестоимость редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, нанесения покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала. Проверьте чертёж, чтобы избежать ненужных вторичных операций.
Почему покупатели запрашивают второй квалифицированный источник?
Неопределённость в тарифах и логистике сделала региональную квалификацию приоритетом в аэрокосмической отрасли. Покупатели всё чаще запрашивают второй квалифицированный источник, что меняет подход к спецификации чертежей деталей из листового металла и к документированию допусков. Второй источник снижает риск поставок, но добавляет усилия по квалификации.
Как проверяется ±0,003 мм на производственной скорости?
Маршрут начинается с технологического окна, а не со станка. Сначала фиксируются состояние материала и геометрия оснастки, затем ±0,003 мм подтверждается на производственной скорости, а не на одной медленной детали. Записи контроля должны показывать результаты первой статьи и в процессе производства.
Что следует подтвердить перед заказом деталей из листового металла?
Подтвердите материал 7075-T6, допуск ±0,003 мм, анодирование Type II или Type III, срок производства 15 рабочих дней и минимальный заказ 500 шт. Также подтвердите, требуется ли 100% контроль и нужен ли второй квалифицированный источник. Эти детали влияют на себестоимость и график.