
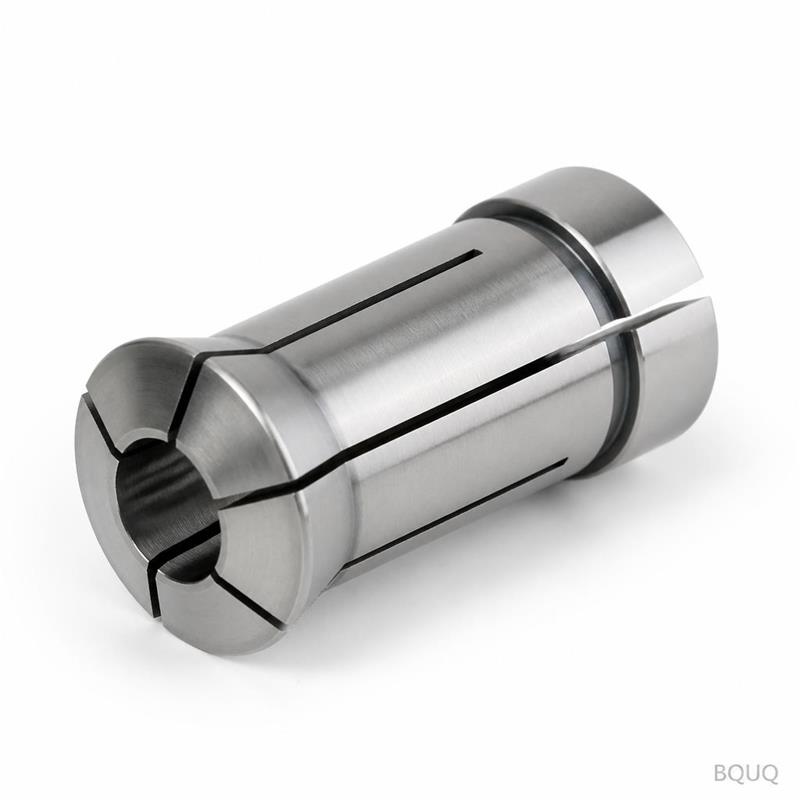
Цанговые патроны для фрезерования: жёсткость при боковой нагрузке
Краткий ответ: цанговый патрон удерживает фрезу жёстко только при совпадении трёх условий — зажим хвостовика на 2/3 длины отверстия, правильный момент затяжки гайки и круглая чистая цанга. При боковой нагрузке патрон ER32 с хвостовиком 20 мм при вылете 60 мм обычно даёт прогиб 10-25 мкм при радиальной силе 1 кН, и этот прогиб растёт примерно как куб вылета. Выдвиньте ту же фрезу до 90 мм — и прогиб может утроиться. Покупателям следует указывать TIR (0,005-0,010 мм типично для прецизионного класса), момент затяжки гайки и длину зажима, а не просто «ER32». BQUQ изготавливает и шлифует такие патроны на одном заводе ISO9001 в Dongguan и даёт расчёт за 12 рабочих часов.
Почему боковая нагрузка — не первый вопрос, который стоит задавать
Фрезерование — это не сверление. Сверло давит в основном вдоль своей оси, поэтому задача цанги — преимущественно осевой зажим. Фреза испытывает радиальную силу резания, которая меняет направление при прохождении каждого зуба, и эта сила действует как изгибающий момент на всю систему: хвостовик фрезы, цанга, гайка, корпус патрона, конус шпинделя.
Именно этот изгибающий момент инженеры и называют «боковой нагрузкой». Он не ломает цанги. Он изгибает сборку, и изгиб проявляется в виде:
- Отклонения инструмента на режущей кромке — доминирующий источник размерной погрешности и вибраций.
- Микропроскальзывания между хвостовиком и отверстием цанги — источник вытягивания и постепенного дрейфа TIR.
- Неравномерной нагрузки на зубья — одна режущая кромка режет больше других, что ускоряет износ фрезы и ухудшает качество поверхности.
Поэтому полезный вопрос — не «выдерживает ли цанговый патрон боковую нагрузку?», а «насколько отклоняется именно эта сборка патрона и какая часть нагрузки доходит до отверстия цанги, а не до торца шпинделя?»
Геометрия, которая действительно определяет жёсткость
Длина зажима: правило 2/3
Цанга зажимает по своему отверстию. Если хвостовик фрезы входит только в переднюю треть цанги, задняя часть цанги сжимается внутрь, ни с чем не контактируя, цанга перекашивается в гайке, и сборка теряет как соосность, так и жёсткость.
Рабочее правило в большинстве цехов: вставляйте хвостовик так, чтобы он занимал не менее двух третей отверстия цанги и никогда не меньше длины, равной диаметру хвостовика. Для цанги ER32 (общая длина 46 мм, полезное отверстие примерно 40 мм) хвостовик 20 мм должен сидеть на глубине 26-30 мм.
| Размер цанги | Номинальный диапазон отверстия | Типичный полезный зажим | Минимальный зажим для хвостовика 12 мм |
|---|---|---|---|
| ER16 | 1-10 мм | ~24 мм | 12-16 мм |
| ER20 | 1-13 мм | ~30 мм | 12-16 мм |
| ER25 | 1-16 мм | ~34 мм | 14-18 мм |
| ER32 | 2-20 мм | ~40 мм | 16-22 мм |
| ER40 | 3-26 мм | ~46 мм | 18-26 мм |
Значения типичны для стандартных цанг DIN 6499; проверяйте по чертежу конкретного поставщика.
Вылет: кубический штраф
Прогиб консоли пропорционален кубу неподдерживаемой длины. Переход с 50 мм на 75 мм вылета — это увеличение длины в 1,5 раза и теоретическое увеличение прогиба в 3,4 раза при той же силе. Именно поэтому короткий цанговый патрон часто превосходит более длинный, номинально «более жёсткий» держатель.
Практический вывод: выбирайте самый короткий патрон, который обеспечивает зазор с заготовкой и оснасткой. Если нужно достать глубоко, примите, что вы обмениваете жёсткость на вылет, и соответственно уменьшите радиальную глубину резания.
Тип гайки и подшипник
Гайка выполняет две задачи: вдавливает цангу в 16° конус патрона и должна делать это, не проворачивая цангу. Простая гайка трётся о торец цанги и может слегка повернуть её при затяжке. Гайка с подшипником (игольчатым или шариковым) разъединяет вращение и зажим, поэтому тот же момент от руки создаёт более высокое и более стабильное усилие зажима.
| Тип гайки | Усилие зажима при равном моменте | Стабильность TIR | Лучшее применение |
|---|---|---|---|
| Простая гайка | Базовое | Удовлетворительная | Лёгкая чистовая обработка, малые объёмы |
| Гайка с шарикоподшипником | ~1,3-1,6× базового | Хорошая | Общее фрезерование |
| Гайка с игольчатым подшипником | ~1,5-1,8× базового | Очень хорошая | Тяжёлое черновое фрезерование, высокие обороты |
Множители — ориентировочные диапазоны из типичных данных поставщиков, а не гарантированные значения.
Чего на самом деле стоит TIR при фрезеровании
Суммарное радиальное биение — это сумма погрешности конуса патрона, погрешности цанги, погрешности посадки гайки и погрешности хвостовика. TIR 0,010 мм на торце цанги может превратиться в 0,020-0,030 мм на вершине фрезы, как только добавится вылет.
При фрезеровании биение означает, что основную работу выполняет одна режущая кромка. При 4-зубой фрезе и биении 0,020 мм высокая кромка может нести на 40-60% больше нагрузки на зуб, чем средняя. Эта кромка первая скалывается, первая нагревается и задаёт предел износа для всего инструмента.
Более подробно об измерении и контроле этого читайте в нашем руководстве как измерять и контролировать TIR цанги.
Усилие зажима: сколько достаточно и когда это уже слишком
Больший момент — не всегда лучше. Перетяжка цанги за пределы её упругой области необратимо развальцовывает отверстие, после чего она больше никогда не зажимает равномерно — даже при правильном моменте. Недотяжка позволяет хвостовику ползти под знакопеременной боковой нагрузкой.
Практический подход для цанг ER:
1. Очистите отверстие цанги, конус патрона и резьбу гайки. Одна стружка в конусе может добавить 0,01 мм к TIR.
2. Сначала вставьте цангу в гайку, затем навинтите на патрон — никогда не вдавливайте нагруженную цангу в конус.
3. Затягивайте до номинального момента производителя держателя динамометрическим ключом, а не на ощупь.
4. Проверьте повторно после первых 30 минут резания; новые сборки часто дают усадку.
Механику этого процесса мы разбираем в статье как усилие зажима цанги влияет на точность и стойкость инструмента.
Соответствие конструкции патрона фрезерной операции
Сам корпус патрона имеет значение. Толщина стенки у конуса, точность угла 16°, твёрдость поверхности конуса и соосность резьбы гайки — всё это влияет на конечный результат. Патрон, отшлифованный после термообработки, сохраняет свою геометрию гораздо дольше, чем отшлифованный до неё.
Полный разбор этих переменных смотрите в статье конструкция цангового патрона: конус, гайка и геометрия корпуса.
| Фрезерная операция | Рекомендуемый держатель | Длина зажима | Типичная цель по TIR |
|---|---|---|---|
| Чистовая обработка, малые концевые фрезы | Цанговый патрон ER16 / ER20 | ≥2/3 отверстия | 0,005-0,010 мм |
| Универсальное фрезерование | Цанговый патрон ER32 | ≥2/3 отверстия | 0,008-0,015 мм |
| Тяжёлое черновое фрезерование | Цанговый патрон ER40 или TG100 | ≥2/3 отверстия | 0,010-0,020 мм |
| Глубокий вылет | Удлинённый цанговый патрон, уменьшенная глубина резания | ≥2/3 отверстия | 0,015-0,025 мм |
| Крупносерийное производство | Быстросменный цанговый патрон | ≥2/3 отверстия | 0,005-0,010 мм |
Целевые значения TIR типичны для держателей прецизионного класса; держатели общего назначения могут иметь более широкие допуски.
Когда цанговый патрон — неправильный выбор
Цанговые патроны — превосходные универсалы, но они не всегда являются жёстким решением:
- Очень высокая радиальная нагрузка при коротком вылете — термозажимной или гидравлический держатель обычно выигрывает по жёсткости и TIR.
- Хвостовики фрез с лысками или концом Weldon — цанга зажимает круглый хвостовик; держатель с боковым зажимом предназначен для лыски.
- Частая смена инструмента при больших объёмах — быстросменные системы уменьшают погрешность наладки, но добавляют интерфейсы, каждый из которых нужно контролировать.
Однако для большинства цехов и среднесерйного производства качественный цанговый патрон ER или TG с правильной длиной зажима и моментом затяжки — лучший баланс стоимости, точности и гибкости.
Что указывать при покупке
Если вы заказываете цанговые патроны или цанги к ним, внесите в чертёж или заказ:
- Серия цанги и размер отверстия с классом допуска.
- Точность конуса корпуса и требование шлифовки после термообработки.
- Тип гайки (простая, с шарикоподшипником, с игольчатым подшипником) и номинальный момент затяжки.
- Предел TIR, измеренный на указанном расстоянии от торца.
- Материал и твёрдость корпуса и цанги.
- Класс балансировки, если применение превышает примерно 15 000 об/мин.
BQUQ производит цанговые патроны и соответствующие цанги на четырёх производственных линиях на одном заводе в Dongguan с обработкой на станках с ЧПУ с точностью ±0,005 мм и контролем качества по ISO9001. MOQ гибкий, что важно, если вы проверяете новый держатель перед переходом к серийному объёму. Ознакомьтесь с ассортиментом цанговых патронов для держателей инструмента и серией цанг для автоматов продольного точения — это размеры, которые мы выпускаем чаще всего.
Часто задаваемые вопросы
В: Можно ли использовать цанговый патрон ER для тяжёлого фрезерования?
О: Да, в определённых пределах. Патрон ER32 или ER40 с полной длиной зажима, гайкой с подшипником при номинальном моменте и коротким вылетом справляется с большинством операций чернового фрезерования стали и алюминия. Ограничением обычно является прогиб, а не зажим. Если нужна максимальная жёсткость при большом вылете, термозажимной или гидравлический держатель превзойдёт цанговый. Для общего фрезерования правильно настроенный цанговый патрон вполне достаточен.
В: Какое биение допустимо для фрезерного цангового патрона?
О: Для чистовых работ стремитесь к TIR 0,005-0,010 мм на торце цанги. Для общего фрезерования 0,010-0,015 мм работоспособно. Выше примерно 0,020 мм одна режущая кромка начинает нести непропорциональную нагрузку на зуб, что сокращает стойкость инструмента и ухудшает качество поверхности. Всегда измеряйте на вершине фрезы, а не только на цанге, потому что вылет усиливает биение.
В: Почему фреза вытягивается из цанги во время фрезерования?
О: Вытягивание почти всегда происходит из-за недостаточной длины зажима или недостаточного усилия зажима. Если хвостовик сидит только в передней трети цанги, задняя часть отверстия с ним не контактирует. В сочетании с простой гайкой, затянутой на ощупь, знакопеременная боковая нагрузка выталкивает фрезу. Очистите отверстие, вставьте на две трети глубины и затяните гайку до номинального момента производителя держателя.
В: Действительно ли гайка с подшипником улучшает жёсткость при фрезеровании?
О: Она улучшает стабильность зажима, что поддерживает жёсткость. Гайка с подшипником преобразует большую часть вашего момента затяжки в осевое усилие зажима вместо трения о торец цанги — обычно в 1,3-1,8 раза больше при том же усилии от руки. Это означает меньшую вероятность недотяжки и меньшую вероятность проворота цанги при затяжке. Корпус патрона и конус по-прежнему задают верхний предел жёсткости.
В: Как часто нужно менять фрезерные цанги?
О: Меняйте, когда TIR выходит за вашу целевую величину, когда на отверстии появляются задиры или развальцовка, или когда цанга перестаёт равномерно зажимать заведомо исправный хвостовик. В смешанном производстве многие цеха проверяют цанги ежеквартально и чаще списывают те, что используются для черновой обработки. Цанги — расходный материал; изношенная цанга незаметно снижает стойкость инструмента и увеличивает брак задолго до того, как откажет явно.
Связанные ресурсы
- О BQUQ и наших производственных мощностях в Dongguan: /about/
- Цанговые патроны, держатели инструмента и силовые патроны: /tool-holder-collet-chucks/
- Серия цанг для автоматов продольного точения и кулачковых станков: /auto-lathe-collets/
- Силовые патроны и зажим для швейцарского типа: /power-chucks-swiss/
- Отраслевые тенденции в прецизионном производстве: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры внедрения: /case/
- Связаться с инженерной командой: /contact/
Автор — инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на станках с ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


