
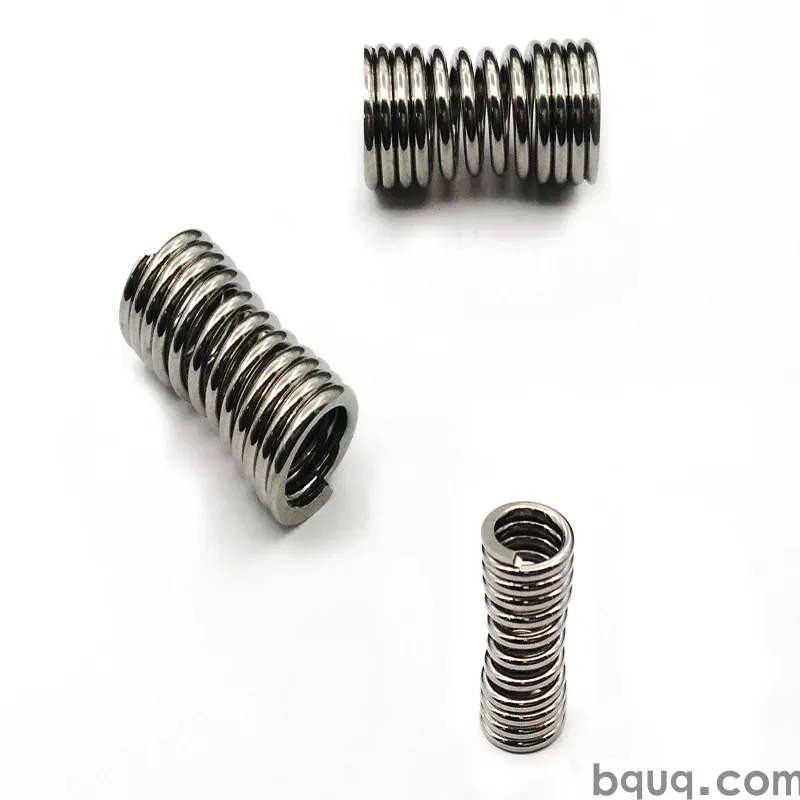
Пружины для пресс-форм и штампов
Краткий ответ: Пружины для пресс-форм и штампов — это тяжёлые пружины сжатия, которые накапливают и высвобождают энергию внутри оснастки: выталкивают детали, возвращают съёмники, создают предварительный натяг ползунов и удерживают кулачки. В пресс-формах для литья они обычно работают при деформации 10–30% от свободной длины и должны выдерживать от 100 000 до 1 000 000+ циклов при температуре формы до примерно 200 °C. В штампах они работают в более тяжёлых условиях: деформация 25–40% от свободной длины, скорость цикла в сотни ударов в минуту и ударные нагрузки, которые определяют усталостную долговечность. BQUQ изготавливает и навивает такие пружины на одном заводе ISO9001 в Дунгуане, обеспечивая ±0,005 мм на обработанных на ЧПУ элементах и рассчитывая стоимость нестандартных пружин за 12 рабочих часов.
Что именно делает пружина в пресс-форме или штампе?
Пружина для пресс-форм и штампов — это не пружина общего назначения. Это пружина сжатия, спроектированная для работы в ограниченном гнезде, при заданной монтажной длине, на заданное число ходов, без потери усилия, достаточной для того, чтобы оснастка начала подавать материал с перебоями или не смогла вытолкнуть деталь.
В пресс-форме для литья такие пружины обычно выполняют одну из четырёх функций:
- Возврат выталкивающей плиты. Возвращают плиту выталкивателей в исходное положение после удаления детали, чтобы форма могла безопасно закрыться.
- Предварительный натяг съёмника и плиты. Удерживают съёмную плиту или ползун в заданном положении, пока форма не откроется или не закроется настолько, чтобы освободить их.
- Привод ползунов и подъёмников. Приводят в действие боковой ползун, подъёмник или возврат кулачка там, где гидравлика была бы слишком громоздкой или медленной.
- Помощь клапанам и горячеканальной системе. Обеспечивают лёгкий, повторяемый предварительный натяг на штифте или игольчатом затворе.
В штампе то же семейство пружин применяется как:
- Пружины съёмника — удерживают полосу ровно, пока пуансон входит в материал, затем отпускают.
- Пружины прижимной подушки — управляют течением материала при вытяжке и формовке.
- Пружины выталкивателей и съёмников — удаляют готовую деталь из штампа.
- Пружины возврата кулачков — возвращают кулачковый ползун в исходное положение при каждом ходе.
Общее в том, что пружина — это быстроизнашиваемая деталь. Она рассчитана на замену, и оснастка должна быть спроектирована так, чтобы замена занимала минуты, а не часы.
Чем пружина для пресс-форм и штампов отличается от обычной пружины сжатия?
Три вещи отличают пружину для пресс-форм и штампов от обычной пружины сжатия: материал, геометрия и спецификация нагрузка-деформация.
| Характеристика | Обычная пружина сжатия | Пружина для пресс-форм и штампов |
|---|---|---|
| Типичная проволока | Музыкальная проволока, 0,3–3 мм | Хромокремнистый или хромованадиевый сплав, 3–20 мм |
| Форма витков | Открытый шаг, круглые концы | Закрытые и шлифованные концы, часто прямоугольное или трапециевидное сечение проволоки |
| Диапазон деформации | 10–25% от свободной длины | 25–40% от свободной длины для штампов, 10–30% для пресс-форм |
| Допуск по нагрузке | Часто ±10% | Обычно ±5% от номинальной нагрузки при заданной длине |
| Цветовая маркировка | Редко | Стандартная (в стиле ISO 10243) для класса нагрузки |
| Целевой ресурс | Зависит от применения | Задаётся в ходах при номинальной деформации |
| Термообработка | Отпуск для снятия напряжений | Закалка и отпуск, дробеструйное упрочнение, предварительная заневолка (обжатие) |
Прямоугольное сечение проволоки — самое большое отличие. Прямоугольная или трапециевидная проволока позволяет уложить больше материала в тот же диаметр гнезда, поэтому пружина для пресс-форм и штампов даёт гораздо больше усилия на миллиметр гнезда, чем пружина из круглой проволоки того же наружного диаметра. Именно поэтому конструкторы пресс-форм и штампов могут задавать компактную пружину с высокой номинальной нагрузкой вместо набора из нескольких пружин из круглой проволоки.
Предварительная заневолка, иногда называемая обжатием, — это другое незаметное отличие. Пружину один раз при изготовлении сжимают сверх номинальной деформации, чтобы она получила остаточную деформацию на заводе, а не в оснастке. Пружина, не прошедшая предварительную заневолку, потеряет свободную длину за первые несколько сотен ходов, и оснастка вместе с ней потеряет усилие выталкивания.
Что на самом деле означают цвета пружин для пресс-форм и штампов?
Большинство пружин для пресс-форм и штампов, продаваемых на международном рынке, следуют цветовой классификации нагрузки, обычно связанной с ISO 10243. Цвета описывают, насколько пружину можно сжать относительно её свободной длины, оставаясь в безопасном диапазоне напряжений, а не то, насколько она сильна в абсолютных величинах.
| Цветовой код | Класс нагрузки | Типичная макс. деформация (% от свободной длины) | Типичное применение |
|---|---|---|---|
| Зелёный | Лёгкий | ~40% | Лёгкие съёмники, возвратные пружины, выталкивание с малым усилием |
| Синий | Средний | ~32% | Общее выталкивание в пресс-формах, средняя нагрузка съёмника |
| Красный | Тяжёлый | ~25% | Тяжёлые съёмники, прижимные подушки, большое усилие выталкивания |
| Жёлтый | Особо тяжёлый | ~20% | Подушки с большим усилием, короткий ход, высокочастотная штамповка |
| Коричневый / другой | Сверхтяжёлый | ~15% | Экстремальная нагрузка, очень короткий ход, возврат кулачка под высокой нагрузкой |
Два практических предупреждения. Во-первых, цвет указывает предел деформации, а не усилие: две красные пружины разной свободной длины имеют очень разные номинальные нагрузки. Во-вторых, цвета — это соглашение, а не закон. Всегда работайте по таблице нагрузка-деформация поставщика при той монтажной длине, которую вы фактически используете, и проверяйте глубину гнезда, диаметр отверстия и диаметр стержня.
Как подобрать пружину для реальной оснастки?
Подбор состоит из четырёх шагов, и его стоит выполнять правильно, потому что недостаточно мощная пружина быстро выходит из строя, а слишком мощная повреждает оснастку.
Шаг 1: Определите требуемое усилие в рабочем положении
Рассчитайте усилие, которое пружина должна обеспечивать в критический момент, а не при свободной длине. Для возвратной пружины выталкивателя это усилие, необходимое для подъёма плиты выталкивателей плюс трение плюс запас, обычно 1,3–1,5×.
Шаг 2: Выберите монтажную длину и ход
Монтажная длина = глубина гнезда минус пространство, занимаемое плитой, шайбой или буртиком стержня. Ход = расстояние, которое пружина проходит за цикл оснастки. Затем:
Деформация % = (ход ÷ свободная длина) × 100
Если результат превышает предел цветового класса, нужна большая свободная длина, более тяжёлый класс или другая конструкция гнезда.
Шаг 3: Проверьте отверстие и стержень
Пружины для пресс-форм и штампов обычно задаются по наружному диаметру, внутреннему диаметру и свободной длине. Отверстие гнезда должно быть плотной скользящей посадкой — обычно на несколько десятых миллиметра больше наружного диаметра пружины, — а стержень или направляющий штифт должны быть на несколько десятых меньше внутреннего диаметра пружины. Слишком большой зазор позволяет пружине изгибаться; слишком малый — приводит к заклиниванию и износу гнезда.
Шаг 4: Проверьте ресурс и температуру
Ресурс резко падает с ростом деформации. Пружина, рассчитанная на миллион ходов при 25% деформации, может выдержать лишь часть этого при 40%. В горячей форме стандартные хромокремнистые пружины теряют несущую способность с ростом температуры; выше примерно 200 °C следует рассматривать другой сплав или другой механизм.
Пример расчёта, только для ориентира:
| Параметр | Значение |
|---|---|
| Требуемое усилие в рабочем положении | 900 Н |
| Отверстие гнезда | 25 мм |
| Доступная глубина гнезда | 80 мм |
| Требуемый ход | 16 мм |
| Выбранная пружина | 25 мм наружный диаметр × 12,5 мм внутренний диаметр × 76 мм свободная длина, красный класс |
| Деформация в рабочем положении | 16 ÷ 76 = 21% |
| Предел красного класса | 25% |
| Вердикт | Приемлемо, с запасом на остаточную деформацию и износ |
Какие материалы и покрытия используются и когда они важны?
Хромокремнистая легированная сталь (часто AISI 9254 или эквивалент) — стандартный выбор для пружин пресс-форм и штампов. Она обеспечивает хороший баланс усталостной прочности, прокаливаемости и стоимости, и именно из неё делают большинство каталожных пружин зелёного, синего, красного и жёлтого классов.
Хромованадиевая сталь (AISI 6150 или эквивалент) применяется там, где нужна более высокая теплостойкость или лучшая усталостная долговечность. Она дороже и иначе обрабатывается, но лучше сохраняет нагрузку в горячих формах.
Нержавеющие марки применяются в оснастке для пищевой, медицинской промышленности и чистых помещений, а также там, где форма подвергается конденсации и мойке. Они обычно имеют более низкую усталостную прочность, чем хромокремнистая сталь, поэтому пружину нужно подбирать более консервативно. Наше руководство по защите пружин от коррозии подробно описывает компромиссы по материалам и покрытиям.
Покрытия важнее, чем ожидает большинство конструкторов:
- Дробеструйное упрочнение создаёт сжимающие остаточные напряжения на поверхности и является одним из самых дешёвых способов продлить усталостную долговечность.
- Предварительная заневолка стабилизирует свободную длину и нагрузку.
- Цинковое или цинк-никелевое покрытие повышает коррозионную стойкость, но может вызвать водородное охрупчивание высокопрочной стали, если пропустить этап сушки.
- Порошковое покрытие или краска часто наносится на пружины с цветовой маркировкой, но увеличивает толщину — проверьте это по зазору в отверстии.
Термообработка и снятие напряжений — не опциональные этапы. Пружина, которую навили, закалили и отпустили, но не сняли напряжения, будет менять длину и терять нагрузку. Наша статья о снятии напряжений в пружинах объясняет, что процесс делает с остаточными напряжениями и почему это проявляется в ресурсе оснастки.
Почему пружины для пресс-форм и штампов выходят из строя в эксплуатации?
Отказы редко бывают загадочными. Они группируются в несколько причин.
| Вид отказа | Типичная первопричина | Решение |
|---|---|---|
| Усталостная трещина у концевого витка | Деформация выше предела класса или отсутствие дробеструйного упрочнения | Уменьшить деформацию, увеличить свободную длину, задать упрочнённую пружину |
| Потеря свободной длины / нагрузки | Пружина не прошла предварительную заневолку или работала выше предела текучести | Задавать пружины с предварительной заневолкой, перепроверить деформацию |
| Продольный изгиб или выпучивание | Слишком большое отверстие, отсутствие направляющего стержня, слишком тонкая пружина | Уменьшить зазор в отверстии, добавить направляющий стержень или гильзу |
| Износ и фреттинг витков | Загрязнение, плохая чистота отверстия, боковая нагрузка | Улучшить чистоту отверстия, добавить смазку, устранить боковую нагрузку |
| Коррозионные язвы | Конденсат, мойка, несовместимое покрытие | Перейти на нержавеющую сталь или улучшить покрытие |
| Смятие концевого витка | Недостаточная опорная поверхность закрытого конца | Использовать закрытые и шлифованные концы, проверить плоскостность гнезда |
Самая распространённая причина преждевременного отказа как в пресс-формах, так и в штампах — работа пружины ближе к её высоте сжатия до соприкосновения витков, чем предполагал конструктор. Когда пружина сжата до соприкосновения витков, витки касаются, напряжения резко возрастают, и пружина фактически становится жёстким блоком. Всегда оставляйте зазор между высотой сжатия до соприкосновения витков и максимальной сжатой высотой — 10% хода является разумным практическим правилом.
Чем отличаются применения в пресс-формах для литья и штампах?
Они используют одно и то же семейство пружин, но нагружают их совершенно по-разному.
| Фактор | Пресс-форма для литья | Штамп |
|---|---|---|
| Частота циклов | Низкая, секунды-минуты | Высокая, десятки-сотни в минуту |
| Преобладающая нагрузка | Установившийся предварительный натяг, тепловой дрейф | Удар и импульс |
| Температура | До ~200 °C у полости | Обычно около температуры окружающей среды, локальный нагрев у пуансона |
| Деформация | 10–30% от свободной длины | 25–40% от свободной длины |
| Целевой ресурс | Часто 100 000–500 000 циклов | Часто 1 000 000+ циклов |
| Основной фактор отказа | Потеря нагрузки из-за температуры, коррозия | Усталость, продольный изгиб, износ |
| Доступ для замены | Часто требуется снятие формы | Обычно доступна в прессе |
Практическое следствие: пружины для пресс-форм обычно подбирают по сохранению усилия при температуре и во времени, а пружины для штампов — по усталостной долговечности при ударных нагрузках. Пружина, хорошо работающая в одном применении, может быстро выйти из строя в другом.
Можно ли изготовить пружины на заказ и что должно быть в запросе?
Да — и во многих случаях каталожная пружина является компромиссом. Пружины на заказ позволяют подогнать изделие под уже имеющееся гнездо, а не перепроектировать гнездо под каталожную позицию. Типичные варианты кастомизации включают нестандартную свободную длину, заданную нагрузку при заданной монтажной длине, альтернативные сечения проволоки, нержавеющую или хромованадиевую сталь и особые конфигурации концов.
Полезный запрос включает:
- Наружный диаметр, внутренний диаметр и свободную длину (или размеры гнезда)
- Требуемую нагрузку при монтажной длине с допуском
- Ход и частоту циклов
- Рабочую температуру и условия окружающей среды
- Ожидаемый ресурс в ходах
- Предпочтения по материалу или покрытию
- Количество в год и на партию
BQUQ выполняет обработку на ЧПУ с точностью ±0,005 мм, штамповку металла, навивку пружин на заказ и производство радиаторов на четырёх производственных линиях одного завода в Дунгуане. Это важно для пружин пресс-форм и штампов, потому что пружина и гнездо, в котором она sits, могут быть изготовлены по одному комплекту чертежей, с одной размерной цепью, в одной системе качества. Действует гибкий минимальный заказ, а расчёты возвращаются за 12 рабочих часов. Наше руководство по запросу на изготовление пружин на заказ описывает информацию, которая ускоряет расчёт.
Часто задаваемые вопросы
В: Как понять, какую цветную пружину использовать?
О: Начинайте с необходимой деформации, а не с цвета. Рассчитайте ход, делённый на свободную длину, в процентах, затем выберите самый лёгкий класс, предел которого выше этого значения с запасом. Зелёный допускает примерно 40%, синий — около 32%, красный — около 25%, жёлтый — около 20%. Всегда уточняйте фактическую нагрузку при вашей монтажной длине по таблице нагрузка-деформация поставщика, потому что цвет сам по себе не определяет усилие.
В: Можно ли использовать стандартную пружину сжатия вместо пружины для пресс-форм и штампов?
О: Иногда можно, если нагрузка лёгкая, деформация небольшая и число циклов низкое. Для всего, где есть большое усилие, большое число циклов или ограниченное гнездо, пружина для пресс-форм и штампов — лучший выбор. Проволока прямоугольного сечения укладывает больше материала в то же отверстие, пружины с предварительной заневолкой сохраняют свободную длину, а дробеструйное упрочнение продлевает усталостную долговечность. Разница в стоимости обычно мала по сравнению со стоимостью простоя оснастки.
В: Какую температуру выдерживают пружины для пресс-форм и штампов?
О: Стандартные хромокремнистые пружины обычно применяются до примерно 200 °C, и несущая способность падает с ростом температуры. Хромованадиевые марки лучше выдерживают горячие формы. Выше этих диапазонов следует рассмотреть другой механизм или высокотемпературный сплав. Всегда запрашивайте кривую снижения нагрузки, а не предполагайте, что каталожная характеристика действует при температуре вашей формы.
В: Как часто нужно заменять пружины для пресс-форм и штампов?
О: Заменяйте по состоянию, а не по фиксированному календарю. Проверяйте свободную длину относительно исходной спецификации, ищите трещины у концевых витков и проверяйте наличие коррозии или следов износа. Пружина, потерявшая более нескольких процентов свободной длины, уже передаёт меньше усилия. Включение замены в плановое техническое обслуживание гораздо дешевле, чем отказ оснастки в середине производства.
В: Поставляете ли вы пружины для пресс-форм и штампов малыми партиями?
О: Да. BQUQ работает с гибким минимальным заказом, поэтому можно поддерживать прототипы оснастки и мелкосерийное производство наряду с крупными программами. Пришлите размеры гнезда, требуемую нагрузку при монтажной длине, ход и ожидаемый ресурс, и мы рассчитаем стоимость за 12 рабочих часов. Нестандартная свободная длина и нестандартные сечения проволоки — обычная практика, а не исключение.
Связанные ресурсы
- О BQUQ и наших производственных мощностях в Дунгуане: /about/
- Пружины сжатия для пресс-форм, штампов и промышленных применений: /compression-springs/
- Пружины кручения для кулачковых, защёлкивающих и возвратных механизмов: /torsion-springs/
- Отраслевые тенденции в оснастке и прецизионных компонентах: /industry-dynamics/
- Технические статьи по проектированию и производству пружин: /bquq-blog/
- Часто задаваемые вопросы о поставках и допусках: /faq/
- Примеры из нашей производственной практики: /case/
- Связаться с инженером: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Дунгуаня, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


