
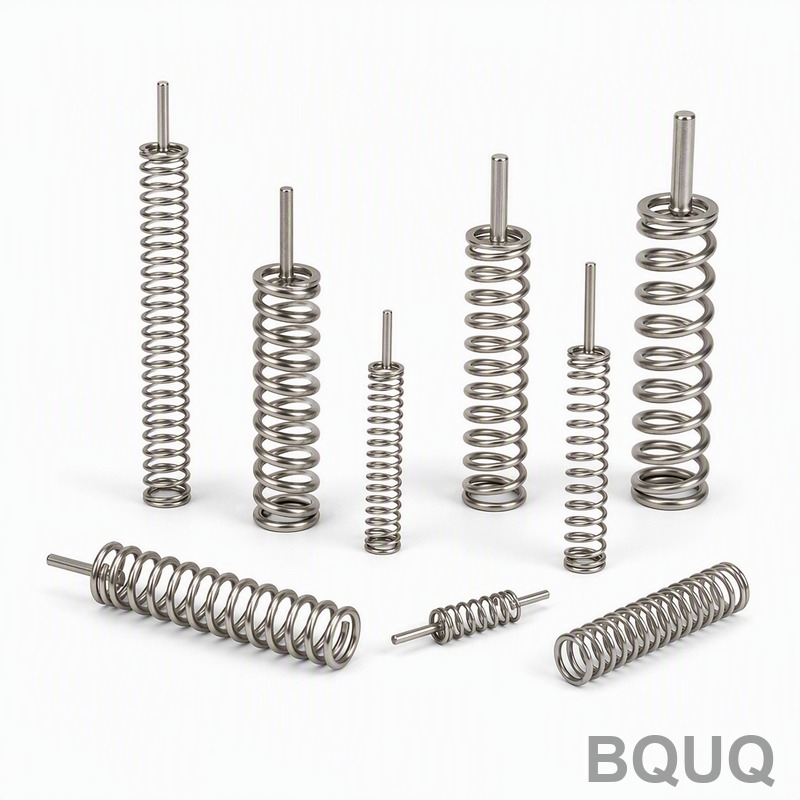
Настройка дробеструйного упрочнения: интенсивность, покрытие и спецификации
Краткий ответ: Готовая к производству спецификация дробеструйного упрочнения для пружин включает четыре пункта — интенсивность по Альмену (обычно 0,006–0,014 A для пружин сжатия, 0,004–0,010 A для малых пружин растяжения), покрытие (минимум 100% визуально, подтверждается кривой насыщения), дробь (литая стальная дробь S230/S170 или керамическая Z425/Z300 для нержавеющей стали) и метод контроля (пластина Альмена типа A или N, держатель и скорость вращения приспособления). Интенсивность устанавливается по кривой насыщения — точке, где удвоение экспозиции добавляет менее 10% высоты дуги, — а не угадыванием времени. Типичный прирост усталостной долговечности составляет от 2× до 10× для стальных пружин, в зависимости от материала, коэффициента асимметрии цикла и того, была ли поверхность уже обезуглерожена или поцарапана.
Почему дробеструйное упрочнение важно для усталостной долговечности пружин
Пружины разрушаются от усталости, а не от статической перегрузки. Пружина сжатия, циклически работающая между 30% и 60% от предела прочности, почти всегда трескается по внутренней стороне витка, где пиковое растягивающее напряжение — в том же месте, где уже присутствуют остаточные растягивающие напряжения от навивки, шлифовки и термообработки.
Дробеструйное упрочнение работает путём бомбардировки этой поверхности округлой дробью с контролируемой скоростью. Каждый удар создаёт небольшую пластическую вмятину, а окружающий упругий материал отталкивает её, оставляя сжимающий остаточный слой глубиной обычно 0,10–0,30 мм. Усталостные трещины зарождаются там, где растягивающее напряжение максимально; сжимающий слой 400–800 МПа (типичный для упрочнённой пружинной стали) смещает локальное среднее напряжение в отрицательную сторону и задерживает зарождение трещин.
Для инженера-пружинщика практические последствия таковы:
- Более высокое допустимое напряжение при том же диаметре проволоки или то же напряжение при меньшем диаметре проволоки (экономия веса и стоимости).
- Больший ресурс циклов при том же напряжении — обычно от 2× до 10× для стали клапанного качества.
- Лучшая стойкость к поверхностным дефектам, поскольку сжимающий слой подавляет рост мелких трещин.
Упрочнение не заменяет качественную навивку, правильное снятие напряжений или чистую проволоку. Оно усиливает правильный процесс; оно не спасает плохой.
Что такое интенсивность по Альмену и как её задать?
Интенсивность по Альмену — это косвенное измерение, а не прямое считывание напряжения. Стандартизированная стальная пластина (типа A, N или C) зажимается в держателе и обрабатывается дробью с одной стороны. Пластина изгибается по мере накопления сжимающего напряжения, и высота дуги измеряется на приборе Альмена в тысячных долях дюйма (или мм).
Значение интенсивности — это высота дуги при насыщении. Насыщение определяется методом кривой насыщения: обрабатывают отдельные пластины при увеличивающемся времени экспозиции (T, 2T, 4T, 8T...) и строят график зависимости высоты дуги от времени. Когда удвоение времени добавляет менее 10% высоты дуги, кривая насыщается, и эта высота дуги является интенсивностью.
| Пластина Альмена | Толщина | Типичное применение | Диапазон интенсивности |
|---|---|---|---|
| Тип N | 0,79 мм | Малые пружины, проволока менее 1,5 мм | 0,002–0,008 N |
| Тип A | 1,29 мм | Общие пружинные работы | 0,004–0,016 A |
| Тип C | 2,39 мм | Тяжёлые пружины, крупная проволока | 0,008–0,020 C |
Практические правила для пружинных цехов:
- Подбирайте пластину под размер проволоки. Использование типа A на пружине из проволоки 0,8 мм завышает то, что фактически получает деталь. Малые пружины обычно указываются в типе N.
- Одна настройка — одна кривая насыщения. Изменение размера дроби, давления воздуха, расстояния до сопла, угла или скорости колеса делает кривую недействительной.
- Записывайте параметры машины, а не только число. «0,010A» само по себе не воспроизводимо. В спецификации должны быть указаны размер и тип дроби, давление или скорость колеса, диаметр и расстояние до сопла, угол удара, вращение приспособления и время экспозиции.
Если на чертеже указано только «дробеструйное упрочнение по SAE J442/J443» без интенсивности, цех выберет что-то разумное — и вы получите деталь, которая может не соответствовать вашей усталостной модели.
Покрытие: параметр, который покупатели чаще всего понимают неправильно
Покрытие — это процент площади поверхности, которая получила хотя бы один удар. Оно не совпадает с интенсивностью и не измеряется пластиной Альмена.
- 100% покрытие означает, что каждая точка поверхности показывает хотя бы одну вмятину. Это обычное требование для усталостно-критичных пружин.
- 200% покрытие означает, что время экспозиции было удвоено после достижения 100%. Это множитель времени, а не визуальное состояние. Вы не можете увидеть 200% покрытие.
- Полное покрытие иногда используется нестрого; указывайте его как 100% визуальное с указанным методом проверки.
Покрытие проверяется путём обработки тестового образца из того же материала и с той же отделкой поверхности, затем осмотром под увеличением 10×–20×. Флуоресцентное трассирующее упрочнение используется, когда визуальный осмотр ненадёжен — например, внутри плотно навитых витков или на тёмных окисленных поверхностях.
| Требование | Что это значит в цехе | Проверка |
|---|---|---|
| 100% визуально | Каждая точка получила минимум один удар | Образец + увеличение 10× |
| 200% (2× время) | Удвоенное время экспозиции для 100% | Запись времени + образец |
| 300% (3× время) | Утроенная экспозиция, используется для экстремальной усталости | Запись времени + образец |
| Покрытие не указано | По умолчанию цеха, обычно 100% визуально | Запросите технологическую карту |
Распространены два вида отказов. Первый — переупрочнение: после примерно 200–300% покрытия вы добавляете стоимость и риск повреждения поверхности (отслаивание, трещины от переупрочнения в высокоуглеродистой стали) без пропорционального прироста усталостной прочности. Второй — затенение: на плотно навитой пружине сжатия дробь не может достичь внутренней стороны соседних витков. Решение — упрочнять до окончательной навивки, где это возможно, вращать деталь во время упрочнения или принять документированное более низкое покрытие в затенённых зонах.
Выбор дроби: стальная, керамическая или рубленая проволока
Выбор дроби определяет как достижимую интенсивность, так и состояние поверхности.
- Литая стальная дробь (S110–S330) — рабочая лошадка для углеродистой и легированной пружинной стали. Она дешёвая, плотная и создаёт глубокие сжимающие слои. Её необходимо регулярно просеивать для удаления разрушенных частиц, которые вызывают повреждения с острыми краями.
- Кондиционированная рубленая проволока имеет более однородную округлую форму и меньшую скорость разрушения. Она предпочтительна для критичных пружин и для нержавеющей стали, где важна контаминация.
- Керамическая дробь (Z300, Z425) немагнитная, химически инертная и не внедряет железо в поверхности нержавеющей стали — важно для коррозионностойких пружинных применений. Она дороже и разрушается иначе, поэтому кривые интенсивности должны быть пересмотрены.
- Стеклянные шарики дают более низкую интенсивность и обычно используются для очистки или лёгкого косметического упрочнения, а не для усталостно-критичных пружин.
Размер дроби против интенсивности: более крупная дробь при той же скорости даёт более высокую интенсивность, но более грубую отделку поверхности. Для малых пружин типичны S170 или Z300; для тяжёлых пружин подвески — S280–S330.
Составление готовой к производству спецификации упрочнения
Спецификация, которую поставщик пружин действительно может выполнить, должна содержать следующие блоки:
1. Область применения и идентификация детали — номер чертежа, материал, диаметр проволоки, тип пружины.
2. Интенсивность — тип пластины Альмена и целевая высота дуги с допуском (например, 0,008–0,011 A).
3. Покрытие — минимум 100% визуально или указанный множитель.
4. Дробь — размер, тип и состояние (округлая, просеянная, без разрушенной дроби).
5. Параметры машины — давление или скорость колеса, диаметр сопла, расстояние, угол, вращение детали, время экспозиции.
6. Доказательство насыщения — кривая насыщения в архиве, привязанная к настройке.
7. Операции после упрочнения — пределы температуры снятия напряжений (обычно ниже 230 °C, чтобы избежать релаксации сжимающего слоя), гальванизация, покрытие.
8. Контроль — частота образцов, частота пластин Альмена и хранение записей.
Обратите внимание на пункт 7. Если пружина упрочнена, а затем подвергнута обжигу или гальванизации при высокой температуре, часть сжимающего напряжения релаксирует. Цинкование с обжигом для снятия водородного охрупчивания при 190–210 °C обычно приемлемо; более высокотемпературные процессы — нет. Именно поэтому последовательность — формовка, термообработка, упрочнение, отделка — имеет значение, и поэтому выбор гальванизации и покрытия следует решать вместе со спецификацией упрочнения.
Упрочнение различных типов пружин
Пружины сжатия
Упрочняйте после навивки, шлифовки торцов и снятия напряжений. Критическая зона — внутренний диаметр активных витков. Вращение детали во время упрочнения обязательно; статическое закрепление оставляет затенённую полосу. Типичная интенсивность для автомобильных клапанных пружин — 0,008–0,012 A.
Пружины растяжения
Крючок и первый виток — усталостно-критичные зоны, и до них трудно добраться. Многие цеха упрочняют корпус и принимают частичное покрытие на крючке или упрочняют крючок с нескольких углов меньшим соплом. Указывайте требование к крючку явно, если это важно — см. начальное натяжение и конструкция крючка о том, как геометрия крючка взаимодействует с концентрацией напряжений.
Пружины кручения
Лапки и внутренняя часть корпуса витка — горячие точки. Поскольку лапки часто гнут после навивки, упрочнение должно следовать за окончательным гибом, а не предшествовать ему.
Крупные или тяжёлые пружины
Обрабатываются на дробемётной или галтовочной машине, а не в сопловой камере. Интенсивность задаётся скоростью колеса и расходом дроби; кривые насыщения выполняются для каждой партии.
Контроль процесса и типичные ошибки
| Ошибка | Последствие | Исправление |
|---|---|---|
| В спецификации указано только «дробеструйное упрочнение» | Неконтролируемо, невоспроизводимо | Добавьте интенсивность, покрытие, дробь, параметры |
| Интенсивность задана временем, а не насыщением | Пере- или недоупрочнение | Выполните кривую насыщения для каждой настройки |
| Разрушенная дробь не просеяна | Острые края, повреждение поверхности, трещины | Просеивайте дробь ежедневно, заменяйте при пределе разрушения |
| Деталь не вращается | Затенённые зоны, отсутствие покрытия внутри витков | Вращающееся приспособление или галтовочный процесс |
| Упрочнение до окончательной формовки | Сжимающий слой разрушен гибкой | Упрочняйте после всей формовки и снятия напряжений |
| Высокотемпературный обжиг после упрочнения | Остаточное напряжение релаксировано | Ограничьте температуру после упрочнения, соблюдайте последовательность |
| Тип пластины Альмена не соответствует проволоке | Сообщается неверная интенсивность | Подбирайте тип пластины под масштаб детали |
Стоимость, сроки и заметки по закупкам
Дробеструйное упрочнение добавляет отдельную операцию, поэтому увеличивает стоимость и сроки. Для малых пружин сама операция часто составляет небольшую долю от цены за единицу; больший драйвер стоимости — приспособления и настройка для первой детали. Как только кривая насыщения существует и приспособление изготовлено, предельная стоимость на деталь низкая.
В BQUQ стоимость индивидуальных пружин рассчитывается за 12 рабочих часов с гибким минимальным заказом, поэтому требование к упрочнению можно оценить на прототипном количестве, а не заставлять делать большой первый заказ. Поскольку обработка на заказ, штамповка, навивка пружин и производство радиаторов выполняются под одной крышей ISO9001 в Dongguan, работы по изготовлению оснастки и приспособлений для упрочнения могут выполняться внутри компании, а не на субподряде.
Для покупателей — три вопроса любому поставщику пружин:
1. Выполняете ли вы кривые насыщения и можете ли показать одну для моей детали?
2. Какой тип пластины Альмена вы используете и как часто её проверяете?
3. Какую максимальную температуру испытывает моя пружина после упрочнения?
Если ответы расплывчаты, упрочнение, вероятно, декоративное, а не инженерное.
Часто задаваемые вопросы
В: Какую интенсивность по Альмену мне указать для пружины сжатия?
О: Для большинства пружин сжатия из углеродистой и легированной стали рабочий начальный диапазон — 0,006–0,012 A, при этом малые пружины из проволоки указываются в типе N примерно 0,003–0,007 N. Правильное значение зависит от диаметра проволоки, уровня напряжения и требуемого ресурса циклов. Попросите поставщика выполнить кривую насыщения на фактическом материале и отделке, затем установите интенсивность по этой кривой, а не по общей таблице.
В: 100% покрытие — это то же самое, что 200% покрытие?
О: Нет. 100% покрытие означает, что каждая точка поверхности получила хотя бы один удар. 200% покрытие — это инструкция по времени: вы упрочняете вдвое дольше экспозиции, необходимой для достижения 100%. Это не визуально отличимая поверхность. Поскольку покрытие нельзя оценить на глаз при высоких процентах, оно проверяется на образце под увеличением и записывается как время экспозиции в технологической карте.
В: Можно ли применять дробеструйное упрочнение к пружинам из нержавеющей стали?
О: Да, но выбор дроби имеет значение. Литая стальная дробь может внедрять частицы железа в поверхности нержавеющей стали, создавая очаги коррозии. Керамическая дробь, такая как Z300 или Z425, избегает контаминации и является обычным выбором для нержавеющей стали и других коррозионно-чувствительных пружин. Кривые интенсивности должны быть пересмотрены для керамической дроби, поскольку её плотность и поведение при разрушении отличаются от стальной дроби.
В: Заменяет ли упрочнение снятие напряжений после навивки?
О: Нет. Снятие напряжений удаляет остаточные растягивающие напряжения от навивки и формовки и стабилизирует размеры; дробеструйное упрочнение затем вводит контролируемый сжимающий слой на поверхности. Это взаимодополняющие этапы, выполняемые последовательно. Упрочнение пружины, которая не была подвергнута снятию напряжений, оставляет нижележащее растягивающее напряжение на месте и может привести к деформации или снижению усталостных характеристик.
В: Какого улучшения усталостной долговечности я могу реально ожидать?
О: Типичный прирост составляет от 2× до 10× по ресурсу циклов для стальных пружин, но число сильно зависит от материала, коэффициента асимметрии цикла, состояния поверхности и того, была ли деталь уже обезуглерожена или поцарапана. Упрочнение не может компенсировать конструкцию, которая уже превышает предел выносливости. Рассматривайте опубликованные множители как ориентировочные и проверяйте их собственными усталостными испытаниями, прежде чем увеличивать напряжение.
Связанные ресурсы
- О BQUQ — завод ISO9001 в Dongguan с четырьмя производственными линиями под одной крышей
- Пружины сжатия — навитые, шлифованные и упрочнённые по чертежу
- Индивидуальные пружины растяжения — варианты упрочнения крючка и корпуса
- Пружины кручения — упрочнение лапок и корпуса витка для циклических применений
- Технические статьи — руководства по проектированию пружин, материалам и процессам
- Отраслевые тенденции — сигналы по закупкам и производству для покупателей
- Контакты — отправьте чертежи для расчёта стоимости за 12 рабочих часов
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на заказ (±0,005 мм), штамповку металла, индивидуальные пружины и производство радиаторов на одном заводе ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


