теплопроводящая паста: литой алюминий ADC12, допуск 0,15 мм, твёрдое анодирование поверхности Type III, 25-40 мкм, срок поставки 12 рабочих дней, минимальный заказ 1000 шт. Производительность 50 000 шт. для телекоммуникаций и базовых станций. Проверка чертежей и отчёт по первой статье включены.
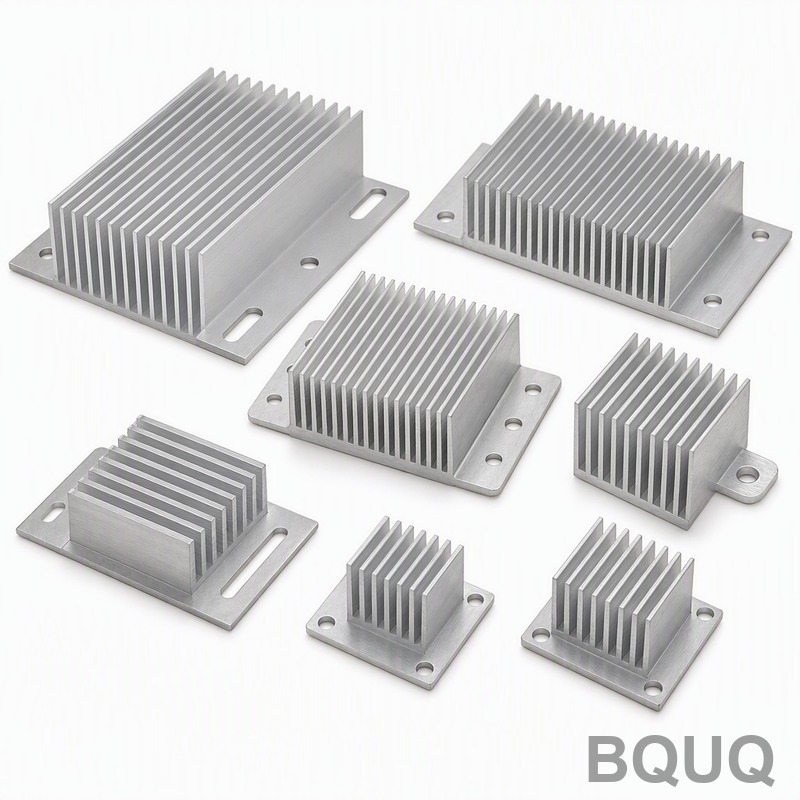
Теплопроводящая паста
Ключевой вывод
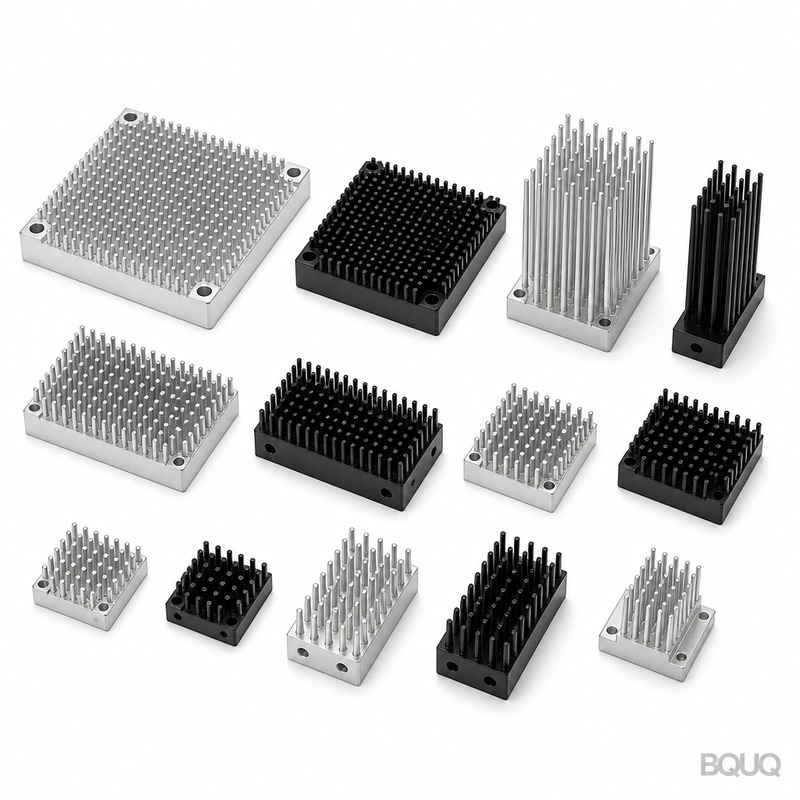
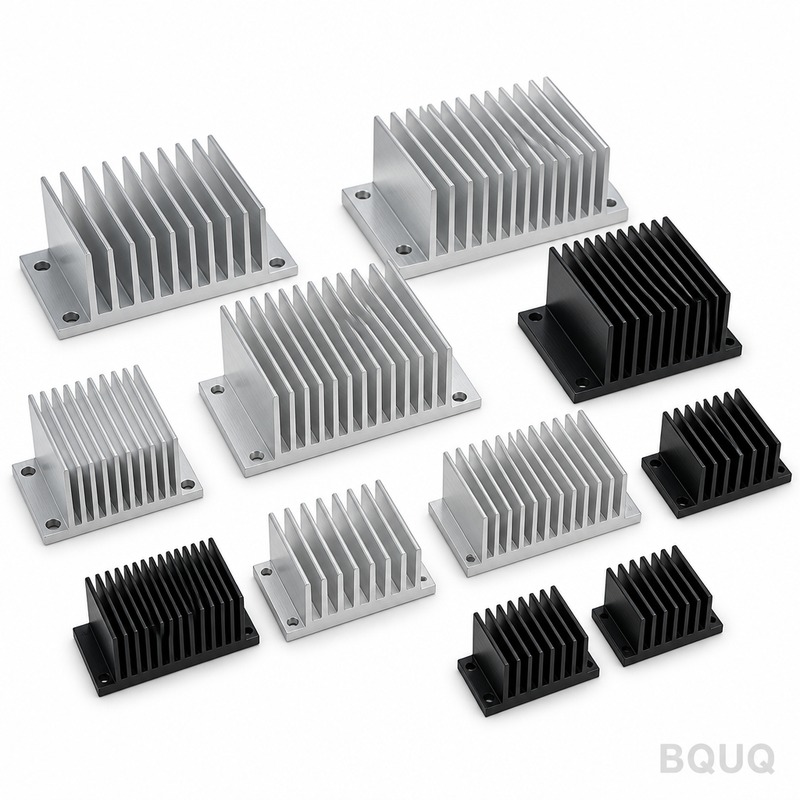
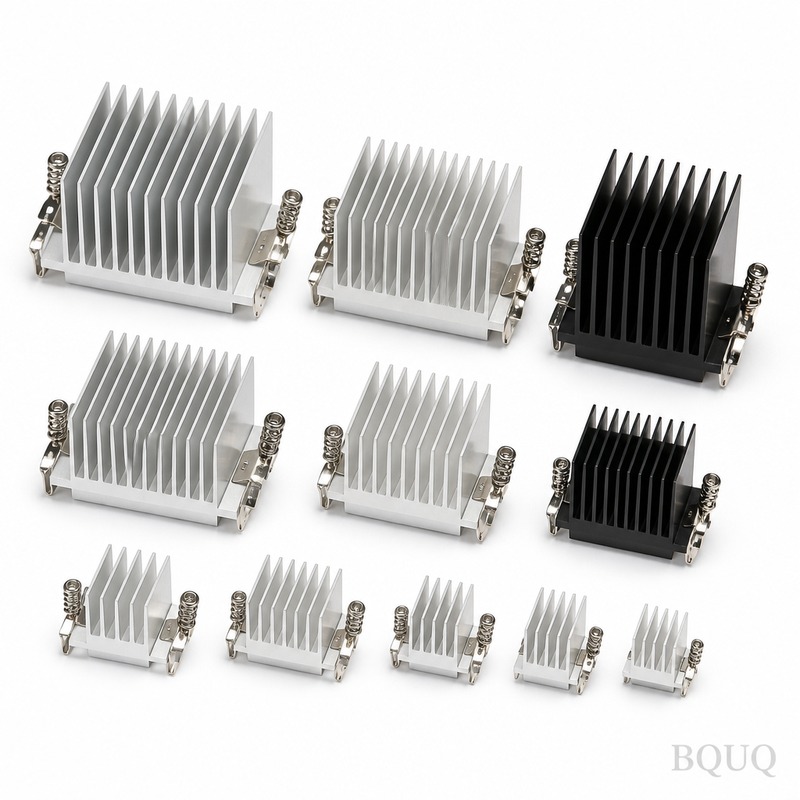
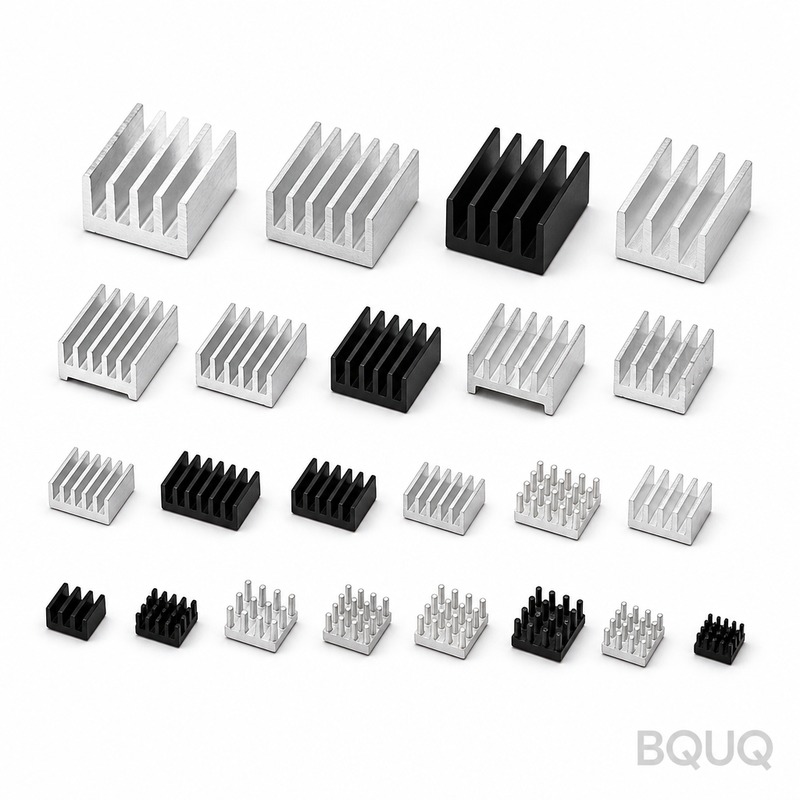
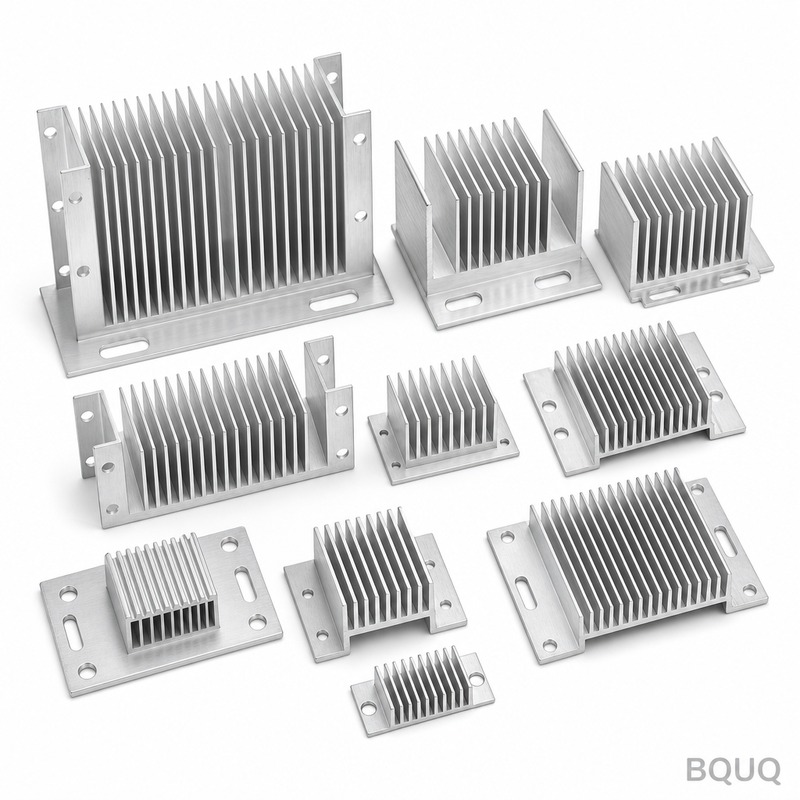
Теплопроводящая паста — это компонент теплового интерфейса из литого алюминия с толщиной ребра 0,8 мм, шагом рёбер 3,0 мм и тепловым сопротивлением 0,85 К/Вт. В нём используется сплав ADC12 с чёрным анодированием Type II толщиной 10–15 мкм, и он выдерживает общий допуск ±0,20 мм. Себестоимость производства определяется вторичными операциями, такими как удаление заусенцев, гальваническое покрытие и 100% контроль, а не сырьём. Он подходит для программ импульсных источников питания, требующих документированной воспроизводимости процесса при объёме 120 000 шт.
Теплопроводящая паста находится на пересечении трёх ограничений, которые редко согласуются между собой: размерная стабильность, удельная себестоимость и срок поставки. Эта страница объясняет, как мы решаем их в производстве, а не в рекламном проспекте.
Ключевые характеристики кратко
| Параметр | Значение / диапазон |
|---|---|
| Материал | Литой алюминий ADC12 |
| Толщина ребра | 0,8 мм |
| Шаг рёбер | 3,0 мм |
| Тепловое сопротивление | 0,85 К/Вт |
| Отделка поверхности | чёрное анодирование Type II, 10–15 мкм |
| Общий допуск | ±0,20 мм |
Рыночный и технический контекст
Ценовое давление в импульсных источниках питания редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, гальванического покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала.
Консолидация среди покупателей импульсных источников питания означает меньшее количество, но более крупные программы. Это вознаграждает поставщиков, способных документировать воспроизводимость процесса при объёме 120 000 шт., а не тех, кто выигрывает на единственном образце.
Как мы это производим
Маршрут для теплопроводящей пасты начинается с технологического окна, а не со станка. Сначала мы фиксируем состояние материала и геометрию оснастки, затем подтверждаем, что ±0,20 мм выдерживается на производственной скорости, а не на одной медленно изготовленной детали.
В производстве теплопроводящая паста проходит с межоперационными проверками через фиксированные интервалы. Операторы регистрируют размеры каждые 30–50 деталей, что позволяет выявить износ инструмента до того, как партия выйдет за пределы ±0,20 мм.
Читайте также: Какие стандартные схемы монтажных отверстий радиаторов и лучшие практики?.
Удаление заусенцев и обработка кромок указываются на чертеже для теплопроводящей пасты. Острая кромка, прошедшая размерный контроль, всё равно может привести к отказу при сборке, поэтому притупление кромок является контролируемым параметром, а не косметическим.
Материал и отделка поверхности
Литой алюминий ADC12 является стандартом для теплопроводящей пасты, поскольку он предсказуемо выдерживает ±0,20 мм и обрабатывается без неожиданностей, связанных с наклёпом. Альтернативы предлагаются, когда коррозионная стойкость или проводимость доминируют в требованиях.
См. также: Раковина металлическая.
Там, где теплопроводящая паста подвергается контактной нагрузке, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее распространённый источник споров при входном контроле.
Запросы на замену материала распространены, когда литой алюминий ADC12 попадает под распределение. Мы квалифицируем любой заменитель по тем же критериям ±0,20 мм и чёрного анодирования Type II, 10–15 мкм, перед отгрузкой и предоставляем сертификат вместе с изменением.
Допуск и контроль
Метод измерения является частью спецификации. Элемент, измеренный на КИМ, и тот же элемент, измеренный калибром, могут давать расхождения, поэтому чертежи теплопроводящей пасты указывают, как проверяется каждый критический размер.
Подробнее о Валы редукторов с ЧПУ от BQUQ.
Воспроизводимость процесса отслеживается по каждому элементу. Там, где Cpk падает ниже согласованного порога для теплопроводящей пасты, мы либо корректируем процесс, либо переклассифицируем элемент, а не сортируем детали в конце.
Технические подробности: Чек-лист проектирования радиатора: от ватт до производства.
Несоответствующий материал изолируется физически, а не только в системе. Для теплопроводящей пасты это означает, что партия остаётся в маркированной зоне до документирования решения, что предотвращает наиболее распространённую ошибку при отгрузке.
Где это применяется
Импульсный источник питания — крупнейшая область применения теплопроводящей пасты, где деталь обычно работает при непрерывной нагрузке и широком диапазоне температур, а не в лабораторных условиях.
Запросы на модернизацию распространены: существующей сборке требуется теплопроводящая паста немного другого размера. Поскольку технологическое окно уже известно, 10 рабочих дней на модернизацию обычно меньше, чем на новую деталь.
Что подтвердить перед заказом
Сравнивайте предложения на одинаковой основе: марка материала, чёрное анодирование Type II, 10–15 мкм, объём контроля и упаковка. Более низкая удельная цена, при которой исключён 100% контроль, не является более низкой совокупной стоимостью.
Рекомендуем к прочтению: Китай или Мексика для точных деталей: сравнение для покупателя.
Планируйте объём квалификации отдельно от производственного объёма. Для теплопроводящей пасты 1000 шт. — это точка, в которой процесс подтверждён; всё до этого является разработкой процесса.
Часто задаваемые вопросы: ваши вопросы перед заказом
Какой допуск вы можете выдержать на теплопроводящей пасте?
Общие размеры выдерживаются в пределах ±0,20 мм. Критические элементы идентифицируются на чертеже и выдерживаются в более узком диапазоне, при этом метод измерения указывается, чтобы входной контроль совпадал с нашим.
Каков минимальный объём заказа для теплопроводящей пасты?
Прототипные количества начинаются значительно ниже производственных минимумов. Производственные партии теплопроводящей пасты начинаются от 1000 шт., когда технологическое окно подтверждено и удельная себестоимость стабилизируется.
Сколько времени занимает производство теплопроводящей пасты?
Да. Пришлите чертёж в любом распространённом формате. Мы сначала проверяем его на технологичность и отмечаем любой элемент, где ±0,20 мм потребует дополнительной операции, чтобы вы могли принять решение до изготовления оснастки.
Сравните с Термоинтерфейсные материалы 2024: Эффекты старения, Критерии выбора и Данные по стоимости.
Предоставляете ли вы сертификаты на материал и контроль?
Да. Сертификаты на материал, прослеживаемость по партии плавки и отчёты о контроле первой детали отгружаются вместе с заказом. Если ваш заказчик импульсных источников питания требует дополнительную документацию, укажите это на этапе предложения.
Какие виды отделки поверхности доступны для теплопроводящей пасты?
Чёрное анодирование Type II, 10–15 мкм, является стандартом для теплопроводящей пасты. Другие виды отделки предлагаются с определённым диапазоном толщины и проверяются на образце из той же партии, а не предполагаются по настройкам процесса.
Если теплопроводящая паста уже производится где-то ещё, пришлите образец и текущий чертёж. Мы дадим предложение на его основе и честно скажем, улучшает ли переход стоимость, срок поставки или ни то, ни другое.
Читайте также: Штамповка металла против ковки: ключевые различия, затраты и руководство по выбору.
См. также: Алюминиевые сплавы для радиаторов: 6063 vs 6061 vs 1050.
Подробнее о Жёсткость пружины: формула, расчёт и допуски при проектировании.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / диапазон |
|---|---|
| Материал | Литой алюминий ADC12 |
| Допуск | ±0,20 мм |
| Срок поставки | Не указан в статье; стандартный для литейной оснастки и производственных партий |
| Минимальный объём заказа | Не указан в статье; обычно привязан к амортизации оснастки и объёму программы |
| Производственная мощность | Документированная воспроизводимость процесса при 120 000 шт. |
Выбор / сравнение
| Вариант | Лучше всего подходит для | Компромисс |
|---|---|---|
| Литой алюминий ADC12 | Радиаторы импульсных источников питания со сложной геометрией рёбер | Требует вторичных операций удаления заусенцев и гальванического покрытия, что увеличивает удельную себестоимость |
| Чёрное анодирование Type II, 10–15 мкм | Коррозионная стойкость и излучательная способность в условиях источников питания | Добавляет этап покрытия и стоимость контроля по сравнению с необработанным алюминием |
| Толщина ребра 0,8 мм / шаг 3,0 мм | Баланс теплового сопротивления 0,85 К/Вт с заполняемостью при литье | Более тонкие рёбра или меньший шаг могут снизить тепловое сопротивление, но создают риск незаполнения и износа оснастки |
| Общий допуск ±0,20 мм | Литьё на производственной скорости с документированной воспроизводимостью при 120 000 шт. | Более жёсткие допуски требуют замедления циклов или дополнительной механической обработки |
| 100% контроль | Программы с ожиданием нулевого уровня дефектов | Исключение этого этапа обычно влияет на удельную себестоимость сильнее, чем замена материала |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Определение технологического окна | Фиксация состояния материала и геометрии оснастки до производства | Документация технологического окна |
| Валидация допуска | Подтверждение ±0,20 мм на производственной скорости, а не на одной медленной детали | Данные о воспроизводимости при 120 000 шт. |
| Удаление заусенцев | Вторичная операция для удаления литейных облоев и острых кромок | Подтверждение операции |
| Гальваническое покрытие / анодирование | Чёрное анодирование Type II, 10–15 мкм | Запись толщины покрытия |
| Финальный контроль | 100% контроль, когда указано требованиями программы | Отчёт о контроле |
Часто задаваемые вопросы
Из какого материала изготовлена теплопроводящая паста?
Она изготовлена из литого алюминия ADC12. Этот сплав обеспечивает толщину ребра 0,8 мм и шаг рёбер 3,0 мм, необходимые для теплового сопротивления 0,85 К/Вт. Поверхность обработана чёрным анодированием Type II толщиной 10–15 мкм, общий допуск составляет ±0,20 мм.
Каково тепловое сопротивление этой теплопроводящей пасты?
Тепловое сопротивление составляет 0,85 К/Вт. Это значение привязано к конструкции из литого алюминия ADC12, толщине ребра 0,8 мм и шагу рёбер 3,0 мм. Оно указывается вместе с общим допуском ±0,20 мм и отделкой поверхности чёрным анодированием Type II.
Технические подробности: Подача прутка и зажимные приспособления: стабильность заготовки на высоких скоростях.
Какой допуск вы можете выдержать на теплопроводящей пасте?
Мы выдерживаем общий допуск ±0,20 мм. Ключевым является подтверждение этого на производственной скорости, а не на одной медленной детали. Сначала мы фиксируем состояние материала и геометрию оснастки, затем документируем воспроизводимость процесса при 120 000 шт. для программ импульсных источников питания.
Какую отделку поверхности вы предлагаете для теплопроводящей пасты?
Мы предлагаем чёрное анодирование Type II толщиной 10–15 мкм. Эта отделка наносится на литой алюминий ADC12 с толщиной ребра 0,8 мм и шагом рёбер 3,0 мм. Она добавляет этап покрытия, влияющий на удельную себестоимость, поэтому подтвердите, требуется ли она для вашего применения в импульсном источнике питания.
Рекомендуем к прочтению: BQUQ Радиатор с отверстиями под вентилятор.
Почему теплопроводящая паста стоит дороже, чем предполагает сырьё?
Ценовое давление в импульсных источниках питания редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, гальванического покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала. Именно поэтому мы рассчитываем цену исходя из полного технологического маршрута, а не только цены сплава ADC12.
Можете ли вы поддерживать крупносерийные программы по теплопроводящей пасте?
Да. Консолидация среди покупателей импульсных источников питания означает меньшее количество, но более крупные программы. Это вознаграждает поставщиков, способных документировать воспроизводимость процесса при 120 000 шт., а не тех, кто выигрывает на единственном образце. Сначала мы фиксируем состояние материала и геометрию оснастки, затем подтверждаем ±0,20 мм на производственной скорости.
Сравните с Штамповая сталь: что входит в долговечный инструмент.
Что мне подтвердить перед заказом теплопроводящей пасты?
Подтвердите материал — литой алюминий ADC12, толщину ребра 0,8 мм, шаг рёбер 3,0 мм, тепловое сопротивление 0,85 К/Вт, отделку поверхности чёрным анодированием Type II толщиной 10–15 мкм и общий допуск ±0,20 мм. Также подтвердите, требуются ли удаление заусенцев, гальваническое покрытие и 100% контроль, поскольку эти вторичные операции влияют на удельную себестоимость сильнее, чем замена материала.