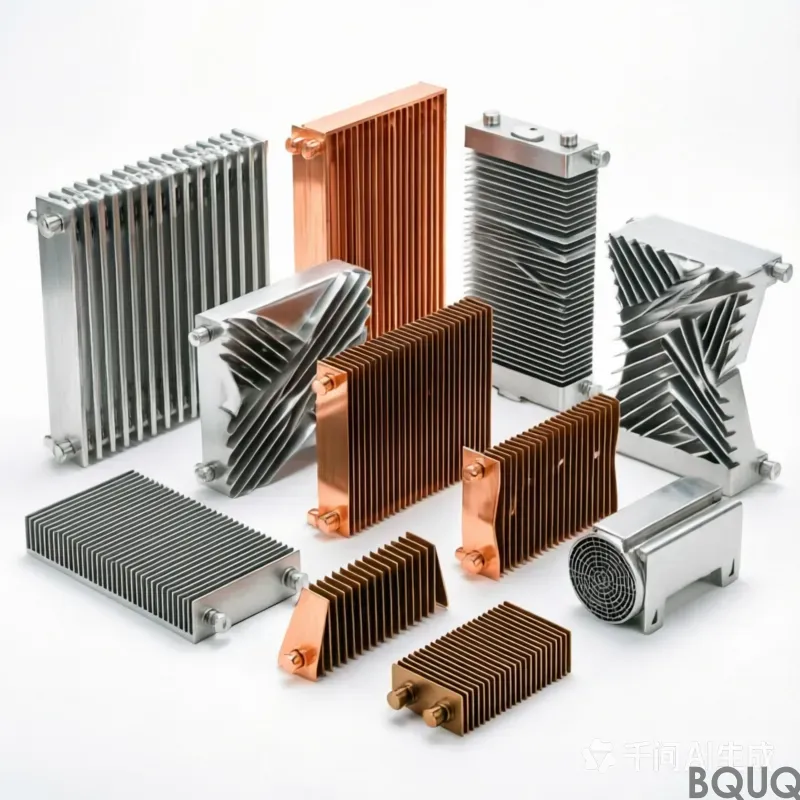
Что делает этот радиатор и ключевые цифры Это алюминиевый радиатор, обработанный на станке с ЧПУ, предназначенный для активного или пассивного охлаждения силовой электроники, све
BQUQ Алюминиевый радиатор | Прецизионная обработка на станках с ЧПУ, производство в Китае
Что делает этот радиатор и ключевые цифры Это алюминиевый радиатор, обработанный на станке с ЧПУ, предназначенный для активного или пассивного охлаждения силовой электроники, светодиодных модулей и
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
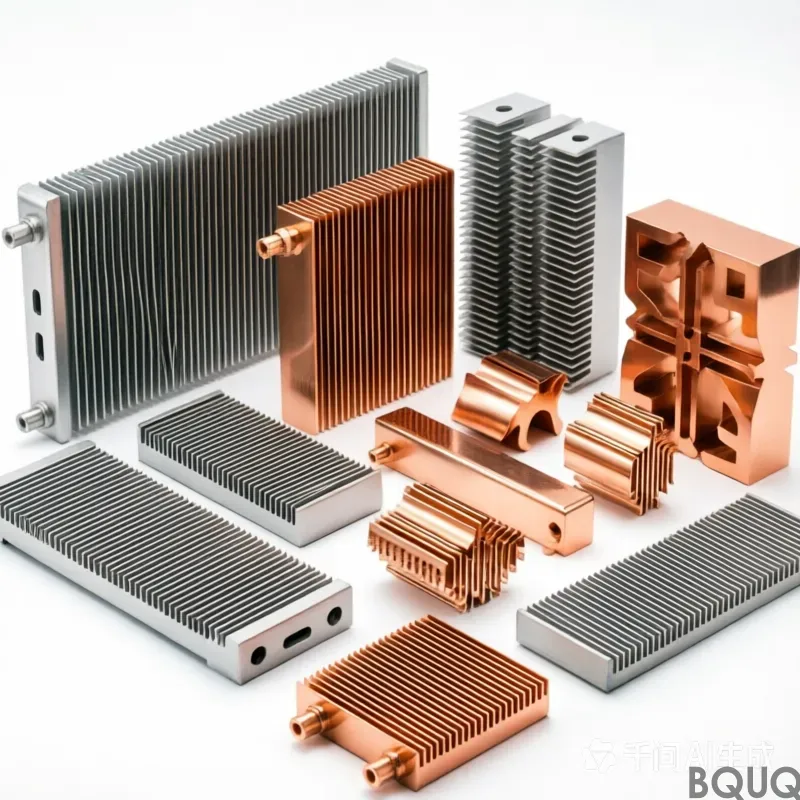
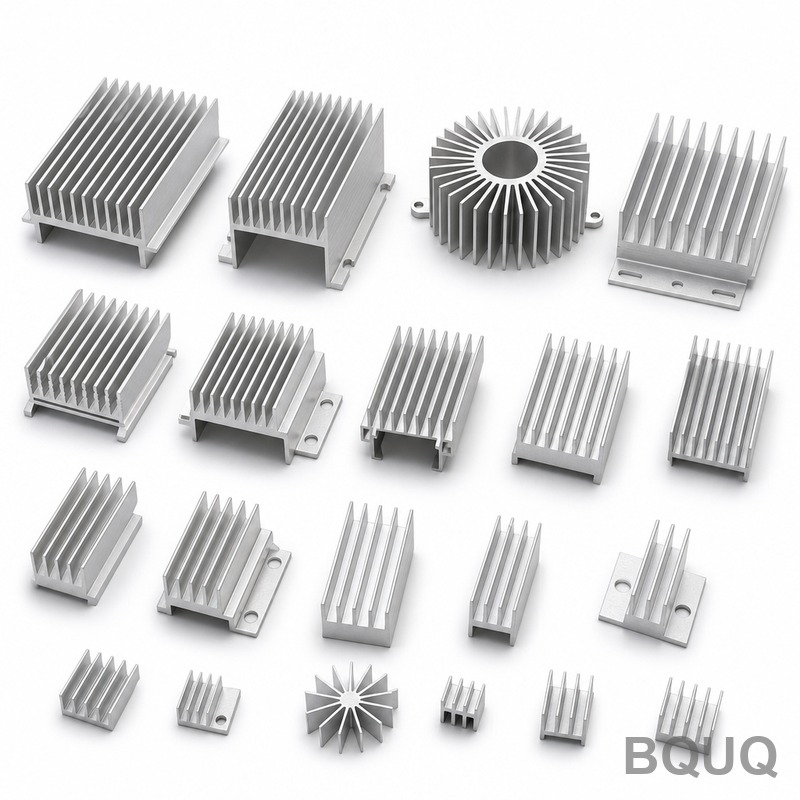
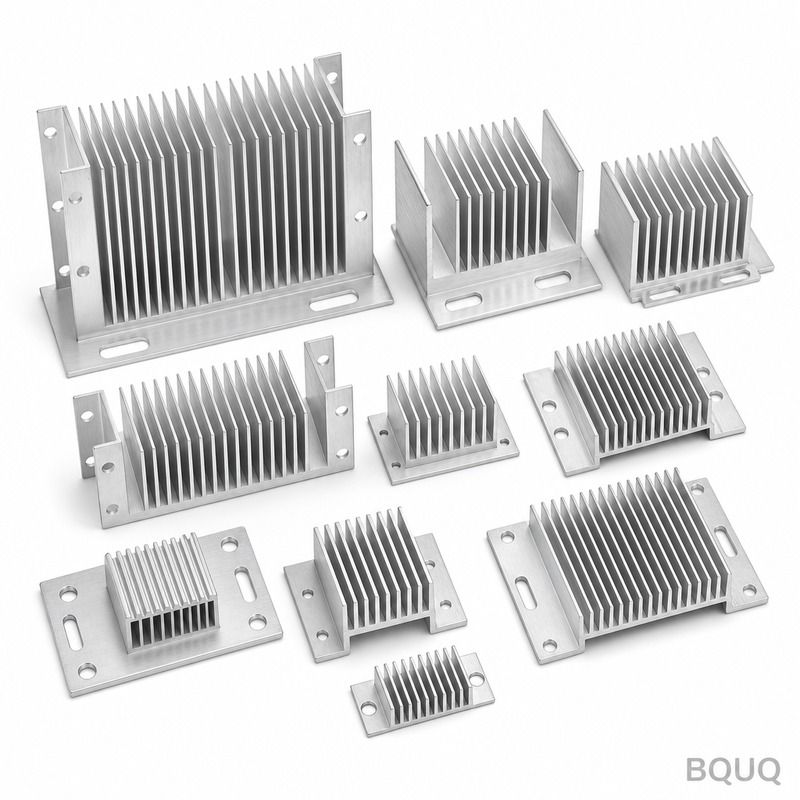
Это алюминиевый радиатор, обработанный на станке с ЧПУ, предназначенный для активного или пассивного охлаждения силовой электроники, светодиодных модулей и IGBT-транзисторов. Вы получаете плоскостность 0,05 мм по основанию, шероховатость поверхности Ra 0,4 и толщину ребра до 1,2 мм со сроком изготовления 15 дней. Материал — 6063-T5, твердость 80 HB, что обеспечивает теплопроводность 201 Вт/м·К — этого достаточно, чтобы снизить температуру переходов на 35% в типичном корпусе с принудительным обдувом, что подтверждено на нашем собственном испытательном стенде.
Как мы обрабатываем ребра без изгибов и разрывов
Ребра — это слабое место. Тонкие стенки вибрируют, деформируются и рвутся. Мы режем их концевой фрезой с 4 зубьями из карбида вольфрама на 12 000 об/мин с радиальным врезанием 0,3 мм. Это удерживает силу резания ниже 90 Н, поэтому ребро остается прямым. Биение шпинделя — менее 2 микрон. Результат: допуск на шаг ребер ±0,05 мм, допуск на высоту ребер ±0,1 мм и отсутствие заусенцев на вершинах. Мы отбраковываем любую деталь с изогнутым ребром — ее не стоит отправлять вам.
Для глубоких каналов между ребрами (более 30 мм) мы используем трохоидальную траекторию инструмента. Это снижает нагрев на кончике инструмента и предотвращает наклеп. Если у вас конструкция с ребрами 40 мм, мы не гадаем — мы уже это делали. Пришлите свой чертеж, и мы сообщим точное время цикла.
Материалы и термообработка, которые мы используем (не только 6063)
Стандартный материал — 6063-T5 благодаря его экструдируемости и коррозионной стойкости. Но вы не ограничены им. Мы также обрабатываем 6061-T6 (более твердый, 95 HB, лучше для резьбовых отверстий), 5052 (для гибки) и 7075-T6 (для конструкционных ребер, подверженных вибрации). Все заготовки сертифицированы и сопровождаются сертификатами на материал (MTC), которые прилагаются к каждой поставке. Мы не покупаем лом экструдированного профиля из неизвестных источников.
После обработки на ЧПУ мы применяем термообработку, если это указано: T6 для 6061 (закалка при 530°C, старение при 175°C в течение 8 часов). Это обеспечивает предел текучести 276 МПа. Для анодирования мы используем сернокислый электролит типа II, толщина 18–20 мкм, с герметизацией красителя. Без анодирования алюминий не отгружается, если вы не запросите иное.
Плотность ребер и геометрические пределы, которые мы можем выдержать
Нужно больше ребер на дюйм? Мы можем нарезать 9 ребер на дюйм (шаг 3,0 мм) на профиле высотой 20 мм. Минимальная толщина ребра — 1,2 мм, максимальная высота ребра — 50 мм (с соотношением высоты к толщине 2:1, а не 3:1 — мы честны в отношении пределов). Минимальная толщина основания — 2,5 мм. Если вам нужно ступенчатое основание или монтажный бобышек с резьбовым отверстием, мы обрабатываем это за один установ. Никаких дополнительных операций.
Мы не привариваем ребра. Это создает термический барьер. Мы обрабатываем из цельной заготовки или из экструдированного профиля, который вы поставляете. Для прототипов быстрее использовать цельную заготовку. Для серийного производства мы можем применить гибридный подход: экструдированное основание + обработанные ребра. Но для 90% наших заказов цельная заготовка — правильный выбор: вы получаете однородную структуру зерна и отсутствие пористости.
Шероховатость поверхности и плоскостность для термоинтерфейсных материалов (TIM)
Плоскостность основания — это то, что важно для термопасты или фазопереходной прокладки. Мы выдерживаем плоскостность 0,05 мм по всему основанию. На контактной площадке (где устанавливается ваш IGBT) мы можем обеспечить более жесткий допуск: 0,02 мм на площади 50 мм x 50 мм. Стандартная шероховатость поверхности — Ra 0,4. Если вы используете графитовую прокладку, мы рекомендуем Ra 0,8 для лучшего смачивания — мы не навязываем зеркальную полировку, потому что это не всегда лучше. Мы измеряем плоскостность с помощью гранитной плиты и индикатора часового типа, а не на глаз.
Контроль перед каждой отгрузкой (и что мы измеряем)
Каждый радиатор проходит контроль первой детали (FAI) с использованием КИМ для критических размеров. Для каждой производственной партии мы проверяем: высоту ребер (штангенциркуль), шаг ребер (шагомер), плоскостность основания (индикатор на гранитной плите), шероховатость поверхности (профилометр) и толщину анодирования (вихретоковый метод). Мы также проводим 100% визуальный контроль на царапины и изогнутые ребра. К каждой коробке прилагается сертификат соответствия. Если у вас есть особые требования PPAP, мы можем их выполнить — мы предоставляем полную документацию для автомобильных и медицинских заказчиков.
Минимум 1,2 мм (стандарт), 0,8 мм со специальным инструментом
Высота ребра
Максимум 50 мм (цельная заготовка)
Шаг ребер
3,0 мм (9 FPI) стандарт, 2,5 мм по запросу
Твердость (6063-T5)
80 HB (в состоянии после обработки)
Твердость (6061-T6)
95 HB (после термообработки)
Допуск на размеры
±0,05 мм (шаг ребер), ±0,1 мм (высота ребер)
Плоскостность основания
0,05 мм по всей площади, 0,02 мм на контактной площадке IGBT
Шероховатость поверхности (после обработки)
Ra 0,4 мкм (стандарт), Ra 0,8 мкм для TIM-прокладок
Биение (шпиндель)
≤2 мкм (гарантирует прямолинейность ребер)
Анодирование
Тип II, 18–20 мкм, черное или прозрачное
Срок изготовления
15 дней для прототипов, 20 дней для серийного производства (100+ шт.)
Минимальный заказ
Без минимального заказа — 1 штука для прототипа подходит
Почему мы не слепо следуем вашему чертежу (и когда мы возражаем)
За последние 5 лет мы видели более 200 чертежей радиаторов. Некоторые из них предназначены для экструзии, а не для механической обработки. Если ваш шаг ребер составляет 1,0 мм при высоте 40 мм, мы скажем вам, что это невозможно обработать без поломки инструмента. Вместо этого мы предложим двухкомпонентную конструкцию (основание + пакет ребер) или другой материал. Мы здесь не для того, чтобы выиграть тендер, соглашаясь на все. Мы здесь, чтобы изготовить деталь, которая работает. Если в вашей конструкции есть глухое отверстие в основании для термопары, мы можем его просверлить — глубина 10 мм, диаметр 3 мм, без проблем. Но если это отверстие 0,5 мм, мы скажем вам, что это ловушка для затрат, и предложим запрессованную втулку.
Как мы упаковываем и отгружаем (чтобы ребра не приехали погнутыми)
Ребра хрупкие. Мы отгружаем в жестком гофрированном коробе с вставками из EVA-пены, которые фиксируют ребра. Каждая деталь индивидуально упакована в антистатическую пленку. Мы не используем свободные гранулы. Для экспорта мы используем экспортный картон из 5 слоев. Авиаперевозка из Шэньчжэня в Лос-Анджелес занимает 5 дней. Морская перевозка (Шанхай — Роттердам) занимает 30 дней. Мы маркируем каждую коробку номером вашего заказа и штрих-кодом. Если вам нужен особый метод упаковки (например, многооборотная тара), мы это сделаем — но это добавит 2 дня к сроку изготовления.
Каков минимальный объем заказа?
Без минимального заказа. Мы обрабатываем как единичный прототип, так и серию из 10 000 штук с одинаковой системой качества.
Можете ли вы повторить конкретный профиль ребер конкурента?
Да, пришлите образец или 2D/3D-чертеж. Мы измерим толщину ребер, шаг и высоту, а затем обработаем с допуском ±0,05 мм относительно вашего образца.
Как вы обеспечиваете качество для большой партии?
Мы проводим контроль первой детали, затем промежуточные проверки каждые 20 штук (высота ребер и плоскостность) и финальный контроль на КИМ 5% партии. Мы также фотографируем каждый радиатор перед упаковкой.
Каков ваш типичный срок изготовления для индивидуальной конструкции?
Прототип (1–5 шт.) — 15 дней, включая программирование ЧПУ. Серийное производство (100+ шт.) — 20 дней. Если нужно быстрее, у нас есть экспресс-услуга за 7 дней для простых геометрий — уточните при отправке чертежа.
Получите точное коммерческое предложение в течение 12 часов. Отправьте свой чертеж (STEP, IGES или PDF) на sc@bquq.com или в WhatsApp +86 13713157787. Мы ответим с ценой, анализом технологичности (DFM) и сроком изготовления. Без обязательств. Это прецизионное производство от BQUQ — мы занимаемся этим в Дунгуане с 2004 года.