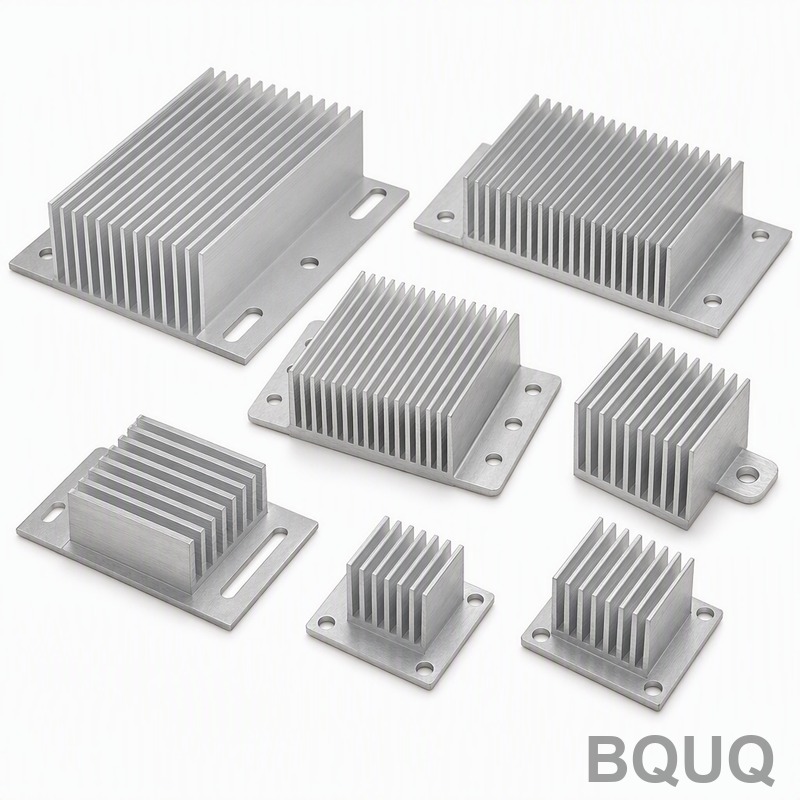
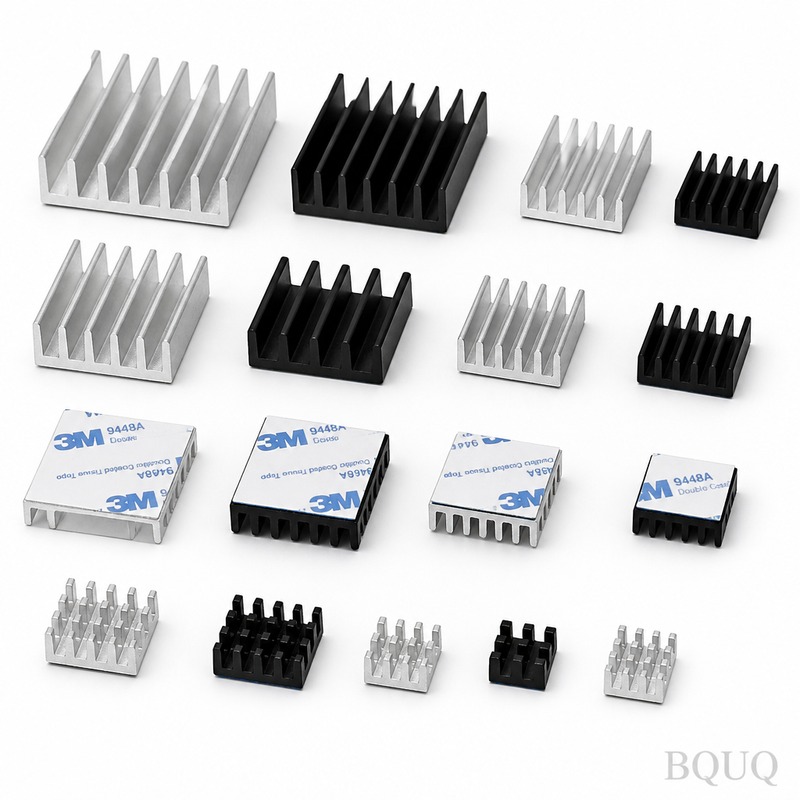
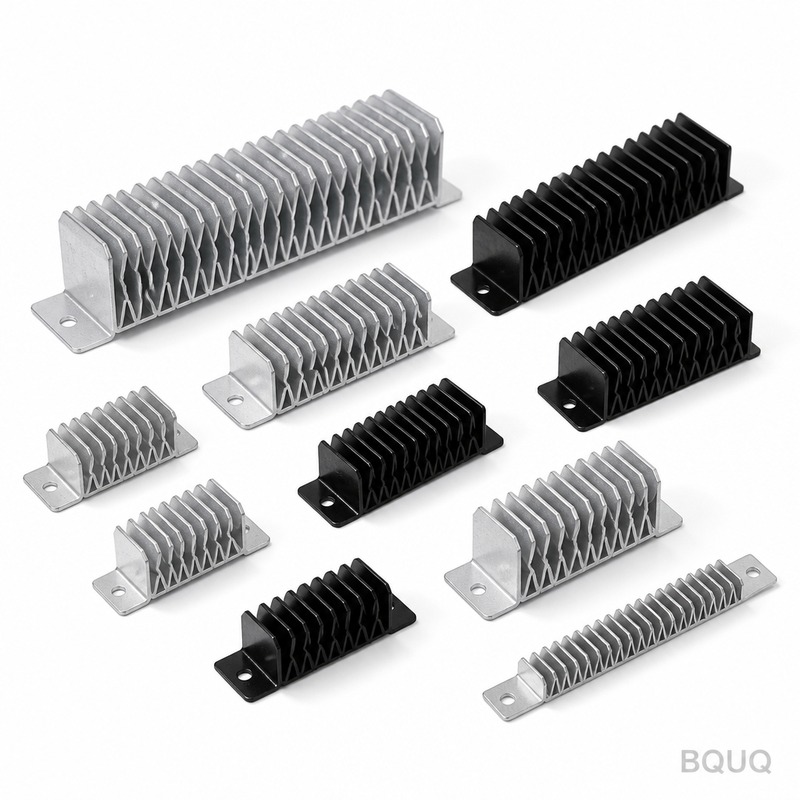
Это коллекция CNC-обработанных алюминиевых радиаторов с интегрированным монтажным основанием, разработанная для инженеров, которым нужна плоская и стабильная термическая поверхнос
Коллекция алюминиевых радиаторов BQUQ с монтажным основанием | Прецизионное производство
Это коллекция CNC-обработанных алюминиевых радиаторов с интегрированным монтажным основанием, разработанная для инженеров, которым нужна плоская и стабильная термическая поверхность без вторичной сбо
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это коллекция CNC-обработанных алюминиевых радиаторов с интегрированным монтажным основанием, разработанная для инженеров, которым нужна плоская и стабильная термическая поверхность без вторичной сборки. Мы обеспечиваем плоскостность основания 0,05 мм по всей площади контакта, а все монтажные отверстия сверлятся с позиционным допуском ±0,01 мм. Каждое изделие отправляется с нашего завода в Дунгуане в течение 10 дней, и мы предлагаем политику без минимального заказа, чтобы вы могли прототипировать или наращивать производство в своем темпе.
Почему монтажное основание устраняет отказы термического интерфейса
Большинство экструдированных радиаторов качаются на неровных поверхностях печатных плат, создавая воздушные зазоры, которые ухудшают теплопроводность. Наше монтажное основание обрабатывается в той же установке, что и массив ребер, что гарантирует идеальную перпендикулярность основания и ребер. Эта цельная конструкция устраняет необходимость в термоленте или зажимных рамах в большинстве применений. Вы получаете стабильный профиль поверхности 0,02 мм по основанию, что означает, что ваша термопрокладка или паста работают точно так, как обещает их технический паспорт.
Используемые материалы и термическая обработка
Мы используем алюминиевые сплавы 6063-T5 и 6061-T6, оба с минимальной твердостью 80 HRC по шкале Бринелля для 6063 и 95 HRC для 6061. Для сред с высокой вибрацией мы предлагаем вариант твердого анодирования, который повышает твердость поверхности до 300 HV и добавляет напряжение пробоя диэлектрика 800 В постоянного тока. Сертификаты на сырье прилагаются к каждому заказу, и мы можем проследить партию плавки до литейного завода.
Допуски обработки, соответствующие вашей тепловой модели
Ваша симуляция предполагает определенное контактное давление и плоскостность. Мы реализуем это предположение. Допуск толщины основания составляет ±0,05 мм, шаг ребер выдерживается с точностью ±0,1 мм, а сопрягаемая поверхность обрабатывается до Ra 0,8 мкм. Если ваша конструкция использует тепловую трубку или паровую камеру, мы можем обработать карман с допуском по глубине ±0,02 мм для обеспечения полного контакта. Для более подробного изучения того, как мы контролируем эти параметры, прочитайте наше руководство по допускам CNC-обработки.
Варианты геометрии ребер: прямые, строганые и шахматные
Прямые ребра — наш стандарт для естественной конвекции. Строганые ребра обеспечивают на 20% большую площадь поверхности на единицу объема для принудительного воздушного потока. Шахматные штыревые ребра разрушают пограничный слой, что улучшает теплопередачу до 15% в высокоскоростных каналах. Мы можем комбинировать любые из этих геометрий на одном монтажном основании без дополнительных затрат на оснастку. Наши CNC-режущие инструменты подбираются под каждый шаг ребер, и вы можете ознакомиться с нашим руководством по выбору CNC-режущих инструментов, чтобы узнать, как мы предотвращаем образование заусенцев на тонких ребрах.
Поверхностная обработка и анодирование для защиты от коррозии и электроизоляции
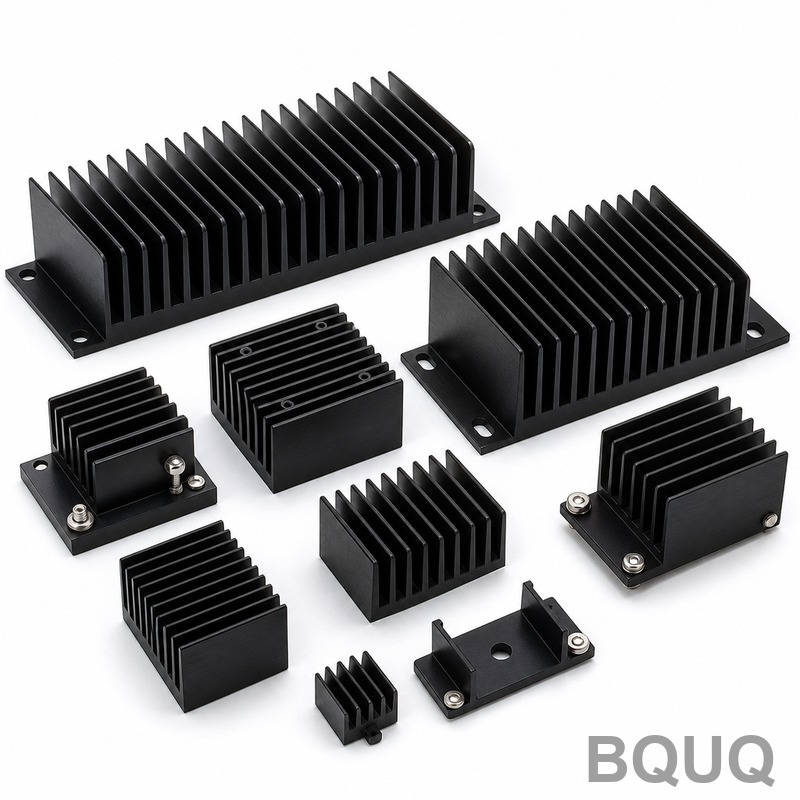
Мы предлагаем три вида поверхностной обработки. Прозрачное анодирование (8-12 мкм) для стандартного внутреннего использования. Черное анодирование (18-20 мкм) с коэффициентом излучения 0,85 для радиационной теплопередачи. Твердое анодирование (50 мкм) для наружного применения или воздействия химических веществ. Все анодирование выполняется на нашем предприятии, что сокращает срок поставки на 5 дней по сравнению с аутсорсинговым анодированием. Мы также маскируем контактную зону монтажного основания, если вам нужен голый алюминий для максимальной теплопроводности.
Контроль перед каждой отгрузкой
Каждый радиатор проверяется на координатно-измерительной машине с неопределенностью измерения ±1,5 мкм. Мы измеряем плоскостность основания, позиции отверстий, высоту ребер и шероховатость поверхности на 100% деталей. Цифровой отчет о контроле с фактическими измеренными значениями прилагается к каждой поставке. Если какой-либо размер выходит за пределы допуска вашего чертежа, деталь выбраковывается, а не переделывается — потому что мы знаем, что переделанные детали несут скрытые напряжения и повреждения поверхности.
Упаковка, предотвращающая повреждение ребер при транспортировке
Ребра хрупкие. Мы используем специальные гофрированные вставки, которые удерживают каждый радиатор в жестком пазу, с антистатической пеной со стороны основания. Детали запечатываются в антистатические пакеты с осушителем. Для заказов свыше 500 штук мы используем вакуумформованные лотки, которые позволяют автоматизированную установку компонентов непосредственно из коробки. Испытания на падение с высоты 1,2 метра показывают нулевую деформацию ребер при использовании нашей стандартной упаковки.
Спецификация
Значение
Доступные материалы
6063-T5, 6061-T6, 5052-H32
Диапазон толщины основания
от 3 мм до 25 мм (допуск ±0,05 мм)
Диапазон высоты ребер
от 10 мм до 100 мм (допуск ±0,1 мм)
Твердость поверхности (по Бринеллю)
80 HRC (6063), 95 HRC (6061)
Твердость при твердом анодировании
300 HV (мин.)
Плоскостность основания
0,05 мм на площади 100 мм x 100 мм
Шероховатость поверхности (Ra)
0,8 мкм на сопрягаемой поверхности
Позиционный допуск отверстий
±0,01 мм
Срок поставки
10 дней для стандартных размеров
Минимальный заказ
Без минимального заказа (принимается 1 штука)
Каков ваш минимальный заказ для коллекции алюминиевых радиаторов с монтажным основанием?
Без минимального заказа — мы принимаем заказы на одну штуку для прототипирования и масштабируем до тысяч без изменения структуры цены за единицу.
Можете ли вы настроить схему отверстий монтажного основания под мою компоновку печатной платы?
Да, мы обрабатываем любую схему отверстий, зенковки или резьбовые вставки из вашего STEP-файла, и мы можем добавить установочные штифты для автоматизированной сборки.
Как вы обеспечиваете плоскостность основания после процесса анодирования?
Мы используем запатентованную систему подвески, которая удерживает основание на прецизионном приспособлении во время анодирования, и мы повторно проверяем плоскостность после покрытия, чтобы подтвердить, что она остается в пределах 0,05 мм.
Каков ваш типичный срок поставки для индивидуальной конструкции радиатора?
Стандартные конструкции отправляются в течение 10 дней; индивидуальная геометрия с новой оснасткой занимает 15-18 дней, включая контроль первого изделия.
Мы — завод прецизионного производства в Дунгуане, Китай, с 20-летним опытом CNC-обработки, штамповки и производства пружин. Коллекция алюминиевых радиаторов с монтажным основанием производится в Китае под контролем ISO 9001:2015. Отправьте свой чертеж сегодня и получите твердое предложение в течение 12 часов.
Эл. почта: sc@bquq.com | WhatsApp: +86 13713157787