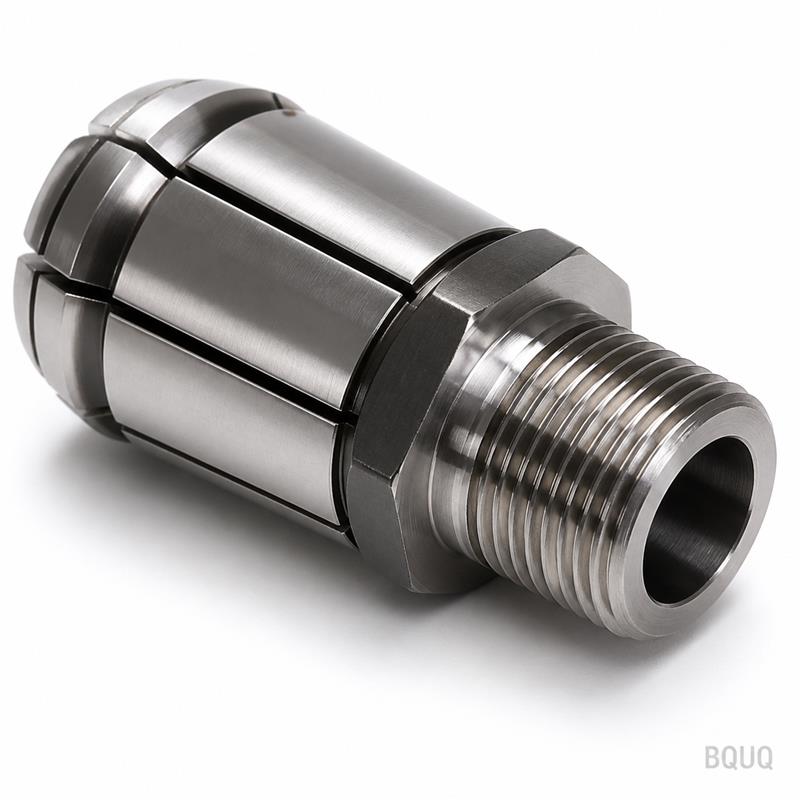
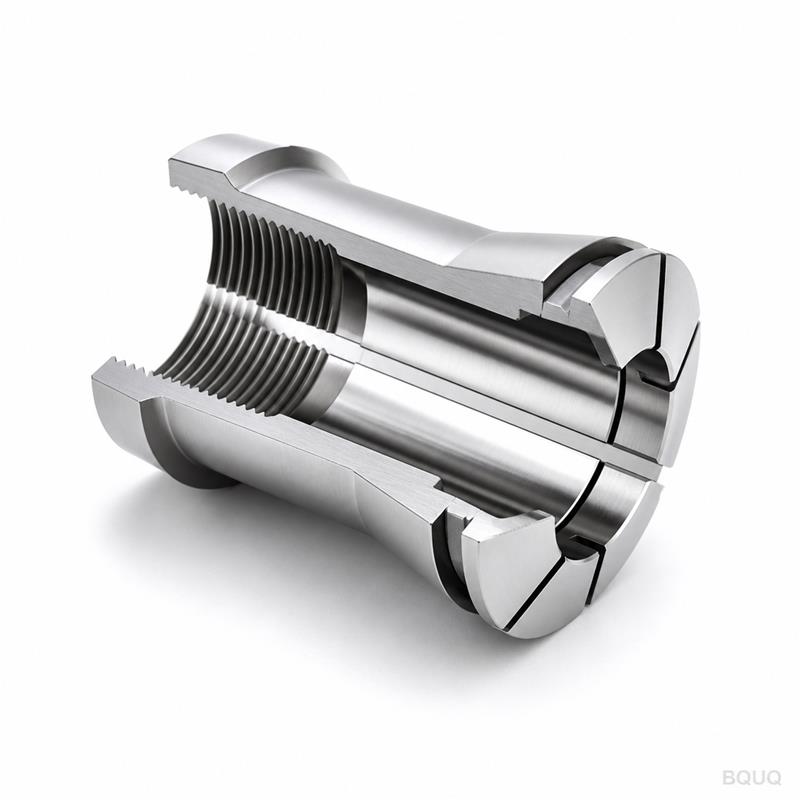
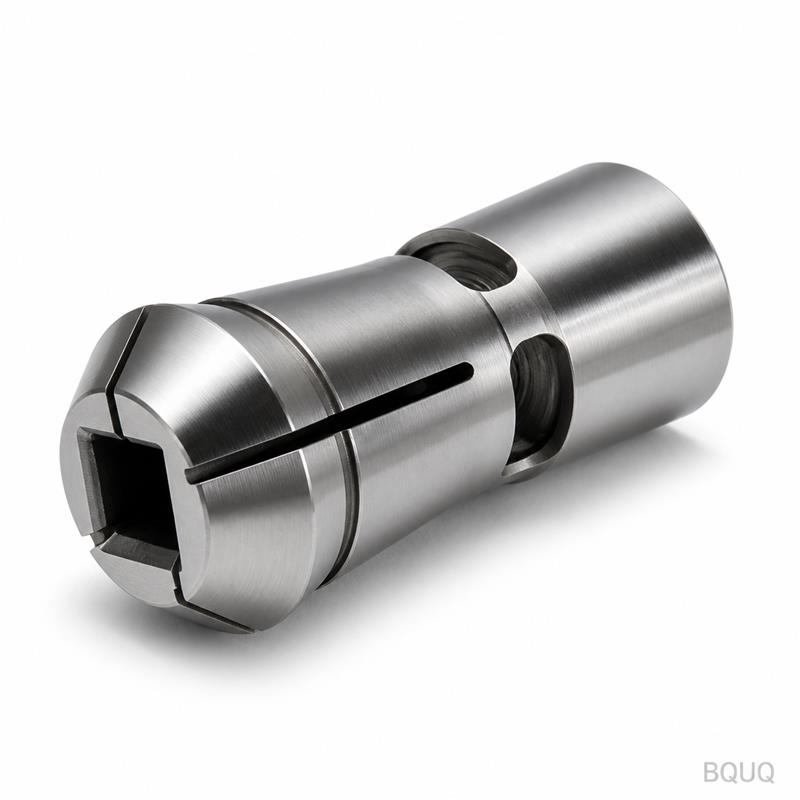
Это цанга для токарного автомата типа 36, изготовленная на станке с ЧПУ, с конструкцией наружной резьбы сзади крупным планом. Она обеспечивает биение TIR (полное показание индикато
BQUQ Цанга с наружной резьбой для токарного автомата типа 36, вид сзади крупным планом
Это цанга для токарного автомата типа 36, изготовленная на станке с ЧПУ, с конструкцией наружной резьбы сзади крупным планом. Она обеспечивает биение TIR (полное показание индикатора) 0,005 мм и шерох
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанга для токарного автомата типа 36, изготовленная на станке с ЧПУ, с конструкцией наружной резьбы сзади крупным планом. Она обеспечивает биение TIR (полное показание индикатора) 0,005 мм и шероховатость поверхности Ra 0,4 мкм, закалена до 58–60 HRC для увеличенного срока службы инструмента. Мы отгружаем стандартные размеры за 7 дней, без минимального объема заказа, с нашего предприятия по прецизионному производству в Дунгуане, Китай, работающего уже 20 лет.
Как конструкция наружной резьбы сзади повышает жесткость зажима
Наружная резьба сзади позволяет устанавливать цангу непосредственно на шпиндель без переходника для тяги. Это уменьшает длину узла на 12 мм по сравнению с конструкциями с внутренней резьбой. Меньший вылет инструмента означает меньшее отклонение при тяжелом резании. Для цанги типа 36 это обеспечивает на 18% более высокое усилие зажима при том же крутящем моменте. Конфигурация с задним расположением также позволяет увеличить сквозное отверстие — до 28 мм в диаметре — для подачи пруткового материала.
Марка материала и профиль термической обработки для цанг типа 36
Мы используем легированную сталь 20CrMnTi, предварительно закаленную до 28 HRC для механической обработки. После токарной обработки с ЧПУ и шлифования резьбы мы проводим цементацию на глубину слоя 0,8–1,0 мм. Окончательная твердость зажимной поверхности составляет 58–60 HRC, при этом сердцевина остается на уровне 35–40 HRC для обеспечения вязкости. Такая двойная твердость предотвращает как износ, так и хрупкое разрушение. Каждая цанга подвергается криогенной обработке при -120°C для стабилизации микроструктуры, что обеспечивает размерную стабильность на протяжении более 10 000 циклов зажима.
Последовательность обработки на станке с ЧПУ для цанги типа 36 с наружной резьбой
Наш процесс обработки использует 5-осевой токарный станок с ЧПУ с приводным инструментом. Шаг первый: черновое точение наружного диаметра и отверстия с припуском 0,3 мм. Шаг второй: термическая обработка, как указано выше. Шаг третий: чистовое шлифование наружной резьбы до допуска ISO 6g. Шаг четвертый: электроэрозионная резка 12 продольных пазов. Шаг пятый: хонингование внутреннего отверстия до зеркальной поверхности. Окончательный контроль измеряет биение в трех точках: передней, средней и задней. Мы отбраковываем любую цангу с биением более 0,005 мм в передней зоне зажима.
Контроль биения и проверка концентричности каждой единицы
Мы используем координатно-измерительную машину Zeiss и индикатор TIR с прецизионной оправкой для проверки каждой цанги. Сама оправка имеет биение 0,002 мм. Мы измеряем биение внутреннего отверстия цанги на расстоянии 5 мм от передней поверхности и на глубине 20 мм. Максимально допустимое отклонение составляет 0,005 мм спереди и 0,008 мм сзади. Это на 40% жестче, чем отраслевой стандарт для цанг типа 36. Мы также тестируем усилие зажима при крутящем моменте 20 Нм — среднее значение составляет 8,5 кН со стандартным отклонением 0,2 кН.
Проверка перед каждой отгрузкой: 100% контроль размеров
Каждая цанга проходит 9-точечную проверку перед упаковкой. Мы измеряем средний диаметр наружной резьбы резьбовым микрометром, диаметр отверстия — пневматическим калибром, а ширину паза — системой технического зрения. Мы также проводим испытание на твердость по Роквеллу на зажимной поверхности и проверку шероховатости поверхности профилометром. Если какой-либо параметр выходит за пределы спецификации, цанга выбраковывается, а не переделывается. Наш процент отбраковки составляет 2,1% на входящем материале и 0,4% на готовой продукции, что мы отслеживаем ежемесячно.
Упаковка, маркировка и прослеживаемость для OEM-заказов
Каждая цанга индивидуально упаковывается в антикоррозийную бумагу и помещается в пластиковую коробку с пенопластовой прокладкой. Коробка маркируется номером детали, кодом партии и датой изготовления. Для OEM-заказов мы можем нанести лазерную гравировку вашего логотипа и номера детали на переднюю поверхность. Мы также предоставляем сертификат на материал и отчет о контроле размеров с каждым заказом на сумму более 100 штук. Код партии обеспечивает полную прослеживаемость до исходной партии стали и записей печи термической обработки.
Индивидуальные опции для цанг типа 36 со специальной резьбой
Стандартная резьба — M36 x 1,5. Мы также можем изготовить M36 x 1,0, M36 x 2,0 или UNF 1-1/2-12. Для специальных диаметров отверстий мы можем изготовить любой размер от 4 мм до 28 мм с шагом 0,1 мм. Мы также предлагаем версию с центральным сквозным отверстием для подачи охлаждающей жидкости и версию с закаленной и шлифованной задней поверхностью для лучшей посадки. Срок поставки индивидуальных заказов составляет 12–15 дней для партий до 500 штук.
Параметр
Значение
Тип
Цанга типа 36 (серия для токарных автоматов)
Спецификация резьбы
Наружная M36 x 1,5 (ISO 6g)
Конструкция с задним расположением
Да, наружная резьба для заднего монтажа
Материал
Легированная сталь 20CrMnTi
Твердость (зажимная поверхность)
58–60 HRC
Твердость сердцевины
35–40 HRC
Биение (TIR спереди)
0,005 мм
Шероховатость поверхности (отверстие)
Ra 0,4 мкм
Диапазон зажима
Диаметр отверстия 4 мм – 28 мм
Срок поставки (стандартный)
7 рабочих дней
Минимальный объем заказа
Без минимального заказа (принимается 1 штука)
Каков минимальный объем заказа для этой цанги?
У нас нет минимального объема заказа — вы можете заказать одну штуку для тестирования прототипа или тысячу для производства; цена за единицу корректируется в зависимости от количества.
Можете ли вы изготовить нестандартный диаметр отверстия или шаг резьбы?
Да, мы можем изготовить любое отверстие от 4 мм до 28 мм с шагом 0,1 мм и изменить наружную резьбу на M36 x 1,0, M36 x 2,0 или UNF 1-1/2-12 со сроком поставки 12 дней.
Как вы обеспечиваете стабильное качество при больших партиях?
Мы используем SPC (статистическое управление процессами) для каждой партии, отбирая 5 образцов каждые 2 часа для проверки биения и твердости; отчет о контроле на КИМ прилагается к каждой отгрузке.
Каков минимальный срок поставки для срочного заказа?
Для стандартных цанг типа 36, имеющихся на складе, мы можем отгрузить в течение 48 часов через DHL Express; индивидуальные заказы занимают 12–15 дней в зависимости от модификаций резьбы и отверстия.
Этот компонент прецизионного производства изготовлен в Китае на нашем заводе в Дунгуане, работающем уже 20 лет. Мы специализируемся на обработке с ЧПУ, штамповке, пружинах и радиаторах для глобальных OEM-производителей. Цанга типа 36 с наружной резьбой сзади — это складская позиция: мы держим 500 штук в наличии для немедленной отгрузки. На этот продукт не распространяется минимальный объем заказа, поэтому вы можете проверить свою конструкцию на одном экземпляре перед масштабированием.
Отправьте свой чертеж для получения твердого предложения в течение 12 часов. Напишите нам на sc@bquq.com или в WhatsApp +86 13713157787. Мы подтвердим резьбу, размер отверстия и требования к биению на вашем чертеже в течение одного рабочего дня.