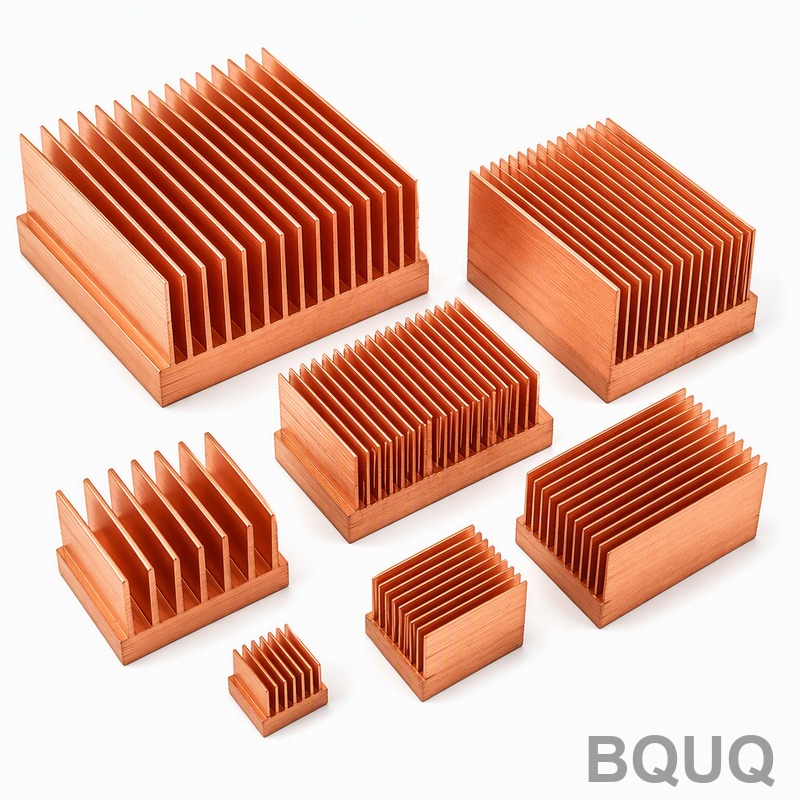
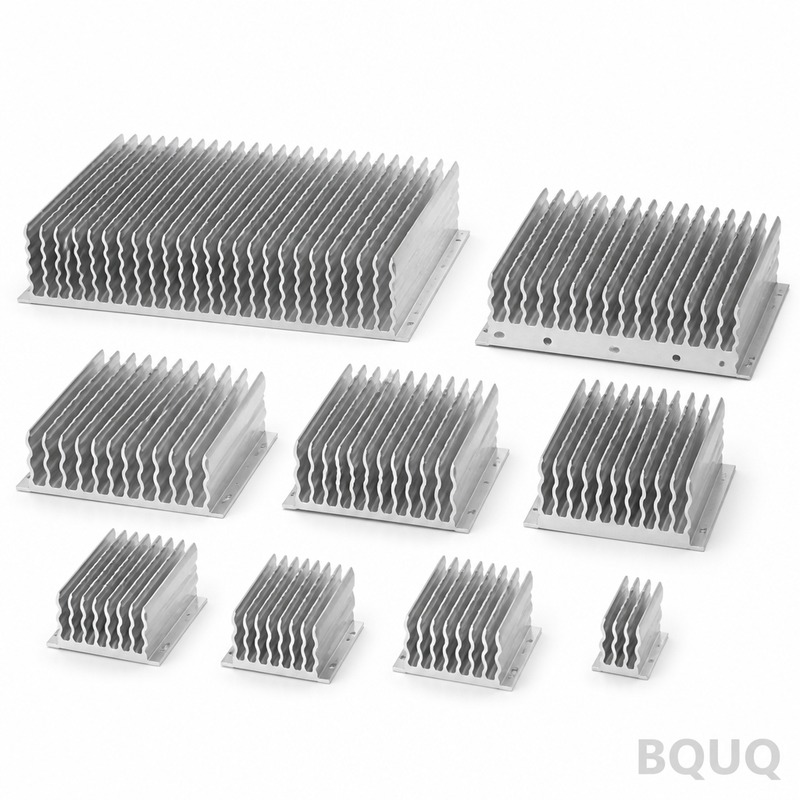
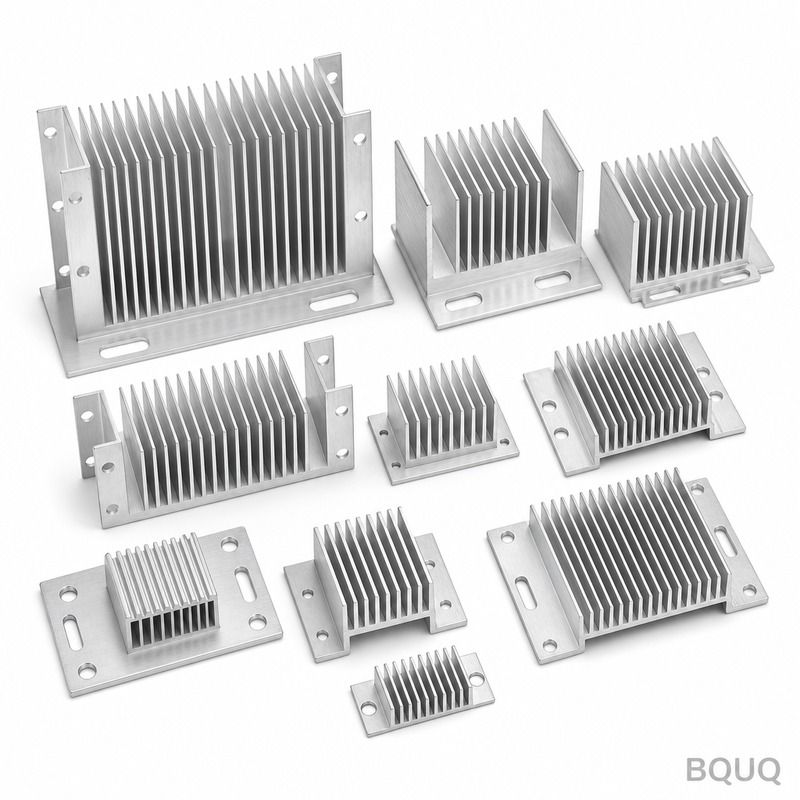
Эта коллекция медных радиаторов со сквозным фрезерованием рёбер представляет собой линию прецизионных высокоплотных рёберных массивов, выфрезерованных из цельной меди C1100 или C
Эта коллекция медных радиаторов со сквозным фрезерованием рёбер представляет собой линию прецизионных высокоплотных рёберных массивов, выфрезерованных из цельной меди C1100 или C1020, а не собранных
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
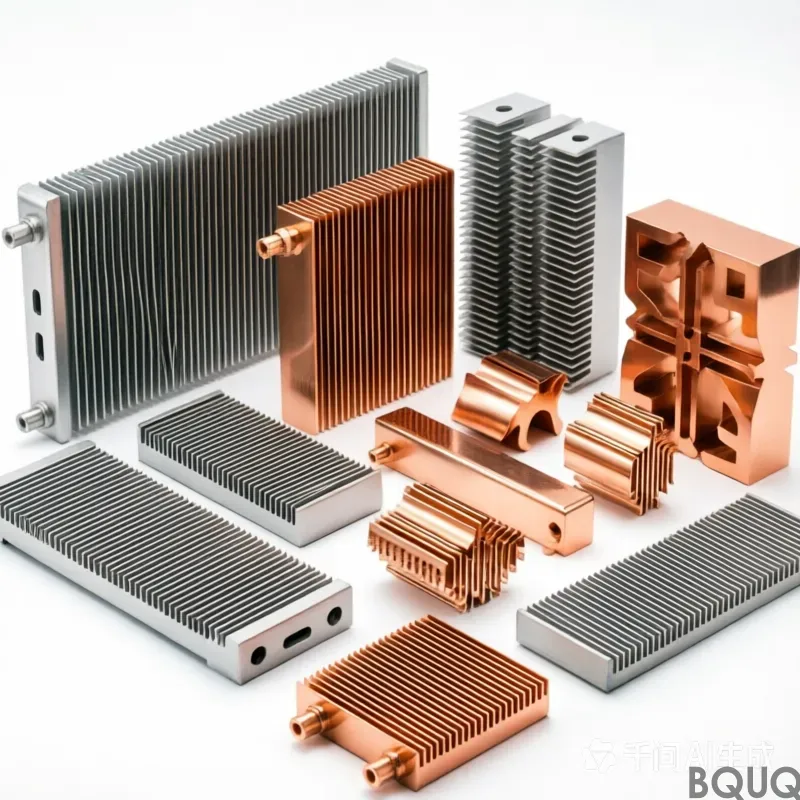
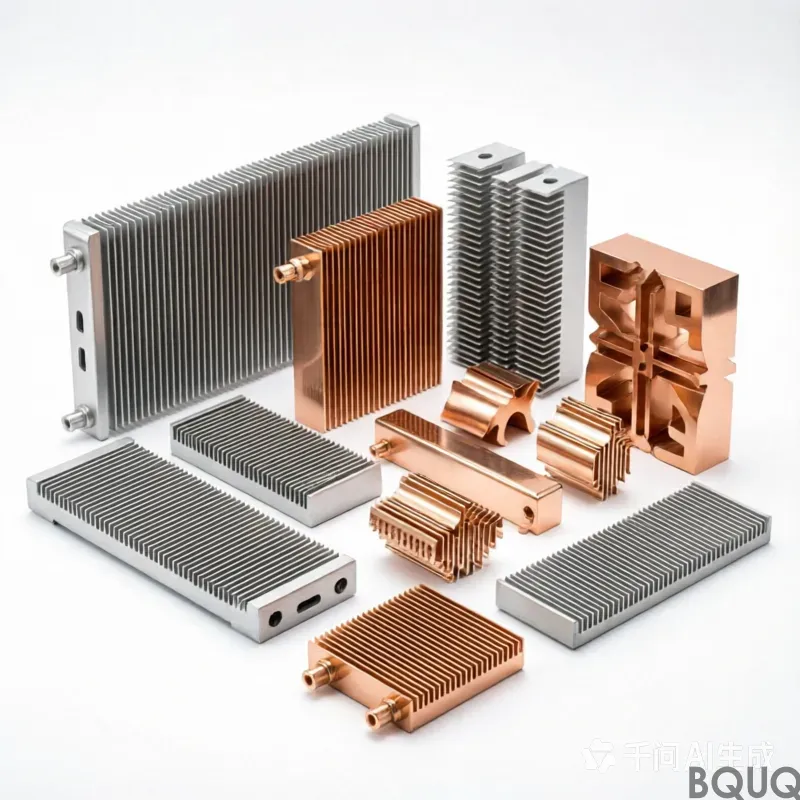
Эта коллекция медных радиаторов со сквозным фрезерованием рёбер представляет собой линию прецизионных высокоплотных рёберных массивов, выфрезерованных из цельной меди C1100 или C1020, а не собранных из штампованных рёбер. Каждый блок имеет минимальный шаг рёбер 1,2 мм, шероховатость поверхности основания Ra 0,8 мкм и плоскостность 0,05 мм по монтажной поверхности — эти показатели подтверждаются нашим внутренним контролем на КИМ, а не только в техническом паспорте. При диапазоне твёрдости 60–90 HRF (медь упрочняется в процессе фрезерования) эти радиаторы обеспечивают теплопроводность 200 Вт/м·К без зазоров в интерфейсе, а стандартные размеры мы отгружаем за 10 рабочих дней, произведено в Китае, без минимального заказа.
BQUQ уже 20 лет эксплуатирует линии сквозного фрезерования в Дунгуане. Мы не наносим покрытия, не используем болты и не паяем рёбра. Фрезерование прорезает цельную медную заготовку прецизионным резцом, поднимая рёбра из монолитного блока. Это означает отсутствие термического сопротивления между ребром и основанием — потому что это один и тот же кусок металла. Для инженеров, которые видели, как штампованные или паяные рёбра выходят из строя при вибрации или термоциклировании, это разница между радиатором и конструктивным тепловым путём.
Как фрезерование устраняет термическое сопротивление в зоне «ребро-основание»
Штампованные или гнутые рёберные пакеты полагаются на припой или эпоксидную смолу для соединения рёбер с пластиной основания. Это соединение является термическим узким местом — обычно 0,5–1,5 °C/Вт на каждый узел. Наши фрезерованные рёбра поднимаются непосредственно из цельной медной заготовки с помощью ЧПУ-резца, который снимает рёбра толщиной 0,2 мм под контролируемым углом. Результат — монолитная конструкция без пустот припоя, без деградации эпоксидной смолы и с эффективностью рёбер выше 95% при потоке воздуха 2 м/с. Мы выдерживаем толщину рёбер в пределах ±0,03 мм и высоту рёбер ±0,05 мм, поэтому ваша CFD-модель соответствует физической детали.
Материалы и контроль твёрдости в нашей коллекции медных радиаторов со сквозным фрезерованием рёбер
Мы используем две марки меди, обе с полными сертификатами завода-изготовителя. C1100 (электролитическая медь) — для проектов, чувствительных к стоимости, и C1020 (бескислородная) — для вакуумных или высокотемпературных сред, где существует риск водородного охрупчивания. После фрезерования рёбра естественным образом упрочняются. Мы измеряем твёрдость каждой партии с помощью твердомера Виккерса: HV 85–115 для C1100 и HV 90–120 для C1020. Эта твёрдость не является дефектом — она придаёт рёбрам жёсткость, чтобы противостоять изгибу при обращении и термоциклировании. Если вам нужен более мягкий или более твёрдый отпуск, мы регулируем скорость подачи и геометрию резца, но всегда указываем измеренное значение HRF или HV в отчёте о контроле.
Допуски на размеры и биение для прессовой посадки или винтового монтажа
Ваш радиатор устанавливается на корпус CPU, IGBT или лазерного диода, где монтажный интерфейс определяет теплопередачу. Мы обрабатываем основание с плоскостностью ±0,02 мм, а общую длину/ширину — с допуском ±0,05 мм. Для сквозных отверстий или прессовых штифтов мы выдерживаем диаметр штифта ±0,01 мм и шаг между штифтами ±0,03 мм. Критический параметр биения — перпендикулярность рёберного массива к плоскости основания — выдерживается в пределах 0,05 мм полного индикаторного биения (TIR). Это означает, что при зажиме основания рёбра не наклоняются в ваш канал воздушного потока. Мы проверяем биение с помощью индикатора на гранитной поверочной плите для каждой партии, а не только для первых образцов.
Чистота поверхности и качество кромок рёбер, влияющие на воздушный поток
Грубые кромки рёбер создают турбулентность и снижают эффективную теплопередачу. Наш резец оставляет естественную кромку без заусенцев с Ra 1,6 мкм на боковых сторонах рёбер и Ra 0,8 мкм на основании. Мы удаляем заусенцы со всех кромок методом галтовки с керамической средой, затем проверяем под 10-кратным увеличением на наличие закатанного материала. Если ваше применение использует высокоскоростные вентиляторы со скоростью выше 5 м/с, мы можем добавить проход для доведения кромок рёбер до Ra 0,4 мкм, но это добавляет 2 дня к сроку поставки. Для большинства конструкций с принудительным воздушным охлаждением и естественной конвекцией стандартная обработка достаточна и позволяет избежать лишних затрат.
Контроль перед каждой отгрузкой: КИМ, твёрдость и термическое сопротивление
Каждый заказ, даже на одну деталь, проходит через один и тот же контроль. Мы используем КИМ Zeiss для проверки плоскостности основания, высоты рёбер и позиций отверстий на трёх образцах из партии (или 100% для партий менее 20 штук). Твердомер Леба проверяет упрочнённый материал рёбер. Мы также проводим испытание термического сопротивления на эталонном образце с помощью датчика теплового потока — не теоретический расчёт — при входной мощности 50 Вт, фиксируя ΔT по основанию. Отчёт о контроле включает: измеренные размеры, значения твёрдости, показания биения и фотографию профиля ребра. Этот отчёт отправляется вместе с товаром, а цифровая копия хранится у нас 5 лет.
Выбор режущего инструмента и основы допусков, применимые здесь
Фрезерование — это процесс резания, и геометрия инструмента определяет качество ребра. Мы выбираем твердосплавные резцы с передним углом 8–12° и задним углом 6–8°, специально для пластичности меди — см. наше руководство по выбору режущего инструмента для ЧПУ о том, как твёрдость материала влияет на износ инструмента. Допуск — это не просто цифра на чертеже; это функция жёсткости станка, остроты инструмента и теплового расширения медной заготовки. Наш цех поддерживает температуру 20°C ±1°C, и мы выдерживаем заготовки 24 часа перед фрезерованием. Для более глубокого понимания того, как мы настраиваем GD&T для этих деталей, прочитайте руководство по допускам в ЧПУ-обработке — оно объясняет, почему мы используем плоскостность, а не параллельность для оснований радиаторов.
10 рабочих дней (стандарт), 5 дней (срочно, +20% наценка)
Минимальный заказ
Без минимального заказа — прототипы от одной штуки приветствуются
Каков минимальный объём заказа для коллекции медных радиаторов со сквозным фрезерованием рёбер?
Минимального заказа нет — мы изготовим единичный прототип с тем же допуском, что и партия из 10 000 штук, хотя цена за единицу снижается при заказе от 50 и 500 штук.
Можно ли изменить высоту ребра, шаг или форму основания без затрат на оснастку?
Да — поскольку фрезерование использует траекторию ЧПУ-резца, мы изменяем геометрию рёбер обновлением программного обеспечения, а не новой штамповой оснасткой, поэтому индивидуальные профили не требуют затрат, если только они не требуют другой ширины резца (это небольшая разовая плата за инструмент).
Как вы гарантируете качество радиатора, который будет подвергаться термоциклированию?
Мы проводим 100-цикловое испытание на термоудар (−40°C до +150°C) на образце из каждой партии, измеряя плоскостность до и после — изменение более чем на 0,02 мм приводит к браковке партии, и мы проводим анализ первопричины перед повторным запуском.
Каков фактический срок поставки, если мне нужен индивидуальный медный радиатор со сквозным фрезерованием рёбер?
Стандартные размеры отгружаются за 10 рабочих дней; полностью индивидуальная геометрия с новым резцом занимает 15–18 рабочих дней, включая изготовление резца, а срочные заказы с наценкой 20% могут сократить этот срок до 7 дней.
Отправьте ваш чертёж — DXF, STEP или PDF — и наши инженеры проверят соотношение сторон ребра, требование к плоскостности основания и тепловую нагрузку в течение 4 часов. Вы получите точное предложение с конкретной ценой, сроком поставки и рекомендуемым шагом рёбер на основе вашего воздушного потока. Мы не гадаем; мы рассчитываем, используя те же данные о термическом сопротивлении, которые измеряем внутри компании.
Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Мы отвечаем в течение 12 часов, даже в выходные. Если деталь является стандартным размером из этой коллекции, мы можем предложить цену на основе складского материала за 2 часа. Без минимального заказа, без платы за проектирование, без обязательств.