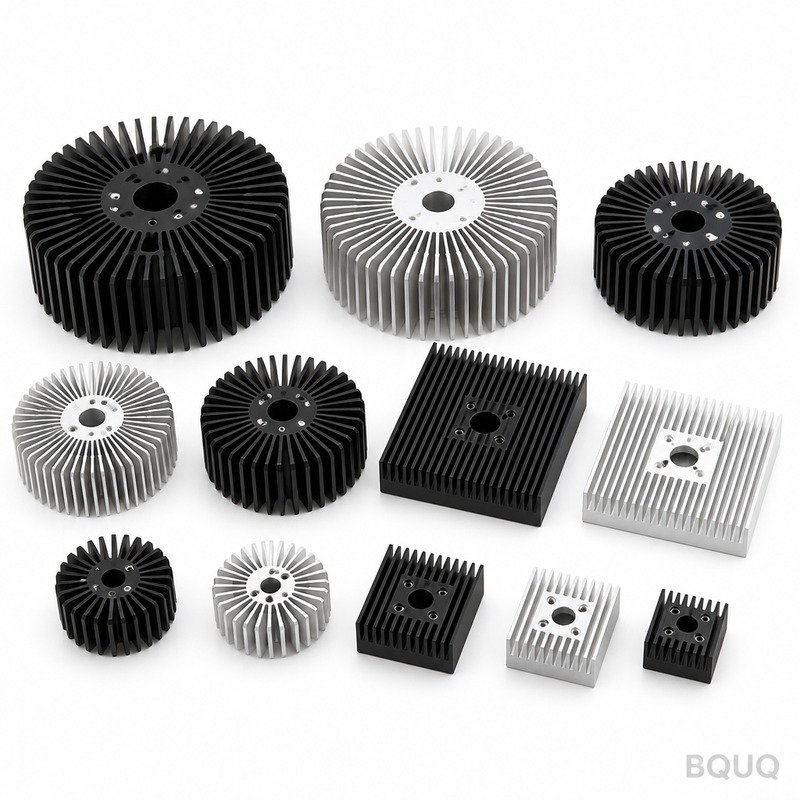
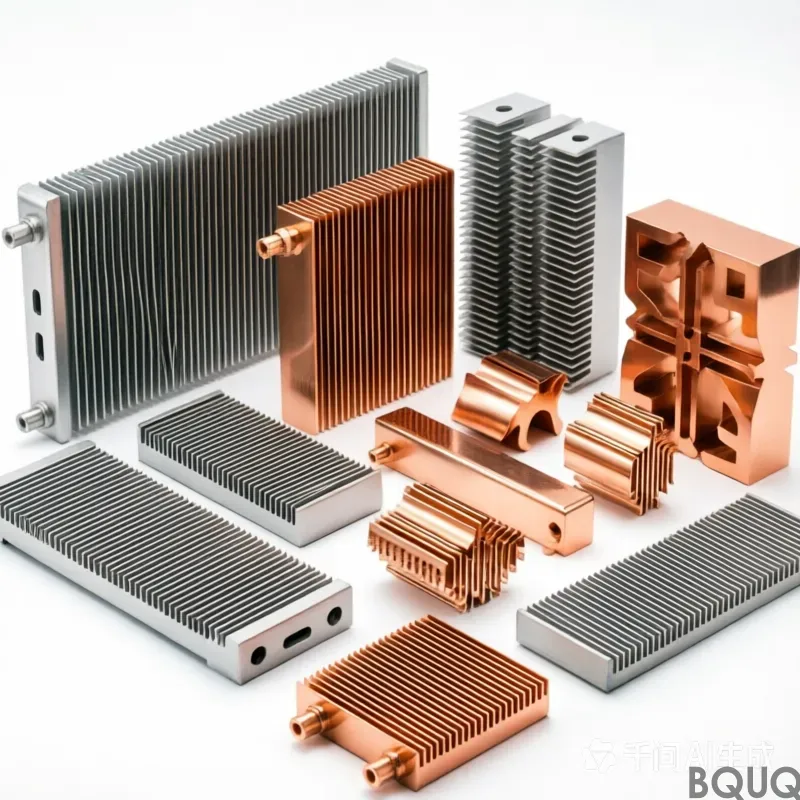
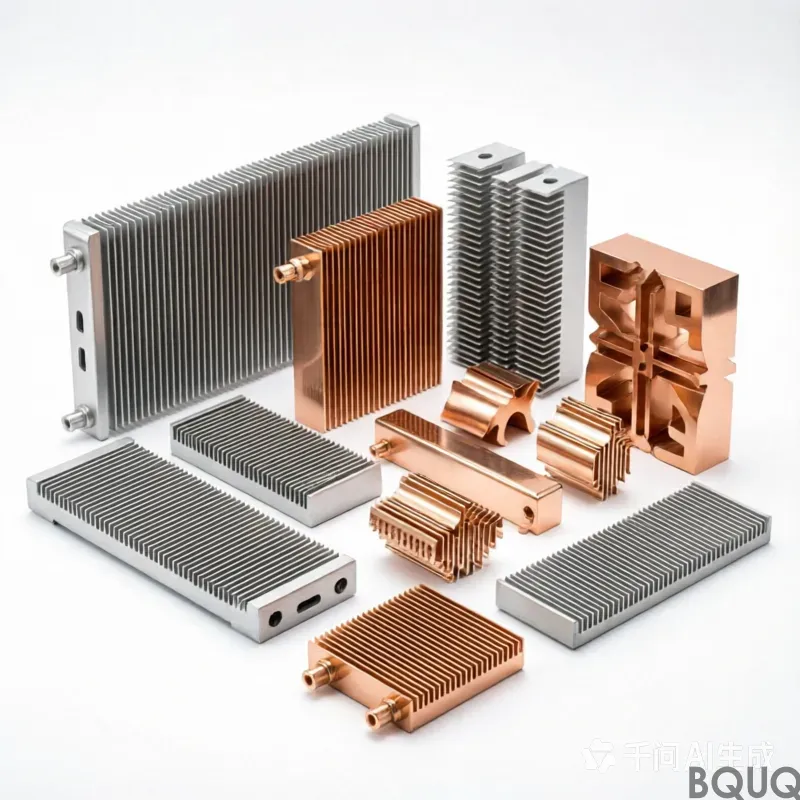
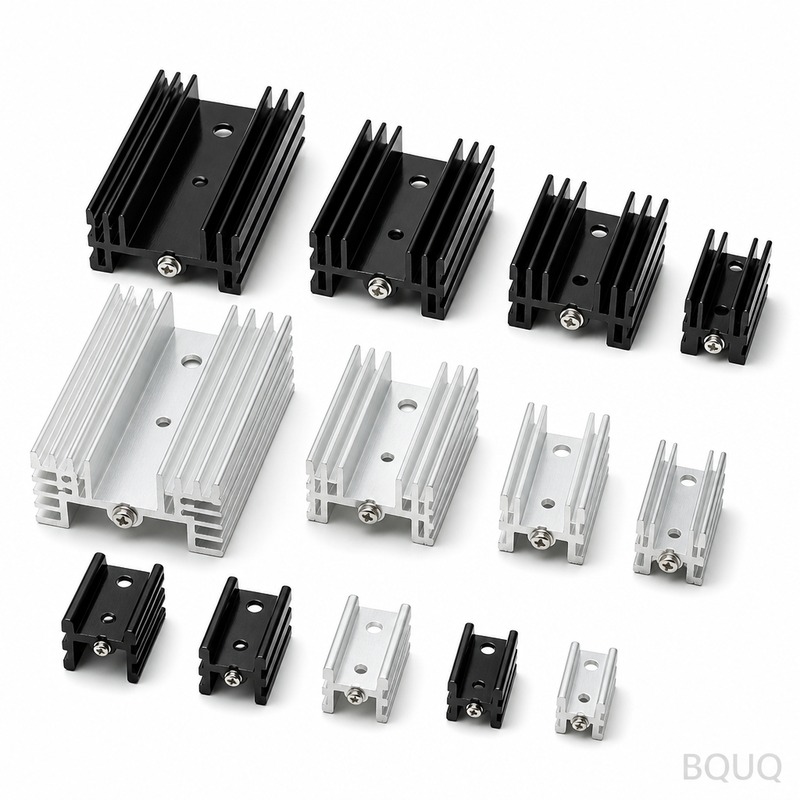
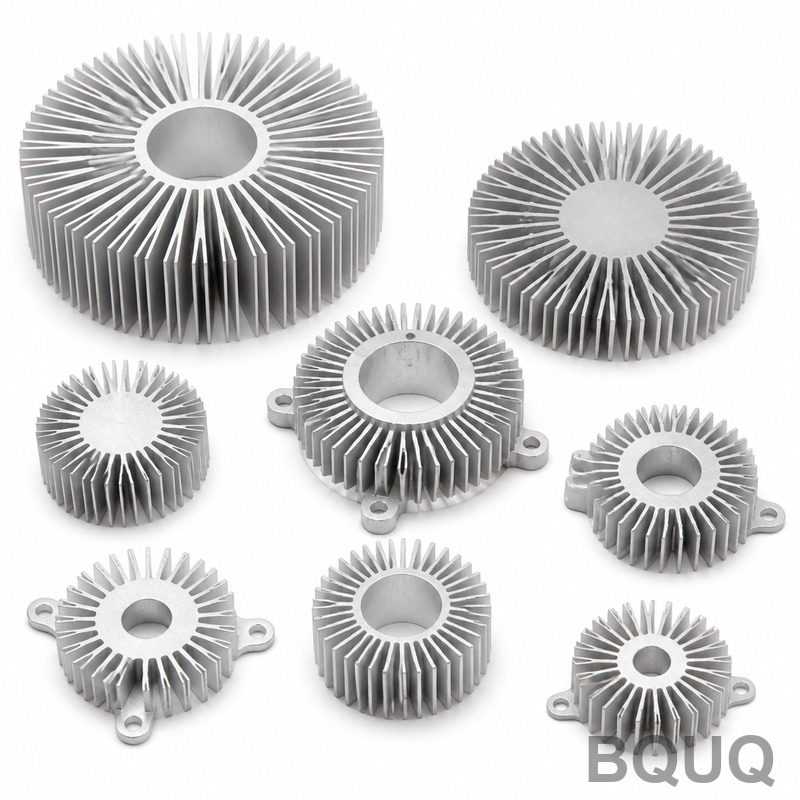
Это высокомощный светодиодный радиатор с CNC-обработкой, предназначенный для активного и пассивного охлаждения LED-модулей мощностью от 50 Вт до 500 Вт. Конкретное преимущество: п
Высокомощный светодиодный радиатор с прецизионной CNC-обработкой | Завод BQUQ в Китае
Это высокомощный светодиодный радиатор с CNC-обработкой, предназначенный для активного и пассивного охлаждения LED-модулей мощностью от 50 Вт до 500 Вт. Конкретное преимущество: плоскостность выдержи
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это высокомощный светодиодный радиатор с CNC-обработкой, предназначенный для активного и пассивного охлаждения LED-модулей мощностью от 50 Вт до 500 Вт. Конкретное преимущество: плоскостность выдерживается в пределах 0,05 мм по монтажной поверхности, допуск шага ребер ±0,02 мм, а шероховатость поверхности Ra 1,6 мкм — все это отгружается с нашего завода в Дунгуане за 12 дней или меньше. Каждое изделие заусенено, очищено и упаковано индивидуально, готово к прямой интеграции в ваш светильник или корпус драйвера.
Как мы обрабатываем базовую пластину для нулевого термического зазора
Базовая пластина — это единственный интерфейс между вашим LED-пакетом и ребрами. Деформация здесь означает воздушные зазоры, а воздушные зазоры — горячие точки. Мы обрабатываем основание на 3-осевом CNC-станке с вакуумным приспособлением, выдерживая плоскостность в пределах 0,05 мм на длине 300 мм. После фрезерования мы выполняем алмазное чистовое точение для достижения Ra 1,6 мкм — достаточно гладкая поверхность для прямого нанесения термопасты без притирки. Если вам требуется зеркальная поверхность (Ra 0,8 мкм), мы добавляем вторичный этап полировки без дополнительных затрат на оснастку.
Геометрия ребер, которая действительно перемещает воздух
Мы нарезаем ребра толщиной до 1,5 мм с соотношением высоты к толщине 20:1, используя специальные твердосплавные пилы и охлаждающую жидкость под высоким давлением. Результат: шаг ребер от 3 мм до 8 мм с биением 8 мкм по всему пакету ребер. Это не штампованный листовой металл — каждое ребро выполнено из цельного алюминия, поэтому нет загнутых кромок, ограничивающих поток воздуха. Для вертикального монтажа мы обрабатываем угол уклона 2° для улучшения естественной конвекции; для принудительного обдува мы оставляем ребра прямыми, чтобы минимизировать перепад давления.
Используемые материалы и термическая обработка
Мы храним алюминиевые профили 6063-T5 и 6061-T6, а также 1050A для применений с высокой теплопроводностью. Сплав 6063-T5 обеспечивает теплопроводность 209 Вт/м·К, и мы проверяем твердость на уровне 12 HRC (80 HB) перед обработкой — достаточно мягкий для чистого резания, достаточно твердый для устойчивости к вмятинам при обращении. Для более высокой прочности 6061-T6 достигает 15 HRC с потерей теплопроводности всего 5%. Мы не используем литой алюминий для светодиодных радиаторов; пористость убивает теплопередачу. Каждая заготовка сертифицирована с протоколом испытаний мельницы, и мы храним записи прослеживаемости в течение 10 лет.
Контроль перед каждой отгрузкой
Мы не отгружаем радиатор без полного размерного отчета. Каждая партия проходит проверку плоскостности монтажной поверхности на КИМ, измерение шероховатости основания профилометром и контроль шага ребер калибром годен/не годен. Для критических аэрокосмических или медицинских LED-проектов мы добавляем сканирование базовой пластины методом белого света — это выявляет микродеформации, которые пропускает КИМ. Отчет о контроле отправляется вам по электронной почте в течение 24 часов после прохождения контроля качества, и мы храним физические образцы в течение 90 дней на случай отказа в полевых условиях.
Твердое анодирование против прозрачного покрытия — что мы рекомендуем
Голый алюминий плохо излучает тепло (коэффициент эмиссии ~0,05). Мы предлагаем два стандартных покрытия: черное анодирование (MIL-A-8625 Type II, толщина 18–20 мкм), которое повышает коэффициент эмиссии до 0,85, и прозрачное анодирование для внутренних светильников, где важен внешний вид. Для наружных корпусов с классом защиты IP мы рекомендуем твердое анодирование (Type III, 40–50 мкм), которое добавляет поверхностный слой твердостью 60 HRC — это обеспечивает устойчивость к солевому туману в течение 500 часов по ASTM B117. Мы не рекомендуем порошковое покрытие на ребрах; толщина покрытия добавляет 50–100 мкм, что может закрыть воздушный зазор между ребрами и снизить эффективность охлаждения до 15%.
Характеристика
Значение / Диапазон
Примечания
Материал
6063-T5, 6061-T6, 1050A
Экструдированная заготовка, не литье
Теплопроводность
209 Вт/м·К (6063-T5)
Проверено по ASTM E1225
Твердость (после обработки)
12–15 HRC
Эквивалент 80–95 HB
Плоскостность основания
≤ 0,05 мм / 300 мм
Алмазное чистовое точение
Шероховатость поверхности (Ra)
1,6 мкм стандарт, 0,8 мкм опция
Проверено профилометром
Допуск шага ребер
±0,02 мм
Калибр годен/не годен
Толщина ребер
от 1,5 мм до 4 мм
Соотношение до 20:1
Биение (пакет ребер)
≤ 8 мкм
Индикатор на призме
Срок поставки
12 дней (стандарт), 5 дней (срочно)
С момента утверждения чертежа
Минимальный заказ
Без минимального заказа
1 шт. для прототипирования
Почему наш срок поставки 12 дней превосходит локальное прототипирование
Большинство машиностроительных цехов в США или ЕС указывают срок 3–4 недели для изготовления индивидуального светодиодного радиатора, поскольку им необходимо заказывать экструзионные матрицы. Мы храним более 200 стандартных экструзионных профилей на нашем складе в Дунгуане, поэтому мы начинаем резку в день утверждения вашего чертежа. Для нестандартных профилей мы изготавливаем матрицу за 7 дней с помощью проволочной электроэрозионной обработки — стоимость матрицы составляет $800–$1500, и мы отменяем эту плату при заказе более 500 штук. Доставка на западное побережье США занимает 5 дней авиатранспортом или 18 дней морем; мы берем на себя всю экспортную документацию и условия Incoterms.
Каков ваш минимальный объем заказа для высокомощного светодиодного радиатора?
Минимального заказа нет — мы изготавливаем один прототип для ваших тепловых испытаний и масштабируем до 10 000 штук в месяц с той же оснасткой.
Можете ли вы настроить схему монтажных отверстий под мой конкретный LED-модуль?
Да, мы обрабатываем любую схему отверстий, цековки или резьбу (M2–M8) непосредственно в основании, а также можем добавить пружинный зажим или проволочный фиксатор для COB-светодиодов.
Как вы контролируете качество радиатора со 100+ ребрами?
Мы используем 3D-лазерный сканер для всего массива ребер — это проверяет погнутые ребра, пропущенные резы и ошибки шага менее чем за 2 минуты на деталь, и мы отклоняем любое изделие с отклонением более 0,02 мм.
Каков типичный срок поставки для индивидуальной экструзионной матрицы плюс обработка?
Изготовление матрицы занимает 7 дней, контроль первой детали — 2 дня, а производственная обработка — 5 дней — итого 14 дней до первой партии, или 9 дней при использовании стандартного профиля.
Советы по проектированию для вашего следующего высокомощного светодиодного радиатора
Если вы все еще на этапе проектирования, два ресурса сэкономят вам недели: руководство по выбору режущего инструмента для CNC объясняет, какая геометрия фрезы лучше всего подходит для глубоких пазов ребер, а руководство по допускам CNC-обработки показывает, как задавать плоскостность и биение без переплаты. Оба написаны нашими инженерами производственного цеха, а не маркетологами.
Мы — партнер по прецизионному производству с 20-летним опытом в CNC-обработке, штамповке, пружинах и радиаторах — все под одной крышей в Дунгуане, сделано в Китае. Отправьте вашу 3D-модель (STEP или IGES) и вашу тепловую цель (температуру корпуса при какой температуре окружающей среды), и наш теплотехник предложит плотность ребер и толщину основания в течение одного рабочего дня.
Получите твердое коммерческое предложение в течение 12 часов. Отправьте ваш чертеж на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Мы ответим с примечанием DFM (Design for Manufacturing), выделяющим любые зоны риска — бесплатно.