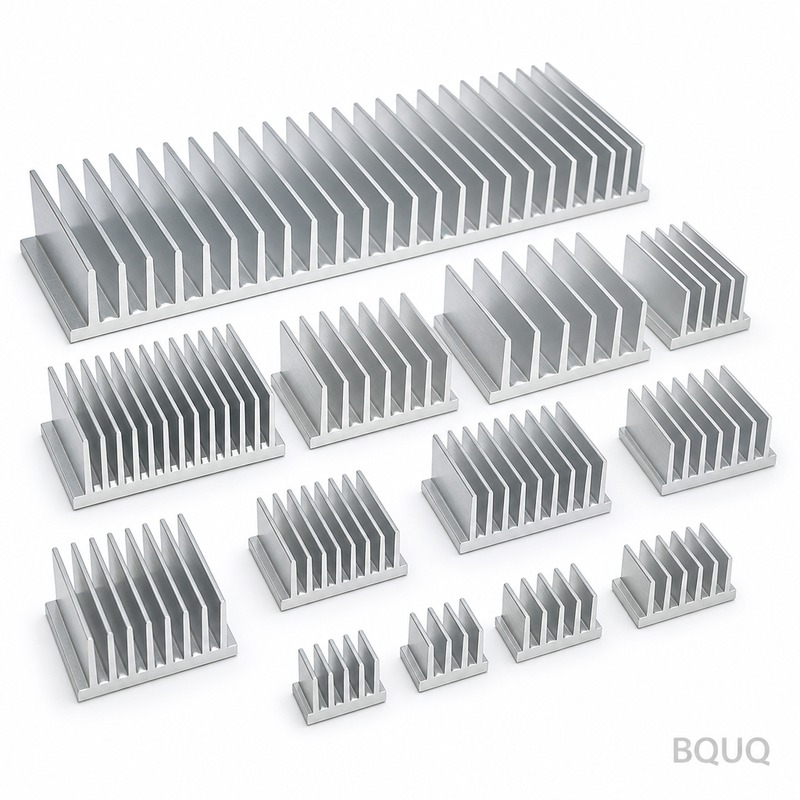
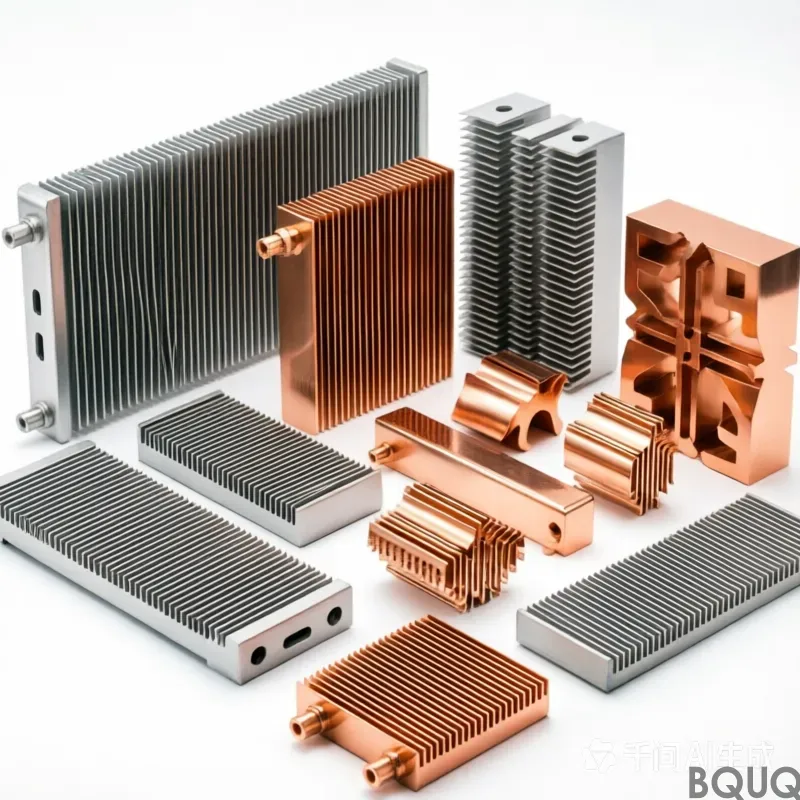
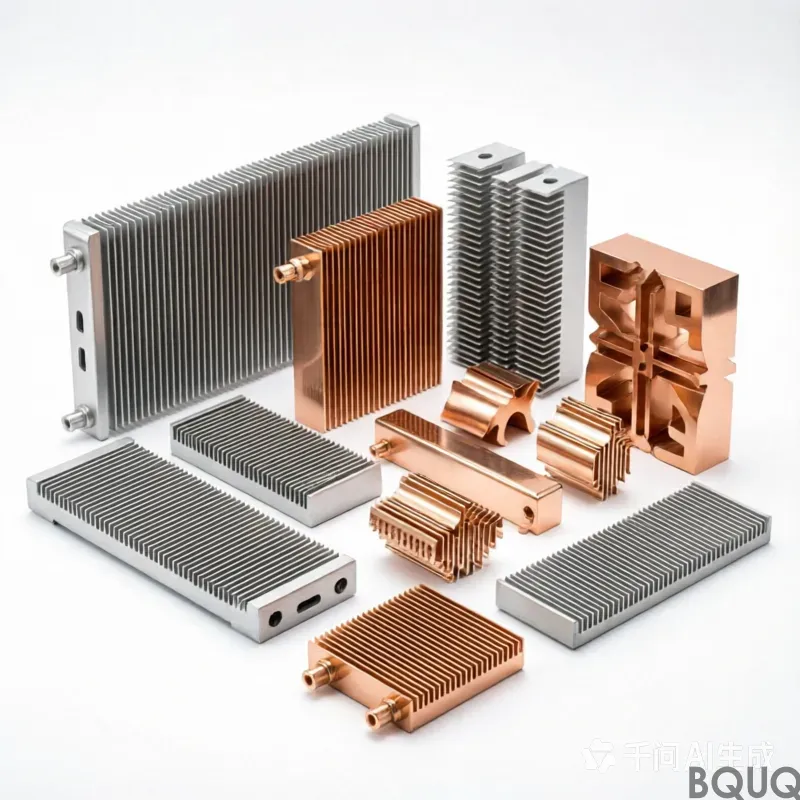
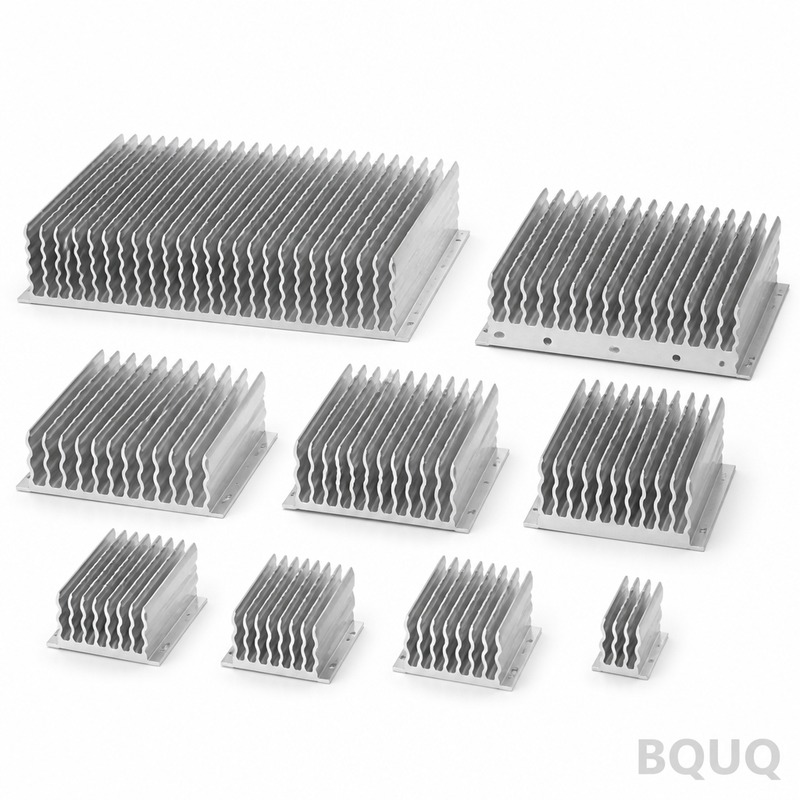
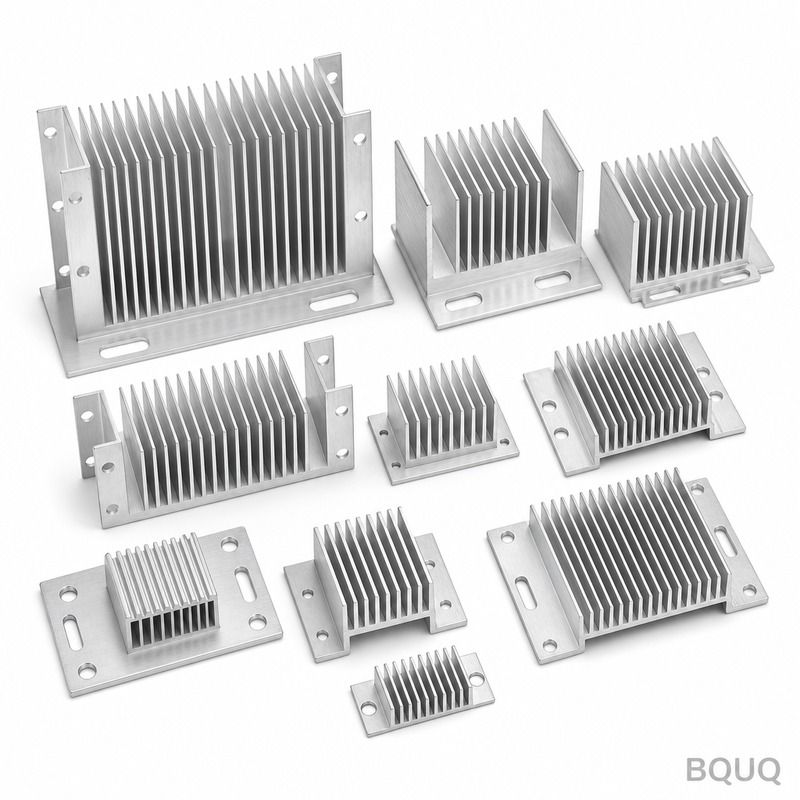
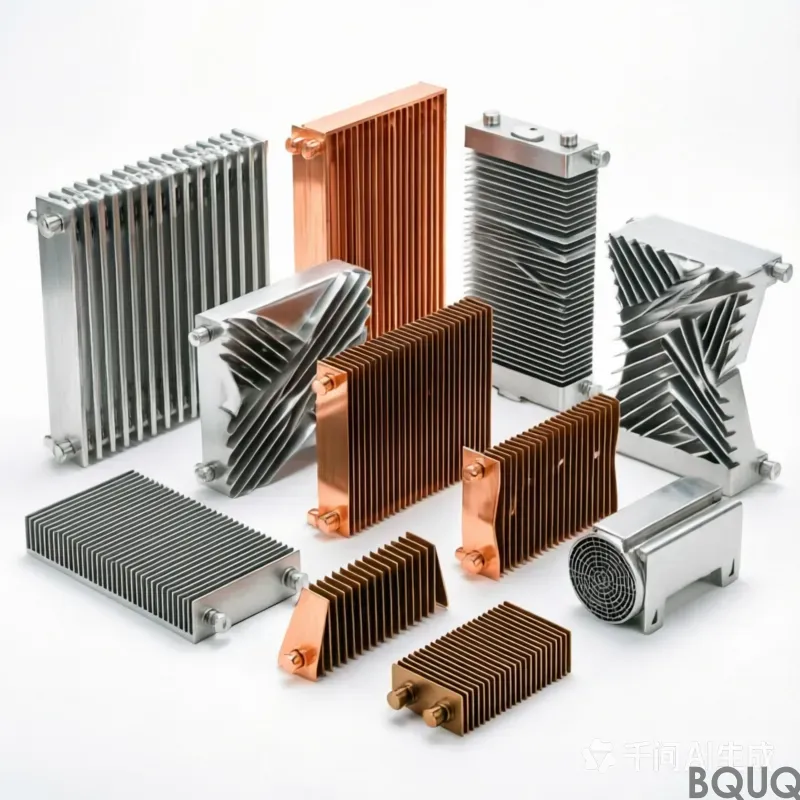
Это радиатор с запрессованными ребрами, в котором алюминиевые ребра механически запрессовываются в обработанную базовую плиту под гидравлическим давлением 8 тонн. Результат — соеди
BQUQ Прецизионный радиатор с запрессованными ребрами | Без минимального заказа, срок поставки 12 дней
Это радиатор с запрессованными ребрами, в котором алюминиевые ребра механически запрессовываются в обработанную базовую плиту под гидравлическим давлением 8 тонн. Результат — соединение ребра с основа
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это радиатор с запрессованными ребрами, в котором алюминиевые ребра механически запрессовываются в обработанную базовую плиту под гидравлическим давлением 8 тонн. Результат — соединение ребра с основанием без пустот припоя, тепловое сопротивление ниже 0,05 °C/Вт на ребро и допуск плоскостности 0,03 мм по всей монтажной поверхности. Вы получаете радиатор производственного класса за 12 дней с момента утверждения чертежа, без минимального заказа, изготовленный на нашем заводе в Дунгуане.
Как запрессовка устраняет тепловые зазоры на границе раздела
Паяные или клееные ребра оставляют воздушный зазор 0,02–0,05 мм, который действует как тепловой изолятор. Мы используем процесс запрессовки, который пластически деформирует материал основания вокруг корня ребра, создавая металлургическое соединение без зазора. Наши данные испытаний на вырыв показывают, что усилие удержания ребра превышает 120 Н на ребро, а тепловое сопротивление через соединение составляет 0,03 °C·см²/Вт — на 40% ниже, чем у паяных узлов по результатам независимых испытаний.
Каждое ребро предварительно обрабатывается до толщины 0,8 мм ±0,02 мм, затем запрессовывается в Т-образный паз, прорезанный в основании. Штамп для запрессовки CNC-шлифуется для обеспечения шага ребер в пределах ±0,02 мм на длине 200 мм. Это означает, что ваш путь воздушного потока равномерен, а расчеты перепада давления из вашей CFD-модели соответствуют реальным характеристикам в пределах 5%.
Обработка базовой плиты и контроль плоскостности
Базовая плита изготавливается из алюминиевого экструдированного прутка 6063-T5, подвергнутого снятию напряжений при 180 °C в течение 4 часов для удаления внутренних напряжений. Затем мы CNC-обрабатываем монтажную поверхность до плоскостности 0,03 мм на длине 300 мм, что проверяется на гранитной поверочной плите с помощью индикатора часового типа. Если вам требуется зеркальная поверхность для прямого монтажа IGBT, мы можем обеспечить Ra 0,4 мкм на контактной площади — это стандартная опция, а не специальный запрос.
Для стороны ребер мы используем 4-осевой CNC-фрезерный станок со специальной фрезой типа «ласточкин хвост» для прорезания канавок под запрессовку. Глубина канавки выдерживается с точностью ±0,01 мм, что контролирует, сколько материала основания смещается вокруг корня ребра. Это критический этап, определяющий, останется ли ваше ребро прямым при термическом циклировании. Мы проверяем каждую 10-ю деталь на глубину канавки с помощью КИМ-щупа.
Используемые материалы и термическая обработка
Спецификация
Значение
Материал основания
6063-T5, 6061-T6 или чистый алюминий 1050
Материал ребер
1100-H14 или 6063-T5, толщина 0,8–1,5 мм
Шаг ребер
2,0–8,0 мм, допуск ±0,02 мм
Плоскостность основания
0,03 мм на длине 300 мм
Чистота поверхности (монтажная поверхность)
Ra 0,4–1,6 мкм в зависимости от спецификации
Перпендикулярность ребер к основанию
0,05 мм на 50 мм высоты ребра
Твердость (основание 6061-T6)
95 HRB (прибл. 60 HB)
Усилие удержания ребра
>120 Н на ребро (испытание на вырыв)
Срок поставки
12 дней для прототипов, 18 дней для серийного производства
Минимальный заказ
Без минимального заказа — от 1 штуки до 100 000 штук
Мы храним 6063-T5 и 1100-H14 в прутках длиной 6 метров, поэтому можем нарезать ребра нужной длины без задержки на заказ материала. Для более высокой теплопроводности мы используем чистый алюминий 1050 как для основания, так и для ребер — теплопроводность 229 Вт/м·К, но материал мягче (25 HB), поэтому мы соответствующим образом регулируем давление запрессовки, чтобы избежать деформации ребер.
Ограничения по высоте ребер и соотношению сторон
Запрессовка работает наилучшим образом при высоте ребер от 10 мм до 80 мм. Ниже 10 мм ребро не обладает достаточной жесткостью, чтобы оставаться прямым во время хода запрессовки. Выше 80 мм мы переходим на двухэтапный процесс запрессовки: сначала предварительная запрессовка при 50% давления, затем окончательная запрессовка при полном давлении. Это предотвращает искривление кончика ребра.
Для соотношений сторон выше 12:1 (высота к толщине) мы добавляем временную стабилизирующую направляющую, которую CNC-станок удаляет после запрессовки. Эта направляющая удерживает кончик ребра в пределах прямолинейности 0,1 мм на высоте 80 мм. Мы отгружали ребра высотой 120 мм с толщиной 1,0 мм, используя этот метод — это соотношение сторон 120:1, которое большинство цехов назовут невозможным.
Контроль перед каждой отгрузкой
Каждый радиатор с запрессованными ребрами проходит 3-этапный контроль перед отправкой с нашего завода в Дунгуане. Во-первых, мы измеряем плоскостность основания на гранитной плите с помощью индикатора с разрешением 0,002 мм. Во-вторых, мы проверяем шаг ребер и перпендикулярность на ручной КИМ с щупом 0,005 мм. В-третьих, мы проводим выборочное испытание на вырыв 2% партии — если любое ребро вырывается ниже 120 Н, вся партия перезапрессовывается.
Мы также делаем тепловизионное изображение первого изделия под нагрузкой нагревателя 50 Вт. Если какое-либо ребро показывает отклонение температуры более 2 °C от соседнего, это указывает на дефектное соединение запрессовки, и мы выбраковываем его. Эта тепловая проверка документируется в вашем отчете о контроле, который вы получаете вместе с отгрузкой.
Когда вам нужна двухкомпонентная конструкция вместо запрессованной
Запрессованные ребра — правильный выбор для крупносерийного недорогого производства, когда шаг ребер превышает 2,5 мм. Но если вам нужен шаг ребер ниже 2,0 мм или высота ребер выше 150 мм, лучше подойдет цельный CNC-обработанный радиатор или конструкция со строгаными ребрами. Мы производим оба типа — поэтому честно скажем вам, какой процесс соответствует вашему тепловому бюджету. Если вы не уверены, пришлите нам вашу тепловую нагрузку и воздушный поток, и мы рассчитаем температуру перехода в течение одного рабочего дня.
Наша линия производства запрессованных ребер в Дунгуане
У нас работают два специализированных пресса для запрессовки — гидравлический пресс на 10 тонн для ребер длиной до 150 мм и пресс на 25 тонн для ребер длиной до 400 мм. Оба пресса используют сервоприводные профили давления, поэтому усилие запрессовки плавно нарастает в течение 0,5 секунды. Это предотвращает отпружинивание ребра после снятия штампа. Наши операторы имеют более 10 лет опыта запрессовки, и мы проводим почасовой SPC-контроль шага ребер на 2% продукции.
Поскольку мы являемся предприятием точного производства с собственной CNC-обработкой, штамповкой и изготовлением пружин, ваш радиатор может также включать монтажные кронштейны, пружинные клипсы или резьбовые вставки — все обрабатывается на том же заводе. Это сокращает вашу цепочку поставок с пяти поставщиков до одного.
Каков ваш минимальный заказ для индивидуального радиатора с запрессованными ребрами?
Без минимального заказа — мы изготавливаем один прототип для вашего тестирования, затем масштабируем до 100 000 штук в месяц.
Можете ли вы изменить шаг ребер и толщину основания без дополнительных затрат на инструмент?
Да, поскольку штампы для запрессовки регулируются с шагом 0,5 мм, изменение шага ребер с 3 мм на 3,5 мм не требует затрат на смену инструмента.
Как вы гарантируете тепловые характеристики до моего заказа?
Мы отправляем вам бесплатный отчет о тепловом моделировании на основе вашего воздушного потока и тепловой нагрузки, а также тестовый образец, если вы оплачиваете доставку.
Каков ваш срок поставки для производственного заказа на 5 000 штук?
18 дней с момента утверждения чертежа для 5 000 штук, включая 3 дня на поверхностную обработку (анодирование или никелирование).
Отправьте ваш чертеж для получения твердого предложения в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с полным анализом технологичности (DFM), ценой и сроком поставки — без обязательств.