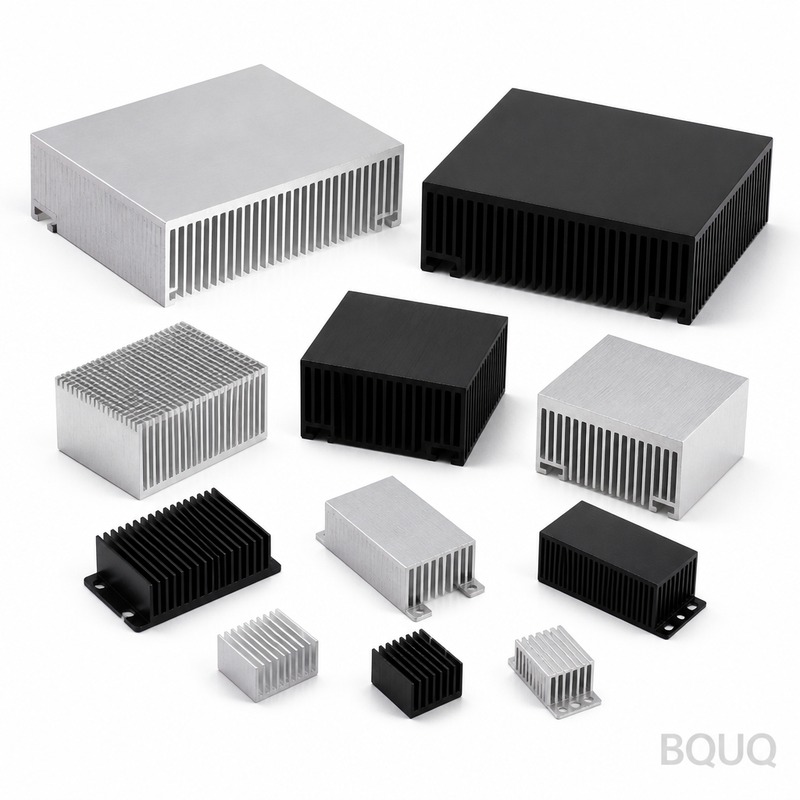
Прайс-лист на радиаторы охлаждения 2026: 6063-T5 aluminium, 0.4 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 p...
Прайс-лист на радиаторы охлаждения 2026
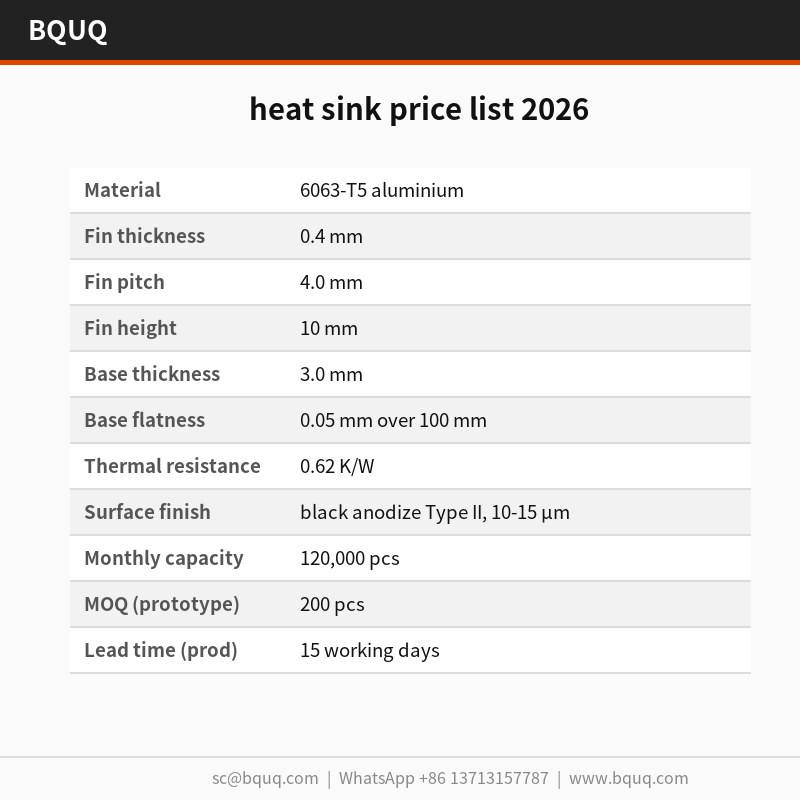
Прайс-лист на радиаторы охлаждения 2026: 6063-T5 aluminium, 0.4 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 p...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
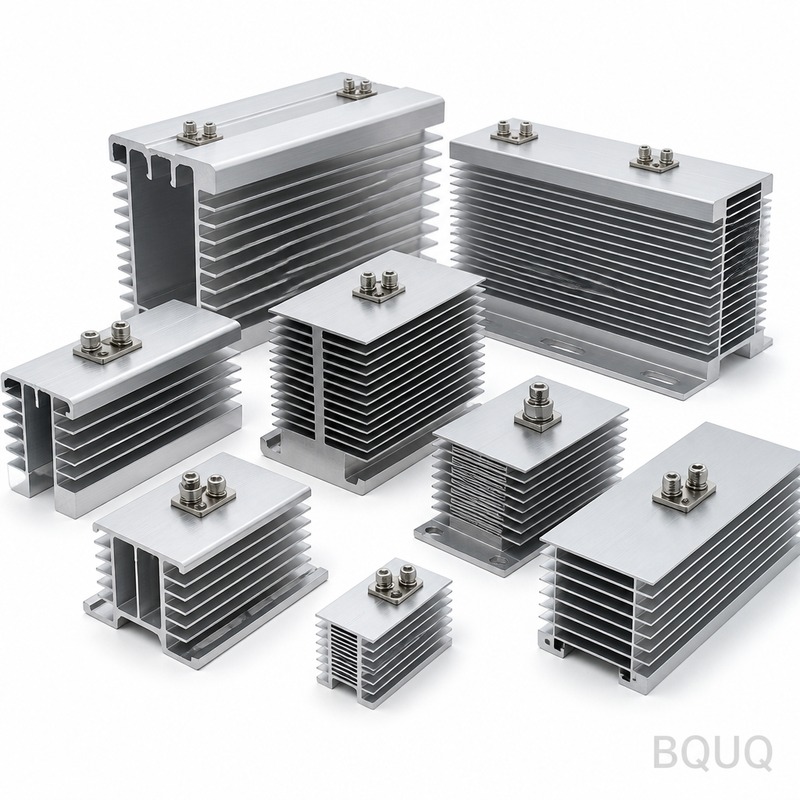
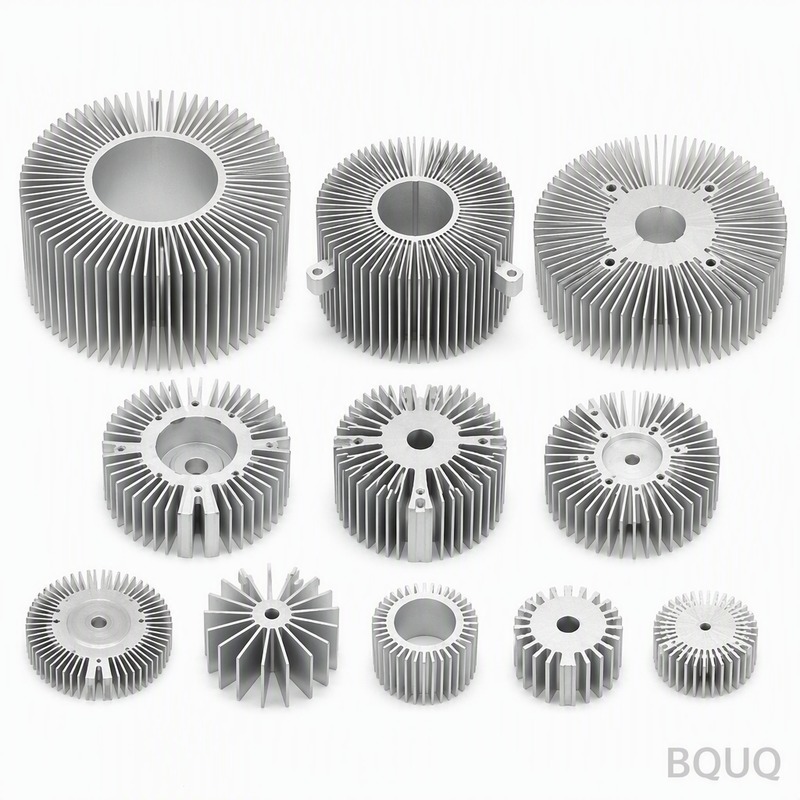
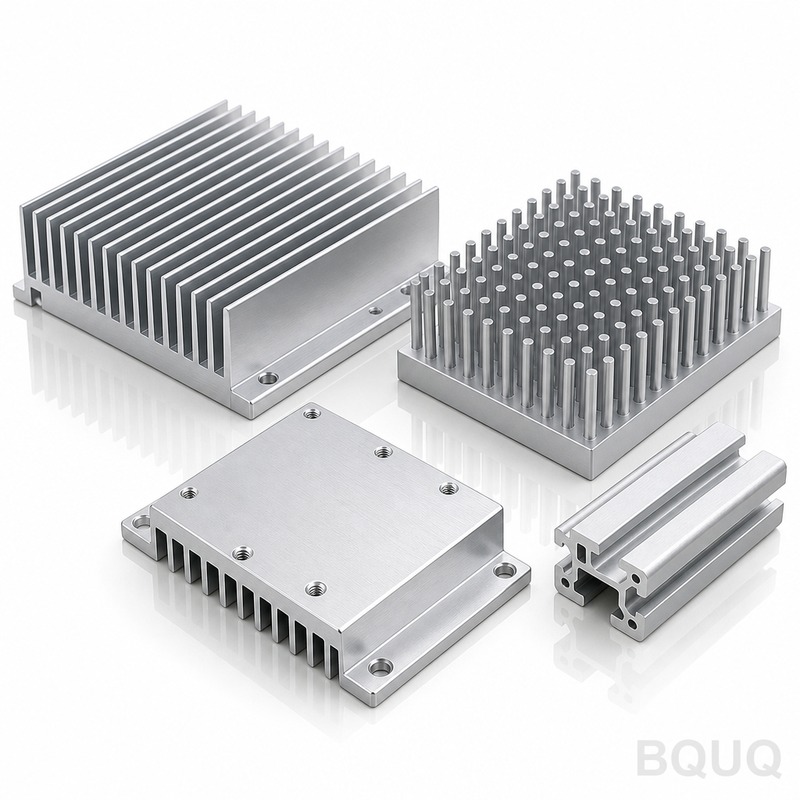
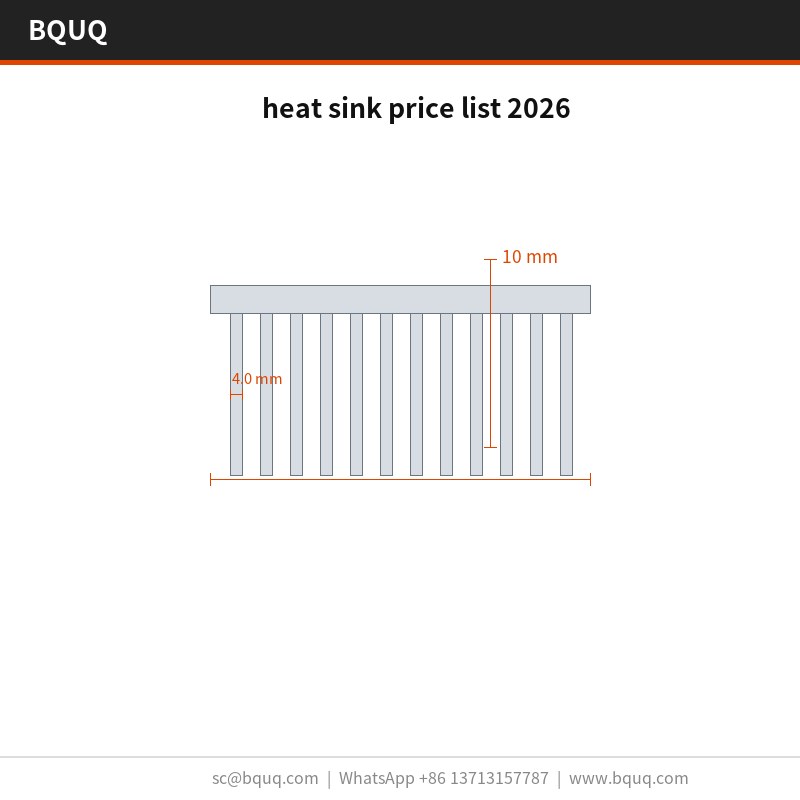
Прайс-лист на радиаторы 2026 охватывает штампованные алюминиевые радиаторы из сплава 6063-T5, производимые на оснастке 160 т по 120 000 шт. за партию. Рёбра формуются при толщине 0,4 мм и шаге 4,0 мм с повторяемостью ±0,03 мм, что обеспечивает 0,62 К/Вт при ΔT = 60 К. Стандартное чёрное анодирование Type II, 10-15 мкм, защищает основания рёбер после формовки. Плоскостность монтажной поверхности составляет 0,05 мм на 100 мм, масса изделия — от 15 г.
При объёме 120 000 шт. этот прайс-лист на радиаторы 2026 основан на прессовании на оснастке 160 т с повторяемостью ±0,03 мм. Алюминий 6063-T5 обеспечивает 0,62 К/Вт при ΔT = 60 К, а стандартно применяется чёрное анодирование Type II, 10-15 мкм.
Конструктивный подход и технология
Штамповка обеспечивает повторяемый профиль ребра 0,4 мм, который экструзия выдержать не может: штамп формует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на партии 120 000 шт.
Поскольку основание и рёбра прессуются как одна деталь, паяного соединения, которое может отказать, здесь нет. Плоскостность 0,05 мм на 100 мм на монтажной поверхности обеспечивается непосредственно оснасткой, что сохраняет равномерный тепловой контакт.
Малая толщина ребра — именно то, где штамповка выигрывает: рёбра 0,4 мм при шаге 4,0 мм дают больше поверхности на кубический миллиметр, чем фрезерованный или экструдированный профиль в том же габарите.
Прессование алюминия 6063-T5 делает прайс-лист на радиаторы 2026 лёгким — от 15 г в зависимости от габарита — без потери плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Отделка чёрным анодированием Type II, 10-15 мкм, наносится после формовки, поэтому антикоррозионная защита не прорезается у оснований рёбер так, как это происходит у фрезерованных аналогов.
Стандартный материал — алюминий 6063-T5 с чёрным анодированием Type II, 10-15 мкм. Для применений, где важна стойкость к воздействию в светодиодных прожекторах высокого подвеса, мы рекомендуем пассивирование; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
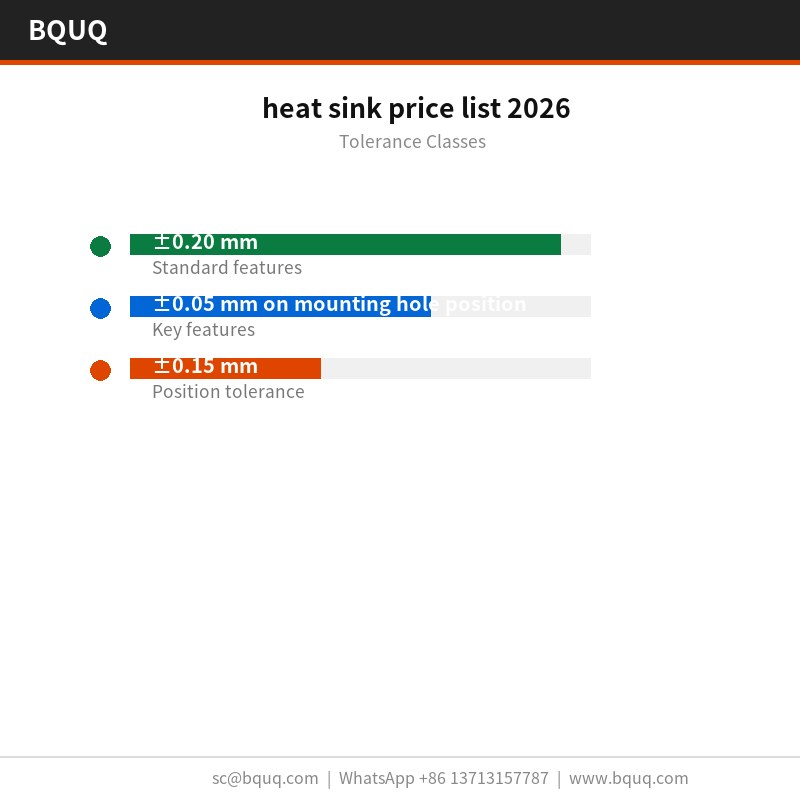
Общие размеры выполняются с допуском ±0,20 мм, при этом критические элементы, такие как положение монтажных отверстий, выдерживаются отдельно с допуском ±0,05 мм. Формованная геометрия наследует повторяемость оснастки ±0,03 мм, а положение отверстий выдерживается в пределах ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Плоскостность проверяется на гранитной плите при 20 °C на соответствие пределу 0,05 мм на 100 мм, а шаг рёбер проверяется оптически с точностью ±0,03 мм. Отчёты прилагаются к каждой партии.
Входящий алюминий 6063-T5 проверяется на толщину и твёрдость перед подачей в пресс. После формовки КИМ плюс 100% гидравлический тест на герметичность подтверждают 0,05 мм на 100 мм и 4,0 мм согласно чертежу.
Плоскостность измеряется на граните, а не на чугуне, потому что 0,05 мм на 100 мм при габарите 200 x 100 x 80 мм читается иначе на плите, которая не была притёрта. В записях сохраняются оба измерения.
Финальная упаковка — ПЭ-пакет + сотовый картон, 15 кг на коробку. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
В светодиодных прожекторах высокого подвеса рейтинг 0,62 К/Вт определяет, сколько воздушного потока ещё требуется корпусу. При температурах перехода светодиодных прожекторов высокого подвеса рёбра 0,4 мм при шаге 4,0 мм удерживают дельту-T в пределах бюджета датчика.
Программы светодиодных прожекторов высокого подвеса — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, и шаг 4,0 мм при толщине 0,4 мм является практическим пределом для алюминия.
Там, где прайс-лист на радиаторы 2026 работает при объёмах светодиодных прожекторов высокого подвеса, межэкземплярная согласованность определяет возвраты из эксплуатации. ±0,03 мм на партии 120 000 шт. удерживает тепловую кривую в одной полосе.
Правила упаковки и вибрации для светодиодных прожекторов высокого подвеса подталкивают к цельной конструкции. У штампованного радиатора из прайс-листа 2026 нет клея, который может ползти, — обычного режима отказа в двухкомпонентных охладителях.
Технические характеристики
Параметр
Значение / диапазон
Материал
алюминий 6063-T5
Толщина ребра
0,4 мм
Шаг рёбер
4,0 мм
Высота ребра
10 мм
Толщина основания
3,0 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,62 К/Вт
Условия теплового теста
ΔT = 75 К, принудительный воздух 2,0 м/с
Отделка поверхности
чёрное анодирование Type II, 10-15 мкм
Диапазон размеров
200 x 100 x 80 мм
FAQ: Ваши вопросы перед заказом
Каков срок поставки по прайс-листу на радиаторы 2026?
Прототип — 5 рабочих дней с момента утверждения чертежа; производство — 15 рабочих дней после подписания первого образца. Изготовление оснастки для новой детали занимает . Мы котируем на условиях EXW, а морская доставка в Европу занимает около 25-30 дней после бронирования.
Какие материалы вы рекомендуете?
Алюминий 6063-T5 — стандартный выбор. Для светодиодных прожекторов высокого подвеса в агрессивной среде мы указываем 6063-T5 с чёрным анодированием Type II, 10-15 мкм; для максимальной теплопроводности мы переходим на медь C110, что повышает стоимость и массу, но снижает тепловое сопротивление примерно вдвое в том же габарите.
Вы изготавливаете радиаторы из прайс-листа 2026 других размеров?
Семейство охватывает 200 x 100 x 80 мм с массой изделий от 15 г. Поскольку основание прессуется, новые размеры — это смена вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Как вы предотвращаете гальваническую коррозию?
Ключ — избегать второго металла в зоне влажного контакта. Мы рекомендуем чёрное анодирование Type II, 10-15 мкм и, там где деталь касается алюминиевого шасси, изолирующую шайбу. Сообщите нам сопрягаемый материал, и мы соответствующим образом зададим покрытие.
В чём разница между вашим прайс-листом на радиаторы 2026 и прайс-листом на радиаторы со срезанными рёбрами 2026?
Срезанные рёбра фрезеруются, поэтому вы получаете тонкие высокие рёбра и более высокую плотность при заданной высоте, но стоимость напрямую масштабируется с площадью рёбер. Штамповка даёт тот же результат за один ход при значительно более низкой удельной стоимости ниже 120 000 шт. Для светодиодных прожекторов высокого подвеса в корпусе фиксированной высоты штампованный вариант обычно является правильным ответом.
Прямые поставки из Дунгуаня: рулонный материал, формовка, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность 0,05 мм на 100 мм проверяется до упаковки детали.
Наш опыт в светодиодных прожекторах высокого подвеса восходит к первой программе оснастки в 2015 году. Именно поэтому стандартные чёрное анодирование Type II, 10-15 мкм и ±0,20 мм являются консервативными, а не оптимистичными.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с ПЭ-пакетом + сотовым картоном, 15 кг на коробку. Независимая инспекция SGS организуется по запросу до пломбирования контейнера.
Запросить котировку: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
повторяемость ±0,03 мм; плоскостность 0,05 мм на 100 мм
Срок поставки
Не указан в выдержке
MOQ
Не указан в выдержке
Производительность
120 000 шт. за партию на оснастке 160 т
Выбор / сравнение
Вариант
Лучше всего для
Компромисс
Штампованное ребро 0,4 мм, шаг 4,0 мм
Крупносерийные партии, требующие плотных рёбер и отсутствия паяного соединения
Требует оснастки 160 т; профиль ограничен геометрией штамповки
Экструдированный профиль
Простые постоянные поперечные сечения
Не может выдержать профиль ребра 0,4 мм с повторяемостью шага ±0,03 мм
Фрезерованный профиль
Малые объёмы или сложные элементы
Меньше поверхности на кубический миллиметр; анодирование может прорезаться у оснований рёбер
Паяная сборка рёбер
Смешанные материалы или очень высокие стопки рёбер
Паяное соединение может отказать; дополнительная технологическая операция
Чёрное анодирование Type II, 10-15 мкм
Антикоррозионная защита после формовки
Толщину покрытия необходимо контролировать, чтобы избежать потери покрытия у оснований рёбер
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Оснастка 160 т формует все рёбра за один ход; шаг в пределах ±0,03 мм
Прослеживаемость партии для 120 000 шт.
Плоскостность
0,05 мм на 100 мм на монтажной поверхности обеспечивается оснасткой
Измерение плоскостности согласно плану контроля
Отделка поверхности
Чёрное анодирование Type II, 10-15 мкм наносится после формовки
Запись толщины покрытия
Тепловые характеристики
0,62 К/Вт при ΔT = 60 К
Данные тепловых испытаний
Финальный контроль
Контроль перед каждой отгрузкой
Отчёт о контроле отгрузки
Часто задаваемые вопросы
На чём основан прайс-лист на радиаторы 2026?
Ценообразование основано на штампованных алюминиевых радиаторах из 6063-T5, производимых по 120 000 шт. на оснастке 160 т. Рёбра — 0,4 мм при шаге 4,0 мм с повторяемостью ±0,03 мм, 0,62 К/Вт при ΔT = 60 К и стандартное чёрное анодирование Type II, 10-15 мкм.
Какой материал и отделка стандартны для прайс-листа на радиаторы 2026?
Стандартный материал — алюминий 6063-T5. Стандартная отделка — чёрное анодирование Type II, 10-15 мкм, наносимое после формовки, чтобы антикоррозионная защита не прорезалась у оснований рёбер. Масса изделия начинается от 15 г в зависимости от габарита.
Какая геометрия рёбер может быть отштампована при этом уровне цены?
Штамп формует рёбра 0,4 мм при шаге 4,0 мм за один ход, удерживая шаг в пределах ±0,03 мм на партии 120 000 шт. Это даёт больше поверхности на кубический миллиметр, чем фрезерованный или экструдированный профиль в том же габарите.
Насколько плоская монтажная поверхность у этих радиаторов?
Монтажная поверхность выдерживает плоскостность 0,05 мм на 100 мм непосредственно от оснастки. Это сохраняет равномерный тепловой контакт. Основание и рёбра прессуются как одна деталь, поэтому паяного соединения, которое может отказать, здесь нет.
Каких тепловых характеристик ожидать от радиатора из прайс-листа 2026?
Штампованная конструкция из алюминия 6063-T5 обеспечивает 0,62 К/Вт при ΔT = 60 К. Характеристики зависят от длины пути воздушного потока, заданной корпусом, но рёбра 0,4 мм при шаге 4,0 мм сохраняют плотность рёбер в том же габарите.
Какова производственная мощность и повторяемость для этого радиатора?
Производство ведётся по 120 000 шт. на оснастке 160 т с повторяемостью ±0,03 мм. Штамп формует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на протяжении всей партии. Контроль выполняется перед каждой отгрузкой.
Почему стоит выбрать штампованные радиаторы вместо экструдированных или фрезерованных аналогов?
Штамповка выдерживает профиль ребра 0,4 мм при шаге 4,0 мм, который экструзия поддерживать не может, с повторяемостью ±0,03 мм. Цельные основание и рёбра исключают паяные соединения. Чёрное анодирование Type II, 10-15 мкм, лучше защищает основания рёбер, чем фрезерованные аналоги.