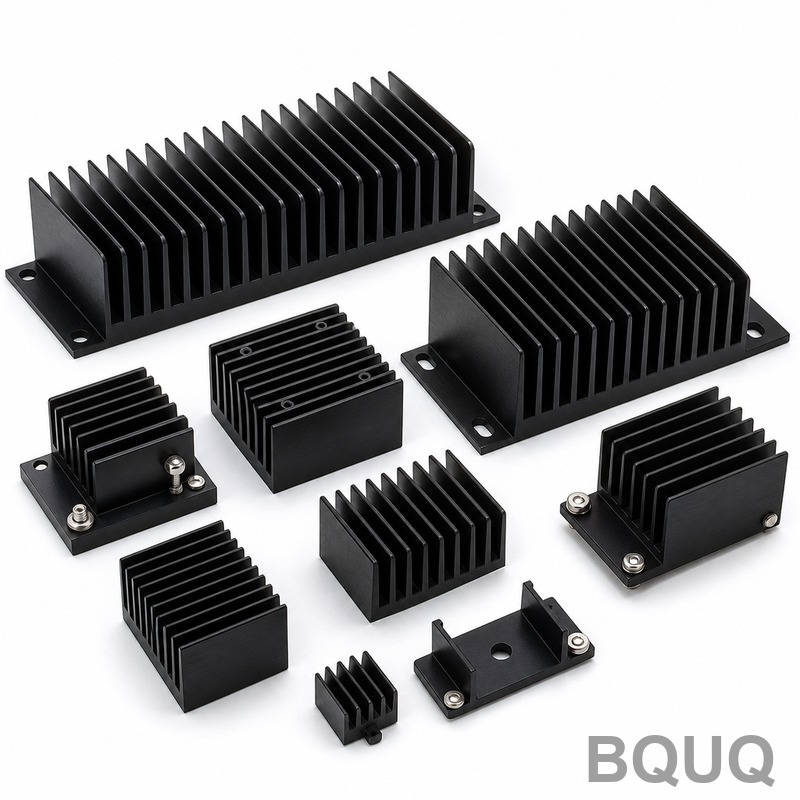
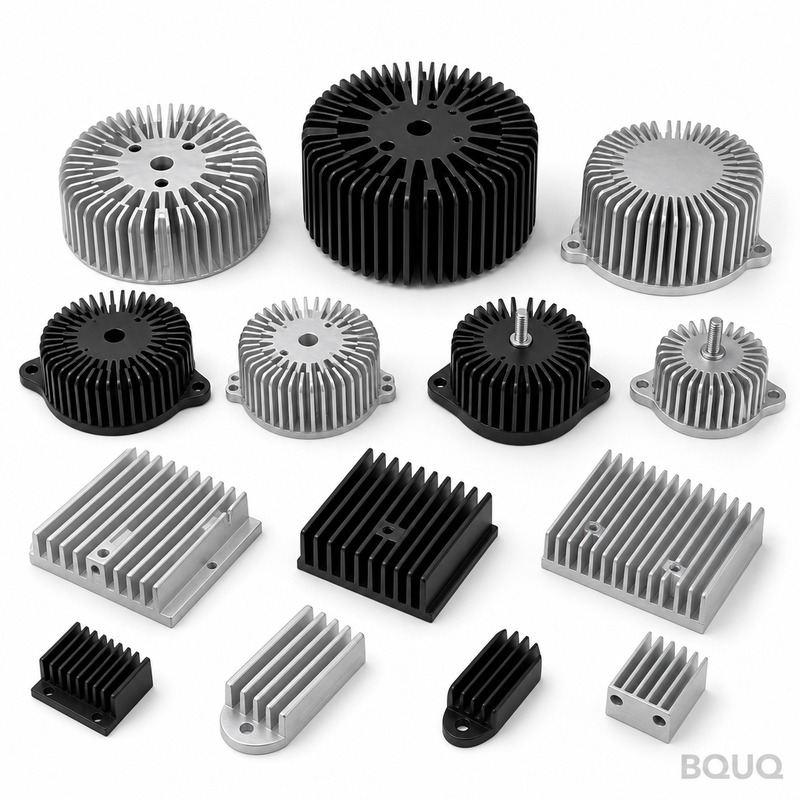
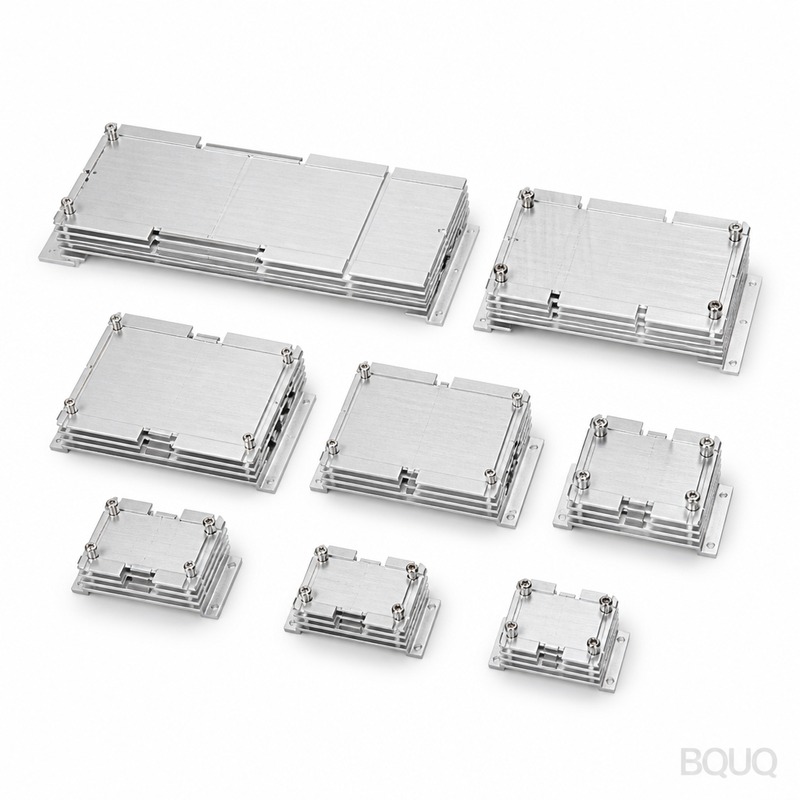
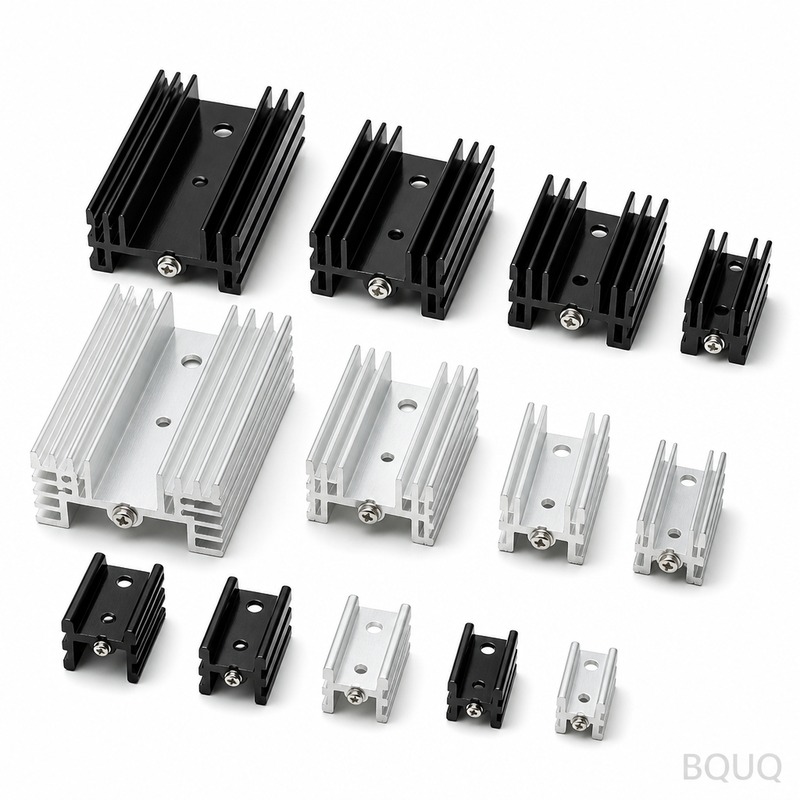
Это коллекция черных анодированных алюминиевых радиаторов от BQUQ — завода с 20-летним опытом прецизионного производства в Дунгуане, Китай. Вы получаете радиаторы с CNC-обработкой
Это коллекция черных анодированных алюминиевых радиаторов от BQUQ — завода с 20-летним опытом прецизионного производства в Дунгуане, Китай. Вы получаете радиаторы с CNC-обработкой с допуском размеров
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это коллекция черных анодированных алюминиевых радиаторов от BQUQ — завода с 20-летним опытом прецизионного производства в Дунгуане, Китай. Вы получаете радиаторы с CNC-обработкой с допуском размеров ±0,01 мм, чистотой поверхности 8 Ra и стандартным сроком поставки 5 дней для прототипов. Анодированный слой имеет толщину 18–25 микрон, что обеспечивает твердость не менее 300 HV (эквивалент 30 HRC по шкале покрытия).
Почему наш анодированный слой — это не просто косметика
Черное анодирование алюминия выполняет три задачи: улучшает тепловое излучение, повышает коррозионную стойкость и защищает деталь от царапин. Наше анодирование по типу II (сернокислое) создает плотный оксидный слой толщиной 18–25 микрон. Этот слой является неотъемлемой частью алюминия, а не краской, которая отслаивается. Коэффициент теплового излучения увеличивается с 0,05 (голый алюминий) до 0,88 (черный анодированный). Если вам требуется более высокая износостойкость, мы также предлагаем твердое анодирование (тип III) толщиной 40–50 микрон с твердостью 400+ HV. Оба варианта включены в эту коллекцию.
Допуски CNC-обработки, которые важны для тепловых интерфейсов
Плоскостность основания вашего радиатора определяет качество контакта с IGBT, CPU или лазерным диодом. Наши CNC-обрабатывающие центры обеспечивают плоскостность основания 0,02 мм на длине 100 мм. Это не маркетинговая цифра — мы измеряем ее на гранитной поверочной плите с помощью индикатора часового типа. Допуск толщины ребер составляет ±0,05 мм, а позиционирование отверстий — ±0,01 мм. Если вы соединяете этот радиатор с силовым модулем, плоскостность напрямую влияет на тепловое сопротивление. Воздушный зазор 0,05 мм может увеличить тепловое сопротивление на 20–30%. Мы устраняем этот зазор. Подробнее о том, как мы этого добиваемся, читайте в нашей статье Преимущества CNC-обработки для производства радиаторов.
Материалы, которые мы храним на складе для немедленной обработки
Мы держим на складе алюминий 6061-T6 и 6063-T5 в размерах от 50×50 мм до 400×400 мм. 6061-T6 имеет предел текучести 276 МПа и подходит для монтажных кронштейнов и конструкционных ребер. 6063-T5 мягче, но обладает лучшей теплопроводностью (201 Вт/м·К против 167 Вт/м·К у 6061). Для мощных светодиодных или лазерных применений мы также храним 1050A (теплопроводность 229 Вт/м·К), но он менее обрабатываем. Сообщите нам вашу мощность и воздушный поток, и мы предложим подходящий сплав. Сертификаты на материалы прилагаются к каждой поставке.
Геометрия ребер: насколько глубоко и тонко мы можем резать
Наши 3-осевые и 4-осевые CNC-фрезерные станки могут резать ребра толщиной до 1,0 мм с соотношением глубины к ширине 10:1. Это означает, что ребро 1 мм может быть высотой 10 мм. Для более высоких ребер (до 80 мм) мы используем соотношение 5:1 с минимальной толщиной ребра 2 мм. Зазор между ребрами может быть всего 1,5 мм. Эти цифры взяты из нашей фактической библиотеки инструментов — мы используем твердосплавные концевые фрезы с радиусом 0,5 мм и высоконапорную смазочно-охлаждающую жидкость для удаления стружки. Если вам нужен массив штыревых ребер, мы можем изготовить квадратные штыри от 2×2 мм до 8×8 мм. Ограничение — не наши станки, а ваши тепловые требования. Мы также можем обработать основание толщиной от 3 мм до 40 мм в зависимости от конструкционной нагрузки.
Контроль перед каждой поставкой: не просто выборочная проверка
Каждый радиатор в этой коллекции проходит 100% контроль, а не выборочную проверку. Мы используем КИМ (координатно-измерительную машину) с разрешением 0,001 мм для проверки критических размеров. Плоскостность проверяется лазерным интерферометром. Толщина анодирования проверяется вихретоковым датчиком в трех точках на каждой детали. Мы также проводим 10-кратный визуальный осмотр под увеличением на наличие царапин или питтинга на анодированной поверхности. Вы получаете отчет о размерном контроле с каждым заказом, покупаете ли вы одну деталь или тысячу. Это стандартная практика, а не платная дополнительная услуга.
Срок поставки и минимальный заказ: создано для прототипов и серийного производства
Без минимального заказа. Вы можете заказать один прототип, и мы его обработаем. Стандартный срок поставки — 5 дней для прототипов (до 10 штук) и 15 дней для серийных партий (100–5000 штук). Для срочных заказов мы предлагаем экспресс-услугу 72 часа для простых геометрий с существующим инструментом. Мы — завод среднего размера, поэтому ваш заказ не потеряется в очереди. Мы работаем в две смены, у нас 20 CNC-станков и собственная линия финишной обработки — никакого аутсорсинга анодирования или штамповки. Именно эта вертикальная интеграция позволяет нам соблюдать сроки поставки.
Чистота поверхности и косметическое качество
После CNC-обработки мы вручную снимаем заусенцы с каждой кромки — не остается острых углов, которые могут поранить руки или повредить провода. Анодированная поверхность — равномерный матовый черный цвет с уровнем глянца 30–35% (по ASTM D523). Мы маскируем монтажные поверхности, если вам нужен голый алюминий для электрического заземления или нанесения термопасты. Стандартная шероховатость Ra составляет 0,8 микрона на основании и 1,6 микрона на ребрах. Если вам нужна зеркальная поверхность для уплотнительного соединения, мы можем отполировать до 0,4 Ra перед анодированием. С косметической точки зрения мы избегаем следов от подвесов, используя специальные приспособления, которые удерживают деталь снизу или с боков.
Данные о тепловых характеристиках, которые мы можем предоставить
Мы не гадаем о тепловых характеристиках. Мы можем провести CFD-моделирование на основе вашего воздушного потока и рассеиваемой мощности и предоставить прогнозируемую температуру перехода. Для валидации у нас есть тепловой испытательный стенд с источниками тепла до 500 Вт и термопарами на основании и кончиках ребер. Если у вас уже есть тепловая модель, отправьте ее нам, и мы обработаем деталь в соответствии с вашей геометрией. Для справки: типичный черный анодированный радиатор 100×100×40 мм с 10 ребрами толщиной 2 мм имеет тепловое сопротивление 0,8°C/Вт при естественной конвекции. Мы можем улучшить этот показатель на 15% с помощью конструкции со штыревыми ребрами. Нужно больше деталей по управлению температурой? Прочитайте наше руководство CNC-обработка для управления температурой светодиодных радиаторов.
Спецификация
Значение
Материалы
Алюминий 6061-T6, 6063-T5, 1050A
Диапазон размеров
Основание от 20×20 мм до 400×400 мм
Толщина ребра (мин.)
1,0 мм (соотношение глубины 10:1)
Зазор между ребрами (мин.)
1,5 мм
Плоскостность основания
0,02 мм на длине 100 мм
Допуск размеров
±0,01 мм (отверстия, пазы)
Чистота поверхности (Ra)
0,8 мкм основание, 1,6 мкм ребра
Толщина анодирования
18–25 мкм (тип II), 40–50 мкм (тип III)
Твердость покрытия
300 HV мин. (тип II), 400 HV (тип III)
Коэффициент теплового излучения
0,88 (черный анодированный)
Срок поставки (прототип)
5 дней (до 10 шт.)
Срок поставки (серия)
15 дней (100–5000 шт.)
Минимальный заказ
Без минимального заказа
Контроль
100% КИМ, плоскостность, толщина анодирования
Как указать параметры радиатора для быстрого расчета стоимости
Чтобы получить точное коммерческое предложение в течение одного дня, отправьте нам файл STEP или IGES, а также три параметра: общую рассеиваемую мощность (ватты), максимально допустимую температуру основания (°C) и доступный воздушный поток (м/с или CFM). Если у вас нет CAD-файла, отправьте ручной эскиз с критическими размерами. Мы предложим геометрию ребер и материал. Если у вас есть существующая конструкция, которая показала плохие результаты, все равно отправьте ее — мы скажем, в чем проблема: плоскостность, чистота поверхности или выбор материала. Мы не берем плату за этот инженерный анализ. Для дополнительного контекста по допускам ознакомьтесь с нашим руководством по выбору режущего инструмента для CNC и руководством по допускам CNC-обработки.
Упаковка и доставка: без повреждений при транспортировке
Анодированные поверхности легко царапаются, поэтому мы упаковываем каждый радиатор индивидуально в антистатическую пену. Для серийных заказов мы используем специальные гофрированные коробки с вырубными пенопластовыми вставками, которые удерживают каждую деталь в отдельной ячейке. Мы отправляем через DHL, FedEx или UPS для небольших заказов (доставка 2–3 дня в США и Европу). Для более крупных заказов мы используем морские перевозки с экспортными деревянными ящиками. Каждая упаковка включает отчет о контроле и сертификат на материал. Мы отправили продукцию в более чем 30 стран с нулевыми претензиями по повреждениям при транспортировке за последние 12 месяцев.
Каков минимальный объем заказа?
Минимального заказа нет — мы обрабатываем один прототип или партию из 10 000 штук с одинаковым вниманием к допускам и контролю.
Можете ли вы адаптировать геометрию ребер под мою конкретную тепловую нагрузку?
Да, мы корректируем толщину, высоту, шаг ребер и толщину основания в зависимости от вашей мощности и воздушного потока, и мы можем провести CFD-моделирование для проверки перед обработкой.
Как вы гарантируете качество анодированного покрытия?
Мы измеряем толщину покрытия вихретоковым датчиком в трех точках на каждой детали и проверяем качество герметизации красителем по ASTM B136.