Что представляют собой эти корпуса и почему они подходят для вашей сборки CNC-обработанные авиационные корпуса — это фрезерованные оболочки, которые защищают и выравнивают датчики,
CNC-обработанные авиационные корпуса | BQUQ Precision Manufacturing
Что представляют собой эти корпуса и почему они подходят для вашей сборки CNC-обработанные авиационные корпуса — это фрезерованные оболочки, которые защищают и выравнивают датчики, гироскопы, приводы
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляют собой эти корпуса и почему они подходят для вашей сборки
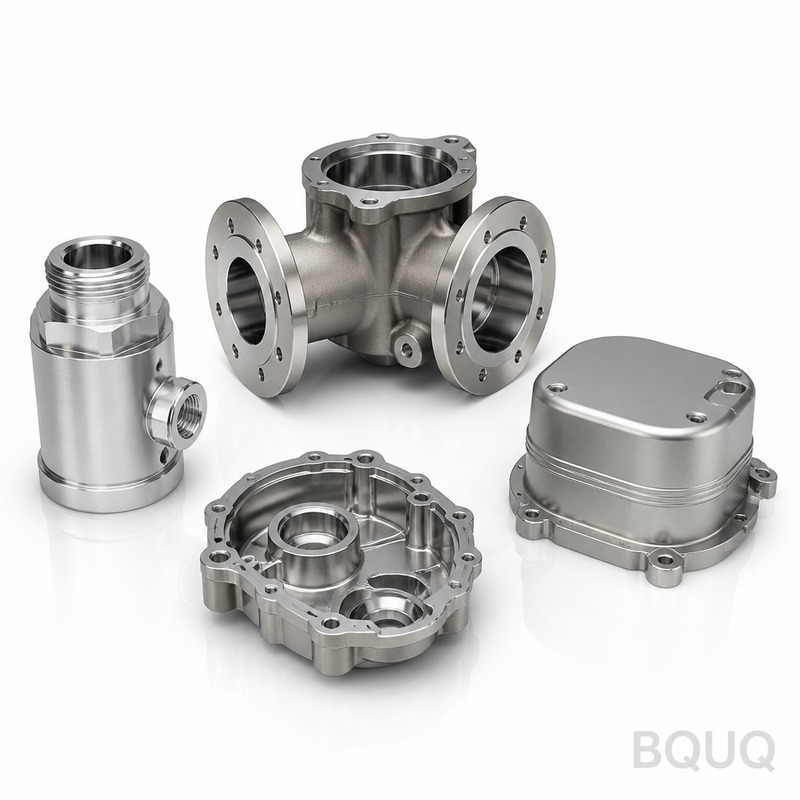
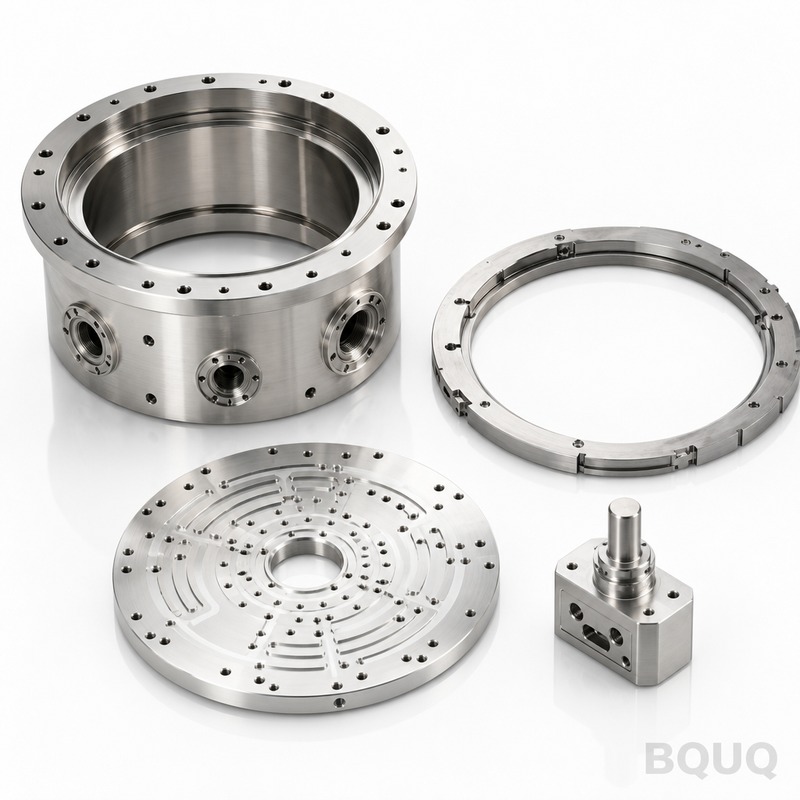
CNC-обработанные авиационные корпуса — это фрезерованные оболочки, которые защищают и выравнивают датчики, гироскопы, приводы или платы авионики в ограниченном пространстве воздушного судна. Мы обеспечиваем позиционный допуск ±0,005 мм, биение 0,002 мм на ответственных отверстиях и твердость поверхности 45 HRC после термической обработки. Типичный срок изготовления — 7 дней для прототипов, 15 дней для серийного производства. Это прецизионное производство от фабрики в Дунгуане с 20-летним опытом, сделано в Китае, без минимального заказа.
Как мы контролируем биение отверстий и посадочных диаметров
Биение сокращает срок службы подшипников. Мы обрабатываем все ответственные отверстия за одну операцию зажима на 4-осевых и 5-осевых фрезерных станках. Это исключает ошибки повторного позиционирования. Мы выдерживаем суммарное показание биения (TIR) 0,002 мм на диаметрах до 80 мм. Для более крупных корпусов мы используем револьверную головку с приводным инструментом и гидравлическим патроном с повторяемостью 0,001 мм. Каждое отверстие проверяется пневматическим калибром, а не только выборочно.
Материалы и термическая обработка для ответственных деталей
Мы используем алюминий 7075-T6, 6061-T6, нержавеющую сталь 17-4 PH (состояние H900) и титан 6Al-4V. Для алюминиевых корпусов мы применяем закалку T6 перед механической обработкой, затем твердое анодирование до эквивалента 60 HRC на поверхности. Для стали и титана мы обрабатываем в отожженном состоянии, затем проводим термическую обработку до 45–50 HRC, при необходимости — проволочную электроэрозионную обработку (wire EDM) для финальной геометрии отверстий. Также предлагаем химическое никелирование алюминия для повышения износостойкости.
Чистота поверхности и снятие заусенцев по стандартам IPC-A-610 и NAS
Стандартная чистота — Ra 0,8 мкм на уплотнительных поверхностях, Ra 0,4 мкм на опорных шейках. Мы не оставляем острых кромок. Каждая внешняя кромка получает радиус 0,2 мм или фаску 45°. Внутренние перекрестные отверстия обрабатываются гибким хонинговальным инструментом для удаления микро-заусенцев, которые могут оторваться в полете. Мы соблюдаем стандарт NAS 3350 для дефектов кромок и поверхностей. Если требуется Ra 0,2 мкм, мы полируем на притирочном станке с алмазной пастой 3 мкм.
Характеристика
Значение / Диапазон
Материалы
7075-T6, 6061-T6, 17-4 PH, Ti-6Al-4V
Максимальный размер детали
600 x 400 x 300 мм (24" x 16" x 12")
Минимальная толщина стенки
0,8 мм (алюминий), 1,2 мм (сталь/титан)
Твердость (алюминий после анодирования)
Эквивалент 60 HRC (твердое покрытие)
Твердость (сталь после термообработки)
45–50 HRC
Допуск механической обработки
±0,005 мм (линейный), ±0,01 мм (угловой)
Биение (TIR на отверстиях)
0,002 мм
Чистота поверхности (стандартная)
Ra 0,8 мкм; Ra 0,4 мкм на уплотнительных поверхностях
Срок изготовления (прототип)
7 дней
Срок изготовления (серия)
15–20 дней
Минимальный заказ
Без минимального заказа (принимается 1 шт.)
Контроль перед каждой отгрузкой: КИМ и пневматический калибр
Мы не отгружаем продукцию без полного отчета. Каждый корпус проходит контроль на координатно-измерительной машине Zeiss с разрешением 0,5 мкм. Мы измеряем все ответственные отверстия, схему расположения крепежных отверстий и плоскостность. Биение проверяется пневматическим калибром и прецизионной оправкой. Чистота поверхности контролируется профилометром Mitutoyo. Мы включаем PDF-отчет о контроле в каждую поставку. Если требуется контроль первой детали (FAI) по стандарту AS9102, мы выполняем его бесплатно для первых 10 изделий.
Почему «Сделано в Китае» здесь означает более низкую стоимость без риска по допускам
Вы покупаете не у подрядной мастерской, которая передает работу на аутсорсинг. BQUQ владеет 25 обрабатывающими центрами с ЧПУ (системы управления Fanuc и Mitsubishi). Мы находимся в Дунгуане, в 90 минутах езды от аэропорта Шэньчжэня. Наши затраты на труд составляют треть от затрат американского производства, но доля брака — менее 0,5%. Мы передаем эту экономию вам. Типичная цена алюминиевого корпуса размером 100 мм x 100 мм x 50 мм составляет 38–55 долларов США за штуку при заказе 100 штук. Для аналогичной детали из 17-4 PH добавьте 40%.
Как мы работаем с тонкостенными и глубокополостными авиационными корпусами
Тонкие стенки вызывают вибрации. Мы используем высокоскоростную обработку со шпинделем 24 000 об/мин и трохоидальные траектории инструмента, чтобы радиальное врезание не превышало 5% диаметра инструмента. Это снижает силу резания на 70% по сравнению с обычным фрезерованием. Для глубоких полостей (глубина > 5x диаметра) мы применяем концевые фрезы с переменным шагом и обработку методом пек-фрезерования с шагом 0,3 мм за проход. Мы также проектируем специальные приспособления с вакуумными подушками для удержания тонких участков без деформации. Если у вас корпус со стенкой 0,8 мм, мы можем выдержать плоскостность ±0,01 мм.
Часто задаваемые вопросы: минимальный заказ, кастомизация, контроль качества, сроки
Действительно ли нет минимального заказа?
Да, мы принимаем единичные изделия для прототипирования, но вы оплачиваете разовый сбор за наладку в размере 120 долларов США за операцию; для серийного производства минимальный заказ отсутствует, но затраты на наладку амортизируются в цену за единицу.
Можете ли вы обработать корпус по моей 3D-модели с нестандартной резьбой и вставками?
Да, мы принимаем файлы STEP, IGES или X_T; мы выполним винтовое фрезерование резьбы для любой стандартной или нестандартной резьбы (M1.6–M48) и можем запрессовать вставки HeliCoil перед поставкой.
Как вы гарантируете качество без постоянного инспектора на нашей площадке?
Мы отправляем видео контроля на КИМ и отчет с размерами в течение 24 часов после обработки; вы также можете запросить видеозвонок в реальном времени во время финального контроля.
Каков фактический срок изготовления 500 корпусов из 7075-T6?
Для 500 штук мы работаем в 3 смены в течение 12 дней, затем 2 дня на анодирование и контроль, итого 14 дней с момента утверждения чертежа до отгрузки.
Получите твердое коммерческое предложение в течение 12 часов — отправьте свой чертеж сегодня
Не ждите неделями предложение по CNC-обработанным авиационным корпусам. Отправьте свой чертеж (STEP, PDF или даже эскиз от руки) на sc@bquq.com. Мы вернем твердую цену, анализ допусков и рекомендацию по замене материала, если это сэкономит ваши средства. Для срочных проектов звоните или пишите в WhatsApp: +86 13713157787. Мы отвечаем в течение 12 часов, даже в выходные. Если вы еще выбираете варианты инструмента, прочитайте наше руководство по выбору режущего инструмента для ЧПУ, чтобы понять, как геометрия инструмента влияет на чистоту поверхности. А если вас беспокоит накопление допусков между несколькими деталями, наше руководство по допускам в CNC-обработке объясняет, как мы выдерживаем ±0,005 мм на тонких ребрах. Для более подробного изучения того, как мы снижаем энергопотребление на деталь, см. наши заметки об устойчивом прецизионном фрезеровании. Отправьте свой чертеж сейчас.