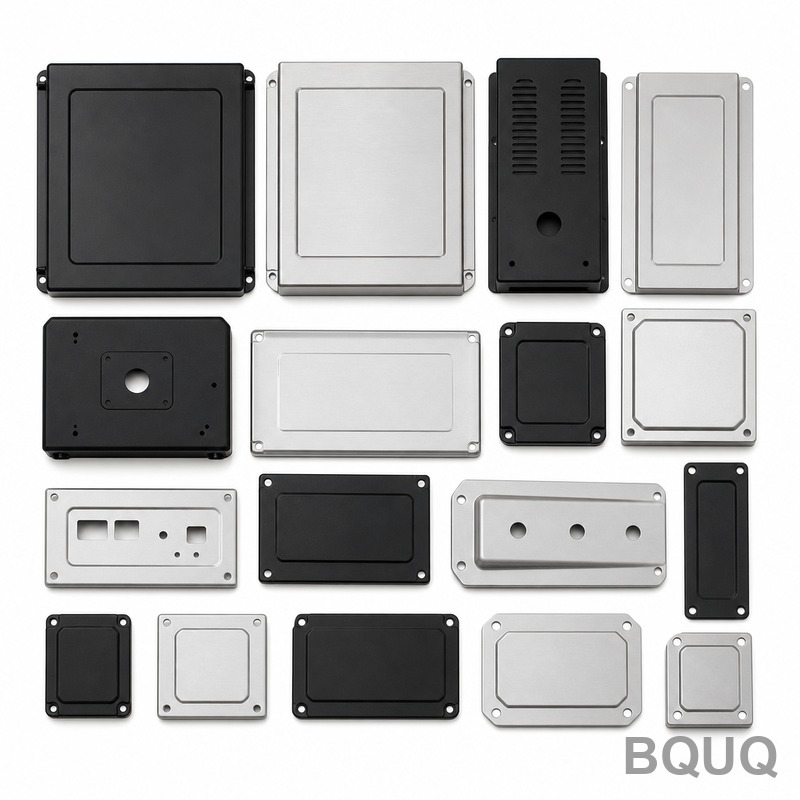
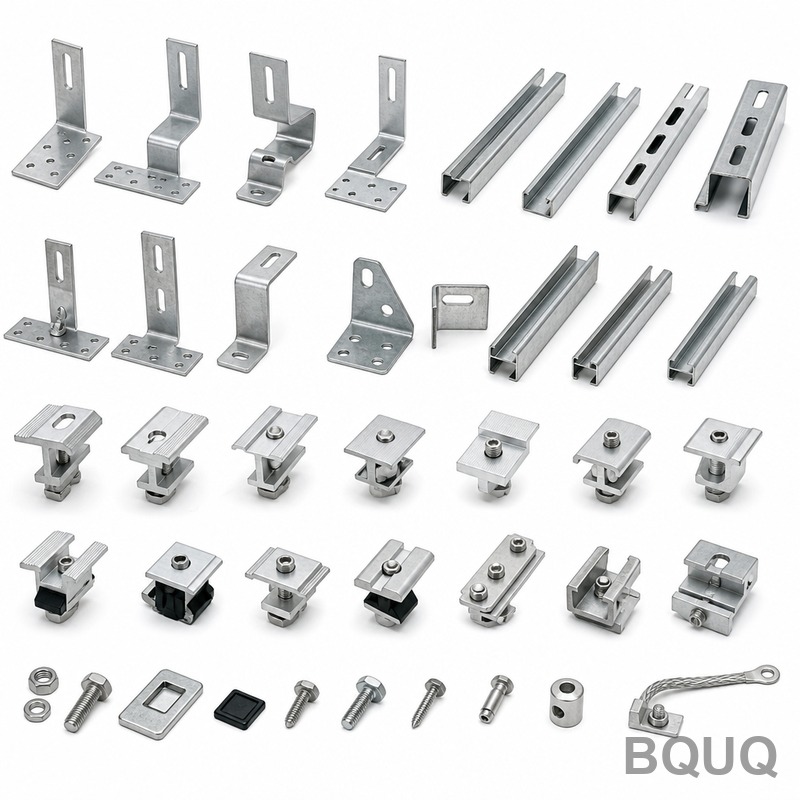
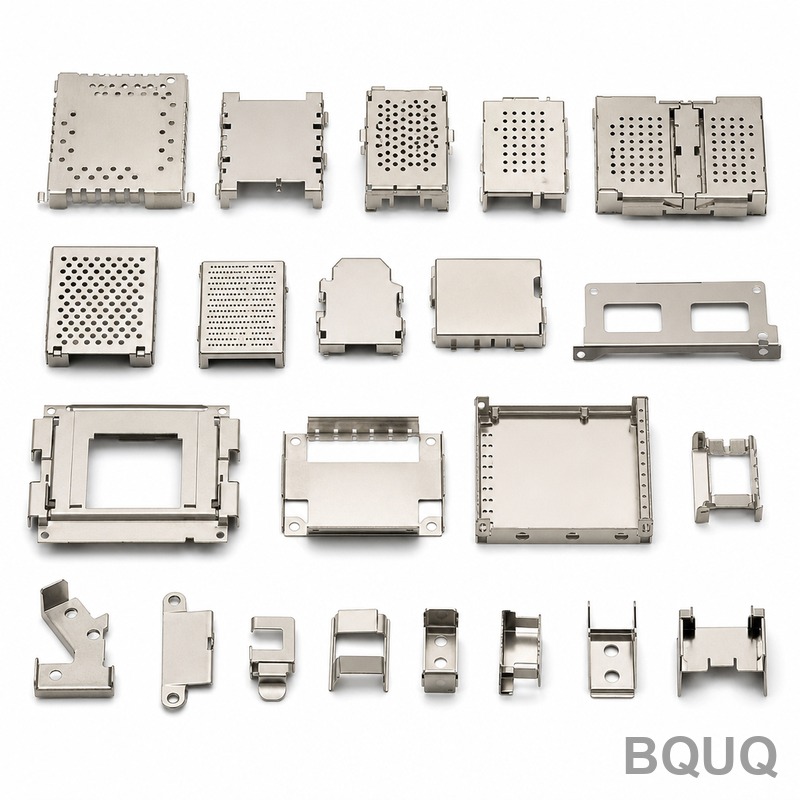
Это коллекция штампованных корпусов и крышек из листового металла, предназначенная для кронштейнов и креплений, которые должны сохранять выравнивание при вибрации и термических ци
Коллекция штампованных корпусов и крышек из листового металла BQUQ | Прецизионные кронштейны и крепления
Это коллекция штампованных корпусов и крышек из листового металла, предназначенная для кронштейнов и креплений, которые должны сохранять выравнивание при вибрации и термических циклах. Вы получаете ш
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это коллекция штампованных корпусов и крышек из листового металла, предназначенная для кронштейнов и креплений, которые должны сохранять выравнивание при вибрации и термических циклах. Вы получаете штампованные детали с допуском позиционирования ±0,05 мм, плоскостностью в пределах 0,1 мм на 100 мм и чистотой поверхности до Ra 0,8 мкм — без ожидания циклов ЧПУ. Стандартный срок поставки составляет 7 дней для стандартной оснастки, а твердость пружинной стали мы доводим до 45 HRC.
Почему штампованные кронштейны превосходят обработанные крепления при больших объемах
Штамповка — это процесс сдвига и формовки, а не резания. Для кронштейнов и креплений с толщиной стенки от 0,3 мм до 6,0 мм штамповка производит идентичные детали со скоростью 40–60 ходов в минуту. Сравните это с обработкой на ЧПУ — 1–3 минуты на деталь. При 10 000 деталях штамповка экономит вам примерно 80% себестоимости единицы продукции. Амортизация оснастки окупается при 2 000 единицах для большинства геометрий. Мы удерживаем высоту заусенца ниже 0,05 мм на всех кромках реза — именно этот показатель убивает посадку на сборочной линии.
Правила проектирования штампов, предотвращающие пружинный отскок
Пружинный отскок — враг штампованных кронштейнов. После извлечения пуансона металл расслабляется, и угол гибки раскрывается на 1–3 градуса. Мы противодействуем этому с помощью калибровочных операций в штампе — вторичного обжатия, которое стабилизирует структуру зерна. Для гибов на 90 градусов в холоднокатаной стали 1,5 мм мы удерживаем допуск угла ±0,5 градуса. Для высокопрочных сплавов, таких как нержавеющая сталь 301, мы добавляем перегиб на 2 градуса в инструменте. Каждый штамп проходит валидацию на первой партии из 50 деталей перед производством. Эта первая партия отправляется вам с полным отчетом КИМ.
Материалы и термообработка, которые мы используем для креплений
| Спецификация | Значение | |------|-------| | Варианты материалов | SPCC, SECC, SUS301, SUS304, алюминий 5052, пружинная сталь 65Mn | | Диапазон толщин | от 0,3 мм до 6,0 мм | | Твердость (в штампованном состоянии) | 80–90 HRB (SPCC), 140–180 HV (SUS301) | | Твердость (после термообработки) | 40–45 HRC (пружинная сталь 65Mn) | | Допуск позиционирования | ±0,05 мм | | Плоскостность | 0,1 мм на 100 мм | | Чистота поверхности Ra | 0,8 мкм (штамповка), 0,4 мкм (по запросу) | | Высота заусенца | ≤0,05 мм | | Срок поставки (стандартная оснастка) | 7 рабочих дней | | Минимальный заказ | Без минимального заказа — от 1 детали до 1 миллиона деталей |
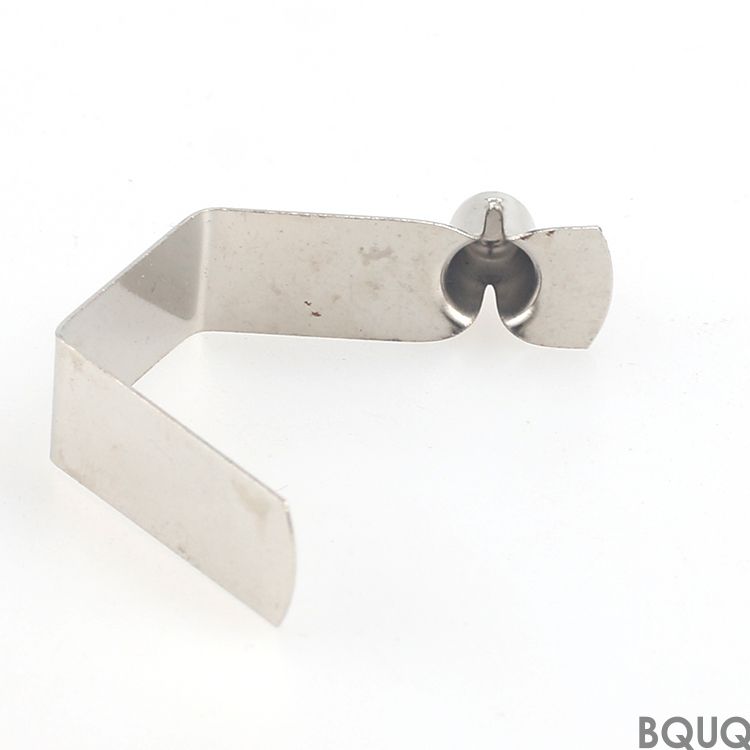
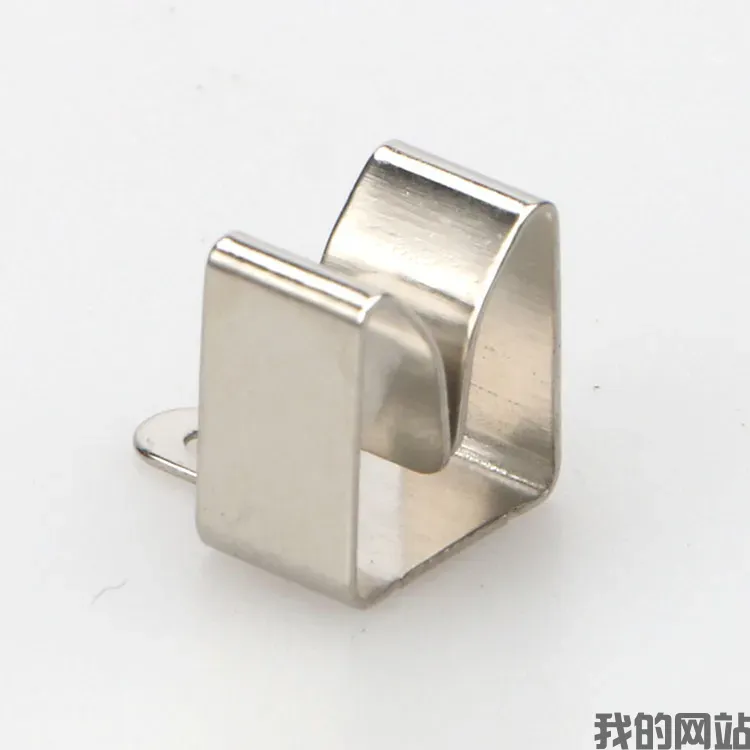
Мы храним рулонную сталь 12 стандартных калибров. Для наружных корпусов мы предлагаем SECC (электрогальванизированную) с рейтингом солевого тумана 72 часа. Для высокотемпературных креплений рядом с двигателями используйте SUS304 с пределом непрерывной работы 800°C. Если вам нужна устойчивость к пружинному отскоку в защелке или клипсе, 65Mn с масляной закалкой достигает 45 HRC без потери пластичности.
Вторичные операции: нарезание резьбы, клепка и соединение с радиаторами
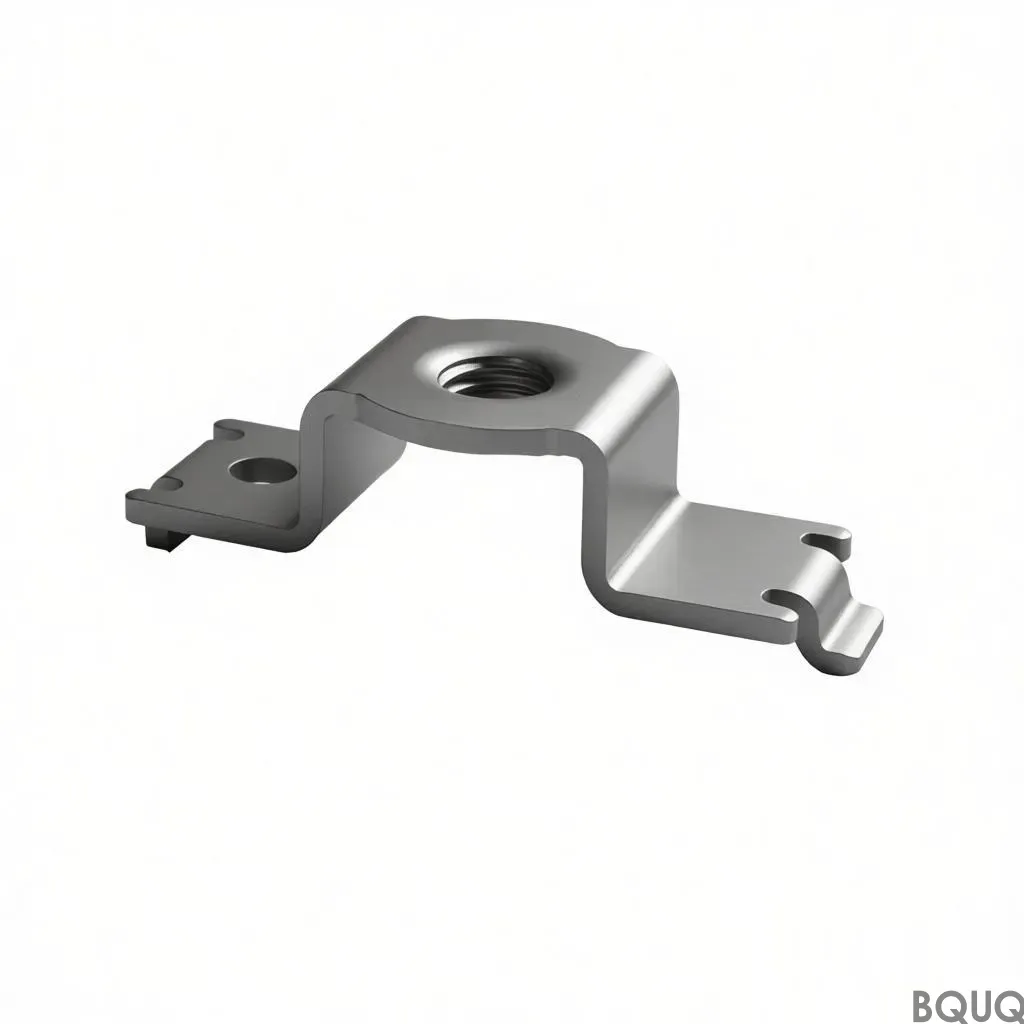
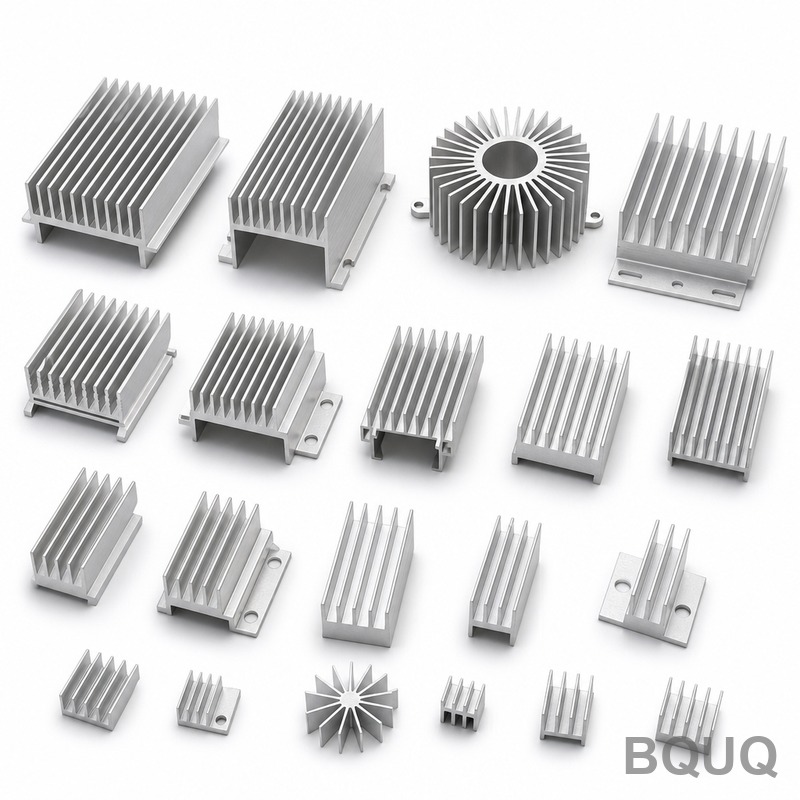
Штампованный кронштейн редко является конечной деталью. Мы интегрируем вторичные операции на нашем производстве, чтобы сократить вашу цепочку поставок. Мы нарезаем резьбу от M2 до M12 с классом точности 6H — это плотная посадка для стандартных болтов. Мы запрессовываем гайки PEM со скоростью 5 000 деталей в час с проверкой усилия на вырыв по спецификации. Для креплений силовой электроники мы соединяем алюминиевые радиаторы со штампованными стальными кронштейнами с помощью теплопроводящего эпоксидного клея, достигая теплового интерфейса 2,0 Вт/м·К. Именно здесь окупаются наши 20 лет производства радиаторов — вы получаете конструкционное крепление, которое также рассеивает на 30% больше тепла, чем голый кронштейн.
Контроль перед каждой отгрузкой: отчеты КИМ и твердости
Каждая партия проходит выборку по ISO 2859-1, уровень II. Мы измеряем критические углы гибки цифровым угломером с точностью до 0,1 градуса. Мы проверяем позиции отверстий с помощью КИМ (координатно-измерительной машины) с точностью ±0,002 мм. Для деталей из пружинной стали мы проводим испытание на твердость по Роквеллу на каждой 100-й детали. Вы получаете цифровой отчет о контроле с каждой отгрузкой — без дополнительной платы. Если размер отклоняется, мы останавливаем пресс, переустанавливаем прокладки штампа и повторно запускаем первую партию. Именно так мы поддерживаем выход годных с первого предъявления 99,2% по всей линейке штампованной продукции.
Упаковка и доставка штампованных деталей
Небольшие кронштейны до 50 мм упаковываются в антистатические пакеты по 500 штук, затем в двухслойные картонные коробки. Крупные крепления свыше 200 мм разделяются гофрированными перегородками для предотвращения царапин на поверхности. Мы наносим лазерную маркировку с кодом партии на каждую деталь, если вам требуется прослеживаемость для автомобильных или медицинских аудитов. Доставка осуществляется через DHL или FedEx для заказов до 50 кг. Для контейнерных перевозок мы используем палетированные экспортные ящики грузоподъемностью 500 кг. Стандартная доставка — 7 дней для деталей с готовой оснасткой, 15 дней для новых штампов. Мы указываем стоимость перевозки по себестоимости — без наценки.
Почему наша фабрика в Дунгуане обеспечивает жесткие допуски
Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом непрерывной работы. Наш прессовый цех эксплуатирует 16 машин мощностью от 25 до 250 тонн. Мы изготавливаем штампы самостоятельно, поэтому модификация оснастки занимает 48 часов, а не недели. Поскольку мы также выполняем обработку на ЧПУ и производство пружин, мы можем объединить штампованные кронштейны с обработанными штифтами или индивидуальными винтовыми пружинами в одной сборке — один заказ на поставку, одна система качества. Это разница между покупкой штампованной детали и покупкой решенной проблемы крепления.
Каков минимальный объем заказа для штампованных кронштейнов?
Минимального заказа нет — мы изготавливаем прототип одной штампованной детали и масштабируем до миллиона штук без изменения штампа.
Можете ли вы штамповать детали из моего существующего CAD-файла без заводского чертежа?
Да — отправьте ваш файл STEP или DXF, и наши инженеры по оснастке спроектируют штамп и добавят компенсационные вырезы в течение 24 часов.
Как вы гарантируете качество при крупносерийных штамповочных партиях?
Мы используем датчики в штампе, которые измеряют толщину полосы и износ пуансона при каждом ходе, а также выполняем проверку на КИМ первой партии и почасовые патрульные инспекции.
Каков минимальный срок поставки для индивидуального штампованного крепления?
Для простого кронштейна с существующей оснасткой мы отгружаем за 7 дней; для нового штампа со сложными гибами мы указываем 15 дней, включая испытание инструмента.
Отправьте ваш чертеж сегодня, чтобы получить точное предложение в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с ценой за единицу, стоимостью оснастки и анализом DFM (Design for Manufacturing) — бесплатно.