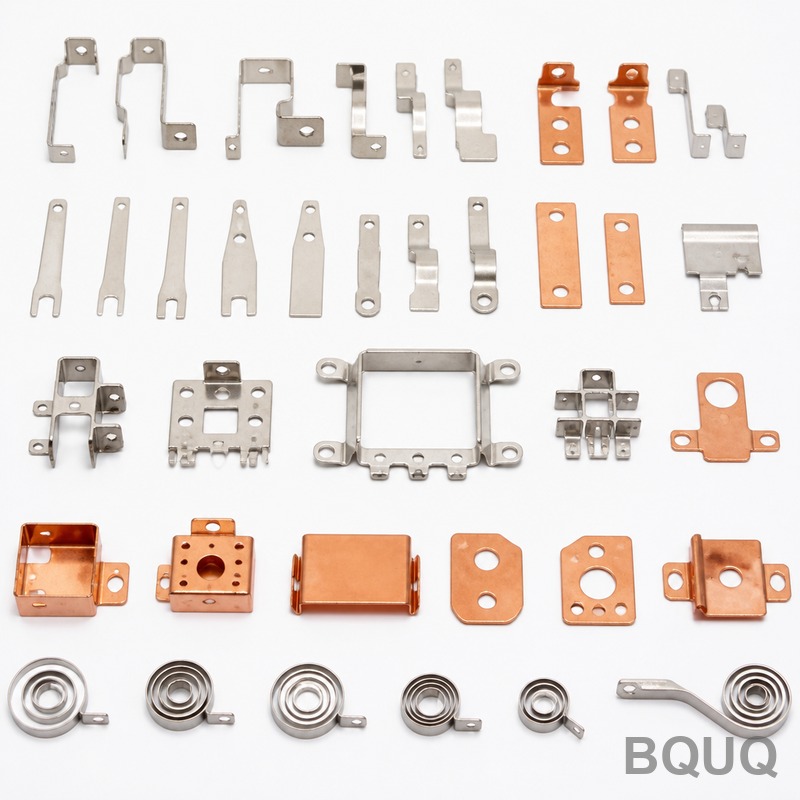
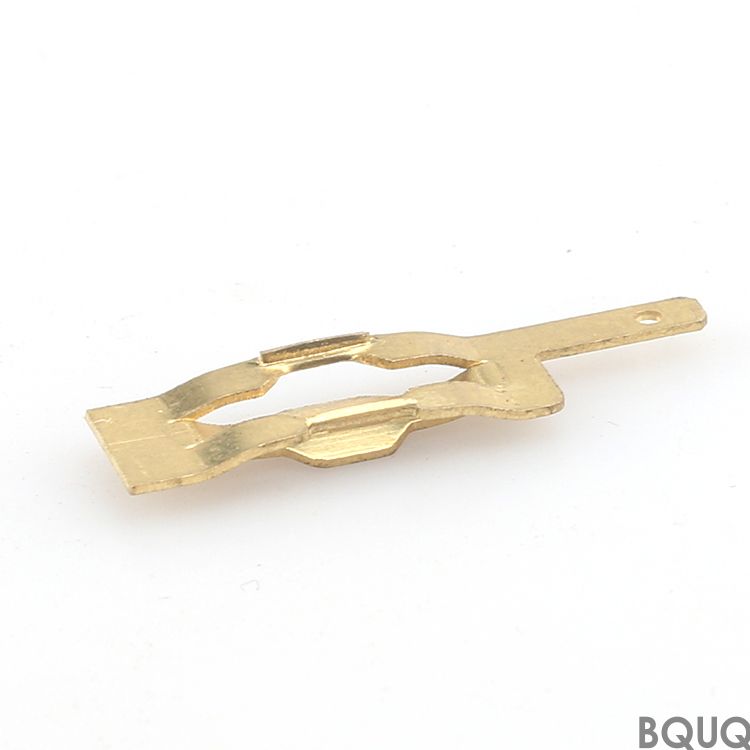
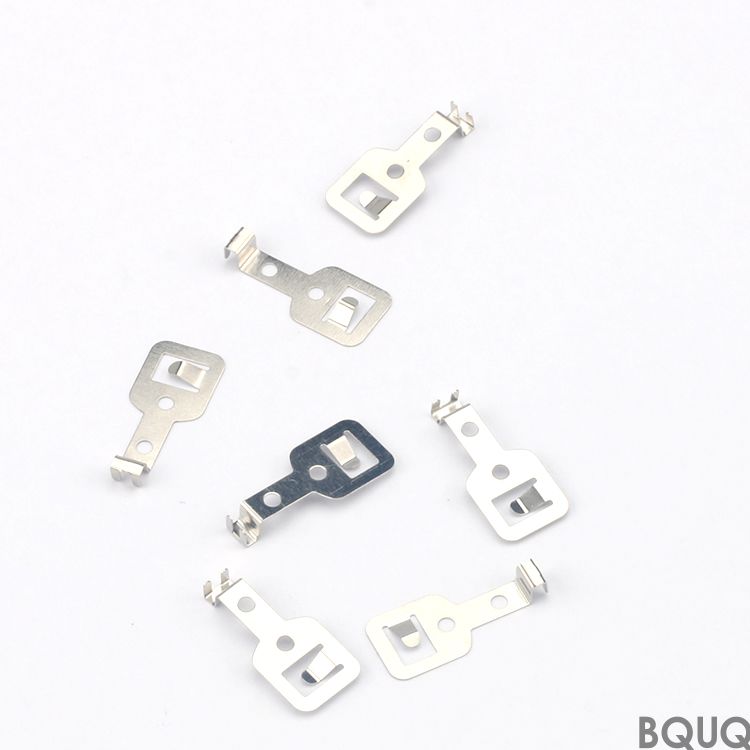
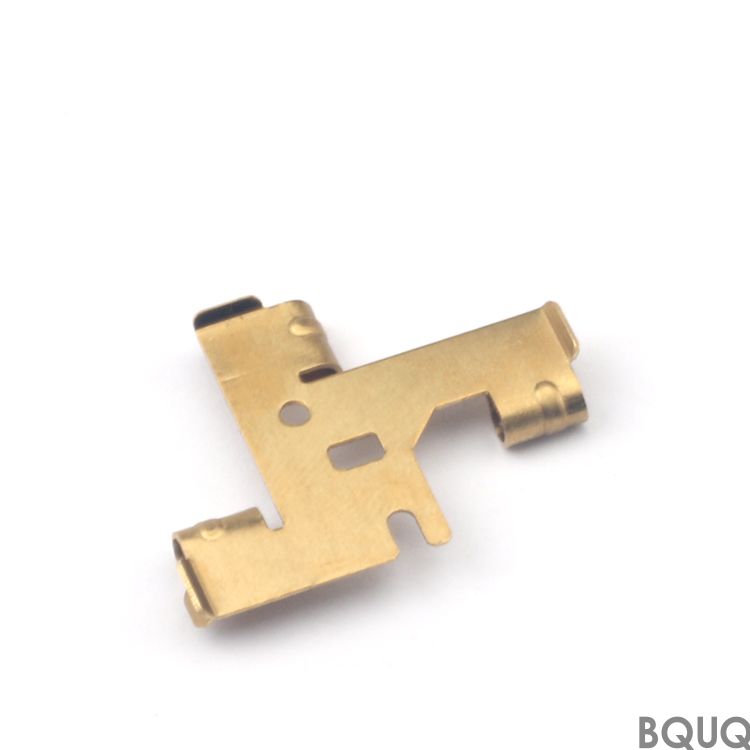
Это наша коллекция деталей для высоковольтных контакторов электромобилей — набор прецизионных штампованных металлических изделий для внутреннего токоведущего контура, пружинных де
Коллекция деталей для высоковольтных контакторов электромобилей | Прецизионная штамповка от BQUQ
Это наша коллекция деталей для высоковольтных контакторов электромобилей — набор прецизионных штампованных металлических изделий для внутреннего токоведущего контура, пружинных держателей и клемм дуг
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это наша коллекция деталей для высоковольтных контакторов электромобилей — набор прецизионных штампованных металлических изделий для внутреннего токоведущего контура, пружинных держателей и клемм дугогасительной камеры контакторов постоянного тока номиналом от 100A до 600A. Вы получаете плоскостность в пределах 0.03 мм, высоту заусенца менее 0.05 мм и стабильную твердость 40–45 HRC на медных и стальных деталях, со стандартным сроком изготовления 10 рабочих дней после утверждения чертежа.
Почему токоведущий контур требует контроля заусенца менее 0.05 мм
В высоковольтном контакторе заусенец на штампованной кромке действует как концентратор напряжений. При 750V DC и непрерывном токе 300A этот微小 дефект создает локальный нагрев и может инициировать микро-дуговые разряды. Наши штамповочные штампы изготавливаются методом проволочной резки с зазором 5% от толщины материала, что удерживает высоту заусенца ниже 0.05 мм по всей коллекции деталей для высоковольтных контакторов EV. Вам не требуется ручная зачистка перед сборкой.
Материалы, соответствующие вашей герметичной конструкции контактора
Мы храним три семейства материалов для этой коллекции. Во-первых, медь C1100 и бериллиевая бронза C17200 для основных контактных мостиков и гибких шунтирующих соединений. Во-вторых, нержавеющая сталь AISI 304 для подвижных пружинных седел и направляющих возвратных пружин. В-третьих, холоднокатаная сталь (SPCC) с лужением для клемм дугогасительной камеры. Каждый материал сопровождается сертификатом завода-изготовителя, и мы держим по 2-тонные рулоны каждого на нашем складе в Дунгуане, чтобы срок изготовления не зависел от закупки материалов.
Как мы удерживаем биение менее 0.02 мм при многоступенчатой формовке
Клемма контактора имеет два или три изгиба в разных плоскостях. Если второй изгиб сместится даже на 0.03 мм, контактный зазор станет неравномерным, и ресурс коммутаций снизится. Мы используем последовательный штамп с 9–14 позициями, и каждая позиция имеет прецизионную направляющую втулку с зазором 0.008 мм. Результат: допуск позиционирования отверстие-изгиб ±0.02 мм и общее биение на собранной торцевой поверхности клеммы менее 0.02 мм на ширине 15 мм. Это проверяется на КИМ после каждой 500-й детали, а не только при наладке.
Термообработка и финишная обработка поверхности для ресурса 10 000 циклов
Бериллиевая бронза подвергается дисперсионному твердению при 315°C в течение 2 часов для достижения 42–45 HRC. Держатели пружин из нержавеющей стали отжигаются до 35 HRC для предотвращения растрескивания при циклических нагрузках. Медные детали получают серебряное покрытие толщиной 4–6 микрон для поддержания переходного сопротивления ниже 0.5 миллиома. Стальные детали получают блестящее лужение толщиной 3–5 микрон для коррозионной стойкости в условиях повышенной влажности. Каждое покрытие проверяется рентгенофлуоресцентным толщиномером; мы не отгружаем детали без отчета о покрытии.
Контроль перед каждой отгрузкой: данные КИМ и испытаний на разрыв
Мы не полагаемся только на внутрипроцессный контроль. Перед упаковкой вашей коллекции деталей для высоковольтных контакторов EV мы проводим финальный контроль партии: 10 деталей из каждой производственной партии измеряются на КИМ Zeiss по критическим размерам, испытание на разрыв проверяет прочность сварного или обжимного соединения, если вы запрашиваете узлы, а профилометр подтверждает Ra 0.8µm на уплотнительных поверхностях. Вы получаете отчет о контроле в формате PDF с фактическими измеренными значениями, а не общий сертификат соответствия.
Изготовление вашего индивидуального контактного мостика без минимального заказа
Наша линия штамповочных прессов работает от 25 до 300 тонн. Для вашего индивидуального мостика или клеммы нам нужен только 2D-чертеж или 3D-файл STEP. Проектирование инструмента занимает 3 дня, изготовление инструмента — 7–10 дней, а первые образцы отгружаются в течение 24 часов после утверждения. Минимальный заказ отсутствует. Вы можете заказать 50 штук для прототипной партии или 100 000 штук для серийного производства. Цена за единицу снижается предсказуемо: стоимость инструмента амортизируется на первые 5 000 деталей, поэтому ваша себестоимость быстро падает.
Варианты герметизации и покрытия для корпусов с классом защиты IP67
Многие наши клиенты используют эти детали внутри герметичного корпуса контактора. Для этого мы предлагаем штампованный рисунок углублений на плоской части клеммы, который фиксируется в формованном резиновом уплотнении. Мы также предлагаем селективное покрытие — серебро только на контактной зоне, оставляя монтажное отверстие без покрытия для надежного винтового соединения. Это выполняется с помощью процесса маскирования, который удерживает границу покрытия в пределах ±0.2 мм, чтобы избежать ползучей коррозии на резьбе.
Каков ваш минимальный объем заказа для индивидуальной детали?
Минимального заказа нет — мы принимаем 50 штук для прототипной партии и масштабируемся от этого, при этом стоимость инструмента амортизируется на первые 5 000 единиц.
Можете ли вы точно соответствовать размерам моей существующей детали контактора?
Да, отправьте ваш чертеж или физический образец, и мы проведем обратное проектирование размеров с точностью до ±0.01 мм и предоставим цену в течение 12 часов.
Как вы контролируете качество деталей для высоковольтных контакторов?
Мы используем последовательный штамп с 9–14 позициями и зазором направляющей втулки 0.008 мм, а также контроль на КИМ каждой 500-й детали и финальную проверку партии из 10 штук с отчетом в формате PDF.
Каков типичный срок изготовления первого образца?
Изготовление инструмента занимает 7–10 дней, первые образцы отгружаются в течение 24 часов после вашего утверждения, а серийные заказы отгружаются в течение 10 рабочих дней с момента подписания чертежа.
Получите точное коммерческое предложение в течение 12 часов. Отправьте ваш чертеж по электронной почте на sc@bquq.com или через WhatsApp на номер +86 13713157787. Мы — завод прецизионного производства в Дунгуане, Китай, с 20-летним опытом в области обработки на станках с ЧПУ и штамповки. Отправьте ваш чертеж — мы ответим с ценой и рекомендациями по технологичности конструкции уже сегодня.