Штамповка шин для ЦОД: медь T2 2 мм, высокая проводимость, 100 тыс./мес.
Шина в центре обработки данных несёт полный ток короткого замыкания стойки, и именно в stamped-интерфейсе этот ток либо проходит чисто, либо превращается в тепло. Исход определяют две вещи: проводимость меди и качество штампованной контактной поверхности. Ошибка в любом из этих пунктов приводит к горячим точкам, росту падения напряжения и детали, которая отказывает на термических испытаниях в самый неподходящий момент.
Предыстория и задача проекта
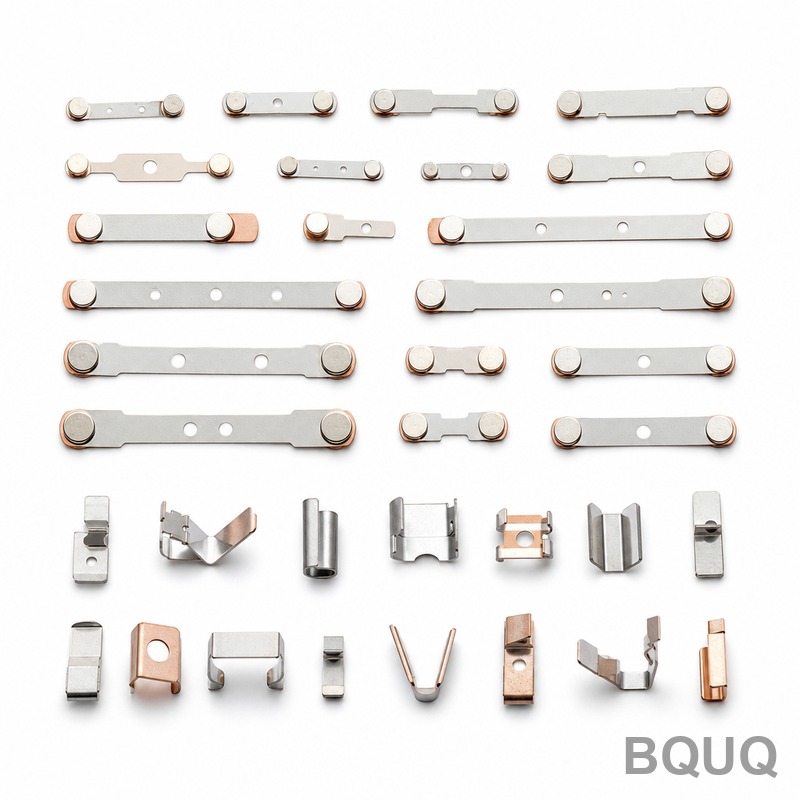
Производитель силовой электроники для ЦОД обратился к нам с семейством штампованных медных шин для распределения больших токов внутри стоек и систем шинопроводов. Детали формуются из медной ленты T2 толщиной 2 мм, и при такой толщине материал достаточно жёсткий, чтобы сопротивляться штампу, но при этом достаточно мягкий, чтобы деформироваться там, где это не нужно. Объёмы начинались со 100 000 штук в месяц с явной перспективой кратного роста по мере развёртывания платформы.
Шины должны обеспечивать низкое переходное сопротивление в болтовых и штекерных соединениях, сохранять плоскостность для правильной посадки на сопрягаемые компоненты и иметь оловянное покрытие, которое сохраняет поверхность стабильной в течение многих лет в тёплой среде с непрерывной нагрузкой. Любая заусеница на контактной поверхности, любая трещина на гибе, любое отклонение толщины покрытия становятся риском надёжности в системе, которую никто не может позволить себе отключить из-за одной штампованной детали.
Техническая сложность в том, что эти требования противоречат друг другу при штамповке. Медь с более высокой проводимостью мягче и более склонна к растрескиванию кромок и налипанию; меньшие радиусы гибов повышают риск разрушения по внешней стороне гиба; а сечение 2 мм означает, что штамп должен выдерживать большое усилие, одновременно обеспечивая чистый срез без заусенцев на каждой контактной кромке. Добавьте последующее лужение — и режущие кромки и плоскостность должны быть уже идеальными, потому что покрытие лишь усиливает то, что оставила штамповка.
Коммерческое давление добавило второе ограничение. Семейство шин меняется с каждым поколением стоек, поэтому оснастка должна быть спроектирована один раз и затем стабильно работать в течение длительных прогонов, при этом допуская доработку элементов между программами без выбрасывания всего штампа. Это означало предсказуемый ресурс инструмента, контролируемые заусенцы и процесс, который можно измерять, а не просто запускать.
Выбор материала был определён сразу: медь T2, марка с высокой проводимостью, стандартная для силовой электроники постоянного тока, толщиной 2 мм, чтобы выдерживать ток без чрезмерного повышения температуры. Этот выбор в сочетании с объёмами исключал механическую обработку или литьё и указывал прямо на прогрессивную штамповку как единственный путь, способный одновременно обеспечить стоимость и стабильность.
Технологическое решение BQUQ
В целом: спроектировать прогрессивный штамп с учётом реального поведения меди, контролировать формообразование поэтапно и рассматривать контактные поверхности как прецизионные элементы, а не как побочный продукт штамповки.
Проектирование прогрессивного штампа
Шины изготавливаются на непрерывном прогрессивном штампе, поэтому каждый элемент — от направляющих отверстий до контактных профилей, линий гибов и финальной обрезки — задаётся одним инструментом за один проход, что обеспечивает постоянство взаимного расположения отверстий и кромок на миллионах ходов. Штамп спроектирован с поэтапным формообразованием, так что каждый гиб берёт на себя часть деформации вместо одного агрессивного удара, что и предохраняет медь T2 толщиной 2 мм от растрескивания по внешнему радиусу.
Формообразование, гибка и удаление заусенцев
Радиусы гибов установлены в соответствии с реальным удлинением материала, а не с минимальным значением на чертеже, а режущие кромки поддерживаются в состоянии, обеспечивающем чистый рез с минимальным заусенцем. После формообразования детали проходят контролируемую операцию удаления заусенцев, которая убирает острые кромки на контактных поверхностях и болтовых отверстиях, не скругляя элементы, которые должны оставаться чёткими. Поскольку штамп прогрессивный, деталь полностью формуется и отделяется в одном непрерывном потоке, что обеспечивает низкое время цикла и высокую размерную стабильность при 100 тыс. штук в месяц.
Лужение и контроль переходного сопротивления
Именно покрытие определяет долгосрочную надёжность шины. Детали покрываются до контролируемой толщины с хорошей адгезией, и процесс контролируется, чтобы олово не нарастало неравномерно на кромках или стенках отверстий, где переходное сопротивление незаметно растёт. Плоскостность проверяется после покрытия, поскольку луженая шина, которая не садится плоско, будет показывать высокое сопротивление независимо от того, насколько хороша медь под покрытием. Никелевое покрытие доступно там, где требуется более твёрдая и износостойкая поверхность для многократных циклов соединения.
Ключевые характеристики
| Параметр | Спецификация |
|---|---|
| Материал | Медная лента T2, толщина 2 мм (доступен диапазон 0,1–3 мм) |
| Формообразование | Прогрессивная / непрерывная штамповка с поэтапной гибкой |
| Позиции отверстий | ±0,05 мм, отклонение угла гиба в пределах 0,5 градуса |
| Обработка поверхности | Лужение (доступно никелирование); контролируемая плоскостность после покрытия |
| Переходное сопротивление | Низкое и стабильное от партии к партии, проверяется на готовой детали |
| Объём | 100 000 шт./мес., масштабируется до миллионов штук |
| Контроль | Размерная проверка каждой партии, толщина покрытия и проверка плоскостности |
| Поставка | Образцы за 5 дней, первая производственная партия за 18 дней |
Контроль качества и поставка
Перед полным производством проводится проверка первого образца, которая подтверждает контактные профили, позиции отверстий, углы гибов, состояние заусенцев и толщину покрытия на соответствие чертежу. Этот подписанный первый образец становится базовым для всей программы и перепроверяется при каждом обслуживании штампа или вводе новой партии рулона.
В производстве каждая партия проходит размерный контроль с выборкой, проверку толщины покрытия и проверку плоскостности посадочных поверхностей. Высота заусенцев и состояние кромок контролируются, поскольку они определяют качество контакта. Весь поток работает в рамках системы качества ISO9001:2015.
Результат: образцы за 5 дней, первая производственная партия за 18 дней и стабильный процесс на 100 000 штук в месяц, который масштабировался до миллионов штук по мере роста платформы заказчика. Переходное сопротивление оставалось стабильным от партии к партии, а плоскостность выдерживалась в пределах требований к посадке после покрытия, что и удерживало детали вне списка термических отказов заказчика.
Связанные продукты и ресурсы
Штампованные детали из меди и латуни для электрических применений — частое обращение к нам. Связанные коллекции включают Штампованные латунные электрические клеммы и контакты и Штампованные биполярные пластины для водородных топливных элементов, обе разделяют те же задачи по проводимости, плоскостности и покрытию, что и шина.
По вопросам технологии о допусках штамповки, покрытиях и объёмах смотрите наш Центр FAQ или пришлите чертёж, и мы вернём коммерческое предложение в течение 12 часов.
Часто задаваемые вопросы
Можете ли вы штамповать медь T2 толщиной 2 мм без растрескивания на гибах?
Да, если штамп спроектирован соответствующим образом. Мы выполняем формообразование поэтапно, чтобы каждый гиб распределял деформацию, устанавливаем радиусы в соответствии с реальным удлинением меди и поддерживаем режущие кромки острыми. Первый образец подтверждает радиус гиба, заусенцы и покрытие перед запуском, а процесс контролируется от партии к партии при 100 000 штук в месяц.
Как вы поддерживаете низкое и стабильное переходное сопротивление?
Контролируя поверхность, а не только медь. Контактные поверхности без заусенцев, равномерное оловянное покрытие с хорошей адгезией и плоскостность, проверенная после покрытия, — всё это сохраняет интерфейс чистым и стабильным. Каждая партия проверяется на толщину покрытия и плоскостность, поскольку именно здесь обычно начинаются проблемы с переходным сопротивлением.
Какие объёмы может выдержать прогрессивный штамп?
Непрерывная штамповка работает от 100 000 штук в месяц до миллионов штук, с толщиной материала от 0,1 мм до 3 мм. Оснастка проектируется один раз и затем стабильно производит в течение длительных прогонов, поэтому растущая платформа стоек может масштабироваться без нового процесса для каждого поколения.
Предлагаете ли вы оловянное и никелевое покрытие на штампованной меди?
Да. Оловянное покрытие является стандартным для стабильных паяемых контактных поверхностей, а никелевое покрытие доступно там, где требуется более твёрдая и износостойкая поверхность для многократного соединения. Оба покрытия контролируются по толщине, и плоскостность проверяется после покрытия, чтобы деталь по-прежнему правильно садилась на сопрягаемую шину.