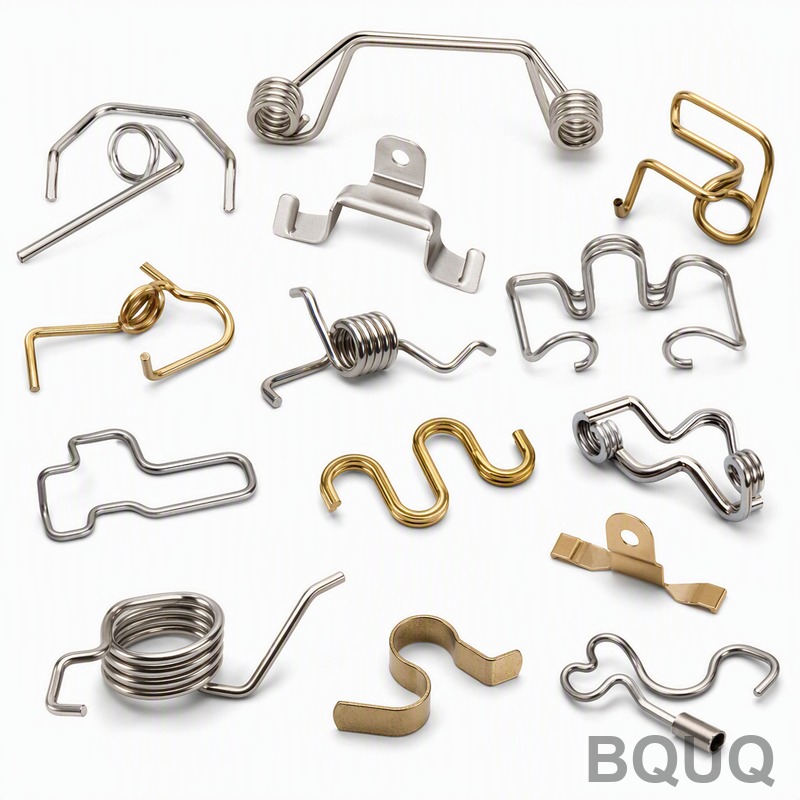
Проволочная пружина для гнезда датчика: нержавеющая сталь 302, 0,5 мм, ±0,05 мм
Контакт гнезда датчика — это место, где электрическая надёжность встречается с механической точностью. Деталь представляет собой объёмно сформованный проволочный зажим: он должен упруго вставать на место внутри гнезда, обеспечивать стабильное нормальное усилие прижатия к штырю датчика и сохранять это свойство при каждом подключении на протяжении всего срока службы устройства. Если геометрия формовки уходит или контактное усилие разбрасывается, симптомом становится прерывистый сигнал — самый дорогой в диагностике вид отказов в эксплуатации.
Предыстория проекта и задача
Заказчик — европейский производитель промышленных датчиков для заводской автоматизации и мониторинга процессов. В их семействе датчиков внутри соединительного гнезда используется небольшая проволочная контактная пружина для захвата ответного штыря. Конструкция одновременно предъявляет два требования к одной проволоке диаметром 0,5 мм: геометрия должна быть настолько точной, чтобы расположить контакт именно там, где задумал проектировщик гнезда, а усилие пружины — настолько стабильным, чтобы гарантировать низкое переходное сопротивление на сотнях тысяч гнёзд.
Их предыдущий поставщик столкнулся именно с этим сочетанием. Допуск на объёмную формовку был установлен ±0,05 мм по критическим позициям изгибов — значительно жёстче, чем обычная гибка проволоки может обеспечить без специальных мер, — и в партиях наблюдался дрейф формы, который смещал точку контакта и менял ощущение при вставке. Хуже того, контактное усилие от детали к детали варьировалось далеко за пределами ±5% стабильности, заложенной в конструкцию гнезда, что приводило к гнёздам, которые нормально проходили тесты при сборке, но давали прерывистые показания после термоциклирования в полевых условиях.
Была и отделочная составляющая проблемы. Отрезанный конец проволоки находится близко к контактной зоне, и любой заусенец рискует поцарапать покрытие штыря или оставить мусор в гнезде. Поэтому заказчик указал удаление заусенцев и никелирование, причём покрытие должно было поддерживать низкое и стабильное переходное сопротивление, а не просто обеспечивать видимую защиту от коррозии. Объём составлял от 200 000 до 800 000 штук в месяц по нескольким вариантам гнёзд, что означало, что процесс должен выдерживать частые переналадки без потери контроля.
До обращения в BQUQ заказчик рассматривал возможность перепроектировать гнездо под штампованный контактный элемент. Этот путь потребовал бы новой оснастки и более длительного цикла квалификации для уже выпускаемого семейства изделий. Вариант с проволочной формовкой стоил ещё одной попытки, поскольку сохранял существующую конструкцию гнезда при условии, что оба допуска действительно можно выдержать в серии, — это и стало приёмочным критерием для всего проекта.
Технологическое решение BQUQ
BQUQ разбила задачу на три контролируемых этапа: выдержать 3D-геометрию, отделать деталь так, чтобы контактная зона оставалась чистой, и измерять усилие как первостепенную характеристику, а не как побочный результат гибки.
ЧПУ-формовка проволоки в 3D и оснастка
Контакты формуются на оборудовании для ЧПУ-формовки проволоки из проволоки из нержавеющей стали 302 диаметром 0,5 мм — материал и диаметр полностью входят в диапазон пружинной проволоки BQUQ 0,2–3 мм. Для каждой последовательности изгибов была изготовлена специальная оснастка, а критические позиции изгибов проверялись на оптическом проекторе на соответствие допуску ±0,05 мм с выборками в начале, через интервалы в процессе и в конце. Поскольку проволока 302 имеет небольшое упругое последействие, оснастка итеративно компенсировалась в ходе разработки, пока сформованная геометрия не оказывалась по центру поля допуска, а не просто внутри него.
Удаление заусенцев и никелирование
После формовки и отрезки каждая деталь проходит удаление заусенцев, чтобы устранить острую кромку на конце и любой заусенец, который мог бы повредить покрытие штыря или стать источником свободных частиц. Затем наносится никелевое покрытие с контролем толщины для износостойкости и стабильного переходного сопротивления. Образцы из каждой партии покрытия проверяются на толщину покрытия, а переходное сопротивление измеряется до и после покрытия, чтобы подтвердить, что отделка улучшает, а не ухудшает электрические характеристики гнезда.
Контроль стабильности контактного усилия
Контактное усилие измеряется динамометром по плану выборки, привязанному к размеру партии, при этом требование стабильности ±5% рассматривается как основной критерий выпуска: гнездо с идеальной геометрией, но слабым усилием — это брак. Данные по усилию строятся в контрольные карты в рамках SPC, а при переходе программы между вариантами гнёзд первые часы работы новой настройки идут с усиленной выборкой, пока распределение не вернётся в центр. Именно это позволяет детали переходить между вариантами при месячных объёмах 200K–800K штук без возврата разброса усилия.
Объёмная формовка проволоки — это то, за счёт чего данная деталь укладывается в поле допуска. Каждый изгиб программируется с компенсацией упругого последействия, измеряемой для каждой партии проволоки, поскольку нержавеющая сталь 302 от разных заводов после формовки расслабляется по-разному. Первые образцы сканируются против 3D-модели, а формовочные приспособления проходят повторную квалификацию при каждой смене поставщика или партии проволоки. Контактное усилие задаётся углом изгиба и длиной плеча, а не регулировкой при сборке, поэтому окно усилия ±5% выдерживается на этапе формовки, а не подгоняется позже. После формовки детали проходят удаление заусенцев в вибрационной отделке, которая скругляет концы проволоки, не сплющивая их, а затем никелируются для стабильного переходного сопротивления при циклическом воздействии влажности.
Ключевые характеристики
| Параметр | Спецификация |
|---|---|
| Материал | Пружинная проволока из нержавеющей стали 302 |
| Диаметр проволоки | 0,5 мм |
| Допуск 3D-формовки | ±0,05 мм по критическим позициям изгибов |
| Стабильность контактного усилия | ±5%, контроль SPC по партиям |
| Отделка поверхности | Удаление заусенцев, никелирование |
| Объём | 200K–800K шт./мес. по вариантам гнёзд |
| Контроль | Разметка на оптическом проекторе, выборка динамометром, CPK≥1,33, ISO9001:2015 |
| Сроки | Образцы 3–7 дней; первая партия 12–20 дней |
Контроль качества и поставка
Каждая новая настройка начинается с одобрения первого образца: полная разметка всех позиций изгибов на оптическом проекторе, испытание усилия на статистически значимой выборке, толщина покрытия и проверка переходного сопротивления на соответствие пределу заказчика. В серийном производстве геометрия и усилие — это две характеристики SPC, обе отслеживаются с CPK≥1,33, и каждая поставка сопровождается протоколом контроля в рамках системы качества ISO9001:2015. Сохранённые образцы из каждой партии архивируются, чтобы на любой вопрос из эксплуатации можно было ответить по фактическим деталям, а не по воспоминаниям о них.
Результат: допуск формовки ±0,05 мм и стабильность усилия ±5% были подтверждены в ходе квалификации и выдерживаются в производстве. С тех пор заказчик перевёл на BQUQ ещё два варианта гнёзд для того же семейства датчиков, а жалобы из эксплуатации, связанные с контактом гнезда — первоначальная причина проекта, — не повторялись.
Дисциплина переналадки заслуживает упоминания как часть результата. Поскольку несколько вариантов гнёзд используют один и тот же диаметр проволоки, комплекты оснастки хранятся и идентифицируются по вариантам, и после каждой переналадки следует окно усиленной выборки, описанное выше. Эта процедура превратила то, что раньше было самым рискованным моментом программы — переключение между вариантами, — в рутинное событие, измеряемое часами.
Связанные продукты и ресурсы
Для других форматов формованных пружин ознакомьтесь с крутильными пружинами на заказ и коллекцией стальных крутильных пружин.
Чтобы узнать больше об инженерной и качественной организации BQUQ, стоящей за этими деталями, посетите О BQUQ.
Часто задаваемые вопросы
Насколько точной может быть 3D-формовка проволоки?
Для этой детали критические позиции изгибов выдерживаются с допуском ±0,05 мм и проверяются на оптическом проекторе в определённых точках каждого прогона. Точность достигается компенсацией упругого последействия оснастки в ходе разработки с последующей фиксацией настройки и усиленной выборкой после каждой смены варианта.
Какие диаметры и материалы проволоки вы формуете?
Проволока от 0,2 мм до 3 мм из нержавеющей стали 302/304, 65Mn, пружинной проволоки и фосфористой бронзы, охватывая крутильные пружины, витые пружины и объёмные проволочные формы. Проволока из нержавеющей стали 302 диаметром 0,5 мм в этом проекте — обычный размер с хорошо охарактеризованным упругим последействием.
Как вы обеспечиваете стабильность контактного усилия по партии?
Усилие рассматривается как основной критерий выпуска с возможностью допуска ±3–5%. Образцы измеряются динамометром по привязанному к партии плану выборки, строятся в контрольные карты SPC, и перед отгрузкой требуется CPK≥1,33 по усилию — таким образом, стабильность подтверждается данными, а не предполагается.
Что именно даёт здесь никелевое покрытие?
Две задачи: защитить контакт из нержавеющей стали 302 от коррозии в промышленной атмосфере и поддерживать низкое и стабильное переходное сопротивление в течение срока службы гнезда. Детали проходят удаление заусенцев перед покрытием, чтобы никакой заусенец не царапал ответный штырь, а партии покрытия проверяются на толщину и сопротивление перед выпуском.