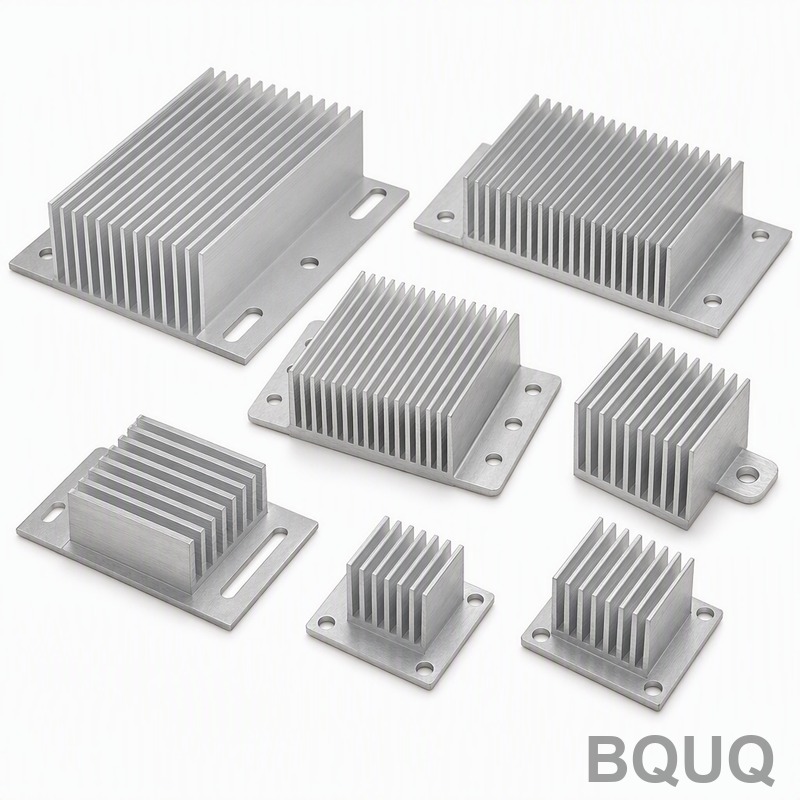
Радиатор VFD-преобразователя из прессованного профиля с базой под фрезерную обработку: 6063-T5, ребра 1,0 мм, плоскостность 0,05 мм, 8–30 тыс. шт./мес.
Радиатор силового каскада для преобразователя частоты выглядит как простой прессованный профиль, но именно здесь большинство проектов и дает сбой. Прессованный профиль — это лишь половина детали: монтажная поверхность под IGBT должна быть отфрезерована с плоскостностью в сотые доли миллиметра, отверстия крепления вентилятора должны совпадать на тысячах изделий, и все это должно повторяться месяц за месяцем при объемах от 8 000 до 30 000 штук. Только прессование этого не обеспечит; этот кейс показывает, как двухпроцессный рабочий процесс решил задачу.
Предыстория проекта и вызов
Заказчик — производитель преобразователей частоты в Южном Китае. В его линейке приводов алюминиевый радиатор служит одновременно и тепловым трактом, и конструктивной базой силовой секции: модули IGBT крепятся непосредственно к обработанной базовой поверхности, охлаждающие вентиляторы — к группе отверстий со стороны ребер, а весь узел монтируется в корпус привода через элементы на той же детали. Один компонент, три функции и никакого запаса на переделку при их темпе производства.
До обращения к нам они покупали прессованный профиль у одного поставщика и отправляли его во второй цех на обработку. Такая схема порождала три постоянные проблемы. Во-первых, плоскостность монтажной поверхности под IGBT колебалась от партии к партии — все, что превышало их требование 0,05 мм, означало зазоры теплопроводящего интерфейсного материала, локальные перегревы и отказы в эксплуатации, которые они не могли себе позволить. Во-вторых, отверстия крепления вентилятора с допуском на положение ±0,1 мм иногда не совпадали с кронштейном вентилятора, что вынуждало к ручной переделке на сборочной линии. В-третьих, управление двумя поставщиками удваивало логистическую цепочку: каждая транспортная партия была возможностью повредить поверхность открытых ребер, а любой спор о качестве не имел очевидного адресата.
Техническая сложность реальна, и о ней стоит сказать прямо. Профиль 6063-T5 с ребрами 1,0 мм — это длинная гибкая деталь, которая не выдержит агрессивного зажима без изгиба. Обработка базы на плоскость, когда деталь находится в напряженном состоянии после прессования и транспортировки, означает, что измеренная на станке плоскостность исчезает после снятия зажима. Заказчику нужен был поставщик, понимающий и сторону прессования, и сторону механообработки, способный стабильно выдерживать плоскостность 0,05 мм при объеме до 30 000 штук в месяц.
Технологическое решение BQUQ
Нашим ответом стал единый источник с двухпроцессным рабочим процессом: специально спроектированный прессованный профиль, поступающий напрямую на выделенную операцию торцевого фрезерования на CNC, причем управление напряжениями заложено в последовательность, а не проверяется в конце.
Проектирование профиля и контроль матрицы
Профиль был спроектирован в первую очередь исходя из тепловых требований: толщина ребра 1,0 мм, шаг ребер оптимизирован под поток воздуха от компоновки вентиляторов заказчика, а сплошное базовое сечение достаточно толстое, чтобы фрезерование поверхности под IGBT не ослабило конструкцию. Прессование планируется на аттестованных партнерских линиях, которые мы аудируем, с обслуживанием матриц по фиксированному графику, чтобы толщина и прямолинейность ребер оставались стабильными в течение месячного объема. Заготовки — 6063-T5 по всему объему, выбраны за технологичность при прессовании, теплопроводность и отклик на черное анодирование. После прессования каждый профиль проходит правку и режется в размер с сохранением базовых элементов для механообработки — так этап CNC получает стабильный входной материал партия за партией.
CNC-обработка монтажной базы под IGBT и отверстий под вентилятор
Механообработка планируется на обрабатывающих центрах с ЧПУ, настроенных специально для этого семейства деталей. Критическое решение — это закрепление: длинные гибкие прессованные профили зажимаются за вершины ребер через податливый интерфейс, который поддерживает профиль, не создавая точечной нагрузки, а поверхность под IGBT обрабатывается за один проход торцевого фрезерования на зону. Поскольку профиль поступает со стабильными базами, операция торцевого фрезерования снимает контролируемый небольшой припуск — достаточный, чтобы гарантировать полностью обработанную поверхность, и достаточно малый, чтобы перераспределение напряжений не вывело поверхность из плоскости после снятия зажима.
Монтажная поверхность под IGBT выдерживается с плоскостностью 0,05 мм, проверяется контролем плоскостности на гранитной плите для каждого первого образца и выборочно для каждой партии. Отверстия крепления вентилятора сверлятся и зенкуются в той же установке, с выдерживанием ±0,1 мм на положение отверстий относительно чертежа кронштейна вентилятора заказчика — одна установка для обеих групп элементов означает отсутствие погрешности от повторного зажима между ними. Элементы крепления корпуса обрабатываются в том же цикле, так что деталь уходит со станка на анодирование как готовый компонент.
Черное анодирование и финальная защита
После механообработки детали подвергаются черному анодированию. Анодный слой дает контролируемый прирост на поверхности под IGBT, что важно, когда заказчик задает чистовую обработку поверхности для теплового контакта — поэтому припуск на обработку был установлен так, чтобы финишная обработка попадала в спецификацию после анодирования, а не до него. Черное анодирование также придает полю ребер поверхность с высокой излучательной способностью, что улучшает отвод тепла излучением и соответствует внутренней эстетике привода. Обработанные сопрягаемые поверхности защищаются при анодировании согласно чертежу заказчика, а детали упаковываются вершинами ребер в разделенные лотки, чтобы ребра 1,0 мм прибывали неповрежденными.
Ключевые характеристики
| Пункт | Характеристика |
|---|---|
| Материал | Прессованный алюминий 6063-T5 |
| Толщина ребра | Прессованные ребра 1,0 мм, шаг оптимизирован для принудительного воздушного охлаждения |
| Монтажная поверхность под IGBT | CNC-обработка, плоскостность 0,05 мм, чистота поверхности согласно чертежу для теплового контакта |
| Отверстия крепления вентилятора | Допуск на положение ±0,1 мм, сверление и зенковка в той же установке, что и базовая поверхность |
| Чистота поверхности | Черное анодирование, обработанные поверхности защищены согласно чертежу |
| Объем | 8 000–30 000 шт./мес. по скользящим графикам |
| Контроль | Проверка плоскостности на гранитной плите, положение отверстий с выборочным контролем на CMM, полная разметка первого образца |
| Сроки поставки | Образцы 3–7 дней, первая производственная партия 12–20 дней |
Контроль качества и поставка
Контроль качества начинается до механообработки. Входящие профили проверяются на геометрию ребер и прямолинейность; первый образец каждой новой партии матриц проходит полную размерную разметку, включая проверку плоскостности 0,05 мм на поверхности под IGBT. В производстве положение отверстий выборочно контролируется на CMM, плоскостность проверяется на гранитной плите, и данные поступают на ежемесячный анализ CPK с заказчиком — все в рамках нашей системы качества ISO9001:2015. Поскольку планирование прессования и CNC находится под управлением одного руководителя проекта, размерный дрейф отслеживается до источника за часы, а не за недели в перекладывании ответственности между двумя поставщиками.
Результат по поставкам: образцы в течение 3–7 дней после утверждения чертежа, первая производственная партия за 12–20 дней, и с тех пор ежемесячные скользящие отгрузки в диапазоне объемов 8–30 тыс. шт. Приемка плоскостности на поверхности под IGBT стабильно держится на 0,05 мм партия за партией, проблемы с совмещением отверстий вентилятора на сборочной линии заказчика снизились до нуля, а единый источник устранил целое транспортное плечо — вместе с претензиями о повреждении ребер, которые с ним связаны. С тех пор заказчик перевел еще два радиатора приводов из того же семейства продукции на тот же рабочий процесс.
Связанные продукты и ресурсы
Если вы ищете аналогичный радиатор силового каскада, эти страницы показывают, как мы упаковываем этот рабочий процесс:
- Custom Aluminum Heatsink with Mounting Base — именно то семейство, к которому относится этот кейс
- Custom Extruded Aluminum Heatsinks — проектирование профиля и возможности прессования
Таблицы допусков, варианты анодирования и сроки поставки см. в BQUQ FAQ Center.
Часто задаваемые вопросы
Вы действительно можете выдерживать плоскостность 0,05 мм на монтажной поверхности под IGBT при 30 тыс. шт./мес.?
Да, и эти два числа связаны. Проход торцевого фрезерования снимает небольшой контролируемый припуск за одну установку, закрепление поддерживает профиль, а не сжимает его, и каждый первый образец проверяется на плоскостность на гранитной плите. Выборочный контроль партий плюс ежемесячный анализ CPK поддерживают процесс честным при объемах до 30 000 штук в месяц.
Почему ребра 1,0 мм, а не тоньше для большей площади поверхности?
Толщина ребра — это компромисс. Ребра тоньше 1,0 мм прессуются с более высоким риском брака и более склонны к изгибу при обработке, тогда как 1,0 мм при шаге, рассчитанном на вентилятор заказчика, уже обеспечивал целевое тепловое сопротивление. Прессованные ребра от 0,3 мм доступны, когда тепловой расчет действительно требует их.
Как быстро вы можете поставить первую партию?
Типичный поток для этого семейства: образцы за 3–7 дней после утверждения чертежа, первая производственная партия за 12–20 дней, затем ежемесячные скользящие графики. Для повторной детали с существующей матрицей первая партия часто укладывается в 12-дневный конец этого окна.
Что дает черное анодирование для радиатора — это только косметика?
Оно функционально. Черное анодирование повышает излучательную способность поверхности поля ребер, что улучшает отвод тепла излучением наряду с принудительной конвекцией, и добавляет коррозионную стойкость для условий эксплуатации привода. Толщина слоя учитывается в припуске на обработку, так что поверхность под IGBT по-прежнему соответствует заданной чистоте и плоскостности после анодирования.