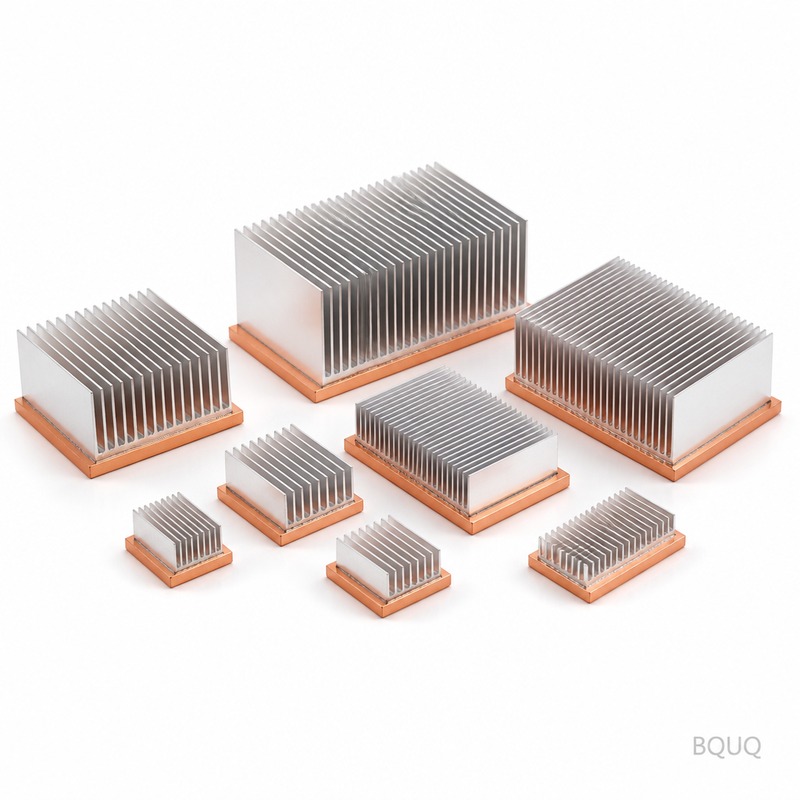
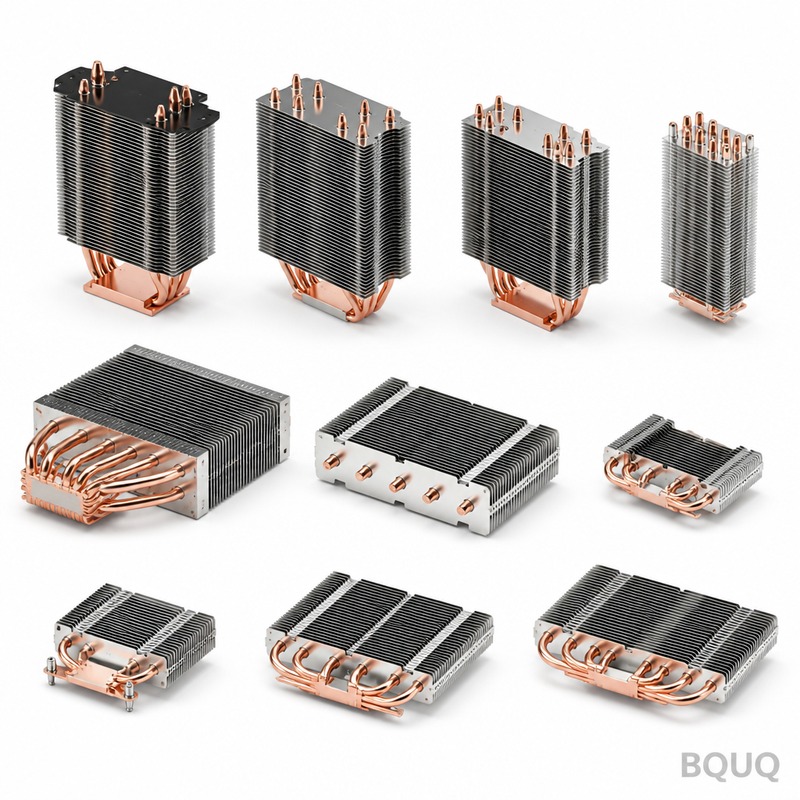
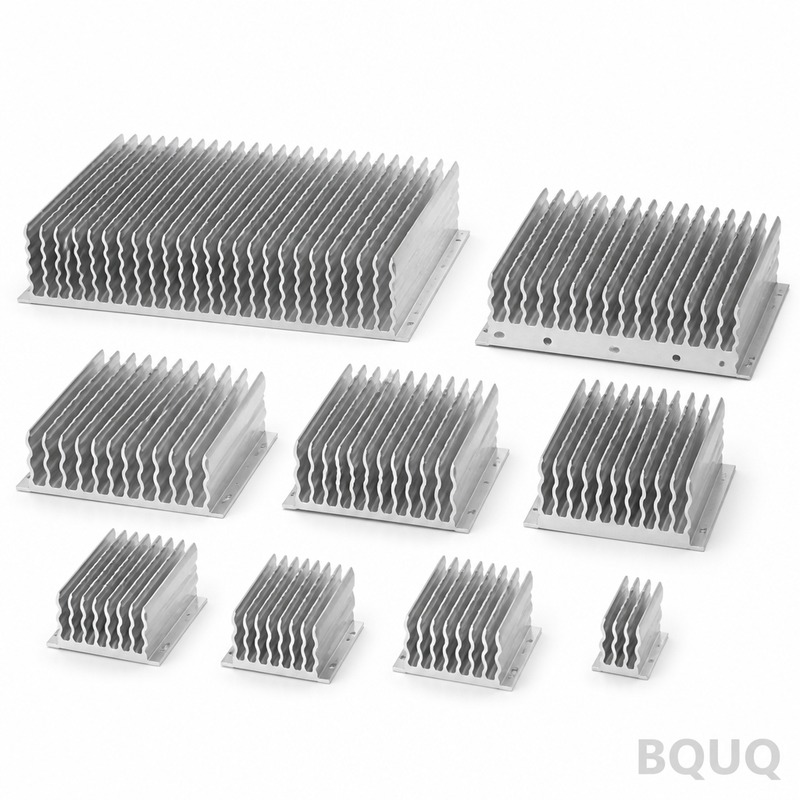
Это прецизионный радиатор с медным основанием и алюминиевыми ребрами, разработанный для мощных IGBT-модулей, лазерных диодов и преобразователей энергии, где теплопроводность меди
BQUQ Радиатор с медным основанием и алюминиевыми ребрами | Прецизионная обработка с ЧПУ, производство в Китае
Это прецизионный радиатор с медным основанием и алюминиевыми ребрами, разработанный для мощных IGBT-модулей, лазерных диодов и преобразователей энергии, где теплопроводность меди (401 Вт/м·К) должна
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
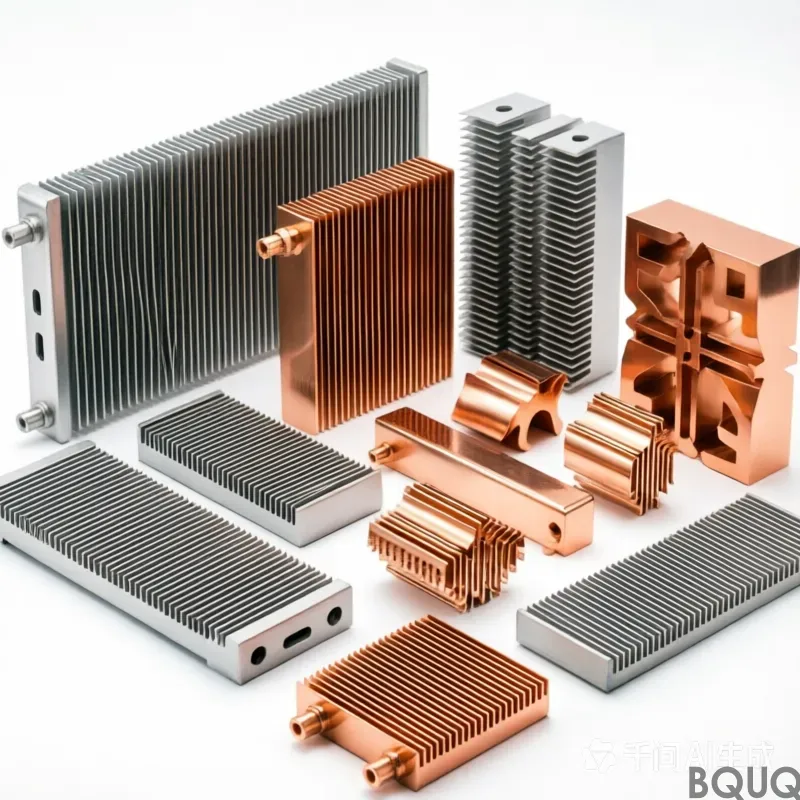
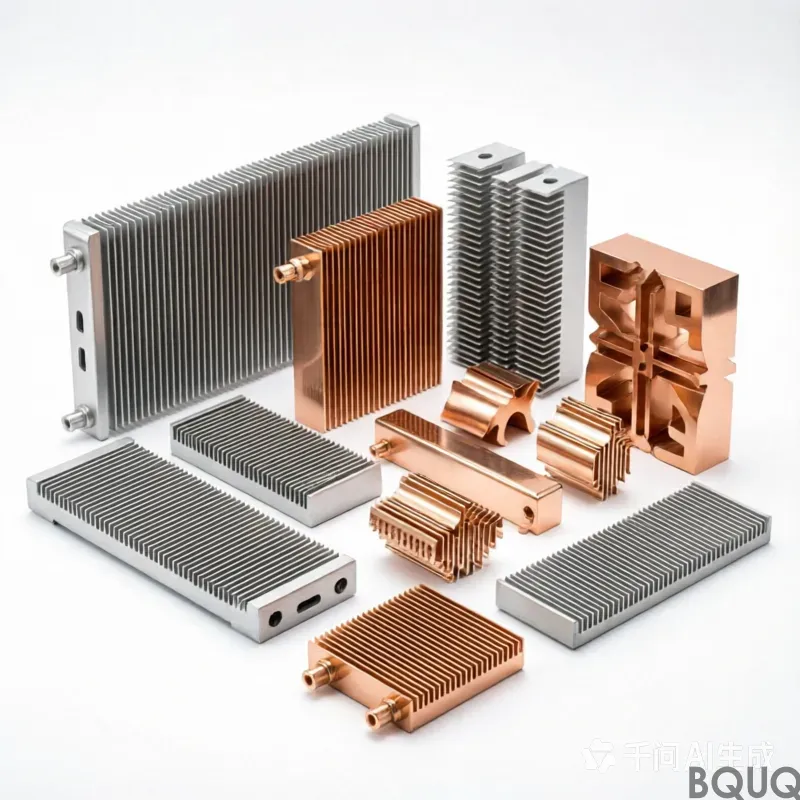
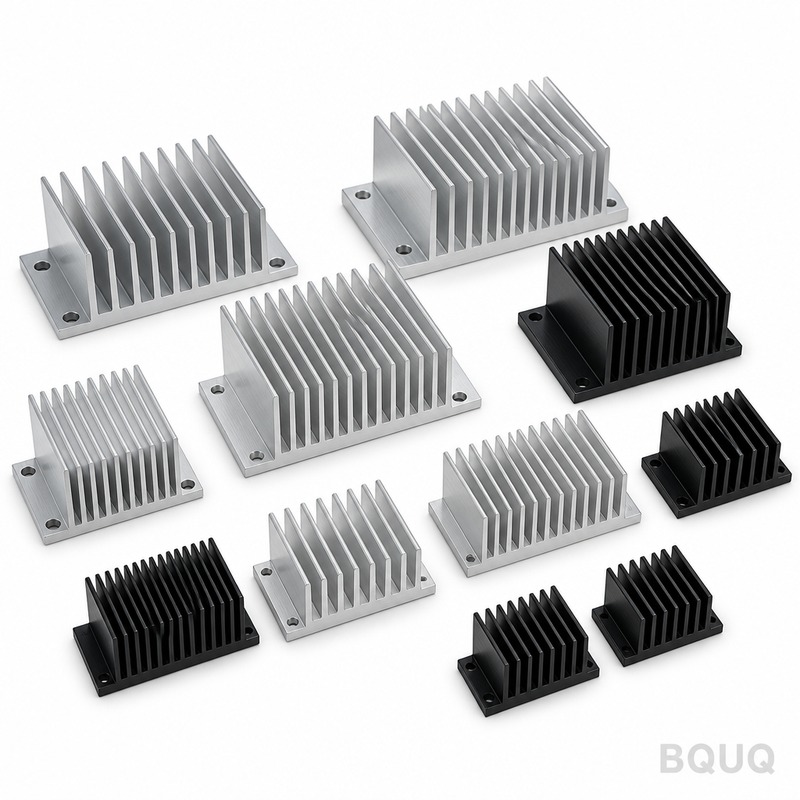
Это прецизионный радиатор с медным основанием и алюминиевыми ребрами, разработанный для мощных IGBT-модулей, лазерных диодов и преобразователей энергии, где теплопроводность меди (401 Вт/м·К) должна сочетаться с лёгкостью алюминия (2,7 г/см³). Мы обеспечиваем плоскостность основания 0,01 мм и биение рёбер 0,02 мм, со стандартным сроком изготовления 12 рабочих дней. Твёрдость медного основания — 65 HRB (отожжённая), рёбра — закалка T6 (90 HB), и каждая единица поставляется с 100% отчётом контроля на КИМ.
Почему медное основание, а не цельная медь: тепловые характеристики против веса
Цельные медные радиаторы весят в 3,3 раза больше алюминиевых и стоят в 4 раза дороже за килограмм. Наша соединённая конструкция использует медное основание C1100 толщиной 6 мм (чистота 99,9%) и алюминиевые рёбра 6063-T5. Соединение выполнено вакуумной пайкой, а не эпоксидным клеем — тепловое сопротивление стыка остаётся ниже 0,05 °C/Вт. Для источника тепла мощностью 300 Вт такая конструкция поддерживает температуру перехода на 18 °C ниже, чем цельный алюминиевый радиатор того же объёма. Шаг рёбер — 2,5 мм, толщина рёбер — 1,2 мм, что даёт 1,8 м² площади поверхности на каждые 100 мм длины.
Этапы обработки на станках с ЧПУ, обеспечивающие плоскостность 0,01 мм
Мы не штампуем и не отливаем эти радиаторы. Каждая единица начинается с кованой медной заготовки и экструдированного алюминиевого профиля для рёбер. Медное основание обрабатывается торцевым фрезерованием на 4-осевом станке Mazak HCN-5000, затем доводится до 0,01 мм TIR. Рёбра точно нарезаются, затем фрезеруются на станке с ЧПУ с допуском позиционирования 0,02 мм. Критический этап — финальная шлифовка: мы используем шлифовальный станок с глубокой подачей и кругом из кубического нитрида бора (CBN), обеспечивая перпендикулярность основания к рёбрам в пределах 0,015 мм. Такой уровень точности важен, потому что деформированное основание создаёт воздушные зазоры — воздух проводит тепло всего лишь 0,026 Вт/м·К, что разрушает теплопередачу.
Вакуумная пайка против эпоксидного клея: как мы соединяем медь и алюминий
Большинство мастерских используют теплопроводный эпоксидный клей для медно-алюминиевых соединений. Эпоксидный клей деградирует при температуре выше 150 °C и добавляет сопротивление 0,2–0,5 °C/Вт. Мы используем вакуумную пайку в печи с контролируемой атмосферой при 580 °C с припоем 88% алюминия и 12% кремния. Прочность соединения на сдвиг составляет 45 МПа, и оно выдерживает 1000 тепловых циклов от -40 °C до +150 °C без расслоения. Вы получаете монолитную конструкцию — без клеевого шва, без воздушных карманов. Для сред с высокой вибрацией (железнодорожный, морской транспорт) мы можем добавить сквозные заклёпки в качестве вторичной механической фиксации, но одна пайка уже проходит вибрационные испытания MIL-STD-810G.
Материалы и термическая обработка: медь C1100, алюминий 6063-T5
Медное основание: C1100 (ETP) с содержанием Cu 99,9%, электропроводность 101% IACS, отожжённое до 65 HRB для максимальной пластичности при обработке. Алюминиевые рёбра: экструдированные 6063-T5, предел текучести 145 МПа, твёрдость поверхности 90 HB. Мы отбраковываем любую заготовку с пористостью выше 0,5% — мы проверяем это ультразвуковым контролем каждой поступающей партии. Для агрессивных сред мы предлагаем медное основание с никелевым покрытием (5 мкм химический никель) и прозрачное анодирование рёбер (8–12 мкм, по MIL-A-8625). Если вам нужны более высокие рабочие температуры (200 °C+), мы переходим на медь C18150 (хром-цирконий) без потери проводимости.
Характеристика
Значение
Материал основания
Медь C1100 (99,9% Cu), отожжённая
Материал рёбер
Алюминий 6063-T5, экструдированный
Толщина основания
6 мм стандарт (4–15 мм по запросу)
Шаг рёбер
2,5 мм (доступно 1,8–4,0 мм)
Толщина рёбер
1,2 мм (доступно 0,8–2,0 мм)
Твёрдость основания
65 HRB (отожжённая)
Твёрдость рёбер
90 HB (закалка T5)
Плоскостность основания
0,01 мм TIR
Биение рёбер
макс. 0,02 мм
Чистота поверхности (основание)
Ra 0,8 мкм, доводка
Чистота поверхности (рёбра)
Ra 1,6 мкм, фрезерование
Тепловое сопротивление (стык)
< 0,05 °C/Вт
Макс. рабочая температура
150 °C (200 °C с C18150)
Срок изготовления
12 рабочих дней (прототип)
Минимальный заказ
Без минимального заказа — принимается одна единица
Контроль перед каждой отгрузкой: КИМ, плоскостность и тепловые испытания
Каждый радиатор с медным основанием и алюминиевыми ребрами проходит трёхэтапный процесс контроля качества. Этап 1: проверка поступающих материалов — мы тестируем чистоту меди спектрометром и твёрдость алюминия портативным твердомером Либа. Этап 2: в процессе — после пайки мы проводим 100% ультразвуковое сканирование для обнаружения пустот в соединении; после финальной шлифовки мы измеряем плоскостность на поверочной плите из гранита с индикатором 0,001 мм. Этап 3: финальный — каждая единица получает полный отчёт КИМ (Zeiss Contura), охватывающий 12 критических размеров, плюс тест теплового сопротивления на случайной выборке (1 на партию) с использованием нагретого штампа и массива термопар. Мы отправляем данные КИМ вместе с вашими деталями — без дополнительной платы.
Технологичность конструкции: что нам нужно из вашего чертежа
Чтобы сделать расчёт в течение 12 часов, отправьте файл STEP или IGES, а также 2D PDF с GD&T. Нам нужно три вещи: толщина основания и общие габариты, шаг и количество рёбер, а также схема крепёжных отверстий (M3–M8). Если у вас нет чертежа, мы можем работать по эскизу или номеру детали конкурента — мы выполняем обратное проектирование с точностью ±0,05 мм. Для новых конструкций мы рекомендуем минимальную толщину рёбер 2 мм и минимальный зазор между рёбрами 2 мм; ниже этого прогиб инструмента увеличивает время обработки на 40%. Ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ для выбора концевых фрез для глубоких карманов между рёбрами, а также с нашим руководством по допускам обработки на ЧПУ для того, что мы можем выдержать на тонких стенках.
Размеры партий и сроки: от одной единицы до 10 000
Мы эксплуатируем 18 станков с ЧПУ на нашей фабрике в Дунгуане, с круглосуточной мощностью для производства радиаторов. Один прототип отгружается за 12 рабочих дней — это включает пайку и полный контроль. Для производственных партий (100+ единиц) срок составляет 20–25 рабочих дней, потому что мы группируем загрузку печи вакуумной пайки (макс. 40 единиц за цикл). Мы используем систему Канбан для запасов медных заготовок и алюминиевых профилей, поэтому материал всегда в наличии. Если вам нужно быстрее, мы предлагаем ускоренную услугу прототипа за 5 дней по цене 1,5x от стандартной — это покрывает одну итерацию проверки конструкции.
Варианты обработки поверхности: без покрытия, анодирование или никелирование
Голые алюминиевые рёбра естественным образом окисляются, что добавляет 5–10% излучательной способности, но не вредит теплопроводности. Для принудительного воздушного охлаждения мы рекомендуем прозрачное анодирование (класс 2, 8 мкм) для предотвращения гальванической коррозии в медно-алюминиевом соединении. Для жидкостного охлаждения (холодные плиты) мы покрываем медное основание 5 мкм химического никеля для предотвращения загрязнения ионами меди. Если вам нужно чёрное покрытие для радиационного теплообмена, мы наносим PVD-покрытие чёрного цвета (излучательная способность 0,9) только на рёбра — никогда на основание, потому что толщина покрытия добавляет 5–10 мкм и испортит плоскостность.
Индивидуальные модификации: резьба, шпильки и крепёжные отверстия
Мы можем обработать любую схему крепления в медном основании: резьбовые отверстия (M2–M12), сквозные отверстия или запрессованные шпильки. Для IGBT-модулей мы рекомендуем вставки M4 helicoil в меди — медь мягкая (65 HRB), и резьба легко срывается. Мы также сверлим и нарезаем резьбу в отверстиях со стороны рёбер для крепления вентиляторов или термисторов. Если вам нужен предварительно нанесённый термоинтерфейсный материал (TIM), мы можем вырубить и нанести графитовую прокладку 0,25 мм или фазопереходную плёнку 0,13 мм. Все индивидуальные особенности покрываются тем же допуском плоскостности 0,01 мм — мы обрабатываем основание плоскость последним, после сверления всех отверстий.
Каков ваш минимальный объём заказа?
Без минимального заказа — мы изготавливаем один прототип для тестирования или производственную партию из 10 000 единиц, с той же системой качества (сертификаты ISO 9001:2015, IATF 16949), применяемой к каждой партии.
Можете ли вы повторить существующий радиатор конкурента?
Да — отправьте нам номер детали или физический образец, и мы выполним обратное проектирование с точностью ±0,05 мм, включая геометрию рёбер и крепёжные отверстия, в течение 3 дней.
Как вы гарантируете тепловые характеристики?
Мы тестируем тепловое сопротивление каждой партии (переход-корпус) с использованием калиброванного нагревательного штампа мощностью 100 Вт и указываем значение °C/Вт в сертификате КИМ, чтобы вы могли проверить наше заявление о сопротивлении стыка 0,05 °C/Вт.
Каков ваш стандартный срок изготовления для индивидуальной конструкции?
Прототипы отгружаются за 12 рабочих дней (5 дней ускоренно), производственные партии от 100 единиц отгружаются за 20–25 рабочих дней, и мы предоставляем письменное обязательство по срокам с каждым расчётом.
Отправьте ваш чертёж сегодня для получения твёрдого расчёта в течение 12 часов. Эл. почта