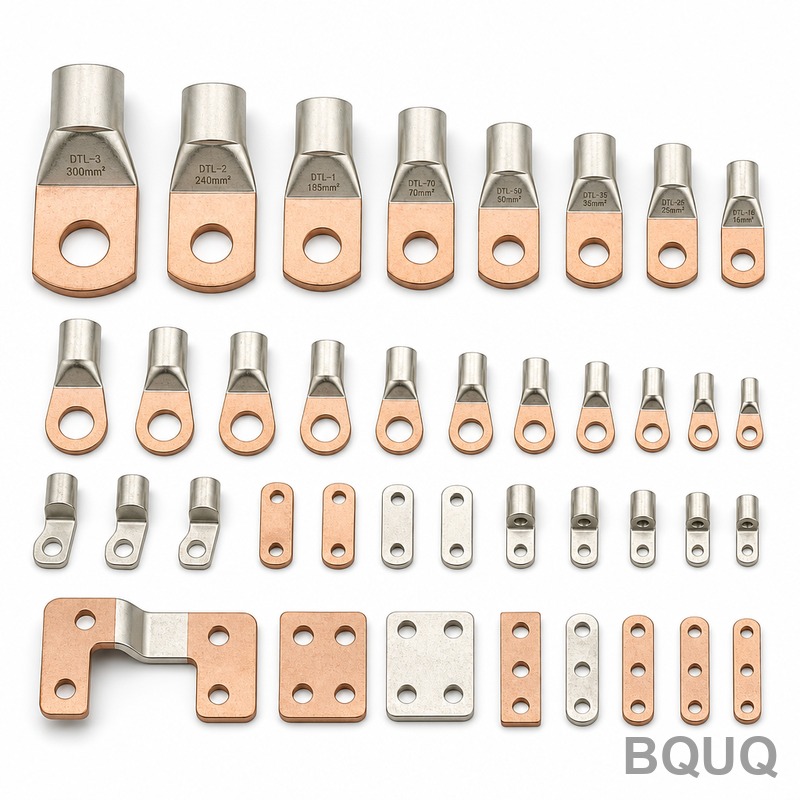
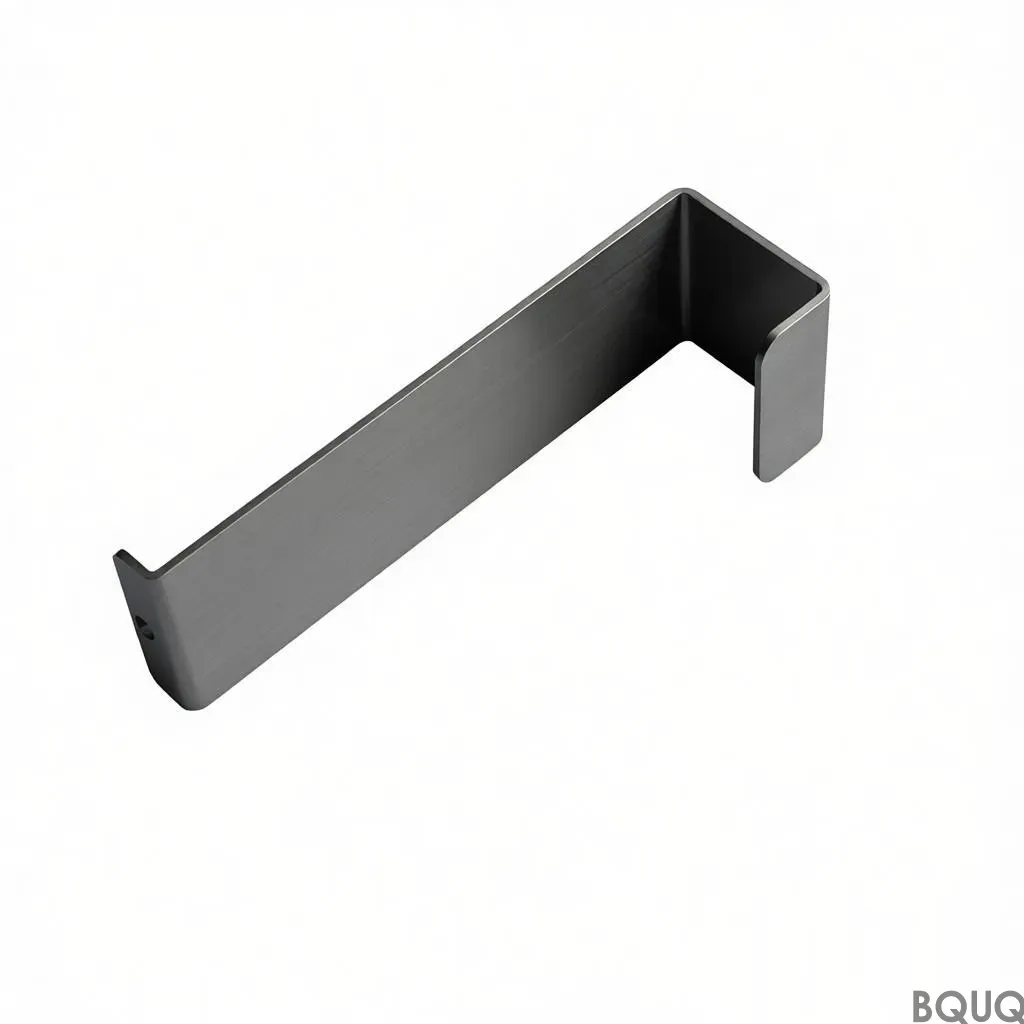
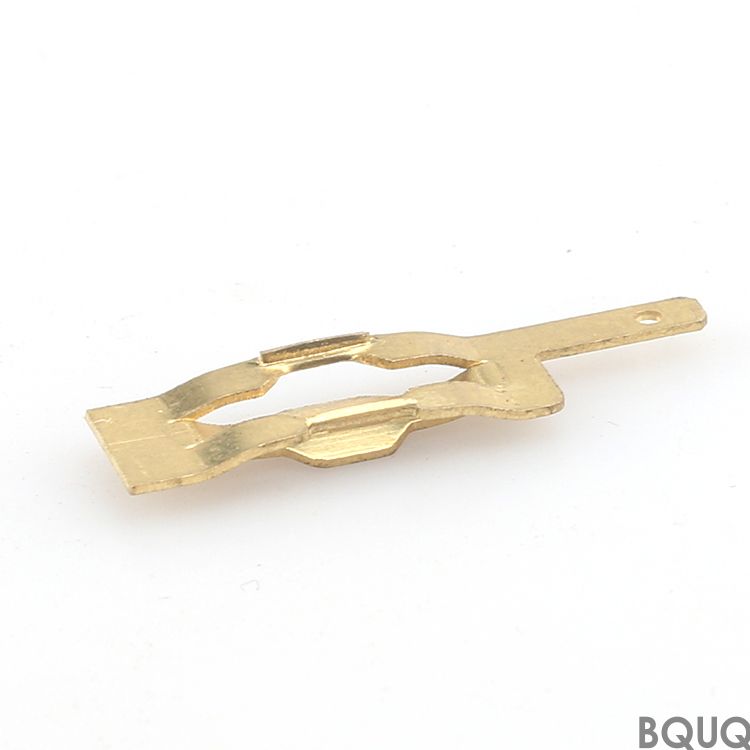
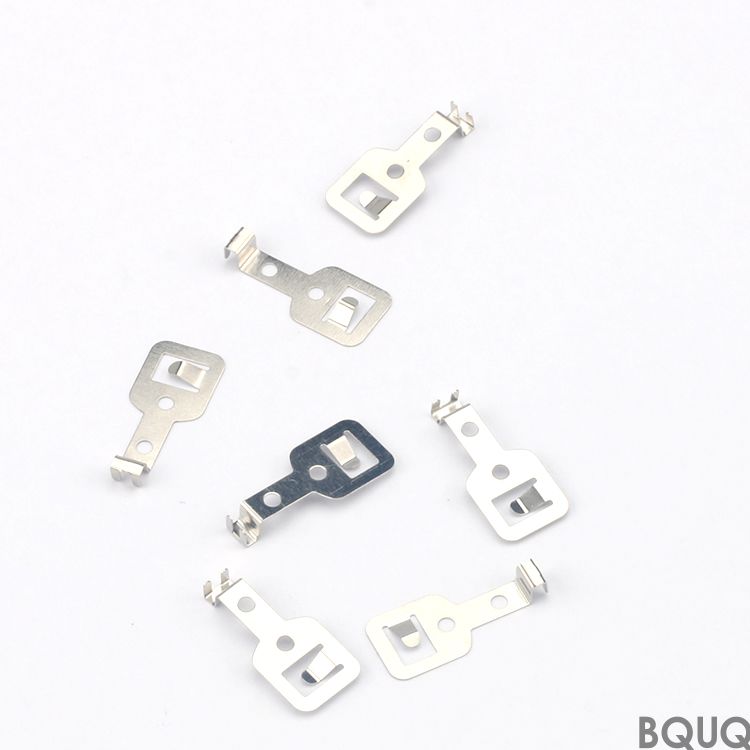
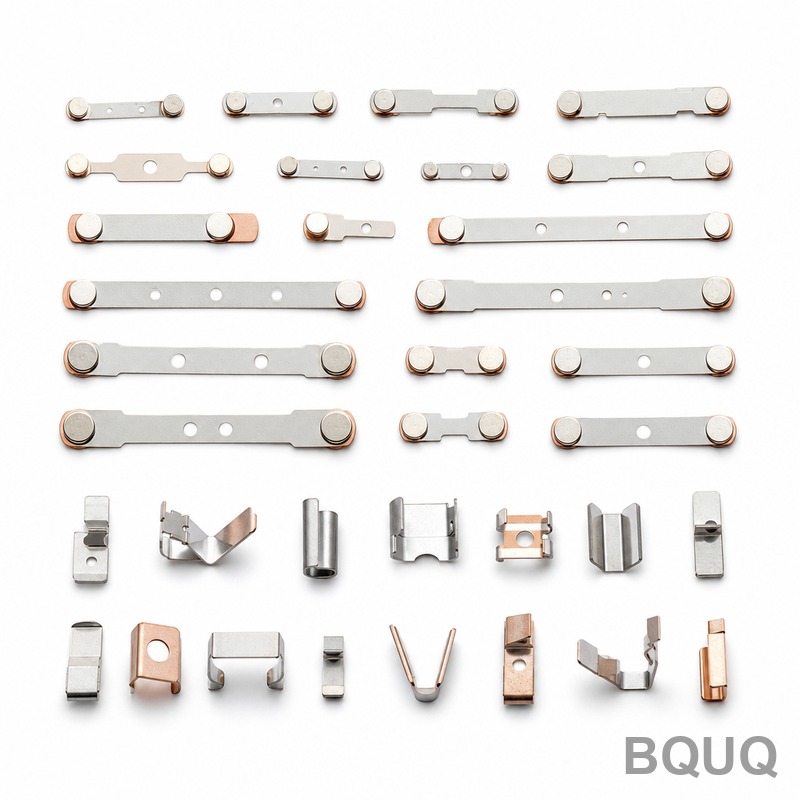
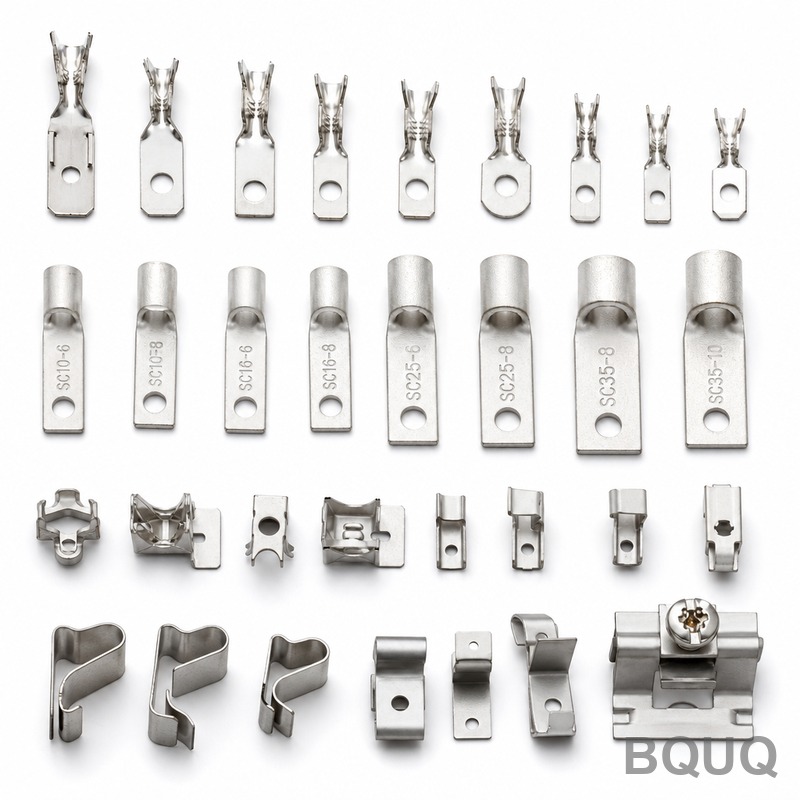
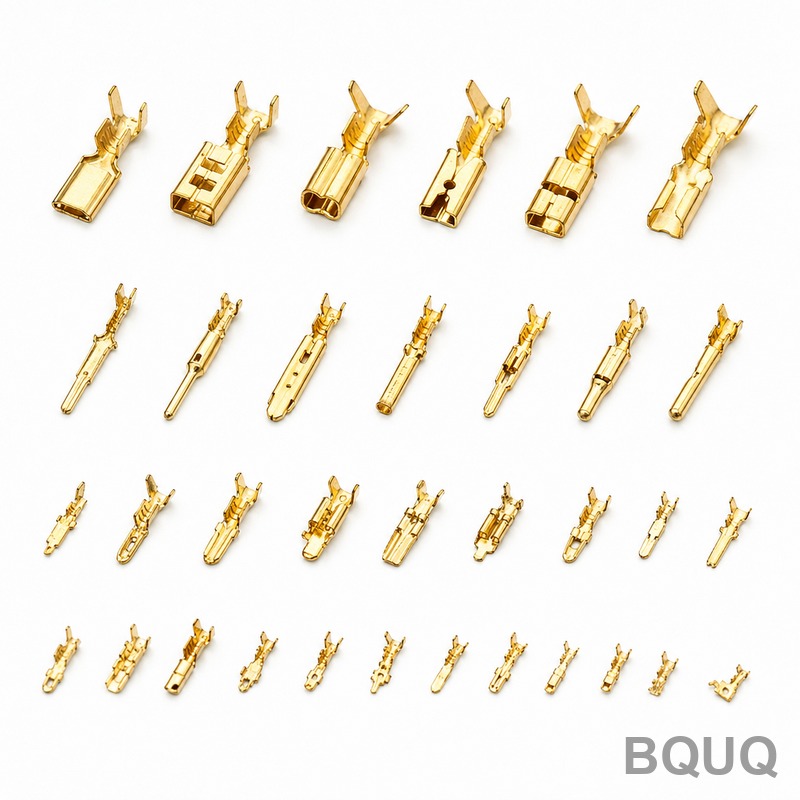
Это полная линейка штампованных медных и латунных клемм для сильноточных распределительных устройств, межаккумуляторных соединений и сборок шин. Вы получаете плоскостность в предел
Коллекция прецизионных штампованных силовых клемм | Завод BQUQ в Китае
Это полная линейка штампованных медных и латунных клемм для сильноточных распределительных устройств, межаккумуляторных соединений и сборок шин. Вы получаете плоскостность в пределах 0,02 мм, высоту з
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это полная линейка штампованных медных и латунных клемм для сильноточных распределительных устройств, межаккумуляторных соединений и сборок шин. Вы получаете плоскостность в пределах 0,02 мм, высоту заусенца менее 0,05 мм и диапазон твердости от 1/4H до полного H (HV 80–150) в зависимости от сплава и нагартовки. Каждая деталь изготавливается в Китае на нашем заводе в Дунгуане с 20-летним опытом работы; стандартный срок изготовления оснастки — 15 дней, изготовление прототипов — 7 дней.
Почему штампованные клеммы превосходят обработанные блоки для сильноточных цепей
Механическая обработка удаляет материал и нарушает структуру зерна, что повышает сопротивление на границах зерен. Штамповка выравнивает зерно вдоль радиуса гиба, обеспечивая непрерывный путь с низким сопротивлением. Наши силовые клеммы выдерживают до 300 А на 10 мм² поперечного сечения с повышением температуры менее 30°C при номинальной нагрузке. Штампованная кромка упрочняется в процессе деформации, повышая механическую прочность в критической точке контакта без увеличения толщины материала.
Используемые материалы и термическая обработка для надежности контакта
Мы храним на складе медь C1100 ETP, бериллиевую бронзу C17200 и латунь C2680 толщиной от 0,3 мм до 6,0 мм. Для применений с высоким циклом нагружения мы указываем C17200 в состоянии TH04 (HV 360–420) для устойчивости к релаксации напряжений при 150°C. Для чистой проводимости мы используем C1100 в полутвердом состоянии (HV 80–110), что обеспечивает проводимость 101% IACS при сохранении способности к гибу на 90° без растрескивания. Все сертификаты на материалы прослеживаются до номера плавки на заводе-изготовителе.
Конструкция прогрессивного штампа, обеспечивающая допуск ±0,01 мм на протяжении 500 000 ходов
Наш инструментальный цех изготавливает прогрессивные штампы с пуансонами из стали D2 и твердосплавными вставками. Мы контролируем положение пилотного отверстия полосы с точностью ±0,005 мм, что обеспечивает расположение критического рисунка монтажных отверстий клеммы в пределах ±0,01 мм истинного позиционирования. Штамп обслуживается по профилактическому графику: мы измеряем износ пуансона после каждых 50 000 ходов и перешлифовываем до того, как отклонение превысит 20% допустимого значения. Именно поэтому мы можем предложить гарантию на оснастку в 500 000 ходов для всех стандартных семейств клемм.
Варианты обработки поверхности и покрытия для низкого переходного сопротивления
Поверхность голой меди обрабатывается до Ra 0,8 мкм на плоских участках и Ra 0,4 мкм на контактных площадках. Для коррозионной стойкости и стабильного переходного сопротивления ниже 0,5 мОм мы предлагаем селективное серебрение (3–5 мкм), лужение (5–8 мкм) или никелевый подслой с золотом (0,1–0,3 мкм). Адгезия покрытия проверяется испытанием на изгиб на 180° без отслаивания. Мы также наносим бесцветное хроматное конверсионное покрытие на голую медь для предотвращения окисления при хранении и транспортировке.
Контроль размеров перед каждой отгрузкой
Каждая партия проверяется на КИМ (координатно-измерительной машине) на предмет положения отверстий, углов гиба и плоскостности. Мы отбираем 32 образца из каждой партии по стандарту AQL 0,65. Для критических размеров, таких как толщина контактного лепестка клеммы, мы проводим 100% контроль с помощью лазерного микрометра. Твердость проверяется по шкале Роквелла 15T в трех точках на образец. Полный отчет по размерам с графиками КИМ прилагается к упаковочному листу. Если вам требуется PPAP уровень 3 или сертификат на материал с химическим анализом, мы предоставляем это без дополнительной платы.
Упаковка и защита от потускнения для международных перевозок
Клеммы упаковываются в антистатическую бумагу с ингибитором коррозии (VCI) для предотвращения потускнения при морских перевозках. Каждый слой разделен пенопластом для предотвращения царапин на контактных поверхностях. Стандартные экспортные картонные коробки вмещают 5 000–10 000 штук в зависимости от размера клемм. Мы предлагаем вакуумную упаковку для длительного хранения (свыше 12 месяцев) без дополнительной платы. Для авиаперевозок мы используем коробки с перегородками для исключения повреждения кромок от вибрации.
Разбивка затрат: оснастка и цена за штуку для штампованных клемм
Стоимость оснастки составляет от $1 500 за простую плоскую клемму до $8 000 за сложную деталь с несколькими гибами и прорезной контактной пружиной. Цена за штуку обратно пропорциональна объему: при 10 000 штук вы платите приблизительно $0,45–$0,90 за клемму; при 100 000 штук цена снижается до $0,15–$0,35. Поскольку мы используем высокоскоростные прессы со скоростью 400–800 ходов в минуту, заказ на 50 000 штук занимает всего 2–3 часа машинного времени. Мы можем амортизировать стоимость оснастки в цену за штуку, если ваш годовой объем превышает 200 000 штук.
Характеристика
Значение
Примечания
Марка материала
C1100 ETP, C17200 BeCu, C2680 Brass
Сертификат завода прослеживается
Диапазон толщин
0,3 мм – 6,0 мм
Допуск ±0,02 мм
Твердость (C1100)
HV 80 – 110 (1/2H)
По ASTM B152
Твердость (C17200)
HV 360 – 420 (TH04)
Для деталей с высоким циклом
Допуск на размеры
±0,01 мм (критический), ±0,05 мм (общий)
Проверено на КИМ
Чистота поверхности
Ra 0,4 мкм (контактная площадка), Ra 0,8 мкм (плоскость)
Измерено профилометром
Плоскостность
Макс. 0,02 мм на длине 50 мм
На гранитной поверочной плите
Высота заусенца
Макс. 0,05 мм
По IPC-2222
Варианты покрытия
Ag 3–5 мкм, Sn 5–8 мкм, Ni+Au 0,1–0,3 мкм
Селективное или полное
Срок изготовления
7 дней (прототип), 15 дней (производство)
С момента утверждения чертежа
Минимальный заказ
Без минимального заказа
1 прототип или 1 000 000 штук
Как мы оформляем документацию по соответствию UL и RoHS
Все материалы соответствуют директиве RoHS 2.0 (Директива 2011/65/EU), с протоколами испытаний, выданными сторонней лабораторией. Для компонентов, признанных UL, мы можем предоставить желтую карту, если ваша конструкция клеммы соответствует стандартной серии UL 310 или UL 486A. Мы поддерживаем линию штамповки, сертифицированную UL, для контактных и соединительных клемм. Если ваше применение требует определенного класса горючести или конкретного значения CTI (сравнительного индекса трекингостойкости), мы подберем соответствующий изоляционный материал и изготовим клемму соответствующим образом. Полная документация отгружается вместе с товаром.
Собственные вторичные операции, экономящие ваше время на сборке
Мы выполняем нарезку резьбы, клепку и установку штифтов на нашем предприятии, поэтому вы получаете готовый узел, а не отдельные клеммы. Наши станции ЧПУ для нарезки резьбы обрабатывают резьбу от M2 до M8 с точностью позиционирования ±0,05 мм. Мы также предлагаем ультразвуковую сварку проволочных выводов к клеммам с испытанием на усилие отрыва для проверки целостности сварного шва. Для клеммных колодок мы можем собрать штампованные контакты в пластиковые корпуса и проверить усилие вставки/извлечения в соответствии с вашими спецификациями. Это сокращает количество ваших поставщиков и уменьшает время входного контроля.
Быстрое прототипирование для новых конструкций клемм
Для новой конструкции мы используем комбинацию проволочно-вырезного электроэрозионного станка и лазерной резки для изготовления 5–10 прототипов в течение 7 дней, не дожидаясь изготовления жесткого штампа. Допуски на прототипы составляют ±0,05 мм, что немного шире, чем при серийном производстве, но достаточно для проверки соответствия и функциональности. После утверждения прототипа мы предоставляем цену на производственный штамп с зачетом $500 в счет вашего первого производственного заказа. Мы также отправляем отчет DFM (технологичность конструкции) с каждым прототипом, с указанием ограничений по радиусу гиба и возможностей улучшения использования материала. Это самый быстрый способ проверить конструкцию клеммы перед вложением средств в оснастку.
Что наши клиенты обычно спрашивают об этой коллекции
Существует ли минимальный объем заказа для коллекции прецизионных штампованных силовых клемм?
Нет, минимального объема заказа не существует; вы можете заказать один прототип или миллион серийных деталей, и цена масштабируется в зависимости от объема.
Можете ли вы изменить форму клеммы или покрытие в соответствии с моей существующей конструкцией?
Да, мы настраиваем геометрию штампа, толщину материала и рисунок покрытия на основе вашего 2D-чертежа или 3D-модели, с проверкой DFM в течение 24 часов.
Как вы обеспечиваете качество при крупносерийном заказе штампованных клемм?
Мы используем встроенный оптический контроль 100% деталей по критическим размерам и выборку из 32 деталей на КИМ для каждой партии по стандарту AQL 0,65, с включением полных отчетов.
Каков типичный срок изготовления нестандартной штампованной силовой клеммы?
Прототипы отправляются через 7 дней, производственная оснастка изготавливается за 15 дней, а первые образцы утверждаются в течение 2 дней после готовности оснастки.
Для получения точного предложения в течение 12 часов отправьте ваш 2D-чертеж или 3D-модель на адрес sc@bquq.com или свяжитесь с нашей инженерной командой в WhatsApp по номеру +86 13713157787. Мы рассмотрим ваши требования к материалу, допускам и покрытию и отправим разбивку затрат на оснастку и цену за штуку. Отправьте ваш чертеж сейчас, и мы ответим в течение одного рабочего дня. Если вы все еще подбираете режущий инструмент для последующих процессов, ознакомьтесь с нашим Похожие товары