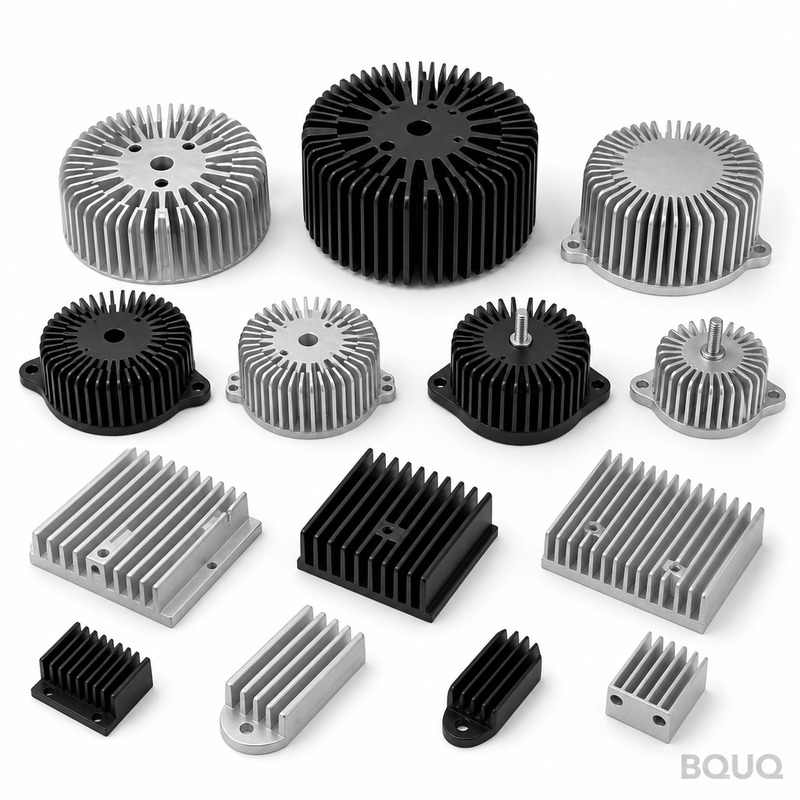
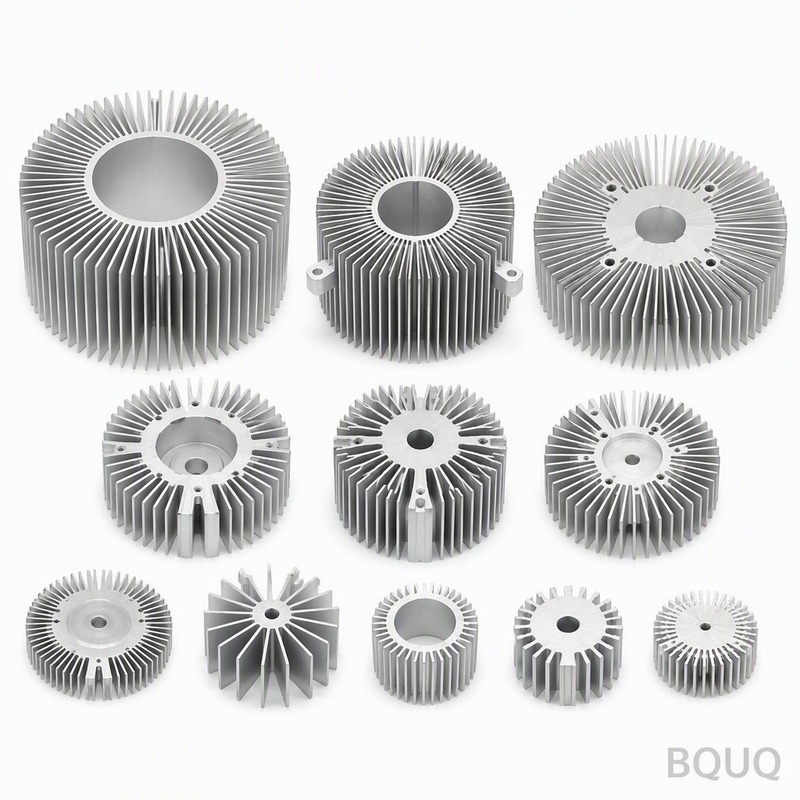
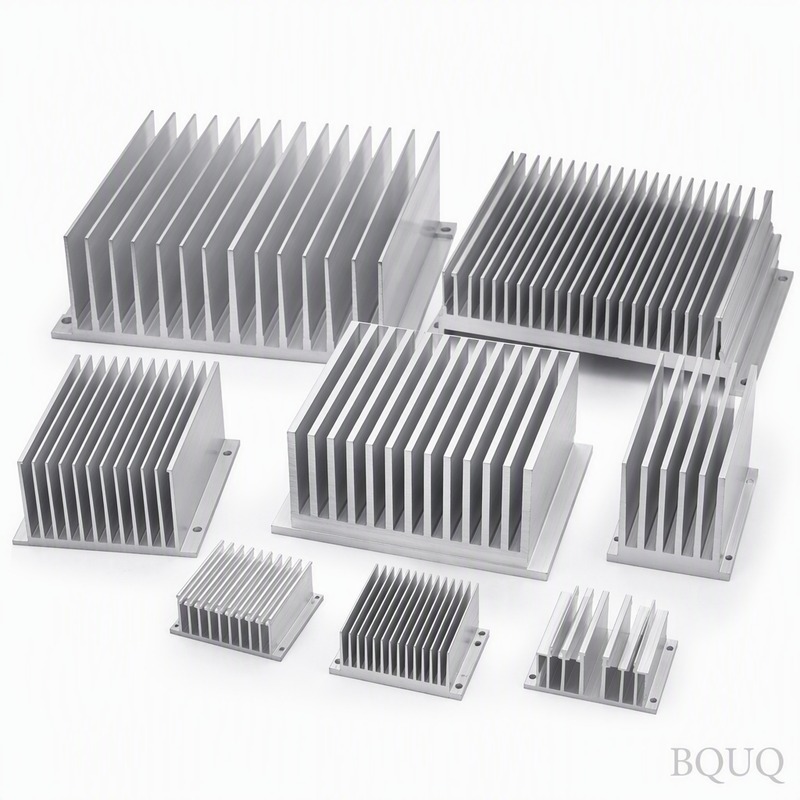
радиатор для SSD: алюминий 1050A, рёбра 0,4 мм с шагом 3,0 мм, плоскостность 0,10 мм на 100 мм, тепловое сопротивление 0,48 К/Вт. Минимальный заказ 200 шт., отгрузка за 5 рабочих д...
Радиатор для SSD
heat sink for ssd: 1050A aluminium, 0.4 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 200 pcs, ships in 5 working d...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
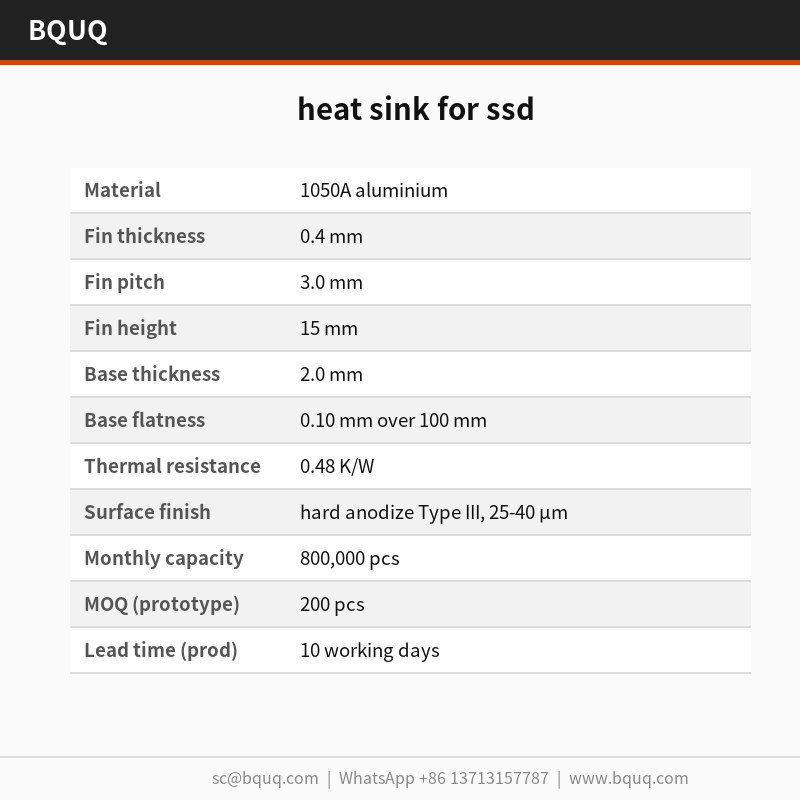
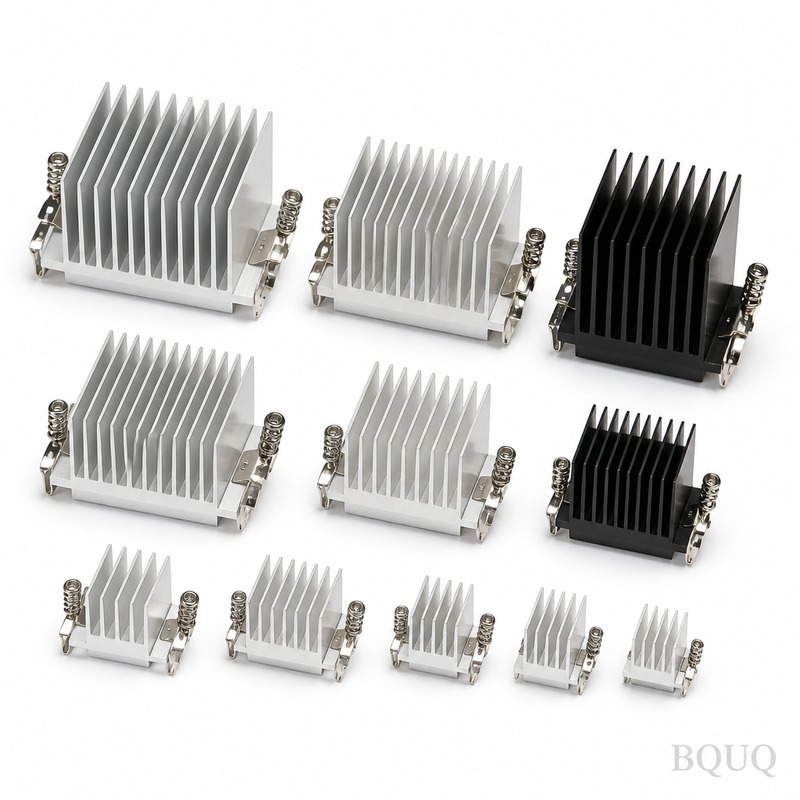
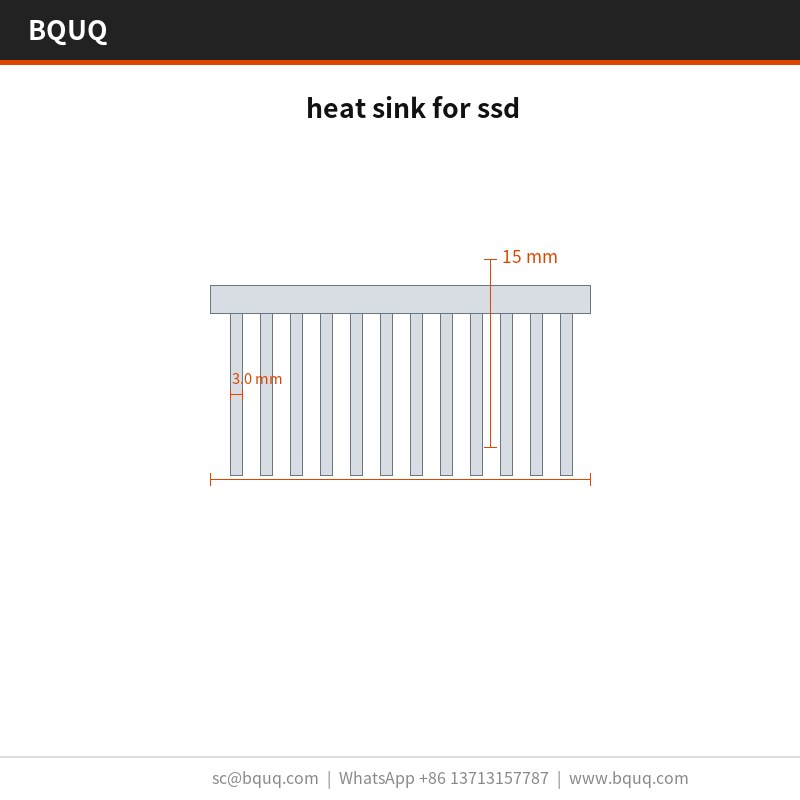
Радиатор для SSD штампуется из алюминия 1050A с основанием 2,0 мм и рёбрами 0,4 мм с шагом 3,0 мм. Он обеспечивает плоскостность 0,10 мм на 100 мм и тепловое сопротивление 0,48 К/Вт при ΔT = 75 К с принудительным воздушным потоком 2,0 м/с. Ежемесячная мощность достигает 800 000 шт. с твёрдым анодированием Type III толщиной 25–40 мкм.
Основание 2,0 мм и рёбра 0,4 мм определяют конструкцию этого радиатора для SSD. Штампованный из алюминия 1050A на оснастке 110 т, он обеспечивает плоскостность 0,10 мм на 100 мм и тепловое сопротивление 0,48 К/Вт при ΔT = 75 К, принудительный воздушный поток 2,0 м/с. Ежемесячный выпуск составляет 800 000 шт.
Подход к проектированию и технология
Малая толщина рёбер — вот где штамповка выигрывает: рёбра 0,4 мм с шагом 3,0 мм дают больше поверхности на кубический миллиметр, чем фрезерованный или экструдированный профиль в том же габарите.
Цельная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей, сокращая тепловой путь. Между алюминием 1050A и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ с разрешением 0,001 мм, а не в эксплуатации.
Каждый ход штампа геометрически идентичен, поэтому позиция отверстий ±0,15 мм сохраняется по всей партии. Именно это делает крупносерийные программы для светодиодных промышленных светильников воспроизводимыми.
Твёрдое анодирование Type III, 25–40 мкм наносится после формообразования, поэтому коррозионная защита не прорезается у основания рёбер, как это происходит у фрезерованных аналогов.
Выбор материала и отделка поверхности
Стандартный материал — алюминий 1050A с твёрдым анодированием Type III, 25–40 мкм. Для применений, где важна стойкость к воздействию в светодиодных промышленных светильниках, мы рекомендуем пассивирование; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
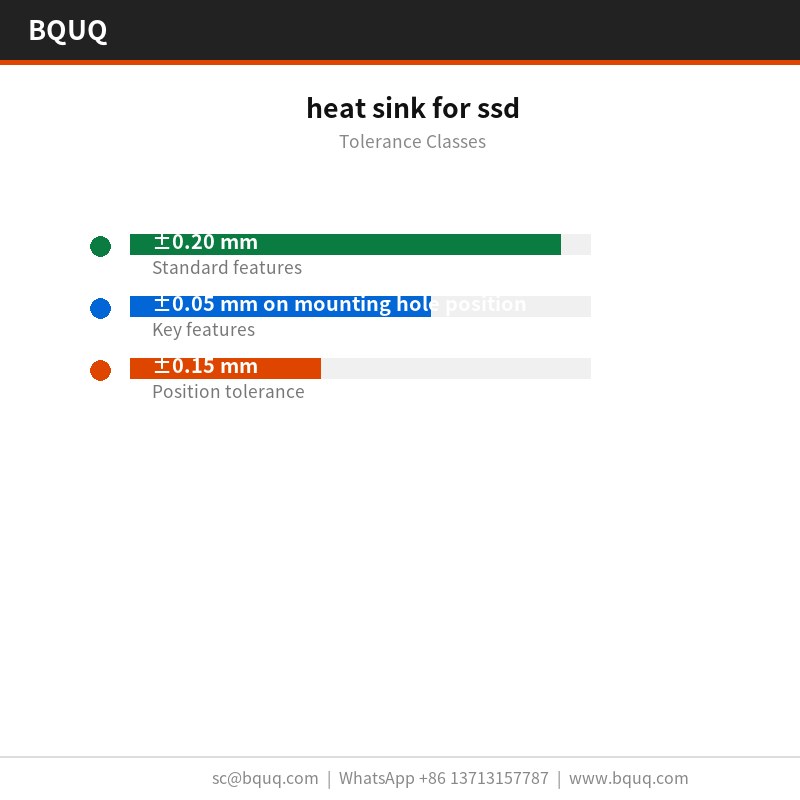
Общие размеры выполняются с допуском ±0,20 мм, критические элементы, такие как позиция монтажных отверстий, выдерживаются отдельно с ±0,05 мм. Формообразованная геометрия наследует повторяемость оснастки ±0,03 мм, а позиция отверстий выдерживается с ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Плоскостность проверяется на гранитной поверочной плите при 25 °C на соответствие пределу 0,10 мм на 100 мм, а шаг рёбер проверяется оптически с точностью ±0,03 мм. Отчёты прилагаются к каждой партии.
Прослеживаемость партии ведётся от рулона до коробки: номер плавки, диапазон ходов пресса и протокол контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно привязать к конкретному прогону.
Мы проверяем вершины рёбер 0,4 мм на заусенцы и трещины после формообразования, поскольку штамповка может расколоть основание ребра без смещения какого-либо размерного параметра на чертеже. Предел заусенцев устанавливается для каждой детали.
Финальная упаковка — антистатический пакет + деревянный ящик для партий свыше 50 кг. Каждая коробка маркируется партией, количеством и статусом контроля, а запись хранится 10 лет в соответствии с документацией ISO9001.
Где применяется эта деталь
В светодиодных промышленных светильниках характеристика 0,48 К/Вт определяет, какой воздушный поток ещё необходим корпусу. При температурах перехода светодиодных промышленных светильников рёбра 0,4 мм с шагом 3,0 мм удерживают дельту-T в пределах бюджета датчика.
Программы для светодиодных промышленных светильников — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг 3,0 мм при толщине заготовки 0,4 мм — практический предел для алюминия.
Требования к упаковке и вибрации для светодиодных промышленных светильников подталкивают к цельной конструкции. Штампованный радиатор для SSD не имеет клея, который может ползти, — а это обычный режим отказа двухкомпонентных охладителей.
Конструкторы, работающие над светодиодными промышленными светильниками, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка светодиодных промышленных светильников автоматизирована, и неплоское основание останавливает линию.
Часто задаваемые вопросы: ваши вопросы перед заказом
Каков срок поставки радиатора для SSD?
Прототип — 5 рабочих дней с момента утверждения чертежа; серийное производство — 10 рабочих дней после подписания первого образца. Изготовление оснастки для новой детали занимает . Мы предлагаем цены FOB Гуанчжоу, морская доставка в Европу занимает около 25–30 дней после бронирования.
Как это сравнивается с экструдированным радиатором для SSD?
Экструзия дешевле примерно от 500 000 штук в год и даёт более гладкий профиль. Штамповка выигрывает ниже этого объёма и везде, где толщина рёбер опускается ниже 0,5 мм, поскольку экструзия не может стабильно выдерживать 0,4 мм. Для прототипов светодиодных промышленных светильников обычно решающим фактором является стоимость оснастки.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при ΔT = 75 К, принудительный воздушный поток 2,0 м/с и заявляем 0,48 К/Вт. Это установившееся значение, а не переходное: для поведения светодиодных промышленных светильников при первом включении нужен другой тест, и мы можем провести его по запросу.
Можете ли вы поставить без обработки поверхности?
Да, мы отгружаем в состоянии после штамповки для клиентов, которые выполняют отделку самостоятельно. Риск — следы от обращения на рёбрах 0,4 мм, поэтому мы упаковываем такие детали с прокладочными листами внутри антистатического пакета + деревянного ящика для партий свыше 50 кг.
Предоставляете ли вы CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с протоколом КИМ и 3D STEP по запросу. Оба содержат выноски плоскостности и линии разъёма оснастки, что важно, если вы проверяете 0,10 мм на 100 мм в собственной сборке.
Как мы производим и отгружаем
Линия находится в Дунгуане на едином предприятии ISO9001. Прессы 110 т охватывают семейство радиаторов для SSD, а 800 000 шт. в месяц — текущий законтрактованный выпуск.
Наш опыт в светодиодных промышленных светильниках восходит к первой программе оснастки в 2015 году. Именно поэтому стандартное твёрдое анодирование Type III, 25–40 мкм и ±0,20 мм являются консервативными, а не оптимистичными.
Оснастка изготавливается собственными силами, что позволяет удерживать ±0,03 мм на протяжении программы в 800 000 шт., а не дрейфовать от детали к детали.
Запросить цену: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
Твёрдое анодирование Type III, 25–40 мкм после формообразования
Толщина покрытия; коррозионная защита у основания рёбер
Контроль
КИМ с разрешением 0,001 мм; 0,10 мм на 100 мм
Плоскостность; позиция отверстий ±0,15 мм
Финальный
Контроль перед каждой отгрузкой
Партионный отчёт по размерам
Часто задаваемые вопросы
Каково тепловое сопротивление этого радиатора для SSD?
Он обеспечивает 0,48 К/Вт при ΔT = 75 К с принудительным воздушным потоком 2,0 м/с. Основание 2,0 мм и рёбра 0,4 мм с шагом 3,0 мм обеспечивают высокую площадь поверхности на кубический миллиметр, а цельная штампованная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей.
Какой материал и отделка поверхности используются?
Радиатор штампуется из алюминия 1050A. После формообразования наносится твёрдое анодирование Type III толщиной 25–40 мкм. Это защищает от коррозии без прорезания у основания рёбер, в отличие от фрезерованных аналогов, где анодирование может быть нарушено.
Каких допусков ожидать на штампованном радиаторе?
Плоскостность выдерживается 0,10 мм на 100 мм. Позиция отверстий сохраняется ±0,15 мм по всей партии, поскольку каждый ход штампа геометрически идентичен. Контроль использует КИМ с разрешением 0,001 мм для выявления износа штампа как смещения шага рёбер.
Ежемесячный выпуск составляет 800 000 шт. Оснастка 110 т и рёбра 0,4 мм с шагом 3,0 мм поддерживают воспроизводимые крупносерийные программы. Эта мощность подходит для светодиодных промышленных светильников и аналогичных объёмных применений.
Почему выбрать штампованную конструкцию вместо экструзии или фрезерования?
Штамповка выигрывает по толщине рёбер: рёбра 0,4 мм с шагом 3,0 мм дают больше поверхности на кубический миллиметр, чем фрезерованные или экструдированные профили в том же габарите. Цельная геометрия устраняет клеевой слой, сокращая тепловой путь. Штампованная конструкция также лучше переносит партионные отклонения.
Контроль перед каждой отгрузкой использует КИМ с разрешением 0,001 мм. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется до эксплуатационных проблем. Плоскостность проверяется на 0,10 мм на 100 мм, а позиция отверстий — на ±0,15 мм.
Где обычно применяется этот радиатор для SSD?
Он используется для охлаждения SSD и аналогичной электроники. Штампованная конструкция из алюминия 1050A с твёрдым анодированием Type III подходит для объёмных программ, таких как светодиодные промышленные светильники, где важны воспроизводимая позиция отверстий ±0,15 мм и ежемесячный выпуск 800 000 шт.