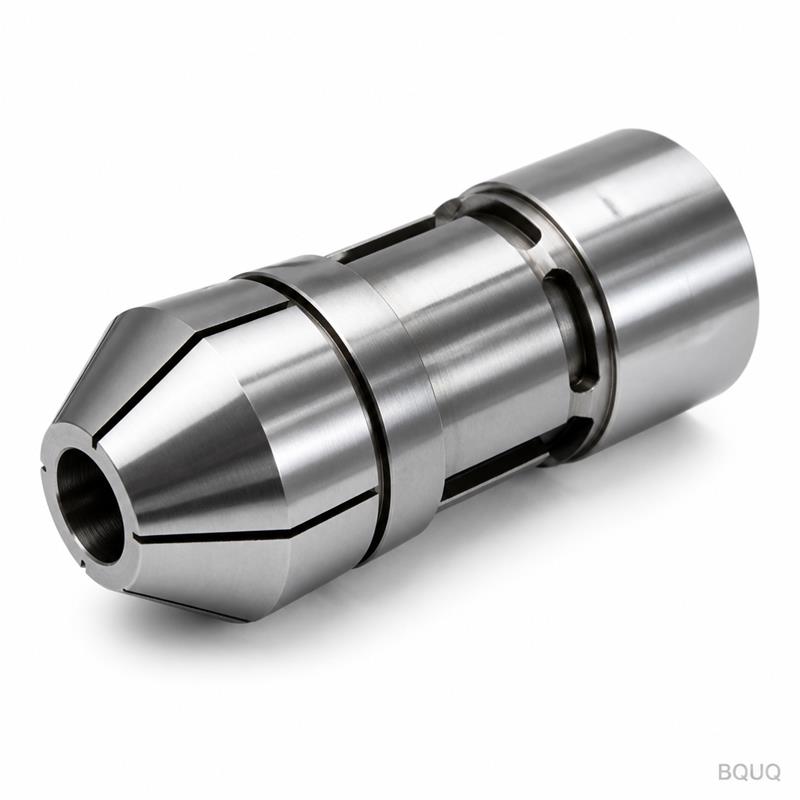
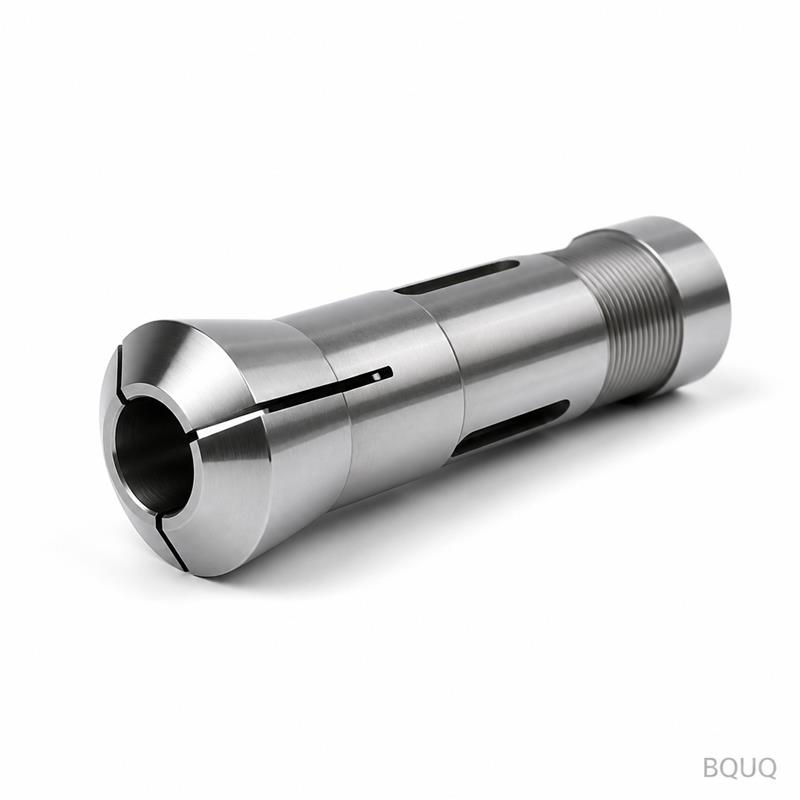
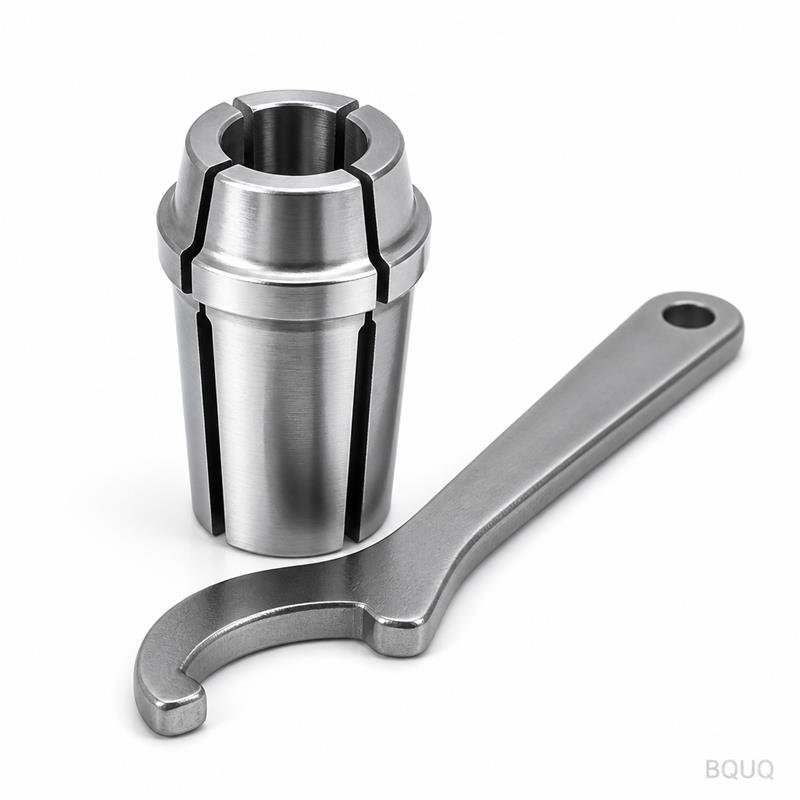
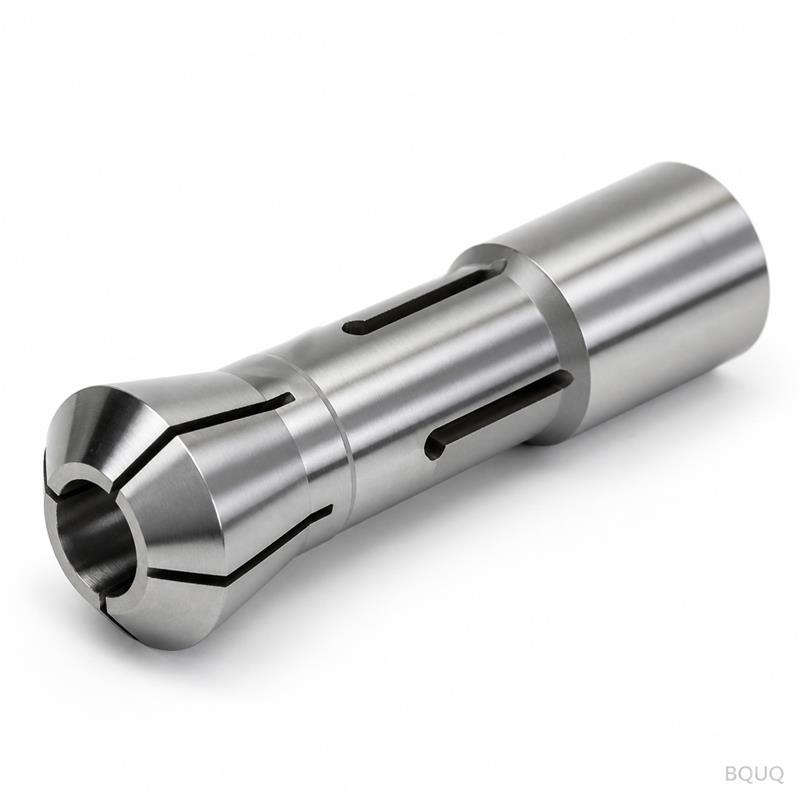
Это CNC-обработанный цанговый патрон с круглым отверстием для токарного автомата, тип 50, с пружинным зажимом, предназначенный для высокообъемной токарной обработки круглого прутко
BQUQ Цанговый патрон с круглым отверстием для токарного автомата, тип 50, с пружинным зажимом, CNC-обработка
Это CNC-обработанный цанговый патрон с круглым отверстием для токарного автомата, тип 50, с пружинным зажимом, предназначенный для высокообъемной токарной обработки круглого пруткового материала. Вы п
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это CNC-обработанный цанговый патрон с круглым отверстием для токарного автомата, тип 50, с пружинным зажимом, предназначенный для высокообъемной токарной обработки круглого пруткового материала. Вы получаете гарантированное биение ≤0.008 мм, твердость HRC 58-60 и чистоту поверхности Ra 0.4 мкм, что напрямую обеспечивает более длительный срок службы инструмента и стабильные диаметры деталей на вашем швейцарском или автоматическом токарном станке. Мы отгружаем с нашего завода в Дунгуане в течение 7-10 дней и принимаем заказы даже на одну деталь, поскольку знаем, что прототипирование и ремонтные работы не терпят отлагательств.
Как круглое отверстие типа 50 захватывает заготовку без деформации
Геометрия типа 50 использует полное круглое отверстие с продольными пазами, прорезанными проволочной электроэрозионной обработкой (EDM), а не фрезерованием. Это создает 12 независимых зажимных сегментов, которые радиально сжимаются при втягивании в конус патрона. В отличие от разрезных стальных цанг, пружинное действие здесь обработано в корпусе, а не добавлено как отдельный компонент. Результат — равномерное усилие зажима по всей окружности: никакой шестигранной деформации на мягкой латуни или алюминии. Для прутка 20 мм мы выдерживаем диаметр зажима в пределах ±0.005 мм, поэтому ваши подающие пальцы и направляющие втулки остаются соосными.
Выбор материала и термическая обработка для 10 000+ циклов
Мы используем либо пружинную сталь 20CrMnTi, либо 65Mn, в зависимости от диаметра вашего прутка и толщины стенки. Для отверстий менее 30 мм мы применяем 65Mn, так как она обеспечивает лучшую упругую восстановимость после миллионов циклов открытия-закрытия. Для больших отверстий 20CrMnTi цементируется на глубину слоя 0.8-1.2 мм. Процесс закалки контролируется в вакуумной печи для предотвращения обезуглероживания и окалины на поверхности. Окончательная твердость зафиксирована на уровне HRC 58-60, не мягче и не тверже. Если мы превысим HRC 62, цанга станет хрупкой; ниже HRC 55 — она преждевременно износит вашу направляющую втулку. Это баланс прецизионного производства, а не догадки.
Финишная обработка отверстия: хонингование, а не только шлифовка
После термической обработки круглое отверстие бесцентрово шлифуется до допуска диаметра H6. Затем мы хонингуем отверстие для достижения зеркальной поверхности Ra 0.4 мкм. Зачем хонинговать? Шлифовка оставляет рваный, смазанный поверхностный слой, который вызывает микросварку на заготовках из нержавеющей стали. Хонингование удаляет этот слой и создает перекрестный рисунок, удерживающий тонкую пленку смазочно-охлаждающей жидкости. Ваш пруток плавно скользит внутрь и наружу, сокращая время цикла до 15% в наших собственных испытаниях на Citizen L20. Мы также снимаем фаску на входе отверстия под углом 30°, чтобы предотвратить зацепление прутка за кромку.
Контроль перед каждой отгрузкой: биение, твердость и усилие обратной затяжки
Каждая цанга, а не выборочный образец, проверяется на индикаторе TIR с калиброванным эталонным прутком. Мы фиксируем три значения в сертификате испытаний: концентричность у носка, концентричность на глубине 50 мм и осевое усилие обратной затяжки в ньютонах. Твердость проверяется портативным твердомером Роквелла на поверхности конуса, а не на отверстии. Мы также проводим 100-цикловый тест открытия-закрытия на пневматическом патроне, чтобы подтвердить, что пружинные сегменты возвращаются в точное исходное положение. Если биение превышает 0.008 мм, цанга выбраковывается — без переделки, без понижения до "сорта B".
Совместимость и монтажные размеры для распространенных токарных автоматов
Эта цанга соответствует стандартному конусу типа 50 (1:10) и резьбе (M30 x 1.5), используемым на большинстве японских и корейских токарных автоматов. Проверьте марку вашего станка: Citizen, Tsugami, Star, Hanwha и Nomura — все принимают этот профиль. Общая длина составляет 80 мм, длина резьбы — 12 мм. Если у вас нестандартная тяговая труба, мы можем изменить длину резьбы или добавить упорный буртик с дополнительным сроком 2 дня. Пришлите нам чертеж вашей текущей цанги, и мы проверим угол конуса на нашем оптическом компараторе до начала резки стали.
Поверхностная обработка для защиты от коррозии и снижения трения
Стандартная отделка — черное оксидирование, обеспечивающее базовую коррозионную стойкость при транспортировке. Для условий обработки с обильной смазкой мы рекомендуем опциональное покрытие нитридом титана (TiN) на отверстии и конусе. TiN добавляет твердость 2,200 HV на поверхности и снижает коэффициент трения до 0.4, что означает меньшее залипание на алюминии и пластиках. Мы также предлагаем матовое фосфатное покрытие, которое лучше впитывает смазку, идеально для направляющих втулок с подачей масла. Каждый вариант наносится после финальной шлифовки, поэтому толщина покрытия не влияет на допуск отверстия H6.
Замена и ремонт: мы перешлифовываем ваши изношенные цанги
Когда ваша существующая цанга типа 50 теряет захват после интенсивного использования, не выбрасывайте ее. Мы можем перешлифовать отверстие до следующего стандартного размера (например, с 20.0 мм до 20.5 мм) и повторно хонинговать поверхность до Ra 0.4 мкм. Эта услуга стоит примерно 40% от новой цанги и занимает 5 рабочих дней. Мы также проверяем конус на износ; если повреждение конуса превышает 0.01 мм, мы отклоняем ремонт, так как цанга не будет правильно садиться в патрон. Пришлите нам фото конуса и отверстия, и мы сообщим в течение 24 часов, подлежит ли она восстановлению.
| Параметр | Спецификация | |-----------|---------------| | Наименование продукта | CNC-обработанный цанговый патрон с круглым отверстием для токарного автомата, тип 50, с пружинным зажимом | | Доступные диаметры отверстий | 3 мм до 42 мм (по запросу до 50 мм) | | Варианты материалов | Пружинная сталь 65Mn, цементированная сталь 20CrMnTi | | Твердость | HRC 58-60 (сердцевина), HRC 60-62 (поверхностный слой для 20CrMnTi) | | Допуск отверстия | H6 (например, Ø20.000/+0.013 мм) | | Чистота поверхности (отверстие) | Ra 0.4 мкм (хонингованное) | | Биение (TIR) | ≤0.008 мм у носка, ≤0.012 мм на глубине 50 мм | | Угол конуса | 1:10 (стандартный тип 50) | | Размер резьбы | M30 x 1.5 (возможна нестандартная резьба) | | Общая длина | 80 мм ±0.1 мм | | Срок поставки | 7-10 дней для стандартных размеров, 15 дней для нестандартных | | Минимальный заказ | Без минимального заказа (принимается одна деталь) | | Страна происхождения | Сделано в Китае, завод в Дунгуане (ISO 9001:2015) |
Каков ваш минимальный объем заказа (MOQ)?
У нас нет минимального объема заказа — вы можете заказать одну цангу для ремонта или прототипной партии, и цена за единицу останется такой же, как при заказе 100 штук.
Можете ли вы изготовить нестандартный диаметр отверстия или нестандартную резьбу?
Да, мы можем изготовить любой диаметр отверстия от 3 мм до 50 мм и изменить тип или длину резьбы, но для нестандартных отверстий требуется срок 15 дней для дополнительной настройки проволочной EDM и хонингования.
Как вы гарантируете, что биение останется в пределах 0.008 мм после отгрузки?
Мы упаковываем каждую цангу в пенопластовую пластиковую трубку и используем специальный вкладыш, предотвращающий сжатие сегментов при транспортировке, поэтому калиброванное биение сохраняется до момента получения на вашем предприятии.
Каков типичный срок поставки для повторного заказа стандартных размеров?
Для стандартных цанг типа 50 размеров от 10 мм до 30 мм мы отгружаем в течение 7 дней, так как храним сырые поковки и закаленные заготовки на нашем складе на заводе в Дунгуане.
Прежде чем завершить настройку инструмента, ознакомьтесь с нашим руководством по выбору режущего инструмента для CNC, чтобы согласовать диаметр отверстия цанги с вашей подачей и давлением СОЖ. Если вы оптимизируете время цикла, наше руководство по оптимизации CNC-программирования объясняет, как стратегии траектории инструмента влияют на длину вытягивания прутка. А если вы проектируете новую деталь, ознакомьтесь с нашим руководством по допускам CNC-обработки, чтобы убедиться, что спецификация диаметра вашего прутка реалистична для этого типа цанги.
Пришлите нам ваш чертеж или номер текущей цанги для получения твердого предложения в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы подтвердим конус, диаметр отверстия и вариант покрытия до начала резки стали.