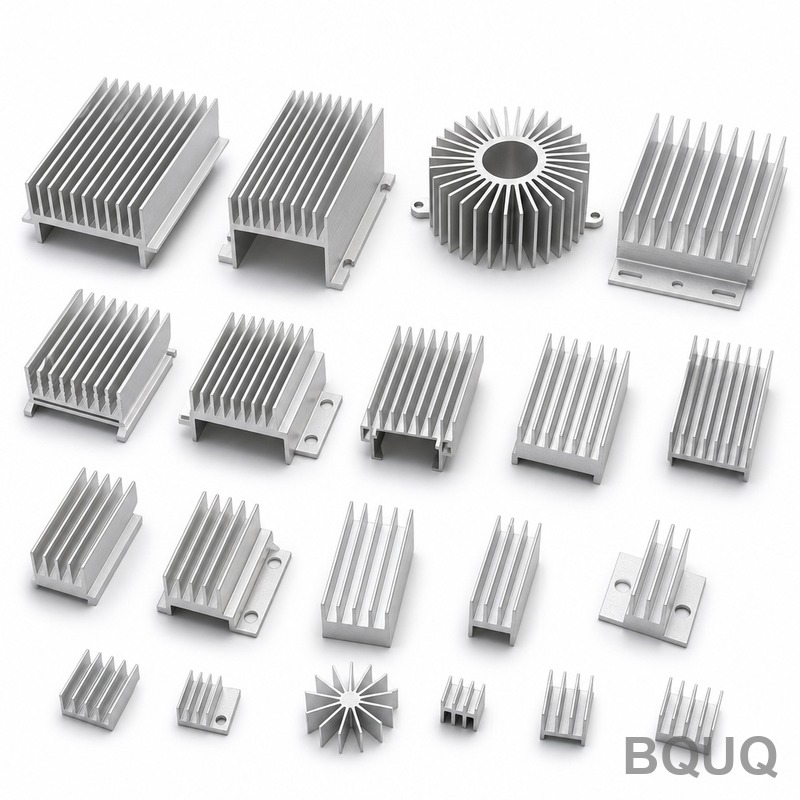
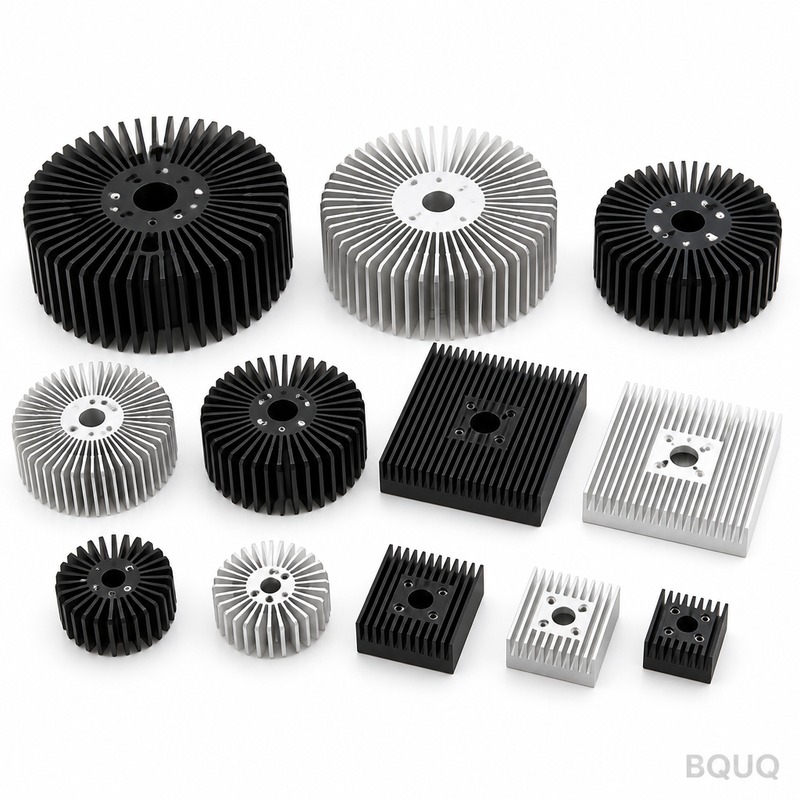
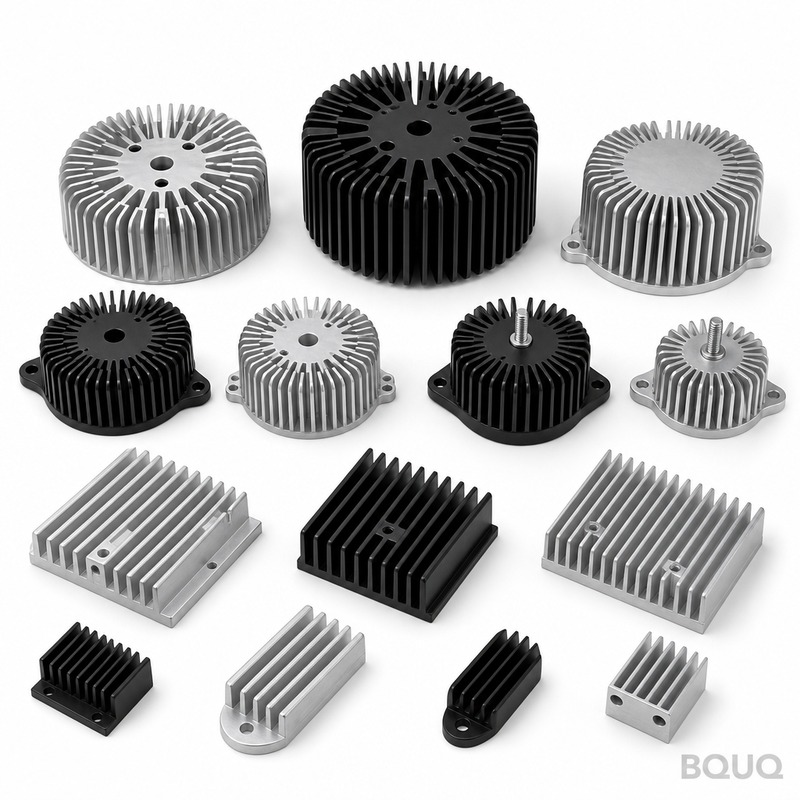
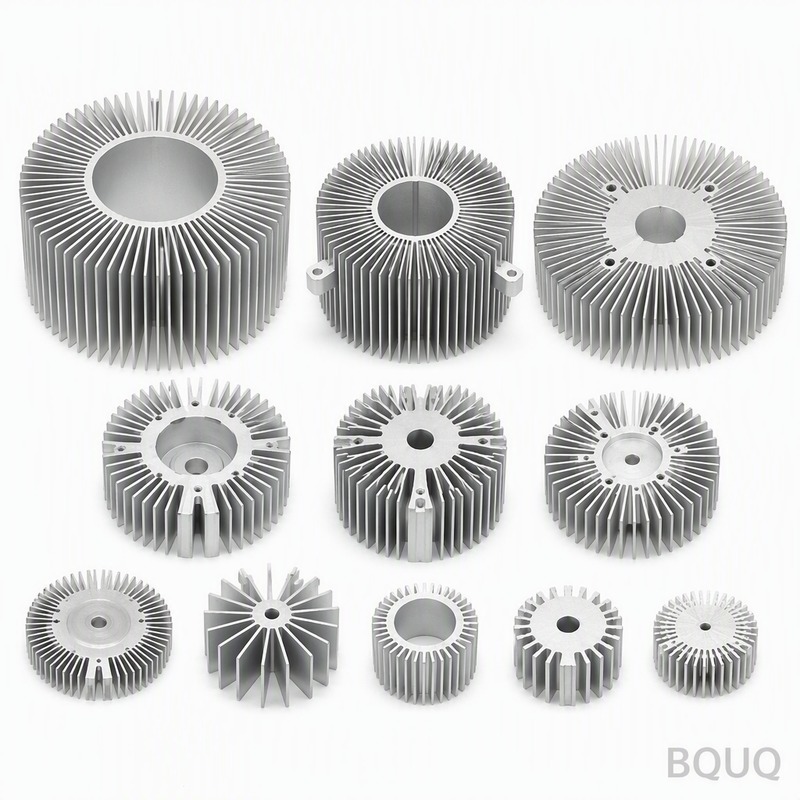
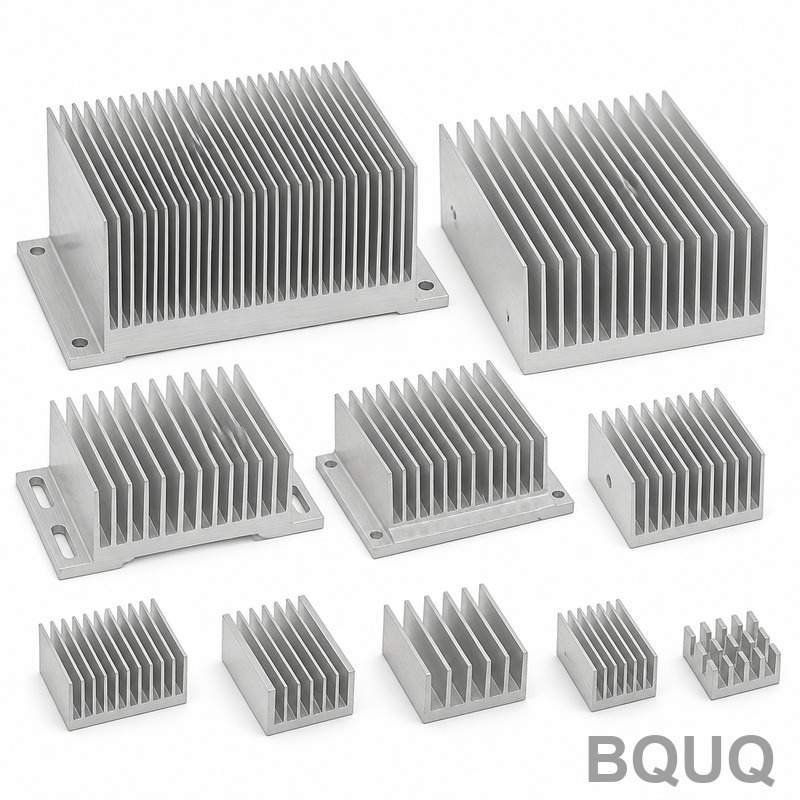
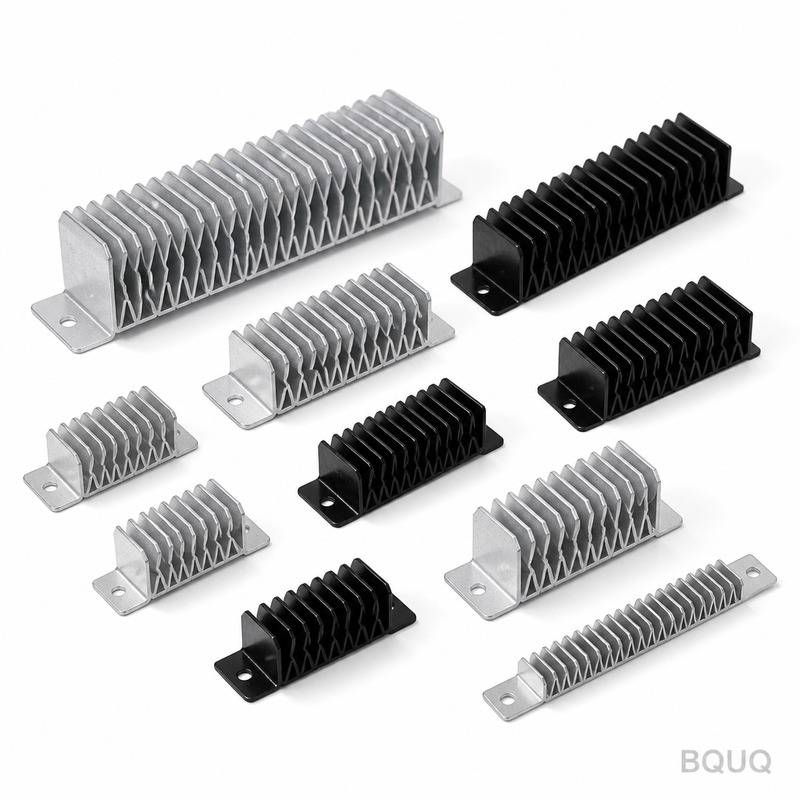
Радиатор с штампованными ребрами для преобразователя частоты VFD: литой алюминий ADC12, ребра 1,0 мм с шагом 5,0 мм, плоскостность 0,15 мм на 100 мм, тепловое сопротивление 0,48 К/Вт. Минимальный заказ 50 ...
Радиатор с штампованными ребрами для преобразователя частоты
VFD Inverter Stamped Fin Heat Sink: ADC12 die-cast aluminium, 1.0 mm fins at 5.0 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Штампованный ребристый радиатор для инвертора VFD — это цельный алюминиевый охладитель из литого под давлением сплава ADC12, штампуемый на пресс-форме 110 T с повторяемостью ±0,03 мм, обеспечивающий 0,48 К/Вт при ΔT = 60 К. Твёрдое анодирование Type III толщиной 25-40 мкм является стандартным, плоскостность составляет 0,15 мм на 100 мм, а масса начинается от 280 г в зависимости от габаритов.
При объёме производства 800 000 шт. этот штампованный ребристый радиатор для инвертора VFD штампуется на пресс-форме 110 T с повторяемостью ±0,03 мм. Алюминий ADC12, литой под давлением, обеспечивает 0,48 К/Вт при ΔT = 60 К, а твёрдое анодирование Type III, 25-40 мкм, применяется в качестве стандартного покрытия.
Конструктивный подход и технология
Поскольку основание и рёбра штампуются как единое целое, паяное соединение, которое могло бы отказать, отсутствует. Плоскостность 0,15 мм на 100 мм на монтажной поверхности выдерживается непосредственно с оснастки, что обеспечивает равномерный контакт теплового интерфейса.
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между алюминием ADC12, литым под давлением, и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ пресс-формы проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ вместе с гранитной плитой для проверки плоскостности, а не в условиях эксплуатации.
Штамповка алюминия ADC12, литого под давлением, сохраняет штампованный ребристый радиатор для инвертора VFD лёгким — от 280 г в зависимости от габаритов — без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Каждый ход dimensionally идентичен, поэтому позиция отверстий ±0,15 мм сохраняется по всей партии. Именно это делает серийные программы для VFD и инверторов воспроизводимыми.
Выбор материала и отделка поверхности
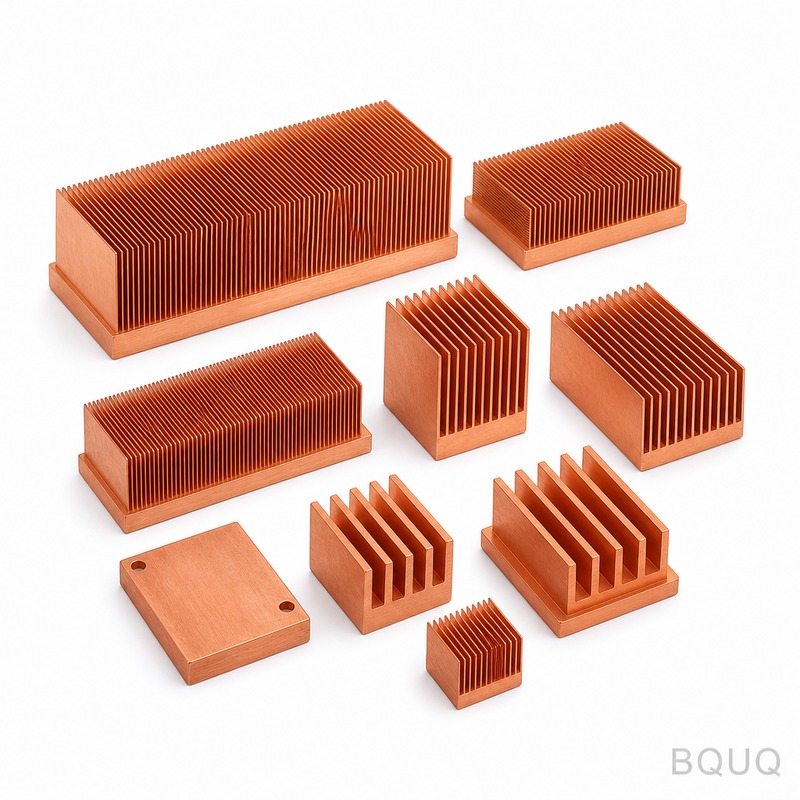
Стандартный материал — литейный алюминиевый сплав ADC12, поставляется с твёрдым анодированием Type III, 25-40 µm. Для применений, где важно воздействие VFD и инверторов, мы рекомендуем пассивированный маршрут; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Общие размеры выдерживаются в пределах ±0.15 мм, при этом критические элементы, такие как ±0.05 мм по положению монтажных отверстий, контролируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0.03 мм, а положение отверстий выдерживается в пределах ±0.15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается отчётом CMM с координатно-измерительной машины и гранитной плитой для контроля плоскостности. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0.15 мм, прежде чем партия покинет линию.
Поступающий литейный алюминиевый сплав ADC12 проверяется на толщину и твёрдость перед подачей в пресс. После формообразования CMM и гранитная плита для контроля плоскостности подтверждают 0.15 мм на 100 мм и 5.0 мм относительно чертежа.
Плоскостность измеряется на граните, а не на чугуне, потому что 0.15 мм на 100 мм при 80 x 60 x 35 мм читается иначе на плите, которая не была притёрта. В записях сохраняются оба значения.
Мы проверяем вершины рёбер толщиной 1.0 мм на заусенцы и трещины после формообразования, потому что штамповка может расколоть основание без смещения какого-либо размера на чертеже. Предел заусенцев устанавливается для каждой детали.
Где применяется эта деталь
Для сборок VFD и инверторов отклонение 0,15 мм на 100 мм монтажной поверхности имеет такое же значение, как и тепловые характеристики: именно оно определяет, распределится ли термоинтерфейсный материал равномерно или соберётся с одного края.
Заказчики VFD и инверторов обычно указывают алюминиевое литьё ADC12 по причине коррозионной стойкости, а затем выдерживают чертёж с допуском ±0,15 мм. Линия на 800 000 шт. обеспечивает такой объём без второго источника поставок.
Требования к упаковке и вибрации для VFD и инверторов подталкивают к цельной конструкции. Штампованный радиатор с рёбрами VFD Inverter Stamped Fin Heat Sink не имеет клеевого слоя, который может ползти, — а это обычный вид отказа в двухсоставных охладителях.
В VFD и инверторах основание обычно служит и монтажным интерфейсом. Толщина 1,5 мм при плоскостности 0,15 мм на 100 мм обеспечивает стабильную поверхность для термопрокладки VFD и инвертора.
Можете ли вы изготовить радиатор VFD Inverter Stamped Fin Heat Sink по индивидуальным требованиям для нашего применения?
Да. Отправьте чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство изменений для VFD и инверторов касаются 5.0 мм, 1.5 мм или схемы отверстий, и все три варианта представляют собой изменения оснастки на существующем прессе 110 T, а не новую машину.
Вы изготавливаете VFD Inverter Stamped Fin Heat Sink разных размеров?
Семейство охватывает 80 x 60 x 35 мм при массе изделия от 280 г. Поскольку основание прессуется, новые размеры требуют смены вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Вы предоставляете CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с отчётом CMM и 3D STEP по запросу. Оба содержат допуски плоскостности и линии разъёма оснастки, что важно, если вы проверяете 0.15 мм на 100 мм в собственной сборке.
Как вы предотвращаете гальваническую коррозию?
Ключевым является исключение второго металла в зоне влажного контакта. Мы рекомендуем твёрдое анодирование Type III, 25-40 µm, а там, где деталь соприкасается с алюминиевым шасси, — изолирующую шайбу. Сообщите нам материал сопрягаемой детали, и мы соответствующим образом подберём покрытие.
В чём разница между вашим VFD Inverter Stamped Fin Heat Sink и радиатором VFD Inverter Stamped Fin Heat Sink со срезанными рёбрами?
Срезанные рёбра фрезеруются, поэтому вы получаете тонкие высокие рёбра и более высокую плотность на заданной высоте, но стоимость напрямую зависит от площади рёбер. Штамповка даёт тот же результат за один ход при значительно более низкой удельной стоимости до 800,000 шт. Для VFD и инверторов в корпусе фиксированной высоты штампованный вариант обычно является правильным решением.
Как мы производим и отгружаем
Производственная линия расположена в Дунгуане на единой площадке ISO9001. Прессы усилием 110 т охватывают линейку VFD Inverter Stamped Fin Heat Sink, текущий подтверждённый объём выпуска составляет 800 000 шт. в месяц.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с упаковкой PE bag + honeycomb carton, 15 кг в коробке. По запросу перед пломбированием контейнера организуется инспекция третьей стороны SGS.
Мы котируем на условиях EXW и держим 50 шт. для отбора образцов. Образцы предоставляются бесплатно при наличии чертежа, срок 5-7 дней, поэтому первая оценка не требует производственных обязательств.
Запросить котировку: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
Клеевой слой увеличивает тепловое сопротивление, соединение может отказать
Литьё под давлением с паяными рёбрами
Сложная геометрия
Паяное соединение — потенциальная точка отказа
Штампованные рёбра с твёрдым анодированием Type III
Износостойкость и коррозионная стойкость
Добавляет покрытие 25–40 мкм; может потребоваться маскирование
Процесс / контроль
Этап
Контроль
Запись
Прессование
Оснастка 110 T, повторяемость ±0,03 мм
Данные размеров хода
Шаг рёбер
Мониторинг износа штампа
Измерение на КИМ
Плоскостность
0,15 мм на 100 мм на монтажной поверхности
Гранитная поверочная плита
Позиция отверстий
±0,15 мм
Протокол КИМ
Чистота поверхности
Твёрдое анодирование Type III, 25-40 µm
Сертификат толщины покрытия
Финальный контроль
Перед каждой отгрузкой
Протокол контроля
Часто задаваемые вопросы
Каковы тепловые характеристики этого штампованного ребристого радиатора для инвертора ЧРП?
Он обеспечивает 0,48 K/W при ΔT = 60 K с литым алюминием ADC12. Цельная штампованная конструкция устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Твёрдое анодирование Type III толщиной 25-40 µm входит в стандартную комплектацию.
Какие допуски вы выдерживаете на штампованном ребристом радиаторе?
Мы обеспечиваем повторяемость ±0,03 мм благодаря оснастке 110 T, позицию отверстий ±0,15 мм и плоскостность 0,15 мм на 100 мм на монтажной поверхности. Эти параметры проверяются на КИМ и гранитной поверочной плите перед каждой отгрузкой.
Какой материал и чистота поверхности используются?
Радиатор прессуется из литого алюминия ADC12. Твёрдое анодирование Type III, 25-40 µm, наносится в стандартном исполнении. Это сочетание обеспечивает 0,48 K/W при ΔT = 60 K и устойчивость к износу и коррозии.
Сколько весит штампованный ребристый радиатор для инвертора VFD?
Вес начинается от 280 г в зависимости от габаритов. Цельная штампованная конструкция остаётся лёгкой без ущерба для плотности рёбер, что важно, когда длина пути воздушного потока уже задана корпусом.
Каковы производственная мощность и сроки поставки?
Мы производим 800 000 шт. Стандартный срок поставки для этого процесса — 15–25 дней после утверждения оснастки, при MOQ 5 000 шт. Каждый ход штамповки обеспечивает идентичность размеров для стабильного выпуска партий.
Как вы проверяете радиатор перед отгрузкой?
Контроль включает измерение на CMM шага рёбер и положения отверстий, проверку плоскостности на гранитной плите — 0,15 мм на 100 мм, а также контроль толщины покрытия для твёрдого анодирования Type III — 25–40 µm. Записи сохраняются для каждой отгрузки.
Почему стоит выбрать штампованные рёбра вместо экструдированных или паяных радиаторов?
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия, поскольку износ штампа проявляется как измеримый сдвиг шага рёбер, выявляемый при контроле. Цельное основание с рёбрами исключает паяные соединения и клеевые слои, повышая надёжность теплового пути.