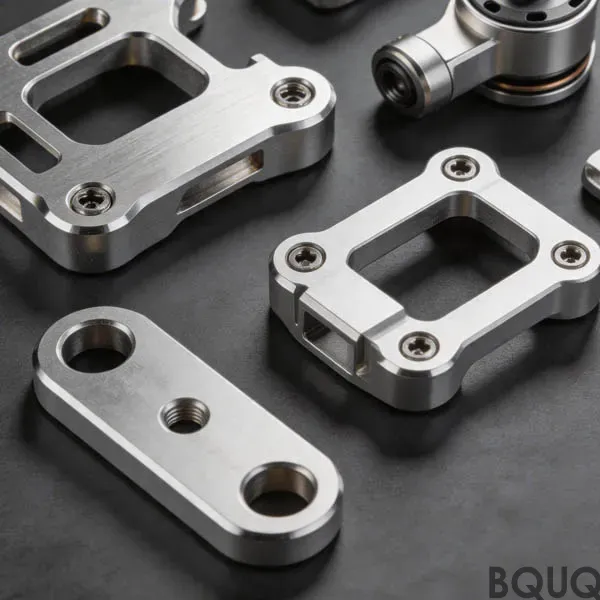
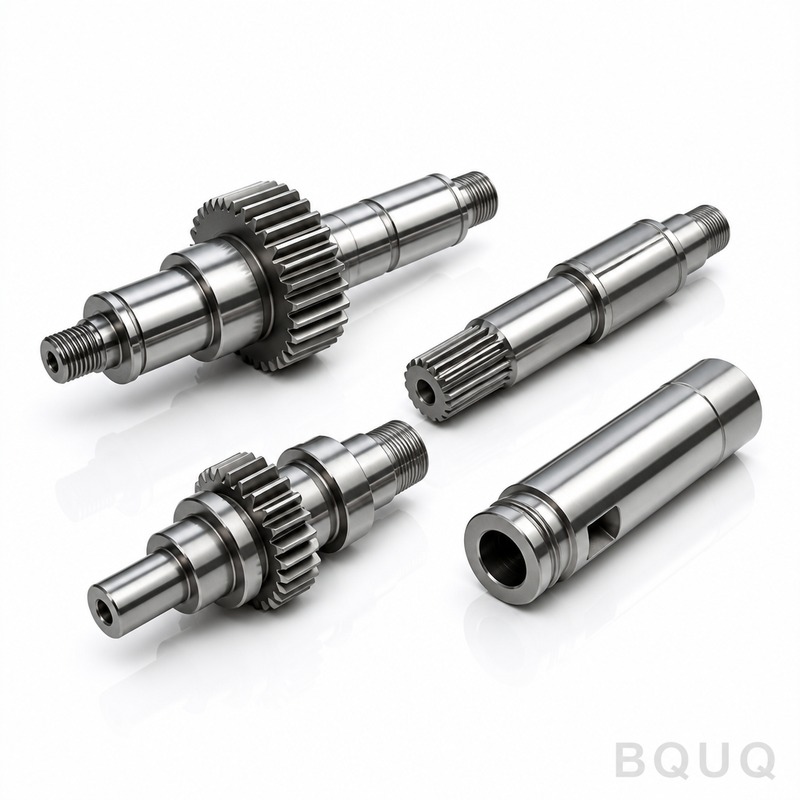
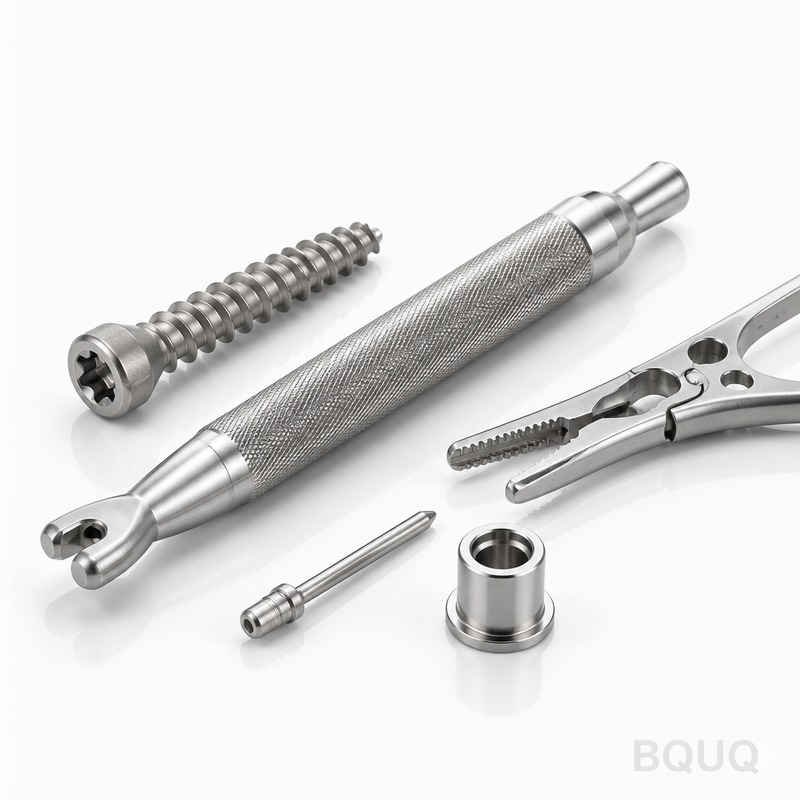
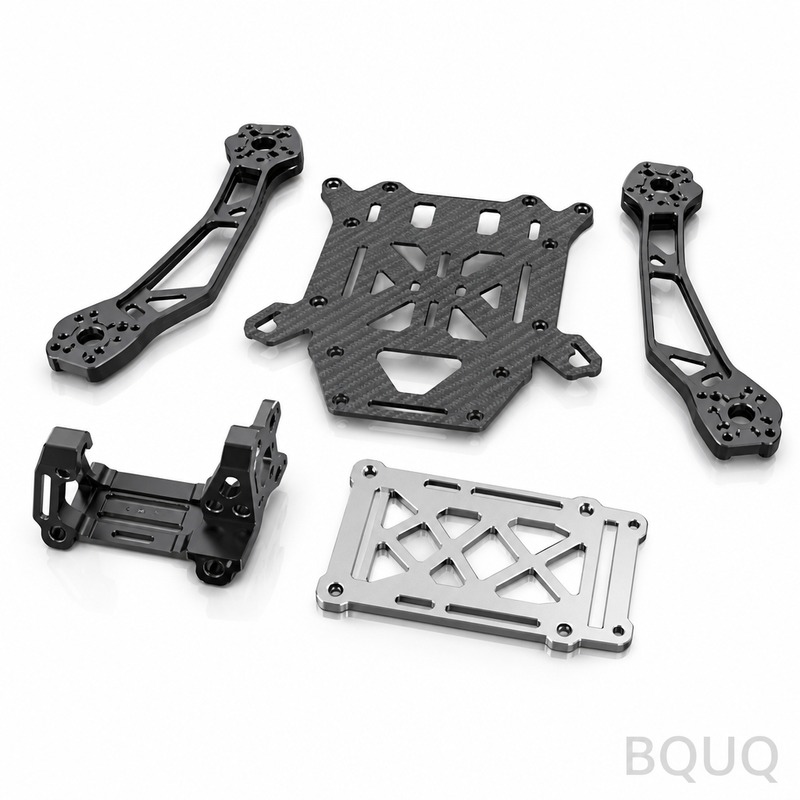
производитель деталей из листового металла: POM / PEEK / нейлон, допуск 0,01 мм, твёрдое хромирование поверхности 0,025 мм, срок изготовления 15 рабочих дней, минимальный заказ 200 шт. Производственные мощности для медицинских изделий. Проверка чертежей и отчёт по первой статье включены.
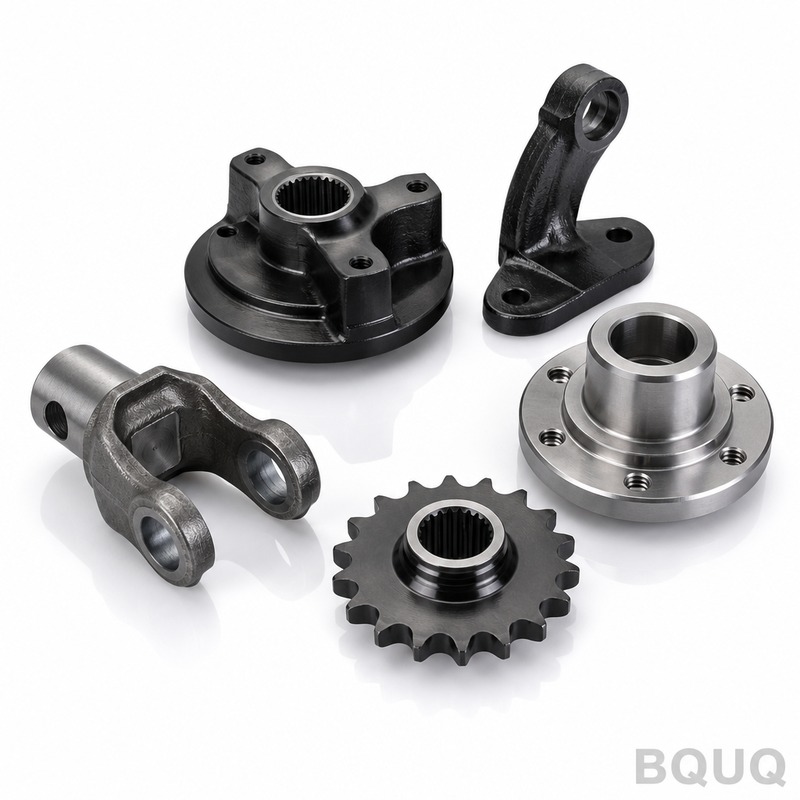
производитель деталей из листового металла
Ключевой вывод
Поставка от производителя листовых металлических деталей начинается с определённого технологического окна: алюминий 6061-T6, ±0,01 мм на критических элементах, Ra 0,4 на отверстии и Ra 0,8 на наружной поверхности, 20 рабочих дней производственного срока и MOQ 500 шт. Покупатели, сталкивающиеся с неопределённостью по тарифам и логистике, всё чаще требуют второго квалифицированного источника, поэтому допуски и конструкция оснастки документируются до производства, а не проверяются только на финальном контроле.
Недостатка в поставщиках, которые могут дать цену на производителя листовых металлических деталей, нет. Дефицит — в поставщиках, которые могут объяснить, почему выбран ±0,01 мм, что даёт Ra 0,4 на отверстии и Ra 0,8 на наружной поверхности для срока службы и как обеспечиваются 20 рабочих дней, когда оснастка требует ремонта.
Ключевые характеристики кратко
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 6061-T6 |
| Чистота поверхности | Ra 0,4 на отверстии, Ra 0,8 на наружной поверхности |
| Срок производства | 20 рабочих дней |
| MOQ (производство) | 500 шт. |
Рыночный и технический контекст
Неопределённость по тарифам и логистике сделала региональную квалификацию приоритетом в медицинском оборудовании. Покупатели всё чаще запрашивают второй квалифицированный источник, что меняет подход к спецификации производителя листовых металлических деталей и к документированию допусков.
Читайте также: Почему пружины выходят из строя? Типичные виды отказов и способы их предотвращения.
Техническая планка продолжает расти: сборки, которые когда-то допускали ±0,01 мм, теперь требуют более жёсткого контроля критических элементов, что переносит решение в область проектирования оснастки, а не финального контроля.
См. также: Что такое сопротивление растеканию тепла в радиаторе и как оно влияет на тепловые характеристики?.
Как мы это производим
Маршрут производства листовых металлических деталей начинается с технологического окна, а не со станка. Сначала мы фиксируем состояние материала и геометрию оснастки, затем подтверждаем, что ±0,01 мм выдерживается на производственной скорости, а не на одной медленной детали.
Оснастка проектируется исходя из измеренной технологической способности процесса, поэтому ±0,01 мм — это следствие геометрии оснастки, а не фильтр контроля. Именно поэтому 20 рабочих дней — реалистичный срок, а не оптимистичный.
В производстве листовые металлические детали изготавливаются с межоперационным контролем через фиксированные интервалы. Операторы регистрируют размеры каждые 30–50 штук, что позволяет выявить износ оснастки до того, как партия выйдет за пределы ±0,01 мм.
Материал и чистота поверхности
Состояние материала не менее важно, чем марка. Алюминий 6061-T6, поставленный с неправильной термообработкой, будет деформироваться после механообработки, поэтому при асимметричной геометрии листовые металлические детали подвергаются снятию напряжений перед финишной обработкой.
Подробнее о Пятиосевая CNC-обработка от BQUQ.
Там, где листовые металлические детали испытывают контактную нагрузку, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее частая причина споров при входном контроле.
Запросы на замену материала часты, когда алюминий 6061-T6 распределяется по квотам. Мы квалифицируем любой заменитель по тем же критериям ±0,01 мм и Ra 0,4 на отверстии, Ra 0,8 на наружной поверхности перед отгрузкой и предоставляем сертификат вместе с изменением.
Допуски и контроль
Общие размеры листовых металлических деталей выдерживаются в пределах ±0,01 мм; критические элементы обозначаются на чертеже и контролируются отдельно с более жёстким допуском.
Технические подробности: Какие реальные gains в производительности даёт программирование ЧПУ с помощью ИИ в 2026 году?.
Технологическая способность отслеживается по каждому элементу. Если Cpk падает ниже согласованного порога для листовых металлических деталей, мы либо корректируем процесс, либо переклассифицируем элемент, а не сортируем детали в конце.
Несоответствующий материал изолируется физически, а не только в системе. Для листовых металлических деталей это означает, что партия остаётся в маркированной зоне до документирования решения, что предотвращает наиболее частую ошибку при отгрузке.
Где это применяется
Медицинское оборудование — крупнейшая область применения листовых металлических деталей, где деталь обычно испытывает непрерывную нагрузку и широкий диапазон температур, а не лабораторные условия.
В сборке листовые металлические детали обычно ограничены сопрягаемой деталью, а не собственной спецификацией. Ранний обмен чертежом сопряжения предотвращает типичный отказ, когда обе детали в допуске, но не собираются.
Рекомендуем к прочтению: Как компромиссы между шагом, толщиной и высотой влияют на производительность рёбер радиатора?.
Что подтвердить перед заказом
Планируйте объём квалификации отдельно от производственного объёма. Для листовых металлических деталей 500 шт. — это точка, в которой процесс подтверждён; всё до этого — разработка процесса.
Подтвердите путь повторного заказа. Если листовые металлические детали документированы чертежами оснастки и отчётом о первой детали в архиве, повторный заказ через годы воспроизведёт оригинальную деталь, а не приблизительную копию.
Сравните с В чем разница между коническими и цилиндрическими пружинами?.
Часто задаваемые вопросы: ваши вопросы перед заказом
Каков минимальный объём заказа для производителя листовых металлических деталей?
Общие размеры выдерживаются в пределах ±0,01 мм. Критические элементы обозначаются на чертеже и выдерживаются с более жёстким допуском, при этом метод измерения указывается, чтобы входной контроль соответствовал нашему.
Сколько времени занимает производство листовых металлических деталей?
Прототипные объёмы начинаются значительно ниже производственного минимума. Производственные партии листовых металлических деталей начинаются от 500 шт., где технологическое окно подтверждено и удельная стоимость стабилизируется.
Какие виды чистовой обработки поверхности доступны для листовых металлических деталей?
Стандартный срок производства листовых металлических деталей — 20 рабочих дней после утверждения чертежа и подписания оснастки. Прототипы обычно быстрее, так как не требуют оснастки, а повторные заказы ещё быстрее, поскольку оснастка уже существует.
Можете ли вы изготовить прототип до создания оснастки?
Да, и мы это рекомендуем. Прототипирование листовых металлических деталей без оснастки проверяет посадку и функцию при доле стоимости оснастки и обычно выявляет необходимость изменения конструкции до резки металла.
Как вы обрабатываете изменение конструкции в середине программы?
Изменения документируются относительно оригинального отчёта о первой детали. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остаётся ли существующий запас листовых металлических деталей пригодным.
Мощности по производству листовых металлических деталей составляют . Эта цифра — установленная способность, а не коммерческий показатель, и именно она определяет, выдержится ли 20 рабочих дней при увеличении вашего объёма.
Читайте также: Индивидуальные алюминиевые радиаторы с жатыми ребрами.
См. также: В чем разница между радиатором охлаждения и теплоотводом в электронике?.
Подробнее о Прецизионные штампованные детали для часов.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 6061-T6 |
| Допуск | ±0,01 мм на критических элементах |
| Срок производства | 20 рабочих дней (производство) |
| MOQ | 500 шт. (производство) |
| Мощности | Производственная скорость с фиксацией геометрии оснастки до запуска |
Выбор / сравнение
| Вариант | Лучше всего для | Компромисс |
|---|---|---|
| Единственный квалифицированный источник | Стабильные, низкорисковые программы со зрелым спросом | Нет покрытия вторым источником при нарушении поставок из-за тарифов или логистики |
| Второй квалифицированный источник | Медицинское оборудование и программы, чувствительные к тарифам | Дополнительные усилия по квалификации и документированию |
| Более жёсткий допуск (±0,01 мм) | Критические элементы в сборках с растущей технической планкой | Переносит стоимость и риск в проектирование оснастки, а не в финальный контроль |
| Стандартная чистота поверхности | Некритические наружные поверхности | Может не соответствовать требованиям Ra 0,4 на отверстии или Ra 0,8 на наружной поверхности для срока службы |
| Защита от ремонта оснастки | Программы с обязательствами по сроку 20 рабочих дней | Требует запланированных окон обслуживания и стратегии запасной оснастки |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Определение технологического окна | Сначала фиксируются состояние материала и геометрия оснастки | Документированное технологическое окно до выбора станка |
| Валидация допуска | Подтверждение ±0,01 мм на производственной скорости, а не на одной медленной детали | Запись способности на производственной скорости |
| Чистота поверхности | Ra 0,4 на отверстии, Ra 0,8 на наружной поверхности | Запись измерения чистоты поверхности |
| Обслуживание оснастки | Обеспечение срока 20 рабочих дней при необходимости ремонта оснастки | Журнал ремонта и обслуживания оснастки |
| Финальный контроль | Проверка критических элементов по документированным допускам | Отчёт о контроле, привязанный к требованиям чертежа |
Часто задаваемые вопросы
Какой материал и отделку вы можете поставить для листовых металлических деталей?
Мы поставляем алюминий 6061-T6 с Ra 0,4 на отверстии и Ra 0,8 на наружной поверхности. Эти виды отделки поддерживают срок службы критических элементов, а состояние материала фиксируется в технологическом окне до производства, чтобы ±0,01 мм выдерживался на производственной скорости.
Технические подробности: Медицинские детали из титана с ЧПУ-обработкой BQUQ.
Какой допуск вы можете выдержать на критических элементах?
Мы выдерживаем ±0,01 мм на критических элементах. Решение переносится в проектирование оснастки, а не в финальный контроль, и мы подтверждаем допуск на производственной скорости, а не на одной медленной детали.
Каков производственный срок и MOQ?
Производственный срок — 20 рабочих дней, MOQ — 500 шт. Мы обеспечиваем обязательство по 20 рабочим дням при необходимости ремонта оснастки, планируя обслуживание и запасную оснастку в технологическое окно.
Рекомендуем к прочтению: Радиатор для SSD.
Почему покупатели запрашивают второй квалифицированный источник?
Неопределённость по тарифам и логистике сделала региональную квалификацию приоритетом, особенно в медицинском оборудовании. Второй квалифицированный источник меняет подход к спецификации производителя листовых металлических деталей и к документированию допусков, снижая риск поставок.
Как вы подтверждаете ±0,01 мм на производственной скорости?
Мы начинаем с технологического окна, а не со станка. Сначала фиксируются состояние материала и геометрия оснастки, затем мы подтверждаем, что ±0,01 мм выдерживается на производственной скорости, а не на одной медленной детали.
Сравните с Цанги ER: размеры, классы точности биения и выбор правильной.
Что мне подтвердить перед заказом листовых металлических деталей?
Подтвердите состояние материала, геометрию оснастки, допуски критических элементов, чистоту поверхности Ra 0,4 на отверстии и Ra 0,8 на наружной поверхности, срок 20 рабочих дней и MOQ 500 шт. Также подтвердите, как обеспечивается ремонт оснастки и требуется ли второй квалифицированный источник.
Как чистота поверхности влияет на срок службы?
Ra 0,4 на отверстии и Ra 0,8 на наружной поверхности указаны для поддержки срока службы критических элементов. Эти значения привязаны к технологическому окну и конструкции оснастки, поэтому они документируются до производства, а не корректируются на финальном контроле.