
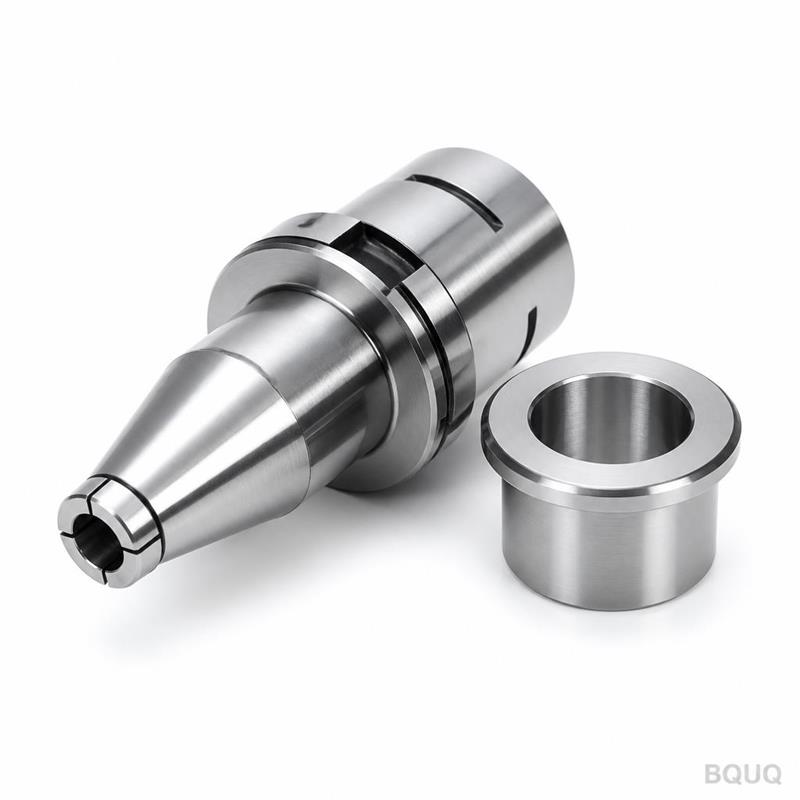
Цанги для многошпиндельных и кулачковых токарных станков
Краткий ответ: для многошпиндельных и кулачковых (автоматных) токарных станков выбирайте пружинные цанги, соответствующие серии шпиндельного носа вашего станка — обычно тип 15, тип 25 или тип 36/46 — с формой отверстия (круглое, шестигранное, квадратное или специальное), обработанной под прутковую заготовку, а не под готовую деталь. Заказывайте отверстие на 0,02–0,05 мм больше номинального диаметра прутка, выдерживайте радиальное биение в пределах 0,01–0,02 мм по посадочному конусу и выбирайте закалённые или зеркально полированные марки для высокоцикловой кулачковой работы. BQUQ производит эти цанги в Дунгуане по стандарту ISO9001 с возможностями ЧПУ ±0,005 мм и рассчитывает стоимость нестандартных профилей за 12 рабочих часов.
Многошпиндельные автоматы и кулачковые токарные станки живут или умирают благодаря своим цангам. На одношпиндельном станке с ЧПУ часто можно компенсировать слабую схему закрепления медленной подачей и лёгким проходом. На шестишпиндельном кулачковом станке, обрабатывающем 40 деталей в минуту, нет времени что-либо компенсировать. Цанга либо концентрично зажимает пруток при каждом индексе, либо станок производит брак с такой скоростью, за которой не успеет ни один оператор.
Эта статья охватывает то, что действительно важно при выборе цанг для этого класса станков: вовлечённые семейства цанг, как выбирается геометрия отверстия, какие допуски указывать на чертеже и как материал и термообработка влияют на срок службы.
Чем отличаются цанги для многошпиндельных и кулачковых токарных станков?
Кулачковый токарный станок — часто называемый автоматным токарным станком или автоматом продольного точения — выполняет операции механически. Кулачки приводят в движение поперечные суппорты, револьверную головку и механизм раскрытия/закрытия цанги. Здесь нет сервоконтура обратной связи, корректирующего усилие зажима или концентричность цанги. Всё, что делает цанга, она делает исключительно за счёт геометрии и усилия пружины.
Это порождает три требования, отличающихся от общего закрепления на станках с ЧПУ:
- Повторяемость на миллионах циклов. Кулачковый станок может раскрывать и закрывать свои цанги несколько миллионов раз в год. Цанга должна возвращаться к одному и тому же диаметру зажима каждый цикл, не теряя упругости.
- Быстрое, надёжное освобождение. Пруток должен свободно продвигаться в тот момент, когда цанга раскрывается. Цанга, которая задирает пруток, изнашивает его поверхность и может вызвать ошибки длины подачи.
- Компактный наружный профиль. Многошпиндельные станки плотно компонуют шпиндели. Здесь нет места для громоздкого корпуса патрона, поэтому пружинные цанги доминируют в этом применении.
На многошпиндельном станке ограничение ещё жёстче. Шесть или восемь шпинделей расположены на общем барабане, каждый со своей цангой, каждый индексируется к разной позиции. Если одна цанга в комплекте зажимает иначе, чем остальные, этот шпиндель производит другую деталь. Комплекты важны так же, как отдельные цанги.
Какие серии цанг подходят к какому станку?
Соглашение об именовании цанг для автоматных токарных станков обычно ссылается на шпиндельный нос или семейство станков, а не на стандарт оснастки, такой как ER или 5C. В таблице ниже приведены общие группы и области их применения. Считайте значения ёмкости прутка типовыми/ориентировочными — всегда сверяйтесь с чертежом шпинделя вашего станка.
| Группа серий | Типовая ёмкость прутка | Типовой контекст станка | Доступные формы отверстия |
|---|---|---|---|
| Тип 15 | ~4–15 мм | Малые кулачковые автоматы, станки для второй операции | Круглое, шестигранное, квадратное, специальное |
| Тип 25 | ~10–25 мм | Средние одно- и многошпиндельные автоматы | Круглое, шестигранное, квадратное, пазовое |
| Тип 36/46 | ~20–46 мм | Более крупные многошпиндельные и кулачковые токарные станки | Круглое, шестигранное, квадратное, нестандартное |
| Цанги направляющих втулок швейцарского типа | ~1–32 мм | Швейцарские токарные станки с подвижным шпинделем | Круглое, с твёрдосплавной вставкой |
| Цанги типа C / с наружной резьбой | Зависит от шпинделя | Устаревшие кулачковые и револьверные токарные станки | Круглое, шестигранное, специальное |
Два практических замечания. Во-первых, «тип 15» и «тип 25» — это семейные обозначения, а не универсальные размеры: два станка от разных производителей могут иметь одинаковое обозначение, но отличаться углом конуса или общей длиной. Во-вторых, один и тот же станок может принимать цанги от более чем одного семейства поставщиков, поэтому самый безопасный документ для спецификации — это размерный чертёж существующей цанги плюс примечание о шпиндельном носе.
Если вы также работаете со станками с подвижным шпинделем, направляющую втулку и цангу следует рассматривать как согласованную пару; принципы из нашего руководства по выбору системы цанг применимы напрямую.
Как выбрать форму отверстия и диапазон зажима?
Отверстие — это место, где происходит большинство ошибок в спецификации. Три правила охватывают большинство случаев.
Обрабатывайте отверстие под пруток, а не под деталь
Для кулачковой работы с подачей прутка цанга зажимает сырой прутковый материал. Если вы используете шлифованный пруток 12,00 мм, отверстие цанги должно быть рассчитано на пруток 12,00 мм — а не на готовый диаметр 11,85 мм. Указание готового размера приводит к цанге, которая никогда не зажимает должным образом и оставляет следы на прутке.
Задавайте отверстие немного больше номинального диаметра прутка
Пружинная цанга должна смыкаться на прутке. Если отверстие точно равно диаметру прутка, у цанги нет хода смыкания, и усилие зажима падает. Типичная отправная точка — отверстие на 0,02–0,05 мм больше номинального диаметра прутка для шлифованного прутка и шире для горячекатаного или тянутого материала с большим разбросом диаметра. В нашем руководстве по диапазону зажима цанг подробно описаны расчёты.
Согласуйте форму отверстия с поперечным сечением прутка
Круглый пруток — это стандарт, но кулачковые станки часто работают с шестигранным, квадратным или профильным материалом. Шестигранная цанга, обработанная под правильный размер «под ключ», зажимает все шесть граней и попутно индексирует пруток по углу. Квадратные и шестигранные формы должны быть обработаны с небольшим ослаблением углов, чтобы цанга контактировала с гранями, а не с углами.
| Форма прутка | Форма отверстия | Ключевой размер для указания | Типовой зазор |
|---|---|---|---|
| Круглый, шлифованный | Круглое | Диаметр отверстия | +0,02 до +0,05 мм |
| Круглый, тянутый | Круглое | Диаметр отверстия | +0,05 до +0,10 мм |
| Шестигранный | Шестигранное | Размер под ключ | +0,02 до +0,05 мм |
| Квадратный | Квадратное | Размер под ключ | +0,02 до +0,05 мм |
| Профильный / шлицевой | Специальное | Полный чертёж профиля | По чертежу |
Для цехов со смешанным производством цанга с немного более широким диапазоном зажима сокращает время переналадки. Компромисс между диапазоном и концентричностью рассматривается в статье точность цанг против производительности.
Какие допуски следует указывать на чертеже цанги для кулачкового токарного станка?
Расплывчатые чертежи приводят к цангам, которые подходят, но не работают. Следующий набор допусков — рабочая отправная точка для цанг автоматных и многошпиндельных станков. Значения типовые/ориентировочные и должны быть ужесточены или ослаблены в зависимости от допуска детали.
| Элемент | Типовой допуск | Почему это важно |
|---|---|---|
| Угол посадочного конуса | ±5 угловых минут | Управляет осевым положением и радиальным центрированием |
| Радиальное биение конической поверхности | 0,01–0,02 мм | Напрямую переносится на биение детали |
| Диаметр отверстия | +0,02 / −0,00 мм | Задаёт зажим и зазор подачи прутка |
| Соосность отверстия и конуса | 0,01 мм | Предотвращает разностенность |
| Общая длина | ±0,10 мм | Влияет на ход затяжки/закрытия |
| Ширина и количество пазов | По чертежу, ±0,05 мм | Определяет жёсткость пружины и усилие зажима |
| Твёрдость после закалки | 58–62 HRC (типово) | Износостойкость конуса и отверстия |
Два из них заслуживают особого внимания. Угол конуса — это единственный наиболее влиятельный размер: конус, отклоняющийся на несколько угловых минут, сядет на неправильную глубину, и цанга либо будет слабо зажимать, либо заклинит. А твёрдость — это не прихоть: на кулачковом станке, работающем миллионы циклов, незакалённая или недостаточно закалённая цанга раструбится у отверстия в течение нескольких недель.
Материал и термообработка: где выигрывается срок службы
Цанги для автоматных токарных станков почти всегда изготавливаются из легированной пружинной стали, затем закаляются и отпускаются, затем шлифуются. Различия между цангой, которая служит шесть месяцев, и той, что служит три года, сводятся к трём вещам:
1. Чистота и однородность стали. Включения и полосчатость в исходном прутке создают слабые места, которые становятся трещинами у корней пазов.
2. Контроль термообработки. Закалка до контролируемого диапазона твёрдости с правильным отпуском даёт комбинацию упругости и износостойкости, необходимую для применения. Недостаточный отпуск делает цангу хрупкой; избыточный отпуск делает её мягкой и недолговечной.
3. Шлифование после закалки. Конус и отверстие должны шлифоваться после термообработки, а не до неё. Любая цанга, отшлифованная до закалки, деформируется при закалке.
Для высокоцикловой кулачковой работы зеркально полированные отверстия и конусы снижают трение, уменьшают износ и улучшают освобождение. Для абразивного пруткового материала или больших нагрузок зажима обычно лучше закалённая марка с немного более твёрдой поверхностью конуса. Обсудите конкретную комбинацию с поставщиком, а не соглашайтесь на обобщённую марку.
BQUQ производит эти цанги на специализированных линиях на одной фабрике в Дунгуане, наряду с обработкой на ЧПУ, штамповкой металла, изготовлением пружин на заказ и производством радиаторов. Это означает, что этапы термообработки и шлифования контролируются внутри компании, а не передаются на субподряд, что и делает возможности ЧПУ ±0,005 мм значимыми для закалённой детали с пазами.
Как поддерживать согласованность комплекта для многошпиндельного станка?
На многошпиндельном станке покупка шести цанг из трёх разных партий — это рецепт того, что один шпиндель будет производить детали вне допуска.
- Заказывайте как согласованный комплект. Укажите, что все цанги в комплекте должны быть из одной плавки и шлифоваться как комплект.
- Записывайте фактические размеры конуса и отверстия. Ведомость комплекта с фактическими измеренными значениями позволяет отслеживать износ по каждому шпинделю.
- Заменяйте комплектом. Если одна цанга изнашивается, остальные близки к этому. Замена по одной создаёт постоянное несоответствие.
- Храните на стойке с защитой конуса. Повреждение конуса из-за небрежного хранения — частая причина преждевременной замены. См. наши заметки по хранению и обращению с цангами.
Для цехов, которые также используют гидравлические патроны на том же участке, сравнение закрепления в нашем ассортименте для гидравлических патронов и закрепления швейцарского типа является полезной перекрёстной ссылкой при решении, какой шпиндель получит какой метод закрепления.
Часто задаваемые вопросы
В: Можно ли использовать стандартную цангу ER на кулачковом токарном станке?
О: Как правило, нет. Цанги ER предназначены для закрепления инструмента с закрытием гайкой и определённым коническим интерфейсом. Кулачковые токарные станки используют пружинные цанги с приводом от затяжной штанги или кулачка, с машинно-специфичным конусом и наружным профилем. Цанга ER не сядет правильно и не обеспечит требуемое усилие зажима, а механизм закрытия станка не зацепит её должным образом.
В: Какой диапазон зажима у цанги автоматного токарного станка?
О: Типичная пружинная цанга зажимает примерно 0,1–0,3 мм разброса диаметра, в зависимости от геометрии пазов и толщины стенки. Более широкий диапазон снижает концентричность. Для шлифованного прутка с жёстким контролем диаметра указывайте узкий диапазон для лучшего радиального биения. Для тянутого или горячекатаного материала принимайте более широкий диапазон и проверяйте биение на детали.
В: Какое биение можно ожидать от хорошей цанги кулачкового токарного станка?
О: Хорошо изготовленная цанга на чистом, неповреждённом конусе шпинделя обычно выдерживает радиальное биение 0,01–0,02 мм по прутку. Для достижения этого требуются шлифованный конус, правильная твёрдость и шпиндельный нос в хорошем состоянии. Если биение превышает 0,03 мм, проверьте конус на износ или загрязнение, прежде чем винить цангу.
В: Сколько должна служить закалённая цанга автоматного токарного станка?
О: На кулачковом станке, работающем с обычной латунью или мягкой сталью, правильно закалённая и шлифованная цанга обычно служит от сотен тысяч до миллионов циклов. Абразивные материалы, чрезмерное усилие зажима или изношенный конус шпинделя значительно сокращают срок службы. Отслеживайте износ отверстия калибром-пробкой и заменяйте, когда он превышает бюджет допуска вашей детали.
В: Вы изготавливаете нестандартные профили отверстий для многошпиндельных токарных станков?
О: Да. BQUQ производит круглые, шестигранные, квадратные, пазовые и полностью нестандартные профильные отверстия по чертежу, а также согласованные комплекты из одной плавки. Пришлите поперечное сечение прутка, размеры шпиндельного носа и допуск детали, и мы вернём коммерческое предложение в течение 12 рабочих часов. Применяется гибкий минимальный заказ, поэтому пробные комплекты практичны.
Связанные ресурсы
- О BQUQ и нашей фабрике в Дунгуане: /about/
- Цанги для автоматных токарных станков и ассортимент пружинных цанг: /auto-lathe-collets/
- Гидравлические патроны и закрепление швейцарского типа: /power-chucks-swiss/
- Системы патронов для инструмента и цанговых патронов: /tool-holder-collet-chucks/
- Отраслевые тенденции в точном производстве: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Свяжитесь с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Дунгуаня, Китай — предложение за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


