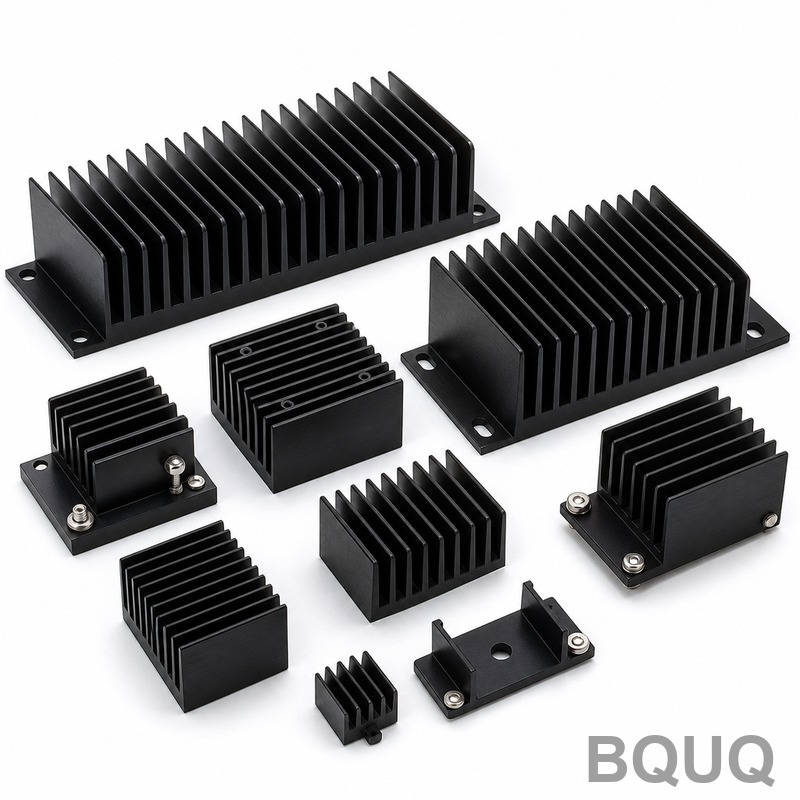
Радиатор 5G RRU: 300-мм прессованный профиль, обработка на ЧПУ, черное анодирование
Выносной радиоблок 5G размещает усилители мощности в корпусе размером с обувную коробку, а затем подвешивается на столбе под солнцем. Радиатор — это весь тепловой путь корпуса, и он должен работать пассивно — без вентилятора, без насоса — при длине 300 мм, с обработанным интерфейсом для RF-платы и крепежными элементами, выдерживающими ветер и вибрацию. Длинные профили, подобные этому, — это место, где прямолинейность экструзии, точность обработки и качество анодирования сталкиваются друг с другом.
Предыстория проекта и вызов
Поставщик телекоммуникационной инфраструктуры, выпускающий оборудование 5G RRU, принес нам 300-мм прессованный радиатор, который также служит частью корпуса радио. Объемы составляли 10 000 штук в месяц. Профиль из 6063-T5 с плотным полем ребер снаружи и плоской внутренней поверхностью, где крепится RF-плата усилителя. Это выглядит как простая экструзия, пока не прочитаешь примечания по обработке и отделке.
Матрица должна была быть правильной с первого раза, потому что поле ребер с неравномерными сечениями стенок плохо экструдируется при больших объемах. Поставщик уже прошел через это в более ранней ревизии, где тонкие ребра охлаждались с другой скоростью, чем толстое основание, и выходили из пресса слегка волнистыми, а корпус не закрывался чисто по своей прокладке.
Тепловое задание было столь же конкретным. Поскольку активное охлаждение не допускалось, поле ребер должно было отводить всю нагрузку усилителя в неподвижный воздух, а тепловая прокладка платы сохраняет контакт только тогда, когда обработанный интерфейс остается плоским относительно нее. Это поставило плоскостность монтажной поверхности и геометрию ребер в один короткий список характеристик, от которых зависит жизнь или смерть этой детали.
Три вещи делают эту деталь сложной. Во-первых, длина: после 300 мм прямолинейность и скручивание экструзии ухудшаются, а изогнутый профиль не прилегает к прокладке корпуса. Во-вторых, монтажная поверхность и набор резьбовых бобышек должны быть обработаны после экструзии, и они должны располагаться в правильном месте относительно поля ребер, а не относительно изогнутой заготовки. В-третьих, черное анодирование: на 300-мм детали неравномерное или тонкое покрытие проявляется сразу, а маскированная заземляющая площадка должна оставаться идеально чистой, чтобы плата по-прежнему заземлялась на корпус.
Поставщик покупал профиль у одного поставщика и отправлял его на обработку и анодирование еще двум. Каждая передача добавляла дни к графику, и каждый поставщик указывал на других, когда партия выходила за допуск. Они хотели одного партнера, который владел бы всей последовательностью от экструзии до упакованной готовой детали.
Технологическое решение BQUQ
Мы экструдируем профиль, стабилизируем его, затем обрабатываем только те поверхности, которые должны быть точными — так поле ребер остается как после экструзии, а интерфейс контролируется от начала до конца.
Экструзия профиля и контроль прямолинейности
Экструзия 6063-T5 с полем ребер на наружной поверхности, затем растяжка-правка для возврата 300-мм длины в пределы 0,5 мм прямолинейности, чтобы она чисто прилегала к прокладке корпуса. Затем заготовки нарезаются по длине и стабилизируются по напряжениям перед обработкой, чтобы деталь не ползла после вырезания крепежных элементов и длина оставалась стабильной при анодировании. Толщина стенок ребер контролируется по всему профилю, чтобы длинные ребра не выводили основание из линии, а скорость вытяжки и охлаждение поддерживаются постоянными, чтобы вершины ребер шли ровно по длине, а не смещались при выходе профиля из матрицы.
Фрезерование монтажного интерфейса на ЧПУ
Внутренняя монтажная поверхность и схема резьбовых бобышек фрезеруются за одну установку, при этом поверхность выдерживается плоской в пределах 0,05 мм, а позиции бобышек — с точностью 0,01 мм относительно базовых поверхностей интерфейса. Ребристая сторона остается нетронутой, чтобы тепловая поверхность, сформированная матрицей, не нарушалась фрезами или стружкой. Обработанные кромки зачищаются от заусенцев в процессе, потому что заусенец, оставленный на монтажной поверхности, оторвал бы плату от ее тепловой прокладки и тихо лишил бы плату контакта.
Черное анодирование и маскированные площадки
Детали проходят черное анодирование для коррозионной стойкости и однородного внешнего вида. Заземляющая площадка и интерфейс платы маскируются, чтобы покрытие никогда не оказывалось там, где нужна проводимость, а толщина покрытия контролируется, чтобы оно не перекрывало зазоры между ребрами и не скругляло кромки ребер. Повторная проверка маскирования перед упаковкой подтверждает, что анодирование не затекло на монтажные площадки — это тот вид дефекта, который проявляется только при провале испытания на заземление. Покрытие на поле ребер также поддерживается достаточно тонким, чтобы оно не повышало заметно температуру поверхности, которую ребра должны отводить.
Ключевые характеристики
| Пункт | Характеристика |
|---|---|
| Материал | Прессованный алюминий 6063-T5 |
| Длина профиля | 300 мм |
| Плоскостность монтажной поверхности | 0,05 мм |
| Позиция бобышек / отверстий | ±0,01 мм |
| Прямолинейность | ≤0,5 мм по всей длине |
| Толщина ребер | 1,0 мм (минимальная возможность 0,3 мм) |
| Отделка поверхности | Черное анодирование, маскированная заземляющая площадка и интерфейс платы |
| Объем | 10 000 шт/мес |
| Контроль | Разметка на КИМ + пневматическое измерение на интерфейсе, CPK≥1,33 |
| Поставка | Образцы за 6 дней, первая партия 10 000 шт за 18 дней |
Контроль качества и поставка
Контроль первой детали — это полная разметка на КИМ: плоскостность картируется по монтажной поверхности, позиции бобышек проверяются по чертежу платы, прямолинейность проверяется по всей длине 300 мм, а толщина анодирования и маскирование подтверждаются до выпуска партии. Критические характеристики интерфейса имеют целевой CPK 1,33 или лучше, и данные поставляются с каждой партией в рамках системы качества ISO9001:2015. Записи контроля хранятся по партиям, чтобы полевой вопрос можно было проследить до прогона экструзии и линии отделки, которые его произвели.
Результат: образцы были одобрены за 6 дней, первая партия из 10 000 штук отгружена за 18 дней, и теперь деталь идет по скользящему месячному графику. Поскольку экструзия, обработка, анодирование и контроль находятся в одной последовательности, поставщик отказался от двух внешних поставщиков и всей связанной с ними логистики и переквалификации. Плоскостность монтажной поверхности и позиции бобышек удерживались в допуске в течение квалификационного прогона, а черное анодированное покрытие вышло однородным от конца до конца каждой 300-мм детали.
Связанные продукты и ресурсы
Просмотрите коллекцию Custom Extruded Aluminum Heat Sink для более широкого диапазона профилей или коллекцию Black Anodized Aluminum Heat Sink для готовых деталей, подобных этой. Общие вопросы по допускам, отделке и срокам поставки освещены в нашем FAQ Center. Пришлите чертеж и получите предложение в течение 12 часов.
Часто задаваемые вопросы
Какую плоскостность и прямолинейность вы можете выдержать на 300-мм прессованном радиаторе?
Мы обрабатываем монтажную поверхность плоской в пределах 0,05 мм и выдерживаем профиль прямым в пределах 0,5 мм по всей длине 300 мм. Прямолинейность проверяется относительно базовой поверхности прокладки корпуса, а плоскостность картируется на КИМ, а не проверяется в одной точке, с поддержанием CPK на уровне ≥1,33.
Вредит ли черное анодирование тепловым характеристикам?
Не так, чтобы это имело значение здесь. Анодирование — это тонкий конверсионный слой, и черная поверхность на самом деле излучает тепло немного лучше, чем голый алюминий. Важно маскировать заземляющую площадку и контролировать толщину покрытия, чтобы не перекрывались зазоры между ребрами, что мы проверяем перед упаковкой партии.
Можете ли вы маскировать определенные площадки при анодировании?
Да. Заземляющая площадка и интерфейс платы маскируются, чтобы покрытие никогда не оказывалось там, где нужна проводимость. Толщина на маскированной области проверяется после анодирования, и окончательная повторная проверка подтверждает, что покрытие не затекло на монтажные площадки перед отгрузкой.
Какой объем вы можете обеспечить для радиатора 5G RRU?
От 1 000 до 100 000 штук в месяц. Эта деталь идет по 10 000 штук ежемесячно, с первой партией 10 000 штук, отгруженной за 18 дней после одобрения образцов. Сами образцы готовы за 6 дней с момента подписания чертежа.